Для небольших магнитных блоков и прямых сегментов в пределах указанного диапазона толщины.
220 × 220 × 150 ммЗаготовка на станцию
2–8 ммТолщина резки
Четырехосевой · Двухпозиционный
Посмотреть SOM-220D
От спеченных блоков до прямых пластин и сегментов дуговых магнитов. Сравните SOM-220D и SOM4-750D по геометрии детали, размеру заготовки и маршруту финишной обработки, который требуется вашему производству.
NdFeB · Проверка образцов на соответствие материалу · Серийное производство
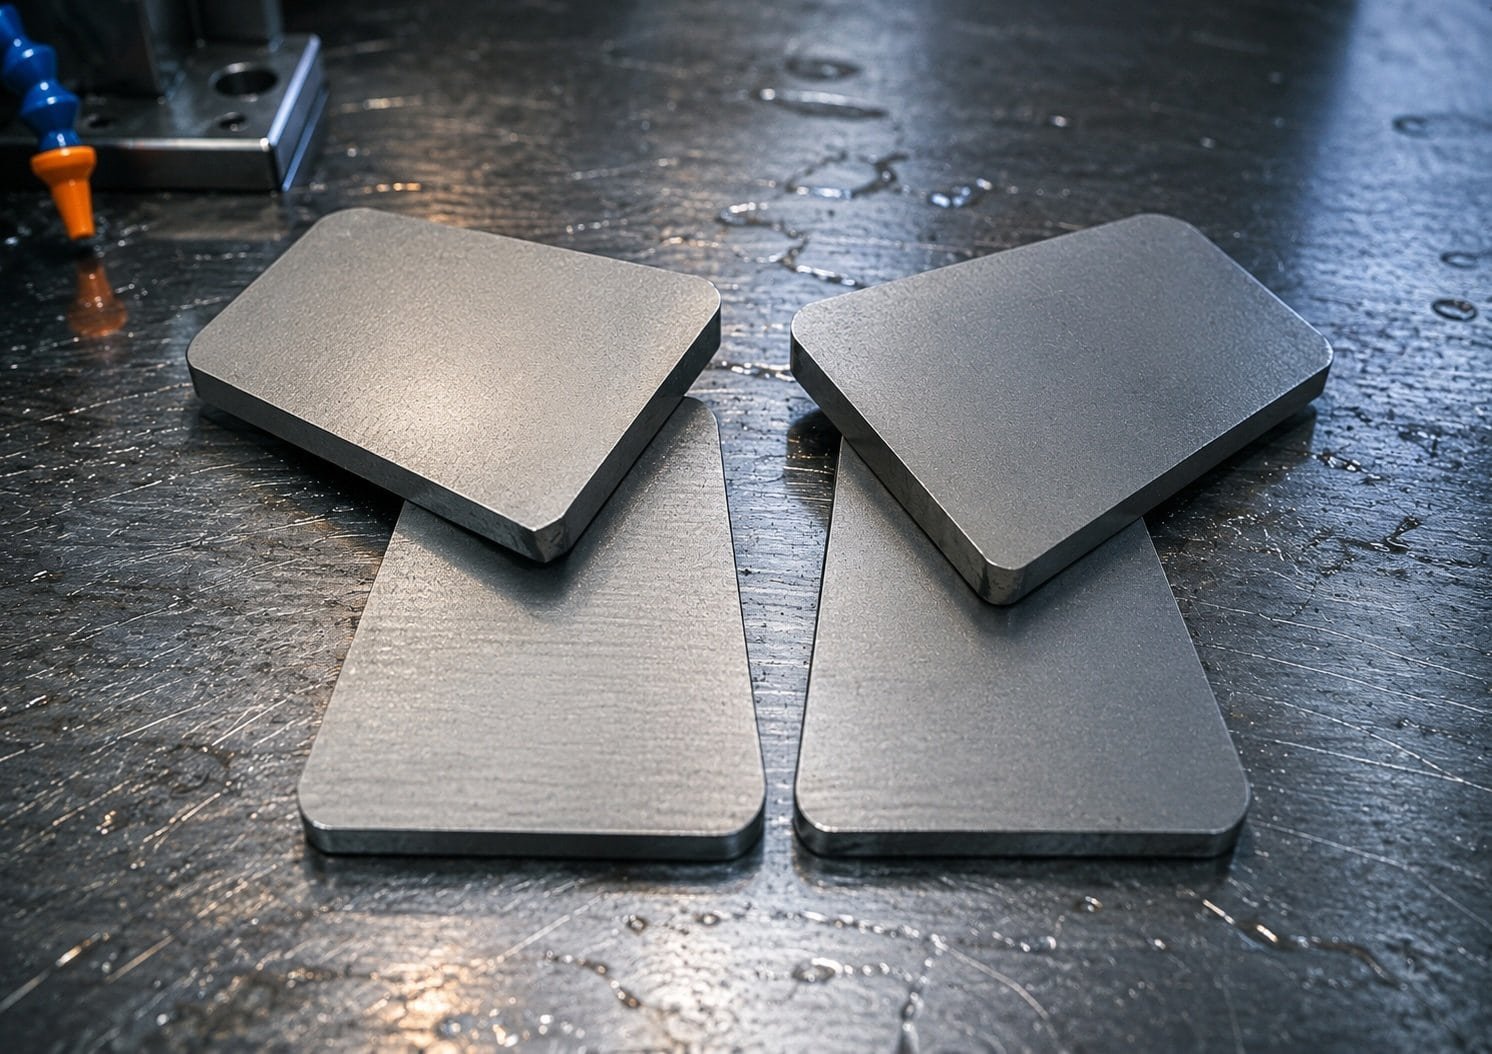
Резка создает заготовку. Шлифовка, притирка и последующие процессы формируют готовую деталь. Планируйте припуск на резку и требования к приемке совместно.
Марка, ориентация, размеры и опорная поверхность.
Прямые пластины или дуговая геометрия с согласованным приспособлением.
Толщина, состояние кромки и припуск на обработку.
Окончательная толщина, плоскостность или геометрия криволинейной поверхности.
Продолжение до указанного покрытия или сборки.
Исследовать Шлифовка и полировка NdFeB или ознакомиться с оборудованием для производства магнитов когда узкое место выходит за пределы резки.
This video shows NdFeB magnet slicing with a diamond multi-wire saw. For a sample-cutting trial, send the magnet grade, block dimensions and target slice thickness.
Watch on YouTube ↗Для прямых пластин многопроволочная сетка выполняет параллельные резы через заготовку. Расположение роликов и канавок выбирается в зависимости от требуемого расстояния между резами; толщина получаемой пластины также зависит от фактической ширины реза. Диаметр проволоки сам по себе не является гарантией измерения ширины реза.
Для дуговых или плиточных магнитов отправьте внутренний и внешний радиусы, длину дуги, толщину и требования к допуску. Спецификация SOM4-750D включает обработку как прямых пластин, так и дуговых сегментов. Эта возможность не означает, что любой криволинейный чертеж может быть выполнен за одну операцию резки: приспособление, требования к дуге и любая последующая шлифовка должны быть рассмотрены для данной детали.
Для небольших магнитных блоков и прямых сегментов в пределах указанного диапазона толщины.
Четырехосевой · Двухпозиционный
Посмотреть SOM-220DДля более длинных заготовок и производства, требующего как прямых, так и дуговых резов магнитов.
Четырехосевой · Двухпозиционный
Посмотреть SOM4-750DЭти две модели охватывают различные потребности производства магнитов. Приведенные выше цифры взяты из спецификаций соответствующих моделей. Это пределы производительности станка, а не гарантия выхода, качества поверхности или времени цикла для конкретной марки NdFeB.
SOM4-750D принимает более длинную заготовку, но ее указанная ширина меньше, чем у SOM-220D. Сравнивайте все три размера, а не только номер модели. Аналогично, требование к сегменту магнита менее миллиметра выходит за пределы указанных диапазонов толщины обеих моделей. Это требует отдельного оборудования и анализа образца резки.
Для более широкого семейства оборудования см. руководство по моделям многопроволочных станков. Общий список моделей не должен заменять анализ вашего фактического чертежа магнита.
Оборудование для резки редкоземельных магнитов часто обсуждается как одна категория, но NdFeB и SmCo не следует назначать один и тот же рецепт резки без проверки. Феррит — это еще одна группа материалов. Сохраняйте идентификацию материала видимой в запросе на резку образца и в настройках производства.
| Материал | Анализ при выборе | Соответствующий следующий шаг |
|---|---|---|
| NdFeB | Марка, ориентация блока, целостность края, потеря материала и состояние, требуемое перед финишной обработкой или покрытием | Сравните SOM-220D и SOM4-750D с заготовкой и чертежом |
| SmCo | Поддержка приспособления и поведение при разрушении на фактической марке; проверьте процесс отдельно от испытания NdFeB | Руководство по резке магнитов SmCo; запросить пробную партию для указанной марки |
| Феррит | Состояние края, износ абразива, поддержка детали и требуемый маршрут финишной обработки | Руководство по резке ферритовых магнитов |
Не переносите скорость подачи, ресурс проволоки или процент брака с одной группы магнитов на другую. Предлагаемая конфигурация проволоки, приспособления и охлаждающей жидкости должна быть проверена для поставляемого материала. Соблюдайте информацию по безопасности от поставщика материала и утвержденную рабочую процедуру для охлаждающей жидкости, обработки стружки и очистки; общее руководство по оборудованию не определяет эти процедуры.
Начните с чертежа детали и блока, который будет поступать в станок. “Магнит двигателя” сам по себе не определяет требование к резке: прямые прямоугольные сегменты, изогнутые сегменты и мелкие тонкие детали могут требовать разных приспособлений и технологических маршрутов. Предоставьте поставщику следующие входные данные:
Станок, вмещающий блок, — это только отправная точка. Пространство для приспособления, поддержка сегмента и запас на финишную обработку также должны соответствовать предлагаемому маршруту. Сравнивайте оборудование, используя ту же деталь и критерии приемки, а не показатель скорости резки, взятый из другого материала.
Для лабораторных и опытных партий из различных материалов сравните SOM200 компактный многопроволочный станок. Его заявленная производительность составляет 200 × 200 × 200 мм с диапазоном толщины сегментов 0,3–12 мм; пригодность магнита и качество после резки по-прежнему требуют анализа образца для конкретного материала.
Используйте пробную резку для проверки предлагаемого маршрута, прежде чем рассматривать каталожную спецификацию как результат производства. Сначала согласуйте материал, чертеж и критерии приемки. Полезные проверки включают достигнутую толщину сегмента, вариацию толщины, состояние края, измеренную ширину реза и оставшийся запас для финишной обработки.
Многопроволочный станок для нарезки магнитов выполняет параллельные резы через заготовку. Оцените его, когда задача требует повторяющихся резов с заданным интервалом. Для отдельных резов, прототипов или изменения профиля сравните подходящую однoпроволочную конфигурацию и ее требования к оснастке. Дуговые сегменты требуют анализа, специфичного для геометрии; одна лишь параллельная проволочная сетка не определяет возможность формирования контура.
При сравнении алмазной резки проволокой с внутренним отрезным диском используйте ту же марку магнита, размеры заготовки и требования к готовой детали. Измерьте фактический пропил, состояние кромок, выход годных изделий и припуск на отделку. Результат, полученный от другого материала или толщины реза, не является прогнозом производства для вашей детали.
Оцените производство по количеству принятых деталей за цикл и полному времени цикла. Включите загрузку, удержание или склеивание, резку, выгрузку, проверку и смену. Две рабочие станции обеспечивают вместимость для двух заготовок, но не гарантируют удвоения принятого объема производства. Материал, подготовка оснастки и остальная часть линии по-прежнему определяют объем производства за смену.
Включите заготовку магнита, расход проволоки, охлаждающую жидкость и фильтрацию, подготовку оснастки, время оператора, техническое обслуживание, отбракованные резы и последующую отделку. Разделите общую стоимость партии на количество деталей, соответствующих согласованным критериям приемки. Запишите условия испытаний вместе с результатом, чтобы можно было сравнивать коммерческие предложения на одной и той же основе.
Изменяйте настройки процесса посредством контролируемого испытания, а не путем применения процентных корректировок от неу సంబంధного материала. Запишите результат и его условия, чтобы выбранная настройка могла быть повторно оценена на последующей партии.
NdFeB является основным рассматриваемым здесь применением. NdFeB и SmCo являются редкоземельными магнитами; феррит относится к другому семейству материалов. Сравнение материалов выше ссылается на отдельные руководства по SmCo и ферриту. Испытание NdFeB не квалифицирует ту же настройку машины для другого материала.
Начните с SOM-220D когда заготовка соответствует 220 × 220 × 150 мм на станцию, а указанный диапазон толщины 2–8 мм охватывает задачу. Рассмотрите SOM4-750D для ее другого размера заготовки или когда требуется также резка по дуге. Подтвердите оснастку и результат образца перед окончательным выбором.
Спецификация SOM4-750D включает оба режима. Отправьте чертеж дуги для рассмотрения геометрии, крепления заготовки и потребностей в отделке. Не предполагайте, что настройка для прямых срезов также устанавливает настройки для дуговой детали.
Нет. Сравните измеренную ширину реза, принятый выход, расход проволоки, время цикла и потребности в отделке вместе. Изменение, которое экономит материал за рез, может оказаться непригодным, если оно увеличивает поломку, время простоя или работу по отделке.
Нет. Диапазон толщины описывает номинальные срезы, которые оборудование должно производить согласно спецификации. Это не гарантия плоскостности, параллельности или вариации толщины. Согласуйте требования к приемке срезанной и готовой детали отдельно.
Предоставьте марку материала, размеры блока, чертеж прямого или дугового среза, допуски и требуемый объем производства. Мы рассмотрим с вами маршрут оборудования.
Сертификат CE · 12-месячная гарантия
12-часовой ответ · Бесплатная резка образцов
Требования к коммунальным услугам и установке подтверждаются вашим заказом — пожалуйста, спросите нас.