Für kleinere Magnetblöcke und gerade Schnitte innerhalb des angegebenen Dickenbereichs.
220 × 220 × 150 mmWerkstück pro Station
2–8 mmSchnittdicke
Vierachse · Doppelarbeitsplatz
SOM-220D anzeigen
Von gesinterten Blöcken zu geraden Scheiben und Magnetsegmenten. Vergleichen Sie die SOM-220D und SOM4-750D nach Geometrie, Werkstückgröße und dem Bearbeitungsweg, den Ihre Produktion benötigt.
NdFeB · Materialspezifische Probenvalidierung · Serienproduktion
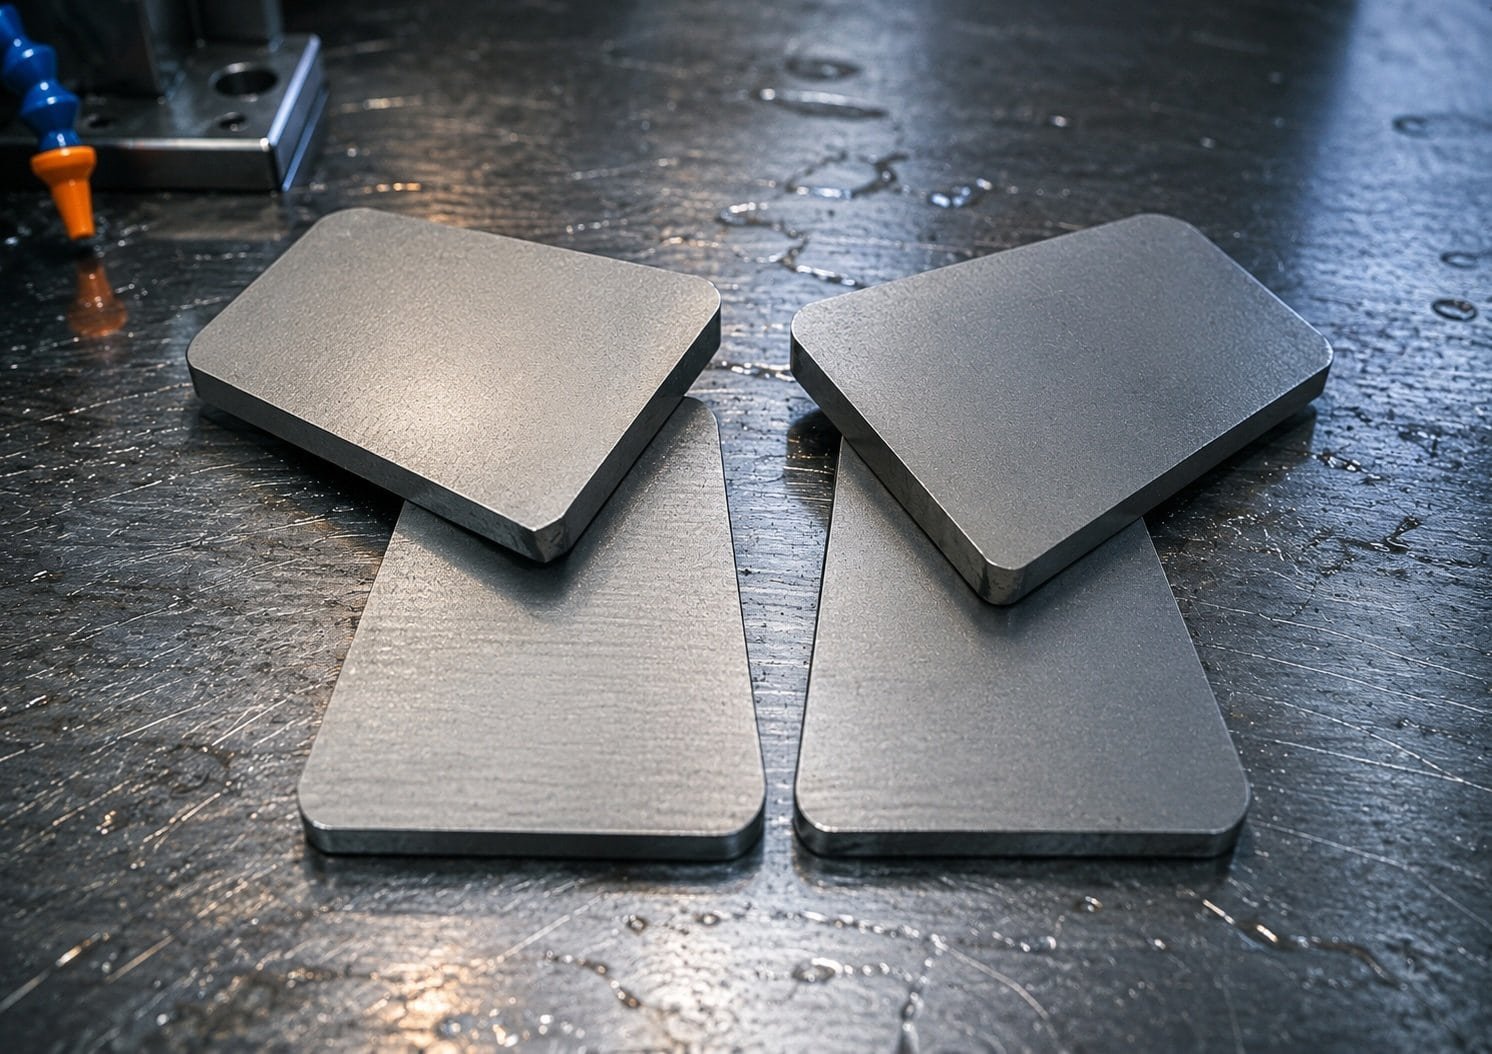
Das Schneiden erzeugt den Rohling. Schleifen, Läppen und der nachfolgende Prozess etablieren das fertige Teil. Planen Sie die Schnittzugabe und die Abnahmeanforderungen gemeinsam.
Güte, Ausrichtung, Abmessungen und Haltefläche.
Gerade Scheiben oder Bogenform mit der vereinbarten Vorrichtung.
Dicke, Kantenbeschaffenheit und Bearbeitungszugabe.
Endgültige Dicke, Ebenheit oder gekrümmte Oberflächengeometrie.
Weiter zur spezifizierten Beschichtungs- oder Montage-Route.
Entdecken NdFeB Schleifen und Polieren oder überprüfen Anlagen für die Magnetproduktion wenn der Engpass über den Zuschnitt hinausgeht.
Dieses Video zeigt das Schneiden von NdFeB-Magneten mit einer Diamant-Mehrdrahtsäge. Für einen Musterschneideversuch senden Sie bitte die Magnetgüte, die Blockabmessungen und die angestrebte Schnittdicke.
Auf YouTube ansehen ↗Bei geraden Scheiben werden mit einem Mehrdrahtnetz parallele Schnitte durch ein Werkstück geführt. Die Rollenrillenanordnung wird für den angestrebten Schnittabstand ausgewählt; die resultierende Scheibendicke hängt auch vom tatsächlichen Schnittspalt ab. Der Drahtdurchmesser allein ist keine garantierte Schnittspaltmessung.
Für bogenförmige oder Kachelmagnete senden Sie die inneren und äußeren Radien, die Bogenlänge, die Dicke und die Toleranzanforderungen. Die SOM4-750D-Spezifikation umfasst die Bearbeitung von geraden Scheiben und bogenförmigen Segmenten. Diese Fähigkeit bedeutet nicht, dass jede gekrümmte Zeichnung in einem einzigen Schneidvorgang fertiggestellt werden kann: die Vorrichtung, die Bogenanforderungen und jegliches nachfolgende Schleifen müssen für das Teil überprüft werden.
Für kleinere Magnetblöcke und gerade Schnitte innerhalb des angegebenen Dickenbereichs.
Vierachse · Doppelarbeitsplatz
SOM-220D anzeigenFür längere Werkstücke und Produktionen, die sowohl gerade als auch bogenförmige Magnetschnitte erfordern.
Vierachse · Doppelarbeitsplatz
SOM4-750D anzeigenDiese beiden Modelle decken unterschiedliche Magnetproduktionsanforderungen ab. Die obigen Zahlen stammen aus den jeweiligen Modellspezifikationen. Es handelt sich um Maschinengrößenbeschränkungen, nicht um eine Garantie für Ausbeute, Oberflächengüte oder Zykluszeit bei einer bestimmten NdFeB-Güte.
Die SOM4-750D nimmt ein längeres Werkstück auf, aber ihre angegebene Breite ist kleiner als die der SOM-220D. Vergleichen Sie alle drei Abmessungen, nicht nur die Modellnummer. Ebenso liegt eine Anforderung für Magnetschnitte unter einem Millimeter außerhalb der angegebenen Dickenbereiche beider Modelle. Sie erfordert eine separate Ausrüstung und eine Überprüfung der Musterschnitte.
Für die breitere Ausrüstungsfamilie siehe die Anleitung für Mehrdrahtsägenmodelle. Eine allgemeine Modellübersicht sollte keine Überprüfung Ihrer tatsächlichen Magnetzeichnung ersetzen.
Gerätemagnet-Schneidanlagen werden oft als eine Kategorie diskutiert, aber NdFeB und SmCo sollten nicht ohne Überprüfung demselben Schneidrezept zugeordnet werden. Ferrit ist wieder eine andere Materialfamilie. Halten Sie die Materialidentifikation im Musterschnittantrag und in der Produktionsumgebung sichtbar.
| Material | Überprüfung bei der Auswahl | Relevanter nächster Schritt |
|---|---|---|
| NdFeB | Güte, Blockausrichtung, Kantenintegrität, Materialverlust und der erforderliche Zustand vor der Endbearbeitung oder Beschichtung | Vergleichen Sie SOM-220D und SOM4-750D mit dem Werkstück und der Zeichnung |
| SmCo | Vorrichtungshalterung und Bruchverhalten bei der tatsächlichen Güte; überprüfen Sie den Prozess separat von einem NdFeB-Versuch | Anleitung zum Schneiden von SmCo-Magneten; Fordern Sie einen Versuch für die angegebene Güte an |
| Ferrit | Kantenbeschaffenheit, abrasiver Verschleiß, Teileunterstützung und der erforderliche Bearbeitungsweg | Anleitung zum Schneiden von Ferritmagneten |
Übertragen Sie keine Vorschubgeschwindigkeit, Drahtlebensdauer oder Ausschussrate von einer Magnetfamilie auf eine andere. Die vorgeschlagene Draht-, Vorrichtungs- und Kühlmittelanordnung sollte für das gelieferte Material überprüft werden. Befolgen Sie die Sicherheitsinformationen des Materiallieferanten und die genehmigte Betriebsanleitung für Kühlmittel, Spänehandhabung und Reinigung; eine allgemeine Ausrüstungsanleitung definiert diese Verfahren nicht.
Beginnen Sie mit der Teilezeichnung und dem Block, der in die Maschine eingegeben wird. Allein “Magnet für Elektromotoren” definiert keine Schneidanforderung: gerade rechteckige Schnitte, gebogene Segmente und kleine dünne Teile können unterschiedliche Vorrichtungen und Prozesswege erfordern. Geben Sie dem Lieferanten die folgenden Eingaben:
Eine Maschine, die den Block aufnimmt, ist nur der Anfang. Vorrichtungsraum, Schnittunterstützung und Nachbearbeitungsspielraum müssen ebenfalls in den vorgeschlagenen Weg passen. Vergleichen Sie Geräte anhand desselben Teils und derselben Akzeptanzkriterien, anstatt einer Schnittgeschwindigkeitszahl, die von einem anderen Material stammt.
Für Labor- und Pilotchargen verschiedener Materialien vergleichen Sie die SOM200 kleine Mehrdrahtsäge. Ihre angegebene Kapazität beträgt 200 × 200 × 200 mm mit einem Schnittbereich von 0,3–12 mm; die Magnettauglichkeit und die Schnittqualität erfordern weiterhin eine materialspezifische Musterprüfung.
Verwenden Sie einen Probeschnitt, um die vorgeschlagene Route zu testen, bevor Sie eine Katalogspezifikation als Produktionsergebnis betrachten. Vereinbaren Sie zuerst das Material, die Zeichnung und die Abnahmekriterien. Nützliche Prüfungen umfassen die erreichte Schnittdicke, Dickenvariation, Kantenbeschaffenheit, den gemessenen Schnittspalt und den verbleibenden Spielraum für die Nachbearbeitung.
Eine Mehrdraht-Magnet-Schneidemaschine schneidet parallele Schnitte durch einen Rohling. Bewerten Sie sie, wenn die Aufgabe wiederholte Schnitte mit einem definierten Abstand erfordert. Für einzelne Schnitte, Prototypen oder eine Änderung des Profils vergleichen Sie eine geeignete Einzeldrahtkonfiguration und ihre Vorrichtungserfordernisse. Bogensegmente erfordern eine geometriespezifische Überprüfung; ein paralleles Drahtgeflecht allein begründet keine Konturfähigkeit.
Beim Vergleich von Diamantdrahtschnitten mit einer Innendurchmessersäge verwenden Sie dieselbe Magnetgüte, Blockabmessungen und Anforderungen an das Fertigteil. Messen Sie den tatsächlichen Schnittspalt, die Kantenbeschaffenheit, den akzeptierten Ausstoß und den Nachbearbeitungsspielraum. Ein Ergebnis von einem anderen Material oder einer anderen Schnittdicke ist keine Produktionsprognose für Ihr Teil.
Schätzen Sie die Produktion aus akzeptierten Teilen pro Zyklus und die gesamte Zykluszeit. Berücksichtigen Sie das Laden, Halten oder Kleben, Schneiden, Entladen, die Inspektion und den Wechsel. Zwei Arbeitsplätze bieten Kapazität für zwei Werkstücke, aber begründen keine garantierte Verdoppelung des akzeptierten Ausstoßes. Material, Vorrichtungsvorbereitung und der Rest der Linie bestimmen immer noch den Schichtausstoß.
Berücksichtigen Sie den Magnetrohling, den Drahtverbrauch, Kühlmittel und Filtration, Vorrichtungsvorbereitung, Bedienerzeit, Wartung, abgelehnte Schnitte und die nachgelagerte Nachbearbeitung. Teilen Sie die Gesamtkosten der Charge durch die Anzahl der Teile, die die vereinbarten Abnahmekriterien erfüllen. Notieren Sie die Versuchsbedingungen neben dem Ergebnis, damit Angebote auf derselben Basis verglichen werden können.
Ändern Sie die Prozesseinstellungen durch einen kontrollierten Versuch, anstatt prozentuale Anpassungen von einem nicht verwandten Material zu übernehmen. Notieren Sie das Ergebnis und seine Bedingungen, damit die ausgewählte Konfiguration bei einer nachfolgenden Charge erneut bewertet werden kann.
NdFeB ist die Hauptanwendung, die hier behandelt wird. NdFeB und SmCo sind Seltenerdmagnete; Ferrit gehört zu einer anderen Materialfamilie. Der obige Materialvergleich verlinkt zu den separaten SmCo- und Ferrit-Leitfäden. Ein NdFeB-Test qualifiziert nicht dieselbe Maschineneinstellung für ein anderes Material.
Beginnen Sie mit SOM-220D wenn das Werkstück 220 × 220 × 150 mm pro Station passt und der angegebene Dickenbereich von 2–8 mm den Auftrag abdeckt. Überprüfen Sie SOM4-750D für seine unterschiedliche Werkstückhülle oder wenn auch Bogenschnitt erforderlich ist. Bestätigen Sie die Vorrichtung und das Musterergebnis vor der endgültigen Auswahl.
Die SOM4-750D-Spezifikation umfasst beide Modi. Senden Sie die Bogenspezifikation zur Überprüfung von Geometrie, Werkstückaufnahme und Nachbearbeitungsanforderungen. Gehen Sie nicht davon aus, dass eine Gerade-Schnitt-Konfiguration auch die Einstellungen für ein Bogenteil festlegt.
Nein. Vergleichen Sie den gemessenen Schnittspalt, die akzeptierte Ausbeute, den Drahtverbrauch, die Zykluszeit und die Nachbearbeitungsanforderungen zusammen. Eine Änderung, die Material pro Schnitt spart, kann dennoch ungeeignet sein, wenn sie Bruch, Ausfallzeiten oder Nachbearbeitungsarbeiten erhöht.
Nein. Der Dickenbereich beschreibt die nominalen Schnitte, die das Gerät produzieren soll. Es ist keine Garantie für Ebenheit, Parallelität oder Dickenvariation. Vereinbaren Sie die Abnahmeanforderungen für den Zustand nach dem Schnitt und für das Fertigteil separat.
Teilen Sie uns die Materialgüte, die Blockabmessungen, die gerade oder Bogenzeichnung, die Toleranzen und den erforderlichen Ausstoß mit. Wir werden die Maschinenauswahl mit Ihnen besprechen.
CE-zertifiziert · 12 Monate Garantie
12 Stunden Antwortzeit · Kostenlose Musterschnitte
Anforderungen an Versorgungseinrichtungen und Installation werden mit Ihrer Bestellung bestätigt – bitte fragen Sie uns.