Das Schleifen und Polieren von NdFeB-Magneten ist die Endbearbeitungsstufe, die einen geschnittenen Magnetblock in eine maßhaltige Komponente verwandelt, die für die Beschichtung und Montage bereit ist. Durch das Schneiden wird der Magnet nahe an die Endabmessungen gebracht – aber “nahe” ist nicht nah genug für Motorlaminationsstapel, Präzisionssensoren oder Direktantriebsgeneratoren, bei denen Parallelitätstoleranzen von ±2 μm und eine Oberflächenrauheit unter Ra 0,5 μm Standardanforderungen sind.
Diese Seite behandelt den vollständigen Arbeitsablauf für das Schleifen und Polieren von NdFeB-Magneten: die Prozesssequenz vom geschnittenen Rohling bis zum fertigen Magneten, die Oberflächenqualitätsanforderungen je nach Anwendung, die Auswahl der beidseitigen Läppausrüstung und die wichtigsten Parameter zur Erzielung einer engen TTV-Kontrolle.
Übersicht über den Arbeitsablauf nach dem Schneiden von NdFeB-Magneten
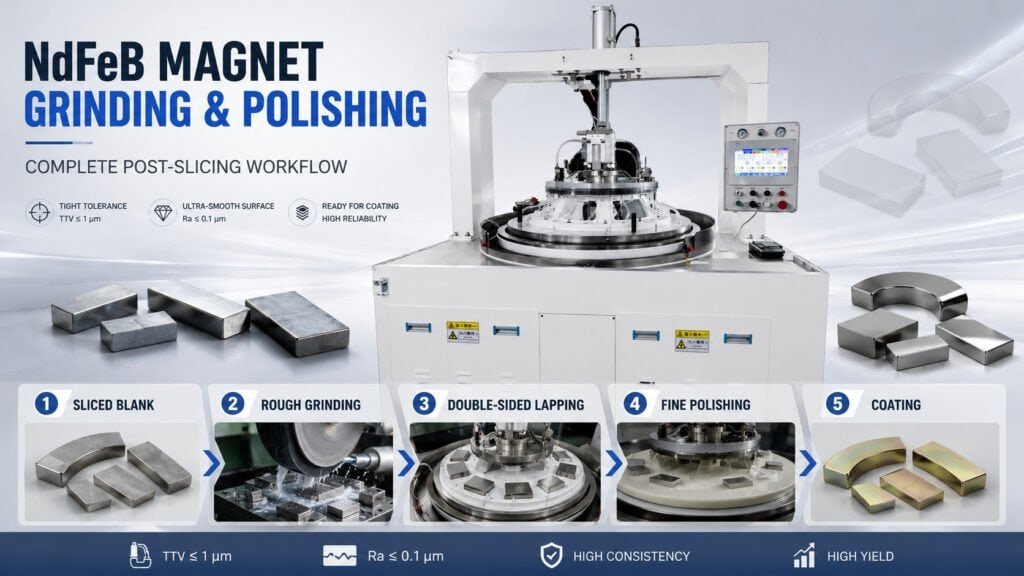
Das Schleifen und Polieren von NdFeB-Magneten folgt einer festen Sequenz. Jede Stufe entfernt eine definierte Materialmenge und liefert einen bestimmten Oberflächenzustand für den nächsten Vorgang.
Geschnittener Rohling → Grobschleifen → Beidseitiges Läppen → Feinpolieren → Beschichten
Zustand des geschnittenen Rohlings: Das Drahterodieren erzeugt eine Oberflächenrauheit von Ra 0,5–1,5 μm und eine Gesamtdickenschwankung (TTV) von 5–15 μm bei einem typischen 50 × 25 mm Magneten. Für viele Anwendungen ist dies unzureichend – Motormagnete erfordern TTV ≤ 5 μm und Sensormagnete erfordern TTV ≤ 2 μm.
Grobschleifen: Entfernt Schnittschäden und bringt den Magneten auf die nahezu endgültige Dicke. Typischerweise werden 50–150 μm pro Seite mit kunstharzgebundenen Diamantschleifscheiben entfernt. Ergebnis: Ra 0,3–0,8 μm, TTV 3–8 μm.
Beidseitiges Läppen: Bearbeitet beide Seiten gleichzeitig auf rotierenden Läppscheiben mit Schleifschlämme. Erreicht eine enge Parallelität (TTV ≤ 1–2 μm) und eine gleichmäßige Dicke über eine gesamte Produktionscharge. Dies ist der Schritt, der die Maßhaltigkeit für die Montage bestimmt.
Feinpolieren: Optional für Anwendungen, die Ra < 0,1 μm erfordern. Wird für Sensormagnete, Präzisionsbaugruppen und Magnete in Hochfrequenz-Servosystemen verwendet, bei denen der Oberflächenzustand die Wirbelstromverluste beeinflusst.
Beschichten: Ni-, Zn- oder Epoxidbeschichtung nach dem Polieren. Der Oberflächenzustand am Ende des Läppens beeinflusst direkt die Haftung der Beschichtung – raue oder kontaminierte Oberflächen führen zu vorzeitigem Versagen der Beschichtung.
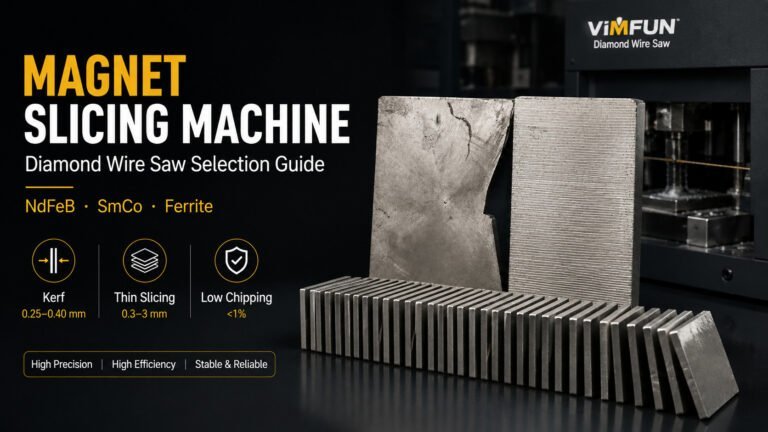
Die Magnet-Schneidemaschinen Die vorgelagerte Bearbeitung bestimmt, wie viel Material beim Schleifen entfernt werden muss. Das Diamantdrahtsägen erzeugt geringere Oberflächenschäden als das Schneiden mit einer Innenschleifscheibe oder einem Sägeblatt, was den erforderlichen Schleifstock reduziert und die Zykluszeit der Endbearbeitung verkürzt.
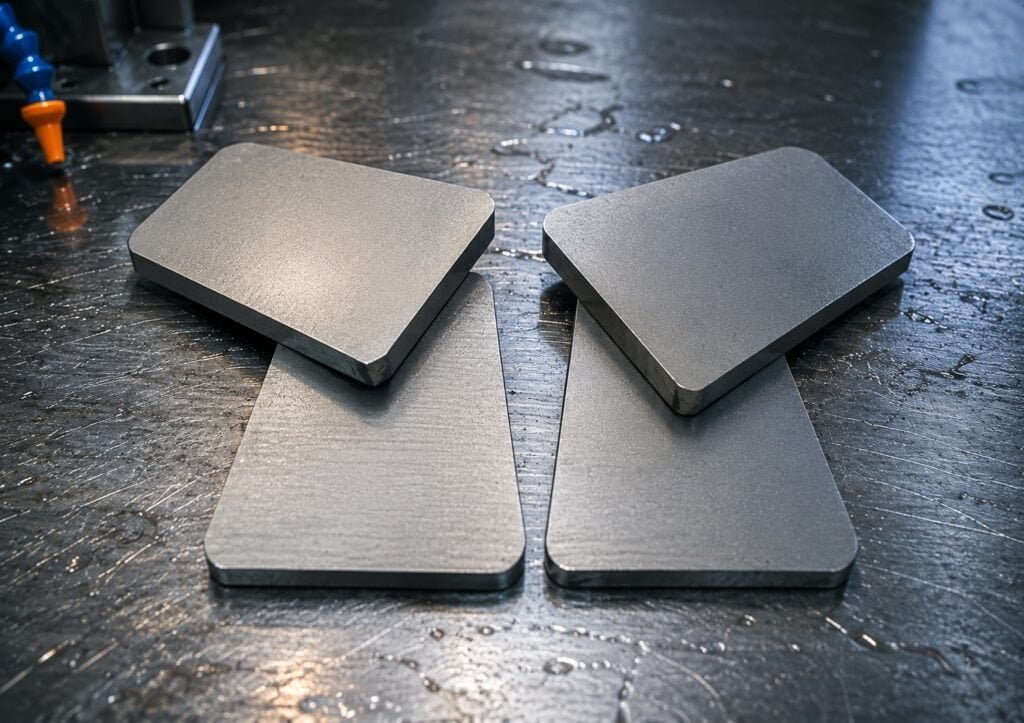
Oberflächenqualitätsanforderungen nach Endanwendung
Die Ziele für das Schleifen und Polieren von NdFeB-Magneten variieren je nach Anwendung erheblich. Eine Überdimensionierung der Oberflächenqualität verschwendet Zykluszeit; eine Unterdimensionierung verursacht nachgelagerte Montageprobleme.
| Anwendung | Ra-Ziel | TTV-Ziel | Parallelität |
|---|---|---|---|
| EV-Traktionsmotormagnete | ≤ 0,8 μm | ≤ 5 μm | ≤ 10 μm |
| Servomotormagnete | ≤ 0,4 μm | ≤ 3 μm | ≤ 5 μm |
| Windturbinengeneratormagnete | ≤ 1,0 μm | ≤ 8 μm | ≤ 15 μm |
| Präzisionssensormagnete | ≤ 0,2 μm | ≤ 2 μm | ≤ 3 μm |
| Lautsprechermagnete | ≤ 1,5 μm | ≤ 10 μm | ≤ 20 μm |
| Medizinische / MRT-Magnete | ≤ 0,1 μm | ≤ 1 μm | ≤ 2 μm |
Bei der meisten Motormagnetproduktion ist die TTV-Spezifikation entscheidender als die Ra. Ein Magnet, der die Ra-Anforderung erfüllt, aber eine TTV von 8 μm aufweist, erzeugt eine ungleichmäßige Stapelhöhe in einer laminierten Baugruppe, was zu Luftspaltvariationen führt, die die Motoreffizienz verringern und Vibrationen erzeugen.
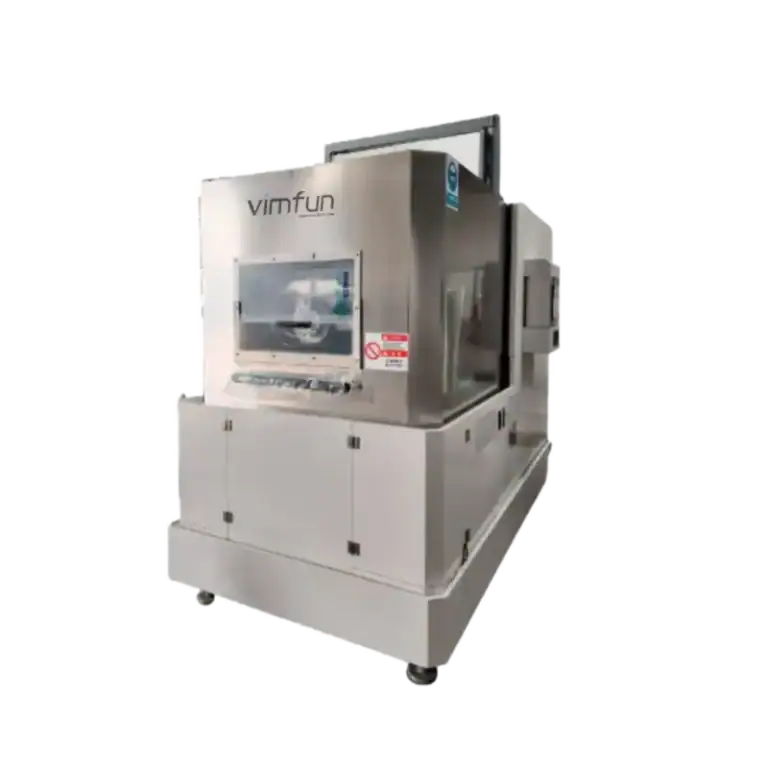
Schleifen und Polieren von NdFeB-Magneten: Beidseitige Läppausrüstung
Das beidseitige Läppen ist die Kernausrüstung beim Schleifen und Polieren von NdFeB-Magneten. Die Werkstücke werden in Trägerplatten zwischen zwei horizontalen Läppscheiben geladen, die sich in entgegengesetzte Richtungen drehen, wobei Schleifschlämme zwischen Platte und Werkstück fließt. Beide Seiten werden gleichzeitig geläppt, was eine angepasste Parallelität erzeugt, die beim einseitigen Schleifen nicht erreicht werden kann.
Drei Maschinengrößen decken den Produktionsbereich von F&E bis zur Massenproduktion ab:
13B-6LY/P — F&E und Kleinserienproduktion
- Läppscheibendurchmesser: Φ210 mm
- Am besten geeignet für: Materialqualifizierungsläufe, Bewertung von Prototypmagneten, Kleinserienfertigung von Spezialprodukten
- TTV erreichbar: ≤ 2 μm mit kalibrierter Paste
Die 13B Läppmaschine ist die Einstiegsmaschine für das Läppen von NdFeB. Ihre kompakte Stellfläche ermöglicht die Installation in bestehenden Werkstatträumen ohne dedizierte Nachbearbeitungsbereiche.
16B-5LY/P — Mittelvolumenproduktion
- Läppscheibendurchmesser: Φ390 mm
- Am besten geeignet für: Motor Magnet Produktionslinien bei mittlerem Volumen
- TTV erreichbar: ≤ 1,5 μm
Die 16B-5LY-P Läppmaschine ist die gängigste Konfiguration für die NdFeB-Produktion mittlerer Volumina. Ihr 5-Trägerplattendesign ermöglicht größere Chargen, ohne die Parallelitätskontrolle zu beeinträchtigen. Die servogesteuerte Druckregelung sorgt für eine gleichmäßige Läppkraft, während die Trägerplatten rotieren.
22BF-5LY/P — Hochvolumenproduktion
- Läppscheibendurchmesser: Φ480 mm
- Am besten geeignet für: Hochvolumen-EV-Motormagnetproduktion
- TTV erreichbar: ≤ 1 μm
Die Doppelseitiges Polieren 22BF bewältigt sowohl Läpp- als auch Feinpolier-Modi — die Zusammensetzung der Paste bestimmt den Oberflächenzustand des Ergebnisses. Der Wechsel von Schleifmittel zum Poliercompound in derselben Maschine eliminiert einen Übertragungsschritt für Anwendungen, die feinpolierte Oberflächen erfordern.
Schleif- und Polierprozesskombinationen
Nicht jede NdFeB-Anwendung erfordert die vollständige Schleif-Läpp-Polier-Sequenz. Die Prozesskombination hängt von der anfänglichen Oberflächenqualität nach dem Schneiden und der erforderlichen Endspezifikation ab.
Kombination A — Schleifen + Läppen (am häufigsten):
Wird für EV-Motormagnete, Servomagnete und die meisten industriellen Anwendungen verwendet. Grobschleifen entfernt Schnittschäden, Läppen erreicht die endgültige Parallelität. Typischer Materialabtrag: 80–200 μm insgesamt pro Seite. Erreicht Ra 0,3–0,8 μm und TTV ≤ 3 μm.
Kombination B — Nur Läppen (hochwertiger Schnitt-Input):
Wenn das Drahterodieren Ra < 0,8 μm mit gleichmäßiger Schnittbreite erzeugt, ist direktes Läppen ohne Grobschleifen möglich. Spart Zykluszeit im Vergleich zu Kombination A, erfordert jedoch eine strenge Prozesskontrolle im Schnittstadium.
Kombination C — Schleifen + Läppen + Polieren:
Erforderlich für Sensormagnete, medizinische Anwendungen und Hochfrequenz-Servomotoren. Die Polierstufe verwendet eine 0,5–1,0 μm Diamant- oder Aluminiumoxidpaste auf einem Polierpad. Erreicht Ra < 0,1 μm.
Für Bogensegmentmagnete, die in Motorrotoren verwendet werden, beinhaltet die Sequenz einen zusätzlichen Bogenschleifschritt nach dem Flachläppen. Vimfuns Bogenschleifmaschine VMG4-90 und Innen- und Außenbogen-Schleifmaschine bearbeitet die gekrümmten Flächen von Bogmagneten auf die erforderlichen Innen- und Außenradiusabmessungen und Oberflächengüte.
±2 μm Toleranz und TTV ≤ 1 μm erreichen
Das Erreichen einer ±2 μm Dickentoleranz und TTV ≤ 1 μm über eine Produktionscharge hinweg erfordert die Kontrolle von vier Variablen:
Ebenheit der Trägerplatte. Die Läppträgerplatten müssen auf ±0,5 μm eben sein. Abgenutzte oder verzogene Träger sind die häufigste Ursache für TTV-Drift in der Produktion. Träger alle 500–1.000 Zyklen inspizieren und abrichten.
Pastenkonzentration und -temperatur. Die Schleifmittelkonzentration beeinflusst die Abtragsrate und die Oberflächengüte. Temperaturänderungen verändern die Viskosität und Abtragsrate der Paste. Halten Sie die Paste bei 20–25 °C mit geschlossener Temperaturregelung für konsistente Ergebnisse von Charge zu Charge.
Läppdruck. Vimfun Läppmaschinen verwenden servogesteuerten Druck, kein festes Gewicht. Dies ermöglicht ein Druckprofil — höherer Druck zu Beginn des Zyklus für schnellen Materialabtrag, niedrigerer Druck am Ende für Oberflächenqualität. Typischer Druck: 0,5–2,0 N/cm² je nach Magnetgröße und Paste.
Konditionierringe. Konditionierringe, die am Innen- und Außenrand der Läppplatte laufen, erhalten die Ebenheit der Platte während der Produktion. Ohne Konditionierung entwickeln Läppplatten ein konvexes oder konkaves Profil, das auf das Werkstück übertragen wird. Sehen Sie sich unsere Doppelseiten-Läppmaschinen Übersicht für Konditionierringspezifikationen an.
Beschichtungsverträglichkeit nach NdFeB-Magnet Schleifen und Polieren
NdFeB-Magnete benötigen vor der Montage eine Schutzbeschichtung — blankes NdFeB korrodiert in feuchten Umgebungen schnell. Der Oberflächenzustand nach dem Läppen beeinflusst die Qualität und Haftung der Beschichtung.
Ni/Cu/Ni (dreilagiges Nickel): Die gängigste Beschichtung. Erfordert Ra ≤ 0,8 μm und eine saubere Oberfläche frei von eingebettetem Schleifmittel. Chemische oder galvanische Abscheidung, 15–25 μm Gesamtdicke.
Zinkbeschichtung: Günstiger als Ni, für weniger anspruchsvolle Anwendungen. Toleriert Ra bis zu 1,2 μm. Salzsprühnebelbeständigkeit 48–96 Stunden.
Epoxidbeschichtung: Aufsprühen oder Tauchen, 15–30 μm. Erfordert das glatteste Substrat — Ra ≤ 0,5 μm — für gleichmäßige Abdeckung. Bevorzugt für Hochtemperatur-Motoranwendungen, bei denen metallische Beschichtungen delaminieren können.
Phosphat + Epoxid: Zweistufiger Prozess für Magnete mit komplexen Geometrien. Die Phosphat-Konversionsschicht bildet die Haftgrundlage; die Epoxid-Deckschicht sorgt für Korrosionsbeständigkeit.
Oberflächenkontamination durch Läpppaste ist die häufigste Ursache für Haftungsversagen der Beschichtung. Gründliche Ultraschallreinigung nach dem Läppen, gefolgt von DI-Wasser-Spülung und Trocknung vor der Beschichtung, eliminiert diese Fehlerursache.
Vimfun NdFeB Läpp- und Schleifgeräte-Sortiment
| Maschine | Typ | Arbeitsbereich | Am besten für |
|---|---|---|---|
| 13B-6LY/P | Doppelseiten-Läppmaschine | Φ210 mm | F&E, Kleinserien |
| 16B-5LY/P | Doppelseiten-Läppmaschine | Φ390 mm | Produktion mittlerer Volumina |
| 22BF-5LY/P | Zweiseitige Läpp- und Poliermaschine | Φ480 mm | Hochvolumenproduktion |
| VMG4-90 | Schleifmaschine für Magnetbögen | 90° Bogenbereich | Motorbogensegmente |
| Innen-/Außenbogen-Schleifmaschine | Schleifmaschine für Magnetbögen | Kundenspezifischer Bogenradius | Komplexe Bogengeometrien |
Für Spezifikationen, Preise und Schleifversuche mit Ihrem NdFeB-Material kontaktieren Sie unser Ingenieurteam über die magnetische Werkstoffe Lösungsseite.
Laut der NdFeB-Verarbeitungshandbuch von Arnold Magnetic Technologies, Oberflächengüte nach dem Läppen korreliert direkt mit der Montageausbeute in Präzisionsmotorstapeln — Betriebe, die TTV ≤ 2 μm erreichen, berichten durchweg von 8–12% niedrigeren Montageausschussraten im Vergleich zu denen, die sich allein auf das einseitige Schleifen verlassen. Das Magnetics Business & Technology Journal dokumentiert ähnliche Ergebnisse bei Servo-Motor- und Sensor-Magnetanwendungen.