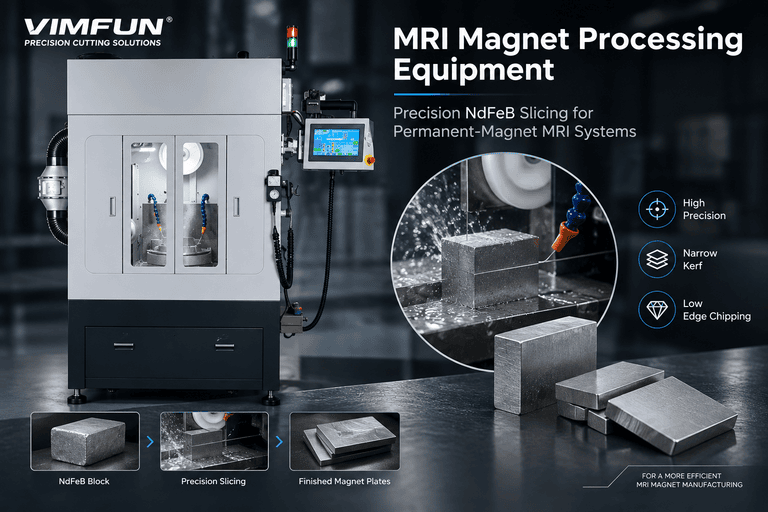
Wenn Sie immer noch NdFeB-Blöcke mit einer ID-Säge schneiden, verlieren Sie 0,6–1,0 mm Magnet pro Schnitt und haben eine Abplatzrate von über 3% bei dünnen Schnitten. Ein richtig dimensionierter Magnet-Schneidemaschinen mit Diamantdraht sinkt der Schnittspalt auf 0,25–0,40 mm und die Abplatzungen liegen unter 1% — allein das bringt bei einem typischen 200–600 mm Block 20–30% mehr Schnitte pro Boule.
Diese Seite ist das Ausrüstungszentrum für das Schneiden von Magneten. Sie erklärt, wie Diamantdrahtsägen auf Sintermagnete wirken, wie man eine Maschine nach Werkstückgröße und Schnittdicke auswählt und wo sich die Maschinenauswahl für SmCo-, Ferrit- und Motorenproduktionslinien ändert.
Was ist eine Magnet-Schneidemaschine?
Eine Magnet-Schneidemaschine ist eine Diamantdrahtsäge, die zum Schneiden von gesinterten Permanentmagneten — NdFeB, SmCo und Hartferrit — in fertige Schnitte, Blöcke oder Bogensegmente konfiguriert ist. Das Kernelement ist ein galvanisch beschichteter oder gelöteter Diamantdraht (typischer Durchmesser 0,18–0,35 mm), der kontinuierlich über eine Drahtspule mit 1500–2400 m/min läuft, während das Werkstück mit 0,3–1,2 mm/min zugeführt wird.
Der Grund, warum Drahtsägen ID-Sägen für das Schneiden von Magneten ersetzt haben, ist einfach: Sinter-NdFeB ist hart (Hv 550–650) und spröde. ID-Sägen konzentrieren die Schnittkraft auf eine einzige Klingenkante, daher sind Kantenabplatzungen und Untergrundrisse häufig. Draht verteilt die Last gleichzeitig auf Dutzende oder Hunderte von Schleifkörnern.
Wie funktioniert eine Diamantdrahtsäge für Magnete?
Zwei Drahttypen kommen in Magnetlinien zum Einsatz:
| Drahttyp | Durchmesser | Lebensdauer bei NdFeB | Am besten für |
|---|---|---|---|
| Elektroplattierter Diamant | 0,20–0,30 mm | 15–30 km | Hochvolumige Dünnschnitte |
| Gelöteter Diamant | 0,30–0,45 mm | 40–80 km | Dicke Blöcke, Bogensegmente |
Galvanisch beschichteter Draht hat feinere Körnung und schneidet schneller, verschleißt aber schneller. Gelöteter Draht hält länger, hinterlässt aber einen etwas raueren Schnitt. Bei einem 500-mm-NdFeB-Block verwenden wir normalerweise galvanisch beschichteten Draht für Schnitte unter 2 mm und gelöteten Draht für Blöcke, die anschließend nachbearbeitet werden.
Eine Besonderheit: Diamantdraht auf Magneten erfordert ein wasserbasiertes Kühlmittel mit Korrosionsschutzmittel. Reines Wasser rostet die frisch geschnittene NdFeB-Oberfläche innerhalb von Stunden, und herkömmliche Ölkühlmittel hinterlassen Rückstände, die die nachfolgende Bearbeitung stören. Die meisten Produktionslinien verwenden eine synthetische Kühlmittelkonzentration von 3–5%.
Wenn Sie Drahtsäge vs. ID-Säge auf Prozessebene abwägen, sehen Sie unseren Vergleich von Mehrdrahtsägen und Innendurchmessersägen für die direkten Zahlen zu Schnittspalt und Ausbeute.
Auswahl der NdFeB-Drahtsägemaschine nach Blockgröße
Die wichtigste Auswahlvariable ist die Blockgröße. Eine überdimensionierte Maschine verbrennt Kapital; eine unterdimensionierte Maschine erstickt den Durchsatz. Nachfolgend sehen Sie, wie wir NdFeB-Magnet-Drahtsägeausrüstungen nach dem größten Block dimensionieren, den Sie bearbeiten möchten.
Kleine Blöcke unter 200 mm — SOMS3-430S
Für F&E, Prototypenbau oder die Herstellung von Sensormagneten, bei denen die Blöcke 50–180 mm groß sind, ist eine kompakte oszillierende Drahtsäge die richtige Wahl. Die SOMS3-430S ist eine einschwingende oszillierende Maschine — der Draht bewegt sich in einem kurzen Hub hin und her, anstatt als Endlosschleife zu laufen. Die Oszillation ist pro Schnitt langsamer, erzeugt aber sehr geringe Untergrundschäden, was wichtig ist, wenn Sie Neodym-Magnet-Schneidemaschinen-Werkstücke schneiden, die ohne Läppschritt direkt zur Beschichtung gehen.
Standardblöcke 200–600 mm — SOM4-630D (NdFeB Block Mehrdrahtsäge)
Hier befindet sich die meiste Produktion. Eine Mehrdrahtsäge schneidet einen ganzen Block in 50–200 parallele Schnitte in einem Schnittzyklus, angetrieben von einem einzigen Draht, der wiederholt um zwei Führungsrollen gewickelt ist. Die SOM4-630D verarbeitet Blöcke bis zu 630 mm Länge und bietet Ihnen je nach Schnittdicke die Option eines Abstands von 0,25–1,0 mm. Für jede NdFeB-Block-Mehrdrahtsägeanwendung im Bereich von 200–600 mm ist dies das Arbeitspferd.
Reale Zahl: Bei einem 400×100×80 mm Block produziert eine SOM4-630D mit 1800 m/min Drahtgeschwindigkeit und 0,6 mm/min Vorschub etwa 65 Schnitte in 130 Minuten mit 0,30 mm Schnittspalt.
Große Blöcke 600–1000 mm — SOM4-750D und SOM4-1000D
Für Windturbinen-Magnetsegmente und große Industriemotorkerne reicht die Blocklänge bis zu 1 m. Die SOM4-750D und SOM4-1000D verwenden verstärkte Drahtspannsysteme (35–50 N), um den Drahtdurchhang bei langen Schnitten zu kontrollieren. Die Durchhangkontrolle ist der Unterschied zwischen ±10 μm Dickenschwankung und ±40 μm — letzteres erfüllt die meisten Spezifikationen für Motormagnete nicht.
Für eine breitere Einführung in NdFeB-Schneidkonfigurationen für alle Blockgrößen, siehe unsere Übersicht der NdFeB-Schneidemaschinen.
Schneidemaschine für dünne Magnetschnitte (0,3–3 mm)
Dünne Schnitte sind ein eigenes Problem. Unter 1 mm wird der Schnitt selbst flexibel genug, dass die Schnittkräfte ihn verformen, was sich als konische Kanten und Verzug zeigt. Eine spezielle Schneidemaschine für dünne Magnetschnitte löst dieses Problem auf zwei Arten:
- Höhere Drahtgeschwindigkeit — 2000–2400 m/min statt der üblichen 1500–1800 m/min, sodass jedes Schleifkorn weniger Material pro Durchgang abträgt
- Reduzierte Vorschubgeschwindigkeit — 0,2–0,4 mm/min statt 0,5–0,8 mm/min
- Stabile Werkstückbindung — der Block wird vor dem Schneiden auf eine Graphit- oder Keramikträgerplatte geklebt, und der Schnitt geht 0,3–0,5 mm in den Träger
Die SOM2-600S ist dafür ausgelegt: Hochgeschwindigkeitsspindel, Präzisionsvorschubachse und ein Werkstückhalter für die Trägerplattenbindung. Die typische Leistung sind 0,3–2,0 mm NdFeB-Schnitte mit ±5 μm Dickenschwankung.
Eine ehrliche Warnung: Die Ausbeute bei dünnen Schnitten bei Grade N52+ NdFeB ist deutlich geringer als bei N42 — die höheren Grade sind spröder. Wenn Sie eine Linie für N52- oder N54-Dünnschnitte spezifizieren, planen Sie selbst bei einer gut eingestellten Maschine mit einer Ausschussrate von 8–12%.
Schneiden von SmCo- und Ferritmagneten
SmCo (Hv 500–600) schneidet ähnlich wie NdFeB, ist aber thermisch empfindlicher. Die Drahtgeschwindigkeiten sinken normalerweise um 10–15% und der Kühlmitteldurchfluss muss höher sein. Ferrit ist viel weicher (Hv 480–550), aber sehr abrasiv für den Draht — erwarten Sie eine 40–50% kürzere Drahtlebensdauer als bei NdFeB.
Für SmCo-spezifische Werkzeuge und Schnittparameter siehe die Seite für SmCo-Magnet-Schneidemaschinen.
Schneidausrüstung für Motormagnete nach Anwendung
Die Endanwendung bestimmt die Maschinenauswahl mehr als die Materialgüte. Hier ist eine Aufschlüsselung der Schneidausrüstung für Motormagnete nach Endverbrauch.
| Anwendung | Typische Schnittgröße | Volumen | Empfohlene Maschine |
|---|---|---|---|
| EV-Traktionsmotoren | 30×20×3 mm Bogensegmente | Hoch | SOM4-630D oder SOM4-750D |
| Industrieller Servo | 15×10×2 mm Blöcke | Mittel | SOM4-630D |
| Lautsprecher / Audio | 50×50×5 mm Ringe | Mittel | SOM4-630D |
| Windkraftanlage | 100×30×20 mm Segmente | Niedrig, dick | SOM4-1000D |
| VCM / Sensor | 5×5×0,5 mm dünne Schnitte | Hohes Volumen, dünn | SOM2-600S |
Für spezifische Informationen zur Schneidetechnik für EV-Motormagnete – einschließlich der Herstellung von Bogensegmenten durch Kleben und Schneiden – siehe unsere Seite zur Ausrüstung für die Herstellung von EV-Motormagneten. Für die Herstellung von Segmenten für Windkraftanlagen siehe die Seite zur Schneidemaschine für Magnete für Windkraftanlagen.
Durchsatzplanung für Magnet-Wafering-Maschinen
Für jeden, der eine Schneidelinie plant, ist der Durchsatz wichtiger als die Spezifikationen einzelner Maschinen. Hier ist, wie der Durchsatz von Magnet-Wafering-Maschinen in der Praxis skaliert:
Einzelne SOM4-630D, 400 mm NdFeB-Block, 1,0 mm Schnitte:
- Zykluszeit: ~110 min pro Block (Einrichtung + Schnitt + Entladung)
- Schnitte pro Zyklus: ~380
- Effektive Leistung: ~200 Schnitte/Stunde pro Maschine
Linie von 4× SOM4-630D:
- Kombinierte Leistung: ~800 Schnitte/Stunde
- Bedienerverhältnis: 1 Bediener pro 2 Maschinen
- Drahtverbrauch: ~15 km/Tag pro Maschine
Der Engpass ist selten die Schnittgeschwindigkeit selbst. Auf den meisten Linien verbrauchen das Laden des Werkstücks, der Drahtwechsel und die Reinigung der fertigen Schnitte 30–40 % der Taktzeit. Wenn Sie ein Upgrade Ihrer Linie planen, achten Sie auf die Ladeautomatisierung genauso sorgfältig wie auf die Schnittspezifikation.
Nach dem Schneiden durchlaufen die meisten Magnetschnitte Schleifen und Beschichten. Für den nachgelagerten Schritt siehe unsere Seite zum Schleifen und Polieren von NdFeB-Magneten.
Bekannte Einschränkungen
Einige Dinge, die eine Magnetschneidemaschine nicht beheben kann:
- Verformte Eingangsblöcke. Wenn der gesinterte Block selbst eine Ebenheitsabweichung von mehr als 0,2 mm aufweist, erben dünne Schnitte, die davon abgeschnitten werden, diese Verformung. Beheben Sie dies in der Press-/Sinterstufe, nicht an der Säge.
- Güteklasse N54+ dünne Schnitte unter 0,5 mm. Die Ausbeute bricht zusammen. Wenn Sie dies benötigen, planen Sie einen Draht-EDM-Nachbearbeitungsschritt ein, nicht nur eine Drahtsäge.
- Vollautomatischer Drahtwechsel. Die meisten Magnetschneidemaschinen benötigen immer noch manuelles Drahtladen alle 15–30 km. Automatisierte Drahtwechsler gibt es auf Siliziumwafer-Linien, aber sie sind noch nicht im Produktionsmaßstab auf Magnetlinien angekommen.
Vimfun Magnetschneidemaschinen-Aufstellung
Schneller Überblick über die fünf oben genannten Maschinen:
| Modell | Schnittumfang | Schnittbereich | Beste Passform |
|---|---|---|---|
| SOMS3-430S | ≤200 mm Block | 0,5–5 mm | F&E, Sensormagnete |
| SOM2-600S | ≤600 mm Block | 0,3–3 mm | Dünnscheibenproduktion |
| SOM4-630D | ≤630 mm Block | 0,5–10 mm | Standard-NdFeB-Produktion |
| SOM4-750D | ≤750 mm Block | 1–15 mm | Große Motormagnete |
| SOM4-1000D | ≤1000 mm Block | 2–20 mm | Windturbinensegmente |
Senden Sie uns eine Magnetprobe und die Ziel-Scheibengeometrie – wir schneiden sie kostenlos und senden Ihnen die fertigen Scheiben zusammen mit einem Messbericht über Schnittspalt, TTV und Oberflächenrauheit, bevor Sie sich auf eine Maschinenspezifikation festlegen.
FAQ
Was ist die kleinste Scheibendicke, die eine Magnetschneidemaschine produzieren kann?
0,3 mm bei NdFeB-Sorten bis N45, unter Verwendung einer Dünn-Magnet-Schneidemaschine wie der SOM2-600S mit Trägerplattenbindung. Unter 0,3 mm ist Drahterosion erforderlich.
Wie lange hält ein Diamantdraht bei NdFeB?
Galvanisierter Draht: 15–30 km je nach Sorte und Scheibendicke. Gelöteter Draht: 40–80 km. Ferrit verschleißt den Draht 40–50 % schneller als NdFeB.
Kann eine Maschine NdFeB, SmCo und Ferrit bearbeiten?
Ja – eine SOM4-630D verarbeitet alle drei mit Parameteränderungen (Drahtgeschwindigkeit, Vorschubgeschwindigkeit, Kühlmitteldurchfluss). Die Maschinenhardware ist dieselbe.
Welchen Schnittspaltverlust sollte ich im Vergleich zu einer Innenschleifscheibe erwarten?
Diamantdrahtsäge: 0,25–0,40 mm Schnittspalt. Innenschleifscheibe: 0,6–1,0 mm. Bei einem typischen Block gewinnt eine Drahtsäge 20–30 % mehr Scheiben.
Bieten Sie einen kostenlosen Musterschnitt an?
Ja. Senden Sie einen Magnetblock und die Scheibenspezifikation – wir schneiden, messen und senden die Scheiben mit einem Bericht kostenlos zurück.