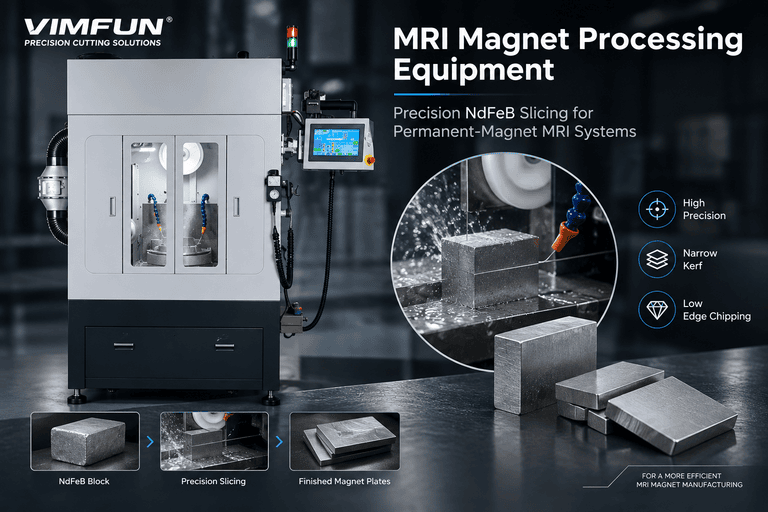
IDソーでNdFeBブロックをスライスしている場合、カットごとに0.6〜1.0 mmのマグネットを失い、薄いスライスでは3%を超えるチッピング率が発生しています。適切にサイズ設定された マグネットスライシングマシン ダイヤモンドワイヤーを使用すると、カーフが0.25〜0.40 mmに低下し、チッピングが1%未満に抑えられます。これにより、典型的な200〜600 mmブロックで、ブールあたり20〜30%多くスライスを回収できます。.
このページは、マグネットスライス装置のハブです。ダイヤモンドワイヤーソーが焼結マグネットでどのように機能するか、ワークピースのサイズとスライス厚に応じて機械をどのように選択するか、そしてSmCo、フェライト、モーターグレードの生産ラインで機械の選択がどのように変わるかについて説明します。.
マグネットスライス機とは何ですか?
マグネットスライス機は、焼結永久磁石(NdFeB、SmCo、ハードフェライト)を完成したスライス、ブロック、または円弧セグメントに切断するために構成されたダイヤモンドワイヤーソーです。コアとなる切断要素は、電気メッキまたはろう付けされたダイヤモンドワイヤー(標準直径0.18〜0.35 mm)で、ワイヤーリール上を1500〜2400 m/minで連続的に走行し、ワークピースは0.3〜1.2 mm/minで供給されます。.
ワイヤーソーがマグネット切断でIDソーに取って代わった理由は単純です。焼結NdFeBは硬く(Hv 550〜650)、脆いからです。IDソーは切断力を単一の刃先に集中させるため、刃先のチッピングやサブサーフェス亀裂が頻繁に発生します。ワイヤーは、同時に数十または数百の研磨粒に負荷を分散させます。.
マグネット用ダイヤモンドワイヤーソーの実際の仕組み
マグネットラインでは、2種類のワイヤーが見られます。
| ワイヤータイプ | 直径 | NdFeBでの寿命 | 最適 |
|---|---|---|---|
| 電着ダイヤモンド | 20〜0.30 mm | 15–30 km | 高生産量薄スライス |
| ろう付けダイヤモンド | 30〜0.45 mm | 40–80 km | 厚ブロック、円弧セグメント |
電気メッキワイヤーはより細かいグリットを持ち、より速く切断しますが、より早く摩耗します。ろう付けワイヤーはより長く持続しますが、わずかに粗い切断面を残します。500 mmのNdFeBブロックでは、通常、2 mm未満のスライスには電気メッキワイヤーを、後で再加工されるブロックにはろう付けワイヤーを使用します。.
注意点:マグネットのダイヤモンドワイヤーには、 水ベースの防錆剤入りクーラント. が必要です。純水は、切断されたばかりのNdFeB表面を数時間以内に錆びさせ、標準的なオイルクーラントは、後工程の研削に影響を与える残留物を残します。ほとんどの生産ラインでは、3〜5%の合成クーラント濃度を使用しています。.
プロセスレベルでワイヤーソーとIDソーのどちらが良いか検討している場合は、 マルチワイヤーソー対内径ソーの比較 を参照して、カーフと歩留まりの数値を比較してください。.
ブロックサイズ別のNdFeBワイヤーソー機械選定
最も重要な選定基準はブロックサイズです。大きすぎる機械は資本を浪費し、小さすぎる機械はスループットが低下します。以下は、実行する最大のブロックに基づいてNdFeBマグネットワイヤーソー切断装置のサイズを決定する方法です。.
200 mm未満の小ブロック — SOMS3-430S
ブロックが50〜180 mmのR&D、プロトタイピング、またはセンサーマグネット生産では、コンパクトな振動ワイヤーソーが適しています。SOMS3-430Sはシングルワイヤー振動マシンです。ワイヤーは、連続ループではなく、短いストロークで前後に動きます。振動はカットあたりの速度は遅いですが、サブサーフェスダメージが非常に少なく、ラビングステップなしで直接コーティングされるワークピースを切断する場合に重要です。.
標準ブロック 200〜600 mm — SOM4-630D(NdFeBブロックマルチワイヤーソー)
ほとんどの生産はこの範囲にあります。マルチワイヤーソーは、単一のワイヤーが2つのガイドローラーに繰り返し巻き付くことで、1回の切断サイクルでブロック全体を50〜200個の平行なスライスにスライスします。SOM4-630Dは最大630 mm長のブロックを処理し、スライス厚に応じて0.25〜1.0 mmのピッチを選択できます。200〜600 mm範囲のNdFeBブロックマルチワイヤーソーアプリケーションでは、これが主力となります。.
実例:400×100×80 mmのブロックで、1800 m/minのワイヤー速度と0.6 mm/minの送り速度で動作するSOM4-630Dは、0.30 mmのカーフで約130分で65枚のスライスを生成します。.
大ブロック 600〜1000 mm — SOM4-750DおよびSOM4-1000D
風力タービンマグネットセグメントおよび大型産業用モーターコアの場合、ブロック長は最大1 mになります。SOM4-750DおよびSOM4-1000Dは、長尺切断時のワイヤーのたわみを制御するために、強化されたワイヤー張力システム(35〜50 N)を使用しています。たわみ制御は、±10 μmの厚さ変動と±40 μmの違いであり、後者はほとんどのモーターマグネット仕様を満たせません。.
NdFeB切断構成の全ブロックサイズにわたるより広範な入門については、 NdFeB切断機概要.
を参照してください。
薄型マグネットスライス切断機(0.3〜3 mm)
- 薄いスライスはそれ自体が問題です。1 mm未満では、スライス自体が十分に柔軟になり、切断力がたわみを引き起こし、テーパーエッジと反りとして現れます。専用の薄型マグネットスライス切断機は、次の2つの方法でこれを解決します。 より高いワイヤー速度
- — 標準の1500〜1800 m/minではなく2000〜2400 m/minなので、各研磨粒がパスごとに除去する材料が少なくなります。 低い送り速度
- — 0.5〜0.8 mm/minではなく0.2〜0.4 mm/min 剛性の高いワークピース接着
— 切断前にブロックをグラファイトまたはセラミックサポートプレートに接着し、サポートに0.3〜0.5 mm切断します。.
SOM2-600Sはこの用途に設定されています。高速スピンドル、精密送り軸、およびサポートプレート接着用に設計されたワークピースホルダーを備えています。典型的な出力は、±5 μmの厚さ変動を持つ0.3〜2.0 mmのNdFeBスライスです。.
注意:グレードN52+ NdFeBの薄スライス歩留まりは、N42よりも有意に低くなります。高グレードはより脆いです。N52またはN54薄スライス用のラインを仕様化する場合、適切にセットアップされた機械でも8〜12%のスクラップ率を予算に組み込んでください。
SmCoおよびフェライトマグネット切断.
SmCo(Hv 500〜600)はNdFeBと同様に切断されますが、熱に敏感です。ワイヤー速度は通常10〜15%低下し、クーラント流量を増やす必要があります。フェライトははるかに柔らかい(Hv 480〜550)ですが、ワイヤーに対して非常に研磨性が高いため、NdFeBよりもワイヤー寿命が40〜50%短くなります。 SmCo固有の工具と切断パラメータについては、.
モーターマグネットスライシング装置(用途別)
最終的な用途が材料グレードよりも機械の選択を左右します。以下は、モーターマグネットスライシング装置を最終用途別に分類したものです。.
| 応用 | 一般的なスライスサイズ | ボリューム | 推奨機械 |
|---|---|---|---|
| EVトラクションモーター | 30×20×3 mm アーチセグメント | 高い | SOM4-630D または SOM4-750D |
| 産業用サーボ | 15×10×2 mm ブロック | ミディアム | SOM4-630D |
| スピーカー / オーディオ | 50×50×5 mm リング | ミディアム | SOM4-630D |
| 風力タービン | 100×30×20 mm セグメント | 低、厚い | SOM4-1000D |
| VCM / センサー | 5×5×0.5 mm 薄スライス | 高生産量、薄い | SOM2-600S |
EVモーターマグネットの切断に関する詳細(接着後のアーチセグメント製造を含む)については、当社の EVモーターマグネット製造装置ページ. をご覧ください。風力タービンセグメントの製造については、 風力タービンマグネット切断機ページ.
をご覧ください。
マグネットウェーファリングマシン スループット計画
スライスラインを計画する際には、スループットの計算が単一機械の仕様よりも重要になります。マグネットウェーファリングマシンのスループットが実際にどのようにスケールするかを以下に示します。
- 単一 SOM4-630D、400 mm NdFeB ブロック、1.0 mm スライス:
- サイクルタイム:ブロックあたり約110分(セットアップ + カット + アンロード)
- サイクルあたりのスライス数:約380
実効出力:機械あたり約200スライス/時
- 4× SOM4-630D のライン:
- 合計出力:約800スライス/時
- オペレーター比率:2台の機械あたり1名のオペレーター
ワイヤー消費量:機械あたり1日約15 km.
ボトルネックは切断速度そのものであることはめったにありません。ほとんどのラインでは、ワークピースのロード、ワイヤー交換、完成したスライスのクリーニングに時計時間の30〜40%が費やされます。ラインのアップグレードを計画している場合は、切断仕様と同じくらい注意深くロード自動化に注目してください。 スライス後、ほとんどのマグネットスライスは研削とコーティングを経て処理されます。下流の工程については、当社の.
NdFeBマグネット研削・研磨ページ
をご覧ください。
- 既知の制限事項. マグネットスライシングマシンでは解決できないことがいくつかあります。.
- 反りのある入力ブロック。. 焼結ブロック自体に0.2 mm以上の平面度偏差がある場合、そこから切り出された薄いスライスもその反りを引き継ぎます。これは、ソーイングステージではなく、プレス/焼結ステージで修正してください。.
- グレードN54+の0.5 mm未満の薄スライス。. 歩留まりが激減します。これが必要な場合は、ワイヤーソーだけでなく、ワイヤーEDM仕上げ工程を計画してください。.
完全自動ワイヤー交換。
ほとんどのマグネットスライシングマシンでは、15〜30 kmごとに手動でワイヤーをロードする必要があります。シリコンウェーハーラインには自動ワイヤーチェンジャーが存在しますが、マグネットラインではまだ生産規模で導入されていません。
| モデル | Vimfun マグネットスライシング装置ラインナップ | 上記で説明した5つの機械のクイックリファレンス: | カットエンベロープ |
|---|---|---|---|
| SOMS3-430S | スライス範囲 | 最適な適合 | ≤200 mm ブロック |
| SOM2-600S | ≤600 mm ブロック | 3–3 mm | 薄切りスライス製造 |
| SOM4-630D | ≤630 mm ブロック | 5–10 mm | 標準NdFeB製造 |
| SOM4-750D | ≤750 mm ブロック | 1~15 mm | 大型モーターマグネット |
| SOM4-1000D | ≤1000 mm ブロック | 2~20 mm | 風力タービンセグメント |
マグネットサンプルと目標スライス形状をお送りください。お客様が機械仕様を決定する前に、無料でカットし、完成したスライスとカーフ、TTV、表面粗さの測定レポートをお送りします。.
よくあるご質問
マグネットスライシングマシンで製造できる最小スライス厚は何ですか?
3 mm NdFeBグレード(N45まで)、サポートプレート接着を使用したSOM2-600Sのような薄型マグネットスライス切断機を使用。0.3 mm未満の場合はワイヤー放電加工が必要です。.
NdFeBのダイヤモンドワイヤーはどのくらい持ちますか?
電着ワイヤー:15~30 km(グレードとスライス厚による)。ろう付けワイヤー:40~80 km。フェライトはNdFeBよりもワイヤー摩耗が40~50%速いです。.
1台の機械でNdFeB、SmCo、フェライトを処理できますか?
はい、SOM4-630Dはパラメータ変更(ワイヤー速度、送り速度、クーラント流量)により、すべてを処理できます。機械ハードウェアは同じです。.
IDソーと比較して、どのくらいのカーフ損失が予想されますか?
ダイヤモンドワイヤーソー:0.25~0.40 mmのカーフ。IDソー:0.6~1.0 mm。典型的なブロックでは、ワイヤーソーは20~30%多くのスライスを回収できます。.
無料サンプルカットを提供していますか?
はい。マグネットブロックとスライス仕様をお送りください。無料でカット、測定し、レポートとともにスライスをお返しします。.