NdFeBラインがすでに稼働しており、同じシフトでより多くのスライスを絞り出すように求められた場合、答えはより大きな機械を購入することからほとんど生まれません。それはワイヤー周辺のプロセス変数、つまりワイヤーの種類、ワイヤーの数、張力、送り速度、クーラントの化学組成、そしてそれらが特定のNdFeBグレードとどのように相互作用するかから生まれます。この記事は、 ダイヤモンドワイヤーソーNdFeB効率:実際にスループットとスライスあたりのコストを動かすものと、通常はそうでないもの。.
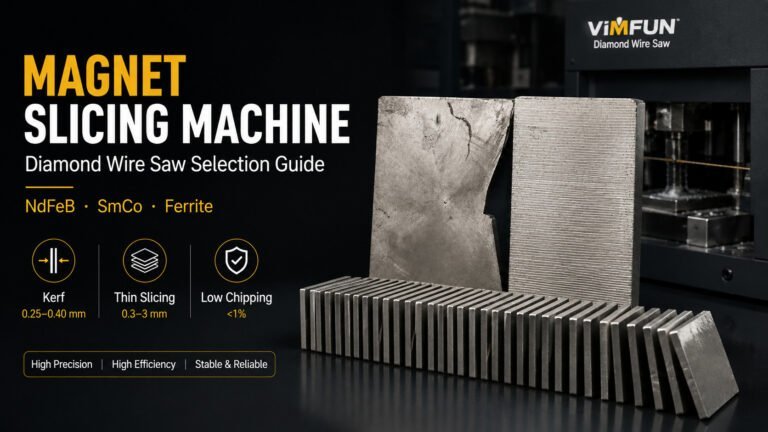
マグネットのワイヤーソーと他の切断方法の間でまだ選択している場合は、まず マルチワイヤー対内径ソー(マグネット用). を参照してください。既存のラインを最適化するのではなく、ライン全体を計画している場合は、 マグネットスライシングマシン選定ガイド. を参照してください。このページでは、ラインがコミットされており、その中で効率を追求していることを前提としています。.
ダイヤモンドワイヤーソーNdFeB効率が実際に生まれる場所
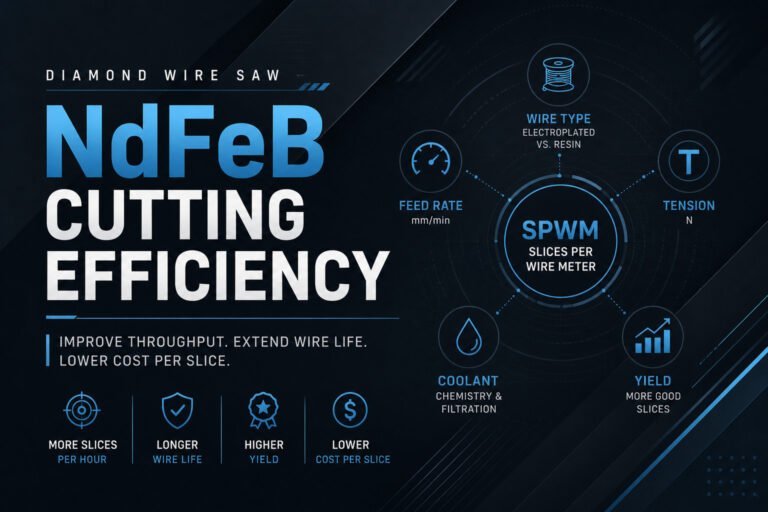
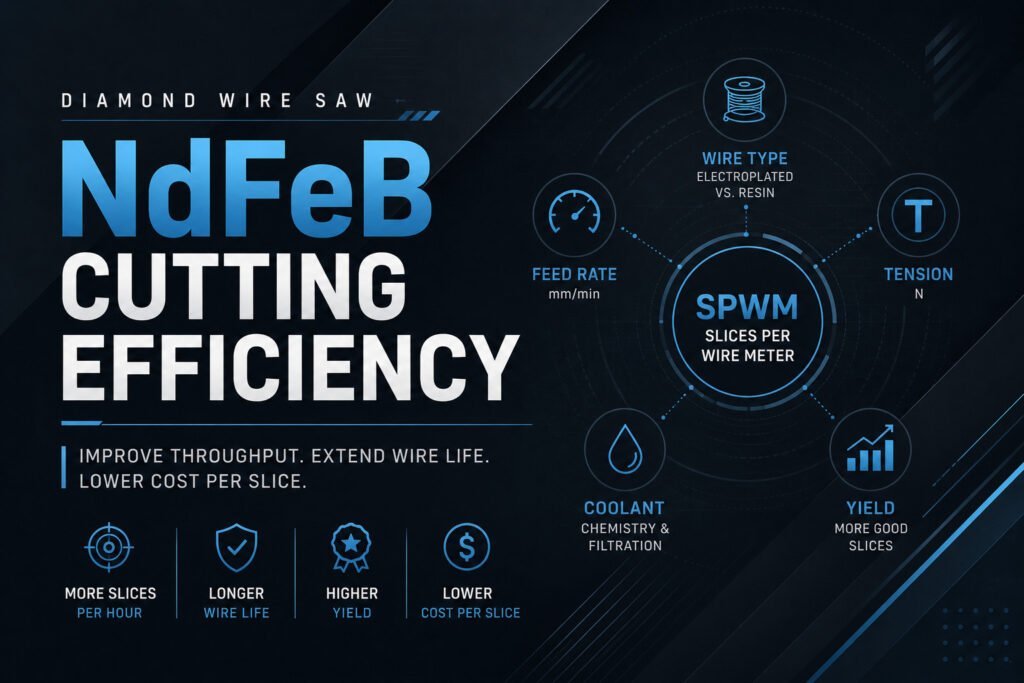
ダイヤモンドワイヤーソーNdFeBラインの効率は、1つの数字ではありません。それは4つのスタックです:
- 時間あたりのスライス数 ロード/アンロードを含む、フィクスチャから1時間あたりに完成したスライスの数。.
- ワイヤー寿命 単一のワイヤーが、カーフ、TTV、または表面粗さの仕様を満たさなくなる前に切断できるNdFeBブロックのメートル数。.
- 歩留まり それらのスライスのうち、実際にQCに合格する数。.
- スライスあたりのコスト 総消耗品(ワイヤー、クーラント、ブレード、治具)に人件費と減価償却費を加えて、良品スライスで割ったもの。.
#2または#3を犠牲にして#1(生の処理能力)のみを最適化することは、私たちが最もよく目にする間違いです。より速い送り速度は時間あたりのスライス数を増やしますが、ワイヤー寿命が急激に低下したり、エッジの欠けによるスクラップが増加したりすると、機械がより速く稼働していても、スライスあたりのコストが悪化する可能性があります。常に4つすべてを一緒に測定してください。.
カーフサイドの損失(#3と#4に直接つながる)の詳細については、 NdFeB切断ケルフロス低減.
ダイヤモンドワイヤーの種類:電着対樹脂接着
を参照してください。.
電着ダイヤモンドワイヤー 今日、NdFeB切断を支配しているワイヤーの種類は2つあり、生産条件下では非常に異なる挙動を示します。.
鋼鉄のコアにダイヤモンド粒子を電解的に接着した単一層を使用しています。高速でカットし、カーフが狭く、カーフ損失がコストを支配する薄いNdFeBスライスにデフォルトで選択されます。欠点:ダイヤモンド層が摩耗するとワイヤーは終了します。徐々に劣化するウィンドウはありません。 樹脂接着ダイヤモンドワイヤー.
ポリマーマトリックスにダイヤモンドを埋め込みます。パスあたりのカット速度は遅いですが、より予測可能に摩耗し、硬いNdFeBグレードでより長い使用寿命を提供します。ワイヤー寿命が生の送り速度よりも重要な大きなブロックによく使用されます。 どちらがより効率的ですか?
| 主な制約によって異なります: | あなたのボトルネック | なぜ |
|---|---|---|
| より良い選択 | 薄いスライス(<1 mm)のカーフ損失 | 電着、細径(0.20〜0.25 mm) |
| より狭いカーフは直接廃棄物を削減します | 高グレードN52+ブロックのワイヤーコスト | 樹脂接着 |
| 最も硬い材料での長寿命 | 電気メッキ | 小型ブロックのサイクルタイム |
| より速い送り速度が許容される | 表面粗さ仕様≤ Ra 0.6 μm | 樹脂接着、より細かいグリット |
より滑らかなカット、より少ない後工程のラップ.
どちらも「効率的なもの」ではありません。制約に合わせてワイヤーを選択してください。
マルチワイヤー対シングルワイヤー:マルチワイヤーが本当に勝つ場所
- マルチワイヤースライサーは、1回のパスで数十本の平行なスライスをカットします。理論上、スループットの倍率は劇的です。実際には、マルチワイヤーがスライスあたりのコストでシングルワイヤーに実際に勝つ前に、次の3つの条件がすべて満たされる必要があります:. ブロックの均質性。.
- 結晶方位のばらつきや磁区の不均一性があるNdFeBブロックは、ワイヤーウェブ全体でスライス間の厚さのずれを生じさせます。入荷ブロックのQCで大きなばらつきが許容される場合、マルチワイヤーの歩留まりは低下します。. バッチサイズの安定性。.
- 下流能力。. シングルワイヤーが4枚しか生産できない時間で40枚を生産するマルチワイヤーカッターは、下流の研削/コーティングがそれに合わせてスケールアップされていない場合、過負荷になります。.
目安: マルチワイヤーは、単一SKU(例:ある顧客向けのモーターマグネット)の安定した大量生産で元が取れます。通常、ジョブショップの混合生産では元が取れません。両方がある場合は、混合部分のためにシングルワイヤーマシンをラインに残しておきます。.
重要(およびそうでない)な効率指標
NdFeBラインを監査する際に追跡する3つの指標:
ワイヤーメートルあたりのスライス数(SPWM)。. 生産された良品スライスの総数 ÷ 消費されたワイヤー。これはスループットとワイヤー寿命の両方を捉えるため、最も有用な効率指標です。オペレーターごと、シフトごと、ブロックグレードごとに追跡します。オペレーター間のSPWMのばらつきが大きい場合は、通常、装置ではなくプロセスの規律の問題です。.
実効送り速度。. HMIで設定した送り速度ではなく、リトラクトサイクル、クーラントフラッシング、ワイヤー再張力を含む実際の平均値。メンテナンスの悪い機械では、実効送り速度は設定値の40%になることがあります。記録してください。.
クーラント汚染サイクル。. クーラントの粒子がカット品質を低下させる前にカットできるブロックの数。より良いろ過によってこのサイクルを延長することは、しばしば最も安価な効率向上策です。.
注意を払いすぎる指標:
- ピーク送り速度 — 実効送り速度がはるかに低い場合は無意味です。.
- ワイヤー張力設定値 — 重要ですが、ブロック全体での張力安定性が表面品質に影響を与える実際の要因です。不安定な25 Nよりも安定した22 Nの方が優れています。.
- マシンの最大スピンドル速度 — NdFeBではめったにその速度近くで運転しません。.
ほとんどのラインで過小評価されている実世界の効率レバー
NdFeB切断作業を監査する際に過小評価されていると見られる5つのレバー:
クーラント化学適合性。. NdFeBは腐食に敏感です。一般的なシリコンウェーハ用クーラントは、下流のコーティング密着不良として現れる残留物を残すことがよくあります。レアアース切断用に配合されたクーラントは、リットルあたりのコストは高いですが、スクラップを削減します。特定のNdFeBグレードとの適合性を確認してください。高Dy配合は標準N52とは異なる反応をします。.
ワイヤー予備処理。. 新しい電着ワイヤーは、緩んだダイヤモンドグリットが剥がれる最初の約30分間は不安定にカットされます。生産開始前にスクラップブロックで短時間運転することで、最初の一枚のスライス欠陥を減らすことができます。.
固定具の剛性。. 固定具から伝達される振動は、TTVのばらつきやワイヤー寿命の低下として現れます。より小さなブロックでは「十分」だったアルミニウム治具は、マルチワイヤーの負荷の下ではしばしばたわみます。静的ではなく、負荷下でダイヤルゲージで確認してください。.
ブロック向き制御。. 磁気イージー軸に対して平行にカットするか垂直にカットするかで、ワイヤー負荷とスライス平坦度の両方が変化します。シフト間で向きの規則を固定してください。.
予防的なワイヤー交換。. ワイヤーが破損するまで使用すると、節約したワイヤーよりもコストのかかる不良バッチが1つ発生します。目に見える摩耗ではなく、SPWMの低下に基づいて交換をスケジュールしてください。.
「良品スライス」の意味に影響を与える下流の考慮事項については、以下を参照してください。 NdFeB磁石の研削および研磨.
スライスあたりのコスト:ダイヤモンドワイヤーソーNdFeB効率の真の尺度
理論モデルはスキップしてください。2週間追跡してください:
- 消費したワイヤー(メートル)
- 追加および排出されたクーラント(リットル)
- 固定具の摩耗(目視)
- 生産された良品スライス(QC後のカウント、総数ではない)
- 再加工時間
- オペレーター時間
総コストを良品スライス数で割ります。シフト、ブロックグレード、機械間で比較します。そのばらつきは、実際の効率の天井を示します。通常、それは機械自体ではなく、一つのシフト、一つのオペレーター、または一つのブロックサプライヤーです。.
オンラインで見つける競合他社のコストあたりのスライス数と比較しないでください。NdFeBグレード、ブロックサイズ、スライス厚さ、表面仕様はすべて、数値を2〜5倍変化させます。社内トレンドが重要です。会社間のベンチマークは通常そうではありません。.
NdFeB切断コンテンツマップ:どのページがどの質問に答えるか
| ページ | それが答える質問 |
|---|---|
| このブログ | “「稼働中のNdFeBラインの効率をどのように改善できますか?」” |
| NdFeB切断機 (ピラー) | “「NdFeBを切断するにはどの機械を使用すべきですか?」” |
| マグネットスライシングマシン (T2-ハブ) | “「完全なスライス設定を選択するにはどうすればよいですか?」” |
| ケルフ損失の削減 | “「カット時の材料の無駄を最小限に抑えるにはどうすればよいですか?」” |
| マルチワイヤ vs IDソー | “「どの切断技術を選択すべきですか?」” |
| 大型NdFeBブロックのスライス | “「200mmを超えるブロックをカットするにはどうすればよいですか?」” |
購入すべきもの」が問題の場合は、PillarまたはT2-Hubから始めてください。「稼働中のラインを変更すべきもの」が問題の場合は、このブログが適切な出発点です。.
よくあるご質問
より速いワイヤは常にNdFeBのダイヤモンドワイヤソー効率を向上させますか?
いいえ。グレードに依存するしきい値を超えると、ワイヤ速度の上昇は熱負荷を増加させ、ダイヤモンドの損失を加速させ、スライス/時間あたりの増加よりも速くワイヤ寿命を短くします。効果的なSPWMは通常、機械の最大ワイヤ速度よりもはるかに低い速度でピークに達します。.
マルチワイヤは常にNdFeBのシングルワイヤよりも効率的ですか?
ブロック供給が安定し、SKUミックスが狭く、下流の容量が高い生産量に一致する場合のみです。ジョブショップまたは混合バッチ操作では、シングルワイヤはスライスあたりの総コストでしばしば勝利します。.
設備を変更せずに効率を向上させることはできますか?
はい。クーラントの化学組成、治具の剛性、ワイヤの事前調整、およびオペレーターのプロセス規律は、通常、最初の90日間で機械のアップグレードよりも、ダイヤモンドワイヤソーNdFeB効率の向上をより測定可能に提供します。.
最も隠れた効率損失は何ですか?
計画外の引き戻しサイクル、張力振動、およびクーラントフラッシングにより、設定点からずれる実効送り速度。通常、追跡されず、スループットギャップの30〜40%を隠す可能性があります。.
効率監査をリクエストする
現在のSPWM、ブロックグレードミックス、使用中のワイヤタイプ、および目標スループットをお送りください。プロセス変数を上記のレバーと比較してレビューし、スライスあたりのコストを動かす可能性が最も高い2〜3の変更を特定してから、機器の変更を推奨します。.