ウェーハースライシングにおけるカーフ損失:ワイヤ径が材料収率を決定する方法
切断幅、ブランク厚さ、および受け入れられるウェーハ収率の背後にある材料バランスを理解する。.
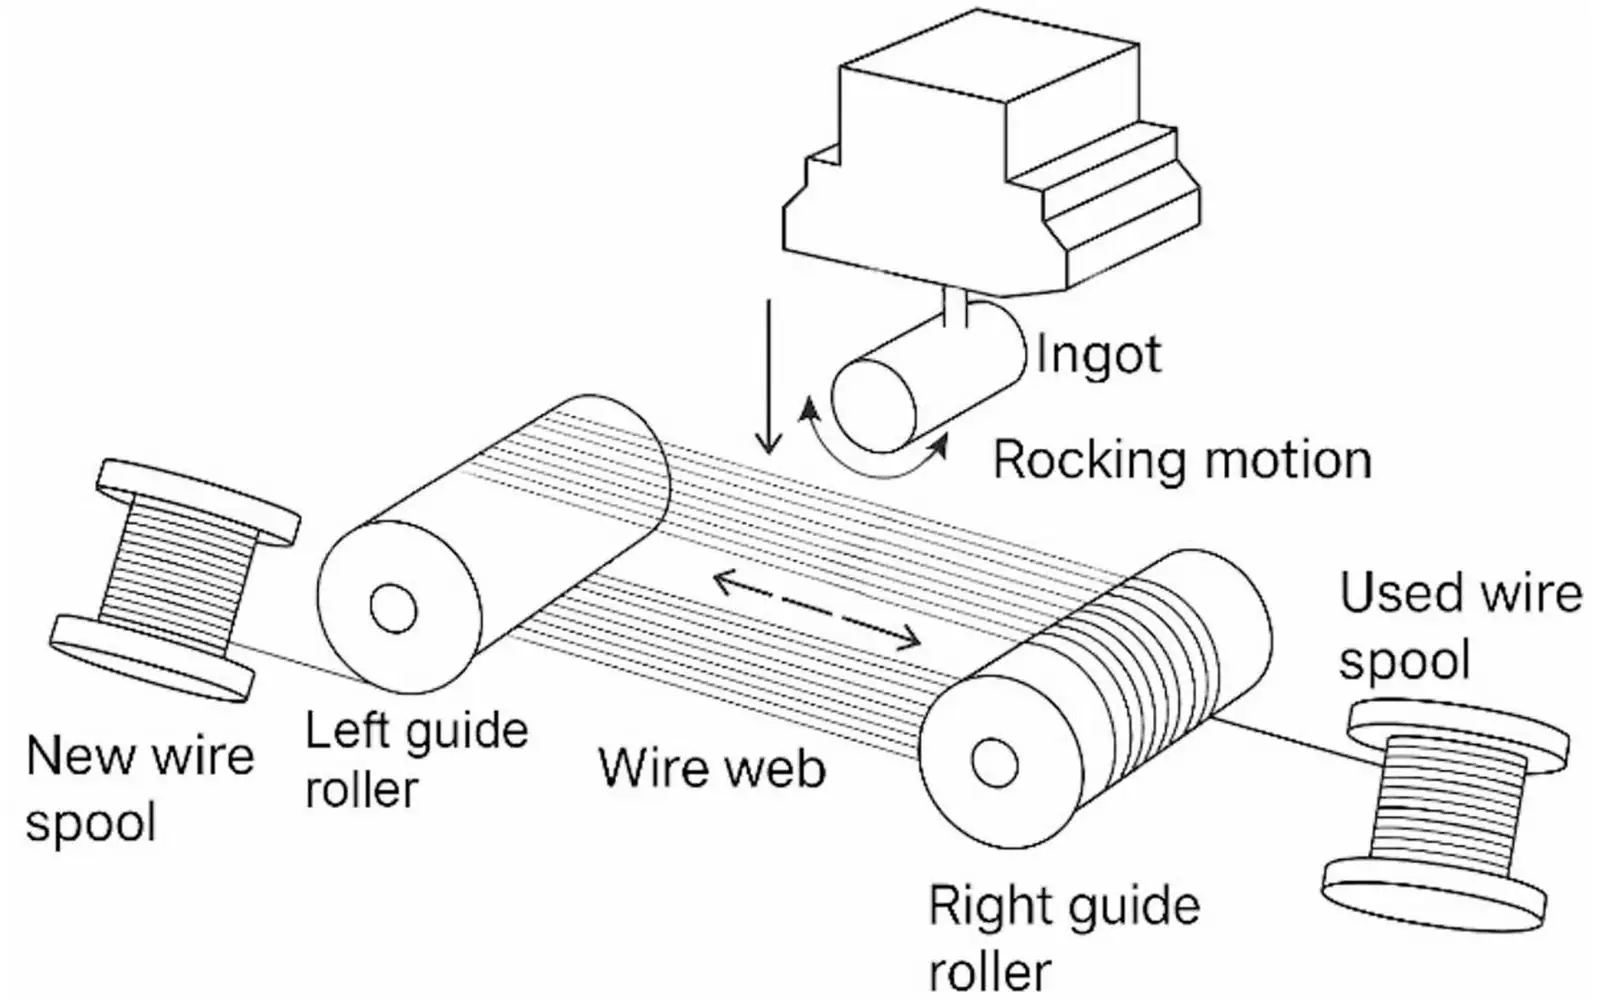
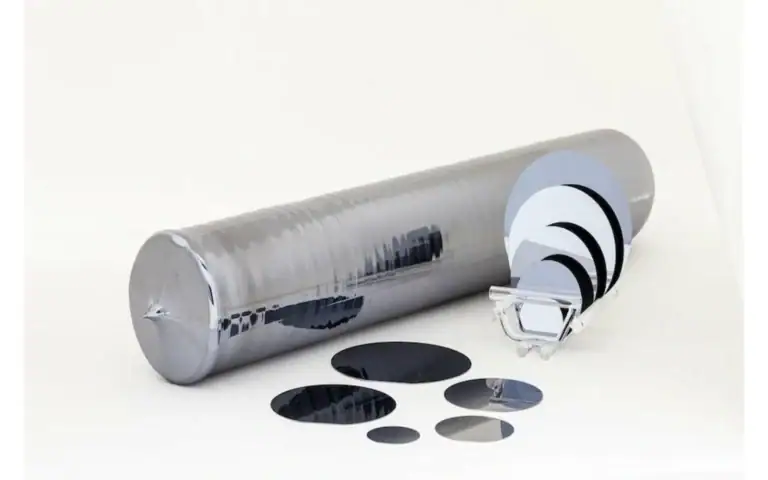
カーフ損失とは、切断中に保持されるスライス間に除去される材料のことです。これを削減すると、インゴットから利用可能なブランクの数を増やすことができますが、それらのブランクがリリースおよび仕上げを生き残った場合に限ります。より小さい公称ワイヤ径は、1つのツールの寸法を示しますが、実際の切断幅、ブランクに残るストック、または検査に合格する完成した基板の数を示すものではありません。.
利用可能なインゴット長、必要なブランク厚さ、および測定または正当化された有効切断幅から比較を開始します。次に、受け入れられた出力をカウントします。これにより、カーフ損失の計算が楽観的なスライス数請求になるのを防ぐことができます。.
Vimfun装置は、指定されたブランク要件で比較する必要があります。以下にリンクされている計画された薄型ウェーハ製品は、装置のコンテキストを提供します。この記事では、カタログモデルに測定された切断幅を割り当てていません。.
カーフ損失が材料バランスに入る方法
Consider one repeating slice interval: a blank occupies part of that interval and the cut occupies the rest. Over a long usable section, small changes in effective cutting width accumulate. End allowances, incomplete final slices and material rejected after cutting also matter, so a simplified spacing calculation is only a planning estimate.
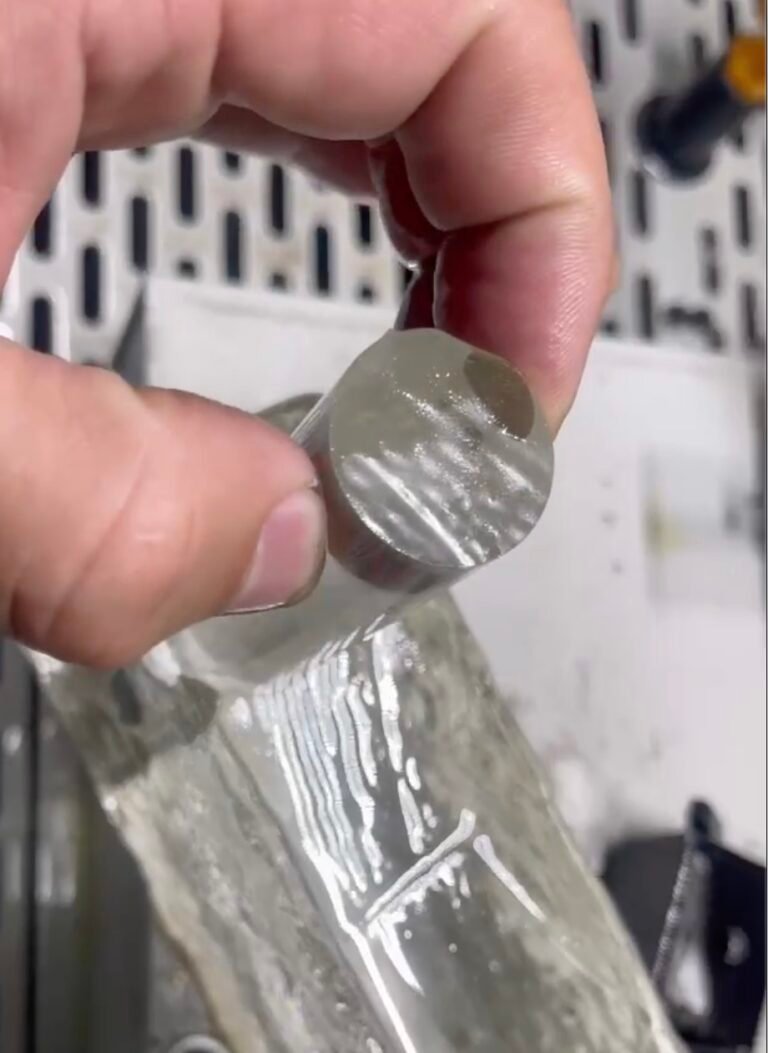
材料除去メカニズムに関する研究は、ソーを静的な次元の区切りではなくプロセスとして扱う理由を示しています。 IIT Bombayによるシリコンスライシングに関する研究概要 切断アプローチを比較する際の材料効率の考慮事項としてカーフを説明しています。その実験的コンテキストは、他の機械または材料の生産保証を確立するものではありません。.
ワイヤ径は切断幅と同じですか?
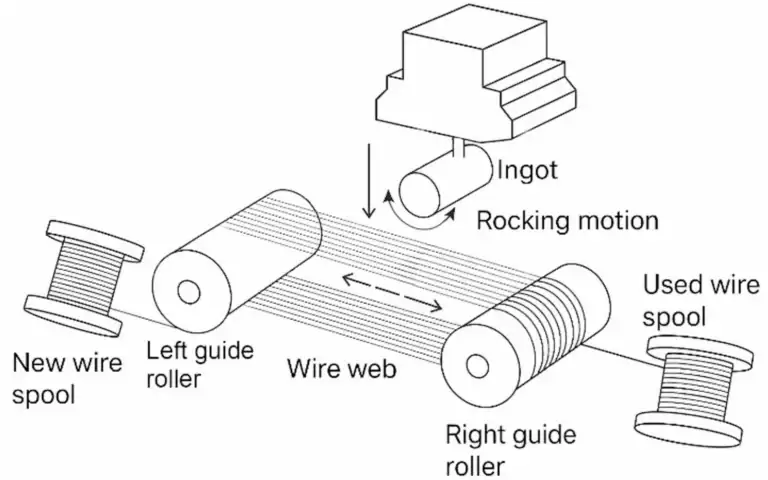
カーフ損失ワイヤソーの比較では、ワイヤコアを研磨剤コーティングされたエンベロープと有効切断幅から区別します。前者はツールの寸法であり、後者は切断層を含み、後者は除去された材料を説明します。より細いコアは、最後の数量を単独で確立するものではありません。.
公称ワイヤ寸法はツールの選択を定義するのに役立ちますが、研磨システム、ワイヤの動き、および切断条件は実際に除去された幅に影響します。合意された方法を使用して有効なカットを測定または推測します。ワイヤのすべてのマイクロメートルの削減がカーフ損失の同等の削減になると仮定する購入仕様を作成しないでください。.
ガイド条件とトラッキングも注意に値します。不安定な経路をたどるツールは、より小さい公称寸法の利点を犠牲にする可能性があります。ワイヤの種類、取り付け、および動作条件を同時に変更する比較では、どの変更が結果に影響したかを分離することはできません。.
引用符やレポートでは、用語を一貫して使用してください。述べられた寸法がワイヤコア、全体的な研磨剤コーティングされた直径、溝の間隔、または測定された切断幅のいずれかを指すかどうかを尋ねてください。これらの数値は異なるものを説明しており、「カーフ」とだけラベル付けされた単一のテーブル列に配置されるべきではありません。“
収率計算にはどの厚さを含めるべきですか?
ウェーハの指定された最終厚さは、必ずしも切断時の厚さと同じではありません。後で仕上げを行う際に、必要な表面と形状を実現するために材料が除去されます。試行で仕上げストックが不十分な場合、低いカーフ損失の数値が、高い拒否率を伴う可能性があります。.
ソー構成を比較する前に、仕上げチームに許容されるブランクウィンドウを定義するように依頼してください。ターゲットと許容される変動の両方を記録します。より薄いブランクは一方のルートには有用かもしれませんが、より多くの損傷した材料を除去する必要がある別のルートには不向きな場合があります。.
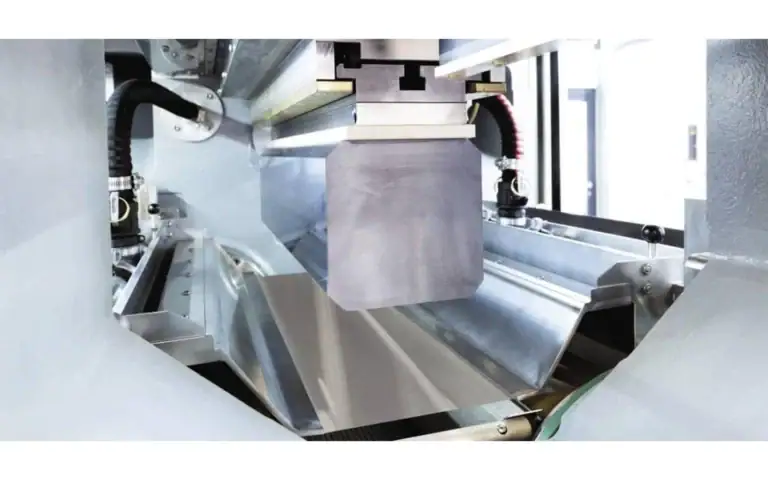
薄型ブランクを対象とした装置構成については、 超薄型ウェーハスライシングマシン 情報。製品の薄切りスライス位置決めは評価の出発点ですが、特定の材料と下流の受け入れには、代表的な試行が必要です。.
仮定が明確な計算を使用する
単純化された見積もりでは、利用可能な長さ L、必要なブランク厚さ t、および有効切断幅 k とします。端の効果を無視すると、カウントは約 L を繰り返し間隔 t プラス k で割った値になり、切り捨てられます。最終切断の規則を述べてください。実際のワーク保持は、その境界を変更する可能性があるためです。.
例示的な計算としてのみ、100 mm の利用可能なストック、1 mm のブランク、および 0.2 mm の有効切断を想像してください。繰り返し間隔は 1.2 mm です。カットを 0.15 mm に減らすと、1.15 mm になります。これらの架空の例の値は、算術を説明するものであり、Vimfun の仕様や達成可能な設定ではありません。.
その見積もりは、幾何学的な回収に関するものです。破損したスライス、仕上げの拒否、またはインゴットから除外された部分は考慮されていません。カーフ損失を材料バランスの1つの項として報告し、推定スライス数を保証された出力として提示するのではなく。.
上記の例示的な数値を使用すると、floor(100 / 1.20) は 83 の繰り返し間隔になり、floor(100 / 1.15) は 86 になります。これは、この単純化された計算では3の違いであり、機械からの測定された増加ではありません。最初と最後の切断の規則は、フィクスチャに対して確認する必要があります。.
ソーが実際にはより厚いブランクを残す場合に、完成した厚さを分母に入れるのは落とし穴です。カーフ損失の計算は、カットが1回も行われる前に利用可能なカウントを過大評価します。仕上げストックを含む承認された切断時のターゲットを使用し、測定または仮定された有効幅を特定します。.
I'd compare two yield columns: separated blanks and accepted blanks after the receiving process. If the narrower configuration produces more pieces but fewer accepted substrates, it has not solved the production problem. Kerf loss remains useful as a diagnostic term, but the purchasing decision follows accepted recovery.
Three extra geometric intervals are not three accepted substrates.
分離されたピースだけでなく、受け入れられた材料をカウントする
カットは、受け入れ作業に失敗する多くの部品を生成する可能性があります。テスト前に合意された定義を使用して、許容可能なブランクを数えます。厚さ、エッジの状態、および後続のプロセスに影響を与える可能性のある表面要件を含めます。検査待ちの材料と確認済みの受け入れ済み出力を分離します。.
マルチラインバッチ生産の場合、 マルチワイヤーソー の概要は、機器の比較をフレーム化するのに役立ちます。重要な歩留まりの質問は、繰り返される切断間隔が、同じ受け入れ基準の下で、使用可能なブランクにどのように変換されるかということです。.
ラン間でカーフ損失を比較する場合は、開始ジオメトリを保持します。より長い使用可能なセクションまたはより小さいエンドアロワンスは、効果的な切断幅が変わらない場合でも、出力を増やすことができます。改善のすべてをワイヤーに帰するのではなく、それらの変更を記録します。.
より狭いカットが悪い取引になるのはいつですか?
より狭いツールの選択は、安定した切断と許容可能な出力を維持する必要があります。動作ウィンドウは、材料、支持されていないスパン、固定具の状態、および研磨システムに依存する可能性があります。すべての結晶に対して材料回収を最大化する普遍的なワイヤー選択はありません。.
切断時間、中断されたラン、消耗品の消費、および仕上げの需要をカーフ損失と並行して評価します。少量の在庫を節約するが、広範な rework を必要とする構成は、確立されたプロセスよりも有用性が低い可能性があります。逆に、価値のある材料は、受け入れられた回収が改善される場合、より遅いルートを正当化することができます。.
目に見える粗い表面がサブサーフェスダメージの深さを測定すると仮定しないでください。表面の外観と内部の欠陥は、異なる評価方法を必要とします。計画された仕上げアロワンスが十分であることを下流チームに確認するように依頼してください。.
解釈可能な比較を設計する
ベースライン材料ロットから始めて、使用可能な入力を文書化します。可能な限り、固定具、測定方法、および受け入れ制限を一定に保ちます。意図的に変更された変数を特定し、避けられない違いをリストします。その記録なしでは、テストは出力を実証できますが、因果関係を説明することはできません。.
スライス位置、受け入れられたカウント、および拒否の理由を収集します。両方のランで同じサンプリングパターンを使用して厚さを測定します。可能であれば、視覚的に最も良い例のみを送るのではなく、仕上げ評価のために代表的な受け入れ済みおよび拒否されたブランクを返します。.
カーフ損失レポートには、明確な分母を持つ材料バランスを含める必要があります。回収が質量、体積、公称スライス数、または受け入れられた完成部品で表されるかどうかを述べます。異なる分母は、見かけの改善を逆転させる可能性があります。.
除去された材料の割合を計算する
ブランクの厚さ t と有効な切断幅 k の繰り返し間隔の場合、切断の割合は k / (t + k) です。これは繰り返しセクションのみを表します。クロップされた端、取り付けストック、および後での仕上げ除去は除外されます。その境界をパーセンテージの横に記載します。.
同じ例示的な値を使用すると、0.2 / 1.2 は約 16.7% になり、0.15 / 1.15 は約 13.0% になります。これらは算術的な例であり、測定された機械の結果ではありません。差は約 3.6 パーセンテージポイントの繰り返し間隔であり、完成した歩留まりの約束された増加ではありません。.
マスバランスは異なる質問に答えます。保持された材料を使用可能な入力と比較して計量すると、それらのカテゴリが分離されていない限り、破損した部品や残留する取り付け材料が含まれる場合があります。スライス数、保持された体積、および受け入れられた完成した出力は有用な測定値ですが、ラベル付けされていない歩留まり列を共有しないでください。.
ワイヤー選択を必要なブランクに合わせる
ワイヤーは、安定したパスを維持しながら材料を除去する必要があります。コアサイズ、研磨材エンベロープ、サポートスパン、およびガイドの状態は、切断構成に属します。構成が指定されたブランク厚と損傷状態を引き続き提供できる場合は、より小さな寸法を比較する価値があります。カーフ損失の削減が追加の仕上げ要求を生み出す場合、後工程で材料の利点を失う可能性があります。.
以下を使用してください 超薄型ウェーハスライシングマシン 関連する機器構成のページ。製品カテゴリから切断幅を導き出すのではなく、実際の工具寸法と材料固有の試行証拠を要求してください。.
比較では、同じ使用可能な入力、カット時の厚さターゲット、および最終的な受け入れ基準を保持します。変更されたワイヤー構成を記録します。完全な切断および仕上げ作業と、受け入れられた出力を評価します。より薄いカットはエンジニアリングオプションであり、自動的な生産改善ではありません。.
質問に答えるページを選択してください
この記事は次のように答えます。狭い切断間隔は実際に受け入れられた出力を増加させますか?これは、次の機器またはアプリケーションの範囲を置き換えるものではありません。.
| あなたの質問 | 関連ページ | 境界 |
|---|---|---|
| 薄いブランクを対象とした構成はどれですか? | 超薄型ウェーハスライシングマシン | 機器構成とその指定された範囲 |
| バッチワイヤーソーイング機器はどのように異なりますか? | マルチワイヤーソー | 受信タスクのアプリケーションまたはプロセスコンテキスト |
| NdFeBの材料損失はどのように評価されますか? | NdFeB材料損失に関する議論 | 受信タスクのアプリケーションまたはプロセスコンテキスト |
よくあるご質問
ワイヤー径はカーフ損失の直接的な測定値ですか?
いいえ。カーフ損失は、カットによって除去された材料に関係します。公称工具寸法は入力であり、効果的な除去の直接的な測定値ではありません。いずれかの値を出力推定に使用する前に、研磨材コーティングされた寸法と測定方法を特定してください。.
カーフ損失が低いと、受け入れられた収率が低くなる可能性がありますか?
結果として得られるブランクがリリースまたは仕上げの要件を満たさない場合、受け入れられた回収率が悪くなる可能性があります。同じ受信基準の下で受け入れられた部品を比較してください。全体的なルートが改善されたことの証拠として、分離されたピースの数が増加したことを使用しないでください。.
カーフ損失の試行を比較可能にする制御は何ですか?
材料境界、ブランクターゲット、および受け入れ方法を同等に保ち、意図的に変更された変数を指定します。避けられない違いと工具の状態を記録します。カーフ損失の計算は、異なる製品をパフォーマンス比較として偽装するのではなく、調査をサポートします。.
材料クレームを転送せずに方法を適用する
会計アプローチは、磁石の評価にも役立ちますが、材料の挙動と後工程は異なります。 NdFeB材料損失に関する議論 そのアプリケーションに対応します。シリコンの切断結果を磁石の収率保証に転送しないでください。.
新しい試行の場合、実際のストックジオメトリ、必要な厚さ、および検査計画を提供してください。効果的な切断条件、出力、および拒否された材料の記録を要求してください。結果として得られる証拠は、カーフ損失を単なるヘッドラインパーセンテージのままにするのではなく、購入決定に役立ちます。.
最も信頼できる改善は、変更されていない要件の下で受け入れられた回収率の繰り返し可能な増加です。カーフ損失は削減する価値がありますが、仕上げと品質と合わせて判断する必要があります。その組み合わせは、インゴットの価値と切断の経済性を保護します。.
Build the baseline from one material lot and one finishing requirement. Record usable length, blank target, cutting width, end allowance, separated count and accepted count. Recalculate kerf loss only after those boundaries are fixed. The next trial should change a named variable, such as the wire configuration, rather than change the fixture, acceptance limits and tool together.