Perte de matière dans le découpage de wafers : Comment le diamètre du fil détermine le rendement matière
Comprendre la largeur de coupe, l'épaisseur de la billette et le bilan matière derrière le rendement accepté des tranches.
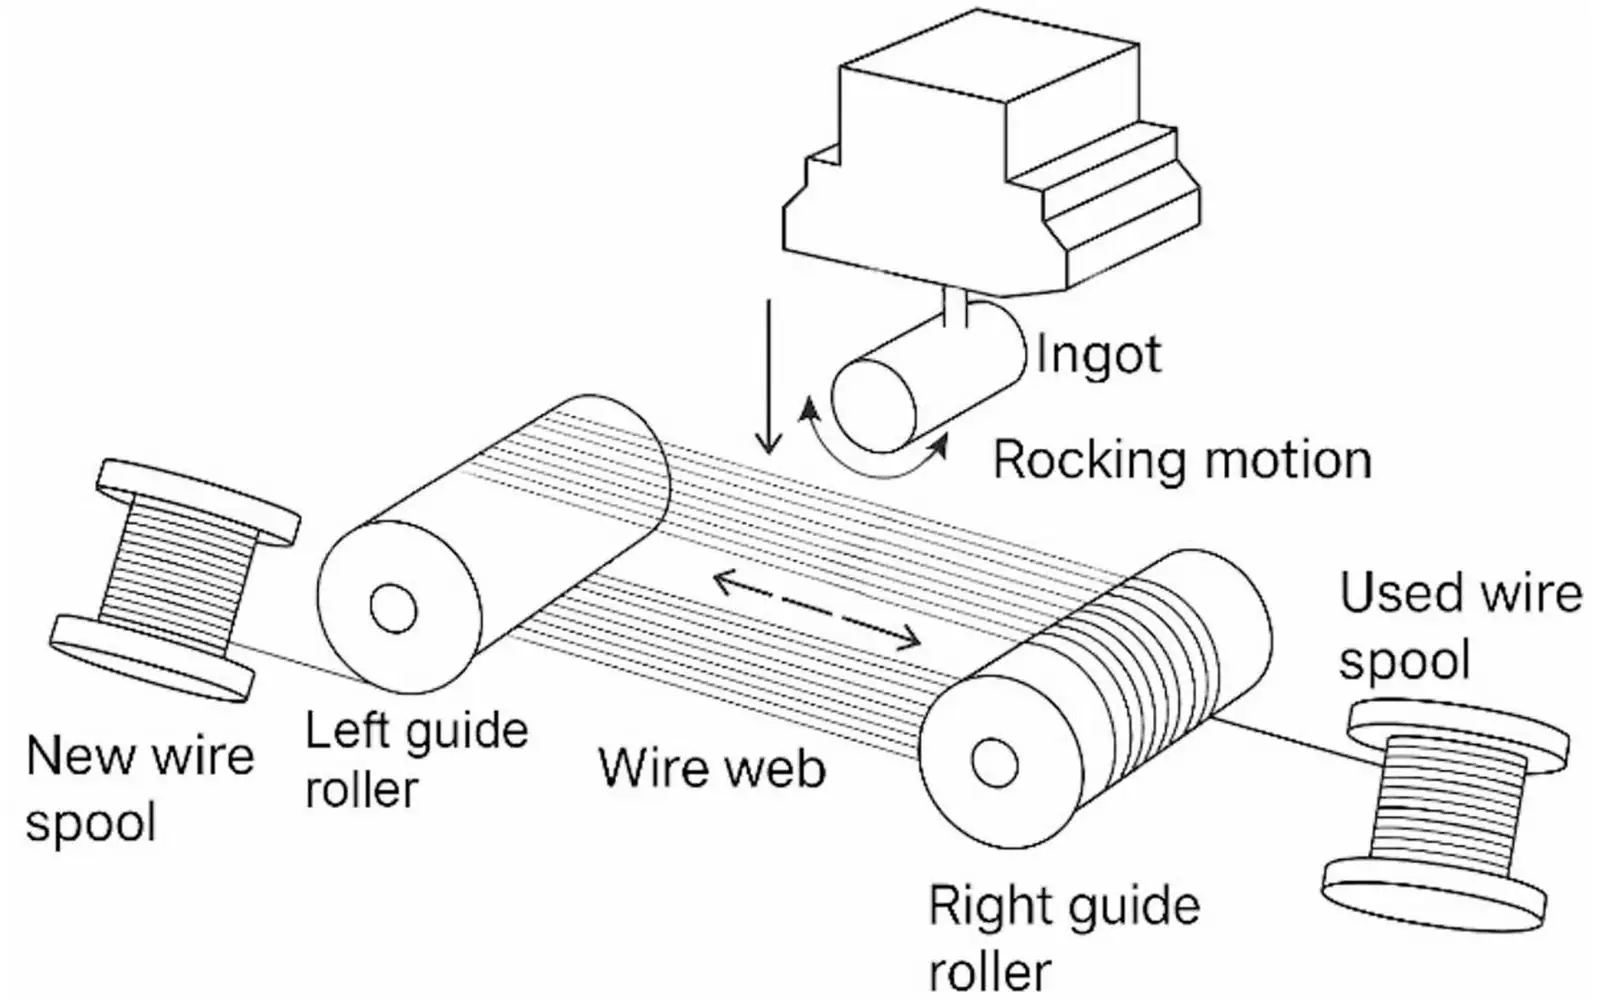
La perte de copeau est la matière retirée entre les tranches conservées lors de la coupe. La réduire peut augmenter le nombre de billettes disponibles à partir d'un lingot, mais seulement si ces billettes survivent à la libération et à la finition. Un diamètre de fil nominal plus petit indique une dimension d'outil, il n'indique pas la largeur de coupe réelle, le stock laissé dans la billette ou le nombre de substrats finis qui passeront l'inspection.
Commencez la comparaison avec la longueur utilisable du lingot, l'épaisseur requise de la billette et la largeur de coupe effective mesurée ou justifiée. Comptez ensuite la sortie acceptée. Cela évite qu'un calcul de perte de copeau ne devienne une revendication optimiste du nombre de tranches.
L'équipement Vimfun doit être comparé aux exigences de billette spécifiées. Le lien vers le produit de tranche mince prévu ci-dessous fournit le contexte de l'équipement ; cet article n'attribue pas de largeur de coupe mesurée à un modèle de catalogue.
Comment la perte de copeau entre dans le bilan matière
Considérez un intervalle de tranche répétitif : une billette occupe une partie de cet intervalle et la coupe occupe le reste. Sur une longue section utilisable, de petits changements dans la largeur de coupe effective s'accumulent. Les tolérances d'extrémité, les tranches finales incomplètes et la matière rejetée après la coupe comptent également, de sorte qu'un calcul simplifié de l'espacement n'est qu'une estimation de planification.
La recherche sur les mécanismes d'enlèvement de matière montre pourquoi la scie doit être traitée comme un processus plutôt que comme un diviseur dimensionnel statique. Le résumé de la recherche de l'IIT Bombay sur le tranchage du silicium décrit la perte de copeau comme une considération d'efficacité matière dans la comparaison des approches de coupe. Son contexte expérimental n'établit pas de garantie de production pour une autre machine ou un autre matériau.
Le diamètre du fil est-il identique à la largeur de coupe ?
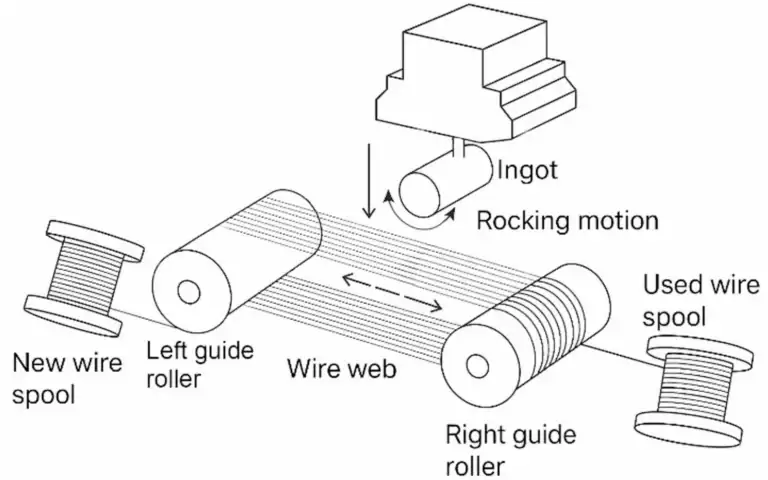
Pour une comparaison de scies à fil avec perte de copeau, distinguez le noyau du fil de son enveloppe enduite d'abrasif et de la largeur de coupe effective. Le premier est une dimension d'outil, le second comprend la couche de coupe, et le troisième décrit la matière retirée. Un noyau plus fin n'établit pas cette dernière quantité par lui-même.
La dimension nominale du fil aide à définir la sélection de l'outil, mais le système abrasif, le mouvement du fil et la condition de coupe influencent la largeur réellement retirée. Mesurez ou déduisez la coupe effective à l'aide d'une méthode convenue. Ne rédigez pas de spécification d'achat qui suppose que chaque micromètre de réduction de fil devient une réduction égale de la perte de copeau.
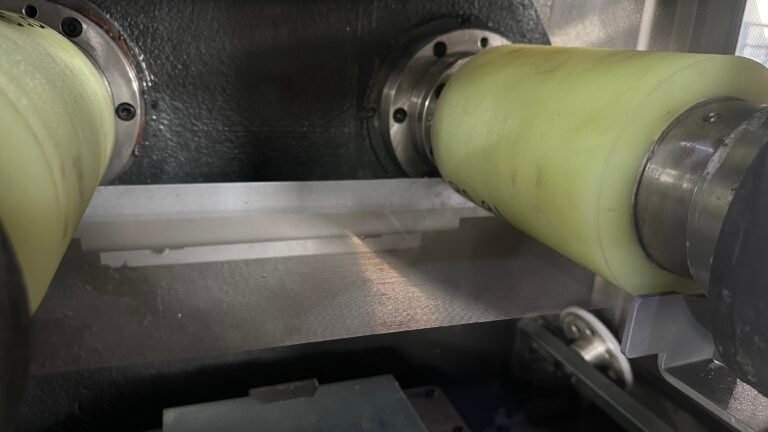
La condition du guide et le suivi méritent également une attention particulière. Un outil qui suit un chemin instable peut sacrifier l'avantage d'une dimension nominale plus petite. Une comparaison qui modifie simultanément le type de fil, le montage et les conditions de fonctionnement ne peut pas isoler quel changement a affecté le résultat.
Gardez la terminologie cohérente dans les citations et les rapports. Demandez si une dimension indiquée fait référence au noyau du fil, à un diamètre global enduit d'abrasif, à l'espacement des rainures ou à la largeur de coupe mesurée. Ces chiffres décrivent des choses différentes et ne doivent pas être placés dans une seule colonne de tableau simplement étiquetée “copeau”.”
Quelle épaisseur doit figurer dans le calcul du rendement ?
L'épaisseur finale spécifiée d'une tranche n'est pas nécessairement égale à son épaisseur après coupe. La finition ultérieure retire de la matière pour obtenir la surface et la géométrie requises. Si l'essai laisse un stock de finition inadéquat, un faible chiffre de perte de copeau peut s'accompagner d'un taux de rejet élevé.
Demandez à l'équipe de finition de définir la fenêtre de billette acceptable avant de comparer les configurations de scie. Enregistrez à la fois la cible et la variation autorisée. Une billette plus mince peut être utile pour une voie mais inadaptée pour une autre voie qui doit retirer plus de matière endommagée.
Pour les configurations d'équipement destinées aux billettes minces, consultez les informations sur la machine de tranchage de tranches ultra minces La position de tranche mince d'un produit est un point de départ pour l'évaluation ; le matériau particulier et l'acceptation en aval nécessitent toujours un essai représentatif.
Utiliser un calcul avec des hypothèses visibles
Pour une estimation simplifiée, soit L la longueur utilisable, t l'épaisseur requise de la billette et k la largeur de coupe effective. En ignorant les effets d'extrémité, le nombre est approximativement L divisé par l'intervalle répétitif t plus k, arrondi à l'inférieur. Indiquez la convention pour la coupe finale car le maintien de la pièce réelle peut modifier cette limite.
À titre de calcul illustratif uniquement, imaginez 100 mm de stock utilisable, des billettes de 1 mm et une coupe effective de 0,2 mm. L'intervalle répétitif est de 1,2 mm ; réduire la coupe à 0,15 mm le fait passer à 1,15 mm. Ces valeurs d'exemple inventées expliquent l'arithmétique, pas une spécification Vimfun ou un réglage réalisable.
Cette estimation concerne la récupération géométrique. Elle ne tient pas compte des tranches cassées, des rejets de finition ou des portions exclues du lingot. Rapportez la perte de copeau comme un terme dans le bilan matière plutôt que de présenter le nombre de tranches estimé comme une sortie garantie.
En utilisant les chiffres illustratifs ci-dessus, floor(100 / 1,20) donne 83 intervalles répétitifs, tandis que floor(100 / 1,15) donne 86. C'est une différence de trois dans ce calcul simplifié, pas une augmentation mesurée à partir d'une machine. Les conventions de coupe première et finale doivent toujours être vérifiées par rapport au montage.
Le piège est de mettre l'épaisseur finie dans le dénominateur alors que la scie laisse en fait une billette plus épaisse. Un calcul de perte de copeau surestime alors le nombre disponible avant même qu'une seule coupe ne soit effectuée. Utilisez la cible approuvée après coupe, y compris le stock de finition, et identifiez la largeur effective comme mesurée ou supposée.
Je comparerais deux colonnes de rendement : les billettes séparées et les billettes acceptées après le processus de réception. Si la configuration plus étroite produit plus de pièces mais moins de substrats acceptés, elle n'a pas résolu le problème de production. La perte de copeau reste utile comme terme de diagnostic, mais la décision d'achat suit la récupération acceptée.
Trois intervalles géométriques supplémentaires ne sont pas trois substrats acceptés.
Comptez la matière acceptée, pas seulement les pièces séparées
Une coupe peut produire de nombreuses pièces qui échouent à l'opération de réception. Comptez les ébauches acceptables en utilisant une définition convenue avant le test. Inclure l'épaisseur, l'état des bords et les exigences de surface qui affectent le processus ultérieur. Séparez le matériel en attente d'inspection de la production acceptée confirmée.
Pour la production par lots multi-lignes, le scie multifilaire aperçu aide à cadrer la comparaison des équipements. La question importante du rendement est de savoir comment les intervalles de coupe répétés se traduisent par des ébauches utilisables selon les mêmes critères d'acceptation.
Lors de la comparaison de la perte de matière entre les séries, conservez la géométrie de départ. Une section utile plus longue ou une marge d'extrémité plus petite peut augmenter la production même si la largeur de coupe effective reste inchangée. Enregistrez ces changements au lieu de créditer toute l'amélioration au fil.
Quand la coupe plus étroite est-elle un mauvais compromis ?
Un choix d'outil plus étroit doit toujours maintenir une coupe stable et une production acceptable. La fenêtre d'exploitation peut dépendre du matériau, de la portée non supportée, de l'état du montage et du système abrasif. Il n'y a pas de sélection de fil universelle qui maximise la récupération de matière pour chaque cristal.
Évaluez le temps de coupe, les séries interrompues, l'utilisation des consommables et la demande de finition parallèlement à la perte de matière. Une configuration qui économise une petite quantité de matière mais nécessite une retouche importante peut être moins utile que le processus établi. Inversement, un matériau précieux peut justifier une voie plus lente si le rendement accepté s'améliore.
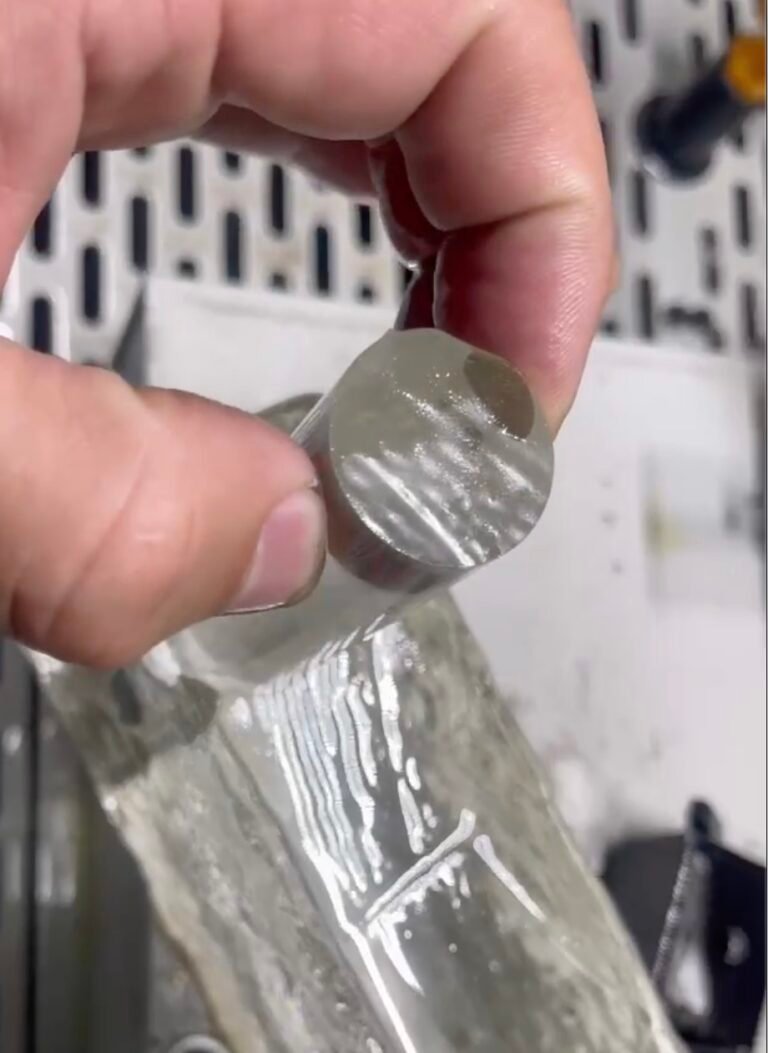
Ne supposez pas qu'une surface rugueuse visible mesure la profondeur des dommages sous-jacents. L'apparence de la surface et les défauts internes nécessitent des méthodes d'évaluation différentes. Demandez à l'équipe en aval comment elle vérifie que la marge de finition prévue est suffisante.
Concevoir une comparaison interprétable
Commencez par un lot de matériaux de référence et documentez les intrants utilisables. Maintenez le montage, la méthode de mesure et les limites d'acceptation constants dans la mesure du possible. Identifiez quelle variable est délibérément modifiée et listez les différences inévitables. Sans ce dossier, le test peut démontrer la production mais ne peut pas expliquer la causalité.
Collectez les positions des tranches, le nombre accepté et les raisons du rejet. Mesurez l'épaisseur en utilisant le même schéma d'échantillonnage pour les deux séries. Si possible, retournez des ébauches acceptées et rejetées représentatives pour l'évaluation de la finition plutôt que d'envoyer uniquement les exemples visuellement les meilleurs.
Un rapport de perte de matière doit inclure un bilan matière avec un dénominateur clair. Indiquez si le rendement est exprimé en masse, en volume, en nombre de tranches nominales ou en pièces finies acceptées. Des dénominateurs différents peuvent inverser une amélioration apparente.
Calculer la fraction de matière retirée
Pour un intervalle répété avec une épaisseur d'ébauche t et une largeur de coupe effective k, la fraction de coupe est k / (t + k). Ceci décrit uniquement la section répétée ; il exclut les extrémités coupées, le matériau de montage et le retrait ultérieur de finition. Indiquez cette limite à côté du pourcentage.
En utilisant les mêmes valeurs illustratives, 0,2 / 1,2 donne environ 16,71 %, tandis que 0,15 / 1,15 donne environ 13,01 %. Ce sont des exemples arithmétiques, pas des résultats de machine mesurés. La différence est d'environ 3,6 points de pourcentage de cet intervalle répété, pas un gain promis en rendement fini.
Un bilan matière répond à une question différente. Peser le matériau conservé par rapport aux intrants utilisables peut inclure des pièces cassées ou du matériau de fixation résiduel, à moins que ces catégories ne soient séparées. Le nombre de tranches, le volume conservé et la production finie acceptée sont des mesures utiles, mais ils ne devraient pas partager une colonne de rendement non étiquetée.
Faire correspondre la sélection du fil à l'ébauche requise
Le fil doit enlever de la matière tout en maintenant une trajectoire stable. La taille du noyau, l'enveloppe abrasive, la portée supportée et l'état du guide font partie de la configuration de coupe. Une dimension plus petite mérite d'être comparée lorsque la configuration peut toujours fournir l'épaisseur d'ébauche spécifiée et l'état des dommages. Une réduction de la perte de matière qui crée une demande de finition supplémentaire peut perdre son avantage matériel en aval.
Utiliser le informations sur la machine de tranchage de tranches ultra minces page pour la configuration d'équipement pertinente. Demandez les dimensions réelles de l'outil et les preuves d'essai spécifiques au matériau plutôt que de dériver la largeur de coupe de la catégorie de produit.
Dans une comparaison, conservez la même entrée utilisable, la cible d'épaisseur après coupe et les critères d'acceptation finaux. Enregistrez quelle configuration de fil change. Évaluez l'effort de coupe et de finition complet ainsi que la sortie acceptée ; une coupe plus fine est une option d'ingénierie, pas une amélioration automatique de la production.
Choisissez la page qui répond à votre question
Cet article répond : un intervalle de coupe plus étroit augmente-t-il réellement la sortie acceptée ? Il ne remplace pas les portées d'équipement ou d'application suivantes.
| Votre question | Page pertinente | Limite |
|---|---|---|
| Quelle configuration est destinée aux ébauches minces ? | informations sur la machine de tranchage de tranches ultra minces | Configuration de l'équipement et sa portée déclarée |
| En quoi l'équipement de tranchage de fil par lots diffère-t-il ? | scie multifilaire | Contexte d'application ou de processus pour la tâche de réception |
| Comment la perte de matériau est-elle évaluée pour le NdFeB ? | Discussion sur la perte de matériau NdFeB | Contexte d'application ou de processus pour la tâche de réception |
FAQ
Le diamètre du fil est-il une mesure directe de la perte de saignée ?
Non. La perte de saignée concerne le matériau retiré par la coupe. Une dimension nominale de l'outil est une entrée, pas une mesure directe de l'enlèvement effectif. Identifiez la dimension enduite d'abrasif et la méthode de mesure avant d'utiliser l'une ou l'autre valeur dans une estimation de rendement.
Une perte de saignée plus faible peut-elle accompagner un rendement accepté plus faible ?
Elle peut accompagner une récupération acceptée plus faible si les ébauches résultantes ne répondent pas aux exigences de libération ou de finition. Comparez les pièces acceptées selon les mêmes critères de réception. N'utilisez pas un nombre plus élevé de pièces séparées comme preuve que la voie globale s'est améliorée.
Quels contrôles rendent un essai de perte de saignée comparable ?
Conservez la limite du matériau, la cible de l'ébauche et la méthode d'acceptation équivalentes, et nommez la variable délibérément modifiée. Enregistrez les différences inévitables et l'état de l'outil. L'arithmétique de la perte de saignée soutient alors l'enquête au lieu de déguiser des produits différents en une comparaison de performance.
Appliquez la méthode sans transférer les revendications de matériaux
L'approche comptable aide également lors de l'évaluation des aimants, mais le comportement du matériau et le processus en aval restent différents. Le Discussion sur la perte de matériau NdFeB s'adresse à cette application. Ne transférez pas un résultat de coupe de silicium dans une garantie de rendement d'aimant.
Pour un nouvel essai, fournissez la géométrie réelle du stock, l'épaisseur requise et le plan d'inspection. Demandez un enregistrement de la condition de coupe effective, de la sortie et du matériau rejeté. Les preuves résultantes rendent la perte de saignée utile dans les décisions d'achat au lieu de la laisser comme un pourcentage principal.
L'amélioration la plus crédible est une augmentation répétable de la récupération acceptée dans des exigences inchangées. La perte de saignée mérite d'être réduite, mais elle doit être jugée avec la finition et la qualité. Cette combinaison protège la valeur du lingot ainsi que l'économie de la coupe.
Construisez la base à partir d'un lot de matériaux et d'une exigence de finition. Enregistrez la longueur utilisable, la cible de l'ébauche, la largeur de coupe, la marge finale, le nombre de pièces séparées et le nombre accepté. Recalculez la perte de saignée uniquement après que ces limites sont fixées. L'essai suivant doit changer une variable nommée, telle que la configuration du fil, plutôt que de changer le montage, les limites d'acceptation et l'outil ensemble.