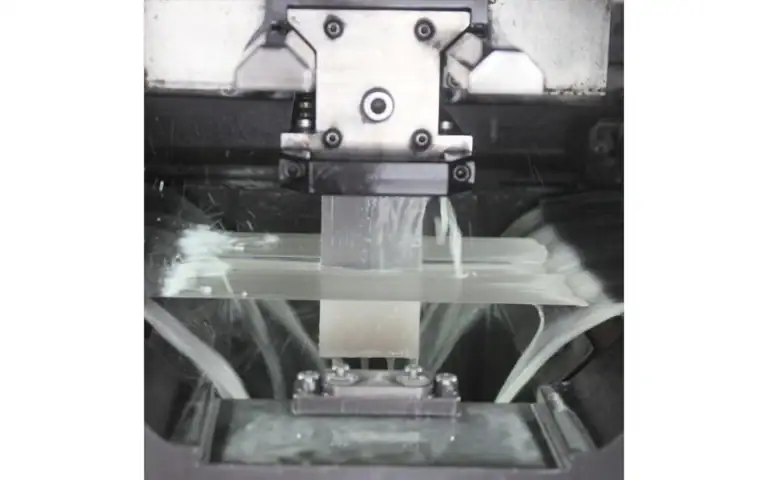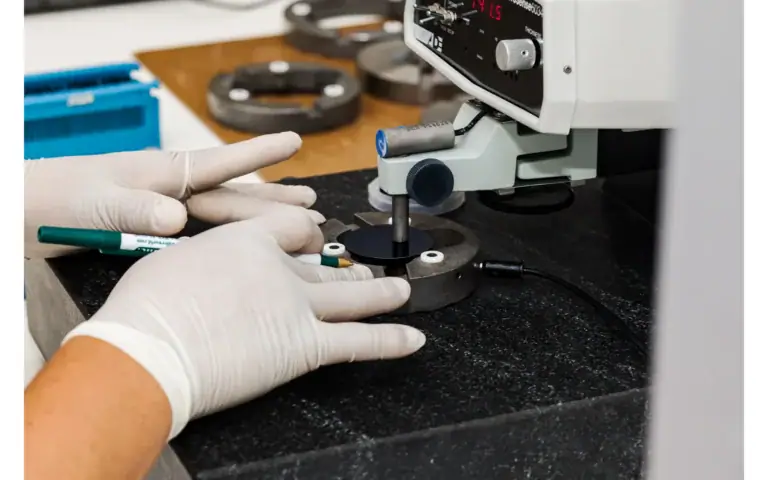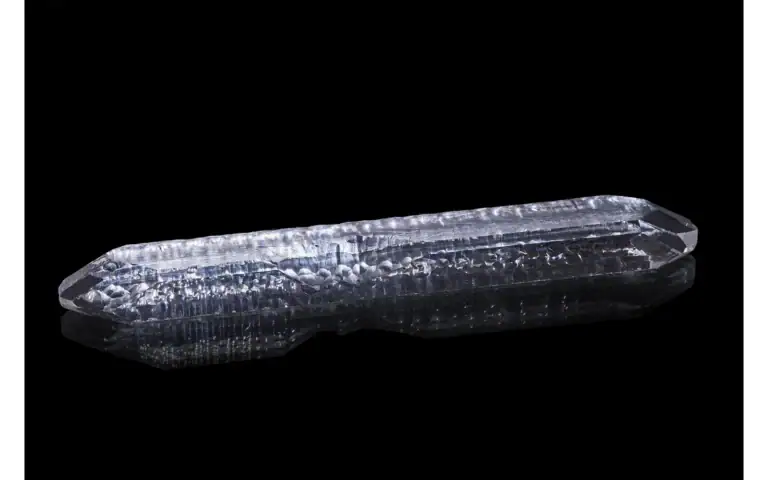
A Machine de découpe d'aimants SmCo est un équipement de tranchage spécialisé configuré pour traiter les alliages de terres rares de samarium-cobalt sans écaillage, fissuration ou désaimantation induite par la chaleur. Parce que le SmCo est plus dur et plus cassant que le NdFeB — et parce que son principal avantage est la stabilité à des températures élevées — chaque paramètre de coupe doit être ajusté pour préserver la coercitivité et maintenir des tolérances dimensionnelles serrées tout au long de la série de production.
Qu'est-ce qu'une machine de découpe d'aimants SmCo ?
Une machine de découpe d'aimants SmCo est un système de coupe de précision — le plus souvent une scie à fil diamanté multiple ou une scie à alésage (ID) — optimisé pour les alliages de samarium-cobalt. Les réglages standard pour NdFeB ne peuvent pas être reportés directement. La dureté Vickers plus élevée du SmCo (~550–650 HV contre ~450–500 HV pour le NdFeB fritté) et sa moindre ténacité à la rupture (K₁c ≈ 1,0–1,3 MPa·m^0,5) signifient que les vitesses d'avance doivent être plus lentes et le contrôle des vibrations plus strict pour éviter les micro-fissures sous-jacentes qui dégradent l'uniformité magnétique de tranche en tranche.
Le SmCo est produit en deux nuances principales, chacune avec des exigences de traitement distinctes :
- SmCo₅ — température de fonctionnement continue maximale ~250 °C ; composition d'alliage plus simple ; légèrement plus facile à trancher
- Sm₂Co₁₇ — température de fonctionnement jusqu'à 350 °C ; produit énergétique plus élevé (BHmax jusqu'à 34 MGOe) ; plus sensible aux pics de chaleur pendant la coupe
Les deux nuances sont traitées sur la même classe de machine, mais le Sm₂Co₁₇ exige des paramètres de coupe plus conservateurs car toute élévation de température localisée près du point de Curie risque une désaimantation irréversible de la tranche finie.

Paramètres clés pour le fonctionnement de la machine de découpe d'aimants SmCo
| Paramètre | Plage recommandée pour SmCo | Plage typique pour NdFeB | Notes |
|---|---|---|---|
| Diamètre du fil (fil diamanté) | 0,20–0,28 mm | 0,22–0,32 mm | Un fil plus fin réduit la perte de matière (kerf) sur les billettes coûteuses |
| Vitesse du fil | 800–1 200 m/min | 1 000–1 500 m/min | Une vitesse plus lente limite l'écaillage aux joints de grains |
| Vitesse d'alimentation | 0,3–0,8 mm/min | 0,5–1,2 mm/min | La fragilité du SmCo nécessite une avance plus lente |
| Tension du fil | 18–25 N | 20–30 N | Ajuster selon les spécifications du manuel de la machine pour le diamètre du fil |
| Température du liquide de refroidissement | 18–22 °C | 20–25 °C | Un contrôle de ±1 °C évite les micro-fissures thermiques |
| Tolérance d'épaisseur de tranche | ±0,03–0,05 mm | ±0,05–0,08 mm | Les spécifications aérospatiales et de capteurs exigent souvent une plage plus serrée |
Les plages reflètent les pratiques courantes de l'industrie pour le traitement des aimants en terres rares frittés. Validez toujours par rapport au manuel du fabricant de votre machine et à la fiche de certification du matériau pour chaque lot de billettes.
Comment configurer votre machine de découpe d'aimants SmCo
Étape 1 : Confirmer la nuance du matériau et le montage
Identifiez si vous traitez du SmCo₅ ou du Sm₂Co₁₇ avant de sélectionner la vitesse du fil et les objectifs d'avance — les deux nuances diffèrent par leur indice de fragilité et leur sensibilité à la chaleur. Montez la billette avec une époxy à faible dégazage ou un serrage mécanique. Évitez les adhésifs contenant de l'humidité : l'interaction avec le liquide de refroidissement peut contaminer la face coupée et provoquer des taches qui sont mal interprétées comme des fissures de surface lors de l'inspection de contrôle qualité.
Étape 2 : Régler la tension du fil et vérifier la déformation
Enfilez le fil diamanté selon les spécifications et mesurez la déformation en l'absence de charge à la vitesse de fonctionnement. La dureté du SmCo provoque une plus grande déformation du fil que les matériaux magnétiques plus tendres. Si la déformation au point médian dépasse 0,05 mm, réduisez la vitesse du fil de 50 m/min ou augmentez la tension de 1 N par incréments — jamais plus de 1 N par étape d'ajustement — et revérifiez avant de couper tout matériau de production.
Étape 3 : Établir le débit de liquide de refroidissement et effectuer une coupe d'essai
Utilisez un liquide de refroidissement à base d'eau avec un pH de 8,5–9,5. Le SmCo est plus résistant à la corrosion que le NdFeB, donc la chimie du liquide de refroidissement est ici principalement axée sur la lubrification et l'élimination de la boue plutôt que sur l'inhibition de la rouille. Confirmez que le débit de la pompe est continu et que le point de consigne du refroidisseur est stable avant le tranchage. Ensuite, coupez une pièce d'un bloc sacrificiel de la même nuance et inspectez sous un grossissement 10× pour détecter les écaillages de bord, les marques de fil plus profondes que 5 μm et un TTV dépassant 0,05 mm. Ajustez si nécessaire avant de vous engager sur les billettes de production.
Découpe SmCo vs NdFeB : Pourquoi les paramètres diffèrent
Les ingénieurs passant de machines de découpe NdFeB au SmCo constatent couramment des écaillages et des fissures lors de la première série de production. La cause profonde est la ténacité à la rupture : le K₁c du SmCo est environ 30–40 % inférieur à celui du NdFeB fritté, de sorte que les pics de vibrations que le NdFeB absorbe propageront des fissures dans les joints de grains du SmCo.
Une deuxième différence est le coût du matériau. Les billettes de SmCo ont une valeur de matière première nettement plus élevée que le NdFeB de volume équivalent, ce qui fait de la perte de matière (kerf) un levier de coût direct plutôt qu'une préoccupation secondaire. Passer d'un fil de 0,28 mm à un fil de 0,20 mm permet de récupérer une quantité significative de matière par tranche et se rentabilise rapidement aux prix du SmCo — en particulier pour les nuances Sm₂Co₁₇ utilisées dans les actionneurs aérospatiaux de précision et les réseaux de capteurs à haute température.
Pour les opérations traitant les deux alliages, la pratique la plus sûre consiste à conserver des jeux de fils dédiés au SmCo. Un fil NdFeB partiellement usé transfère des forces d'impact plus élevées que le SmCo ne peut tolérer.
Selon Arnold Magnetic Technologies, les aimants Sm₂Co₁₇ conservent plus de 95 % de leur densité de flux à température ambiante à 150 °C — un taux de rétention qui en fait le choix privilégié dans les équipements de découpe d'aimants en terres rares les lignes desservant les applications aérospatiales et les entraînements industriels où le NdFeB nécessiterait une réduction de puissance ou un refroidissement actif.
Dépannage des problèmes courants de découpe d'aimants SmCo
Ébréchage des bords sur chaque tranche
Réduisez immédiatement le taux d'avance de 10 à 15 % et vérifiez le couple de serrage du montage. L'ébréchage provient presque toujours d'un choc mécanique à l'entrée ou à la sortie de la tranche. Si le problème persiste après avoir ralenti l'avance, inspectez le fil sous grossissement pour détecter une perte de diamant ou des micro-fissures — un fil usé impacte la pièce plutôt que de couper proprement, et cette énergie d'impact est suffisante pour initier une fracture dans le SmCo.
TTV hors tolérance (> 0,05 mm)
Vérifiez d'abord la déformation du fil à pleine vitesse de fonctionnement. Si la déformation est dans les spécifications, réinspectez le montage : le SmCo a une densité d'environ 8,2 à 8,4 g/cm³, légèrement supérieure au NdFeB, ce qui signifie que la même géométrie de billette supporte plus de poids. Un support insuffisant à mi-portée permet un affaissement qui se traduit directement par une erreur TTV sur une série de plusieurs tranches.
Fissuration thermique en cours de coupe
Un pic de température ou une interruption de l'alimentation en liquide de refroidissement en est la cause. Vérifiez que le débit de la pompe est ininterrompu et que le refroidisseur n'a pas dérivé par rapport au point de consigne. Les fissures thermiques dans le SmCo ne sont pas récupérables — mettez en quarantaine toutes les tranches de cette série et inspectez chaque pièce individuellement avant de la libérer pour l'étape de processus suivante. Les notes d'application de Vacuumschmelze indiquent que des excursions de température supérieures à 80 °C à l'interface de coupe sont suffisantes pour initier des micro-fissures dans les tranches de Sm₂Co₁₇ plus minces que 3 mm.
Solutions de machines de coupe d'aimants SmCo pour applications à haute température
Notre équipement est validé sur le cobalt-samarium et d'autres alliages de terres rares avant l'expédition. Que vous produisiez des anneaux SmCo₅ pour des réseaux de capteurs, des segments d'arc Sm₂Co₁₇ pour des moteurs à haute température, ou des tranches minces pour des actionneurs aérospatiaux, nous configurons chaque machine de coupe d'aimants SmCo en fonction de votre nuance de matériau, de la géométrie cible et du volume de production annuel.
Notre ligne SmCo s'intègre à un plus large motor magnet slicing equipment portefeuille couvrant les anneaux de couple, les segments d'arc et les profils personnalisés pour les applications de conduite à haute température. Si votre processus se poursuit par rodage ou finition de surface après la découpe, notre Rectification et polissage des aimants NdFeB page couvre les points de référence de traitement de surface post-coupe qui s'appliquent à tous les alliages frittés de terres rares, y compris le SmCo. Contactez notre équipe d'ingénierie d'application avec votre nuance de matériau, vos dimensions de tranche et votre objectif de débit — nous vous recommanderons la machine appropriée et vous fournirons des conseils sur les paramètres de processus avant votre première coupe.
Références externes :