La rectification et le polissage des aimants NdFeB sont l'étape de finition qui transforme un bloc d'aimant découpé en un composant de dimensions précises, prêt pour le revêtement et l'assemblage. La découpe rapproche l'aimant des dimensions finales — mais “ proche ” n'est pas assez proche pour les assemblages de lamelles de moteur, les capteurs de précision ou les générateurs à entraînement direct où des tolérances de parallélisme de ±2 μm et une rugosité de surface inférieure à Ra 0,5 μm sont des exigences standard.
Cette page couvre le flux de travail complet de rectification et de polissage des aimants NdFeB : la séquence de processus, du brut découpé à l'aimant fini, les exigences de qualité de surface par application, la sélection de l'équipement de rodage double face et les paramètres clés pour obtenir un contrôle TTV serré.
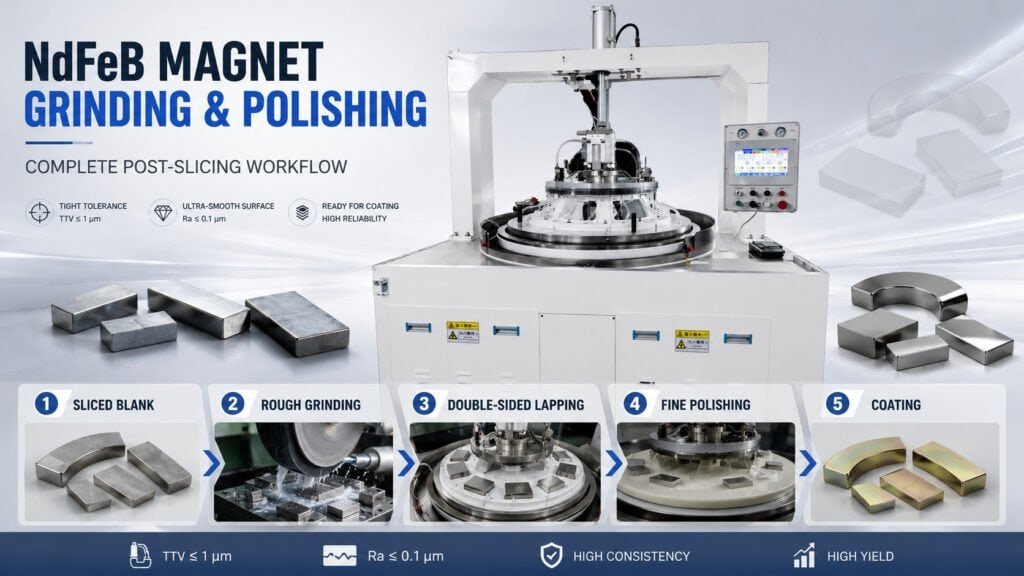
Aperçu du flux de travail post-découpe des aimants NdFeB
La rectification et le polissage des aimants NdFeB suivent une séquence fixe. Chaque étape retire une quantité définie de matière et délivre un état de surface spécifique à l'opération suivante.
Brut découpé → Rectification grossière → Rodage double face → Polissage fin → Revêtement
État du brut découpé : La découpe par fil produit une rugosité de surface de Ra 0,5–1,5 μm et une TTV (variation totale d'épaisseur) de 5–15 μm sur un aimant typique de 50 × 25 mm. Pour de nombreuses applications, cela est insuffisant — les aimants de moteur nécessitent une TTV ≤ 5 μm, et les aimants de capteur nécessitent une TTV ≤ 2 μm.
Rectification grossière : Élimine les dommages de découpe et amène l'aimant à une épaisseur quasi finale. Généralement 50–150 μm retirés par face à l'aide de meules diamantées liées à la résine. Sortie : Ra 0,3–0,8 μm, TTV 3–8 μm.
Rodage double face : Traite les deux faces simultanément sur des plateaux de rodage rotatifs avec une suspension abrasive. Permet d'obtenir un parallélisme serré (TTV ≤ 1–2 μm) et une épaisseur constante sur un lot de production complet. C'est l'étape qui détermine la précision dimensionnelle pour l'assemblage.
Polissage fin : Optionnel pour les applications nécessitant Ra < 0,1 μm. Utilisé pour les aimants de capteur, les assemblages de précision et les aimants utilisés dans les applications de servocommande à haute fréquence où l'état de surface affecte les pertes par courants de Foucault.
Revêtement : Revêtement Ni, Zn ou époxy appliqué après polissage. L'état de surface à la fin du rodage affecte directement l'adhérence du revêtement — les surfaces rugueuses ou contaminées provoquent une défaillance prématurée du revêtement.
Le aperçu des machines de découpe d'aimants l'amont détermine la quantité de matière à retirer lors de la rectification. La découpe par fil diamanté produit des dommages sous-jacents moins profonds que la découpe par scie ID ou par lame, ce qui réduit le stock de rectification requis et raccourcit le temps de cycle de finition.
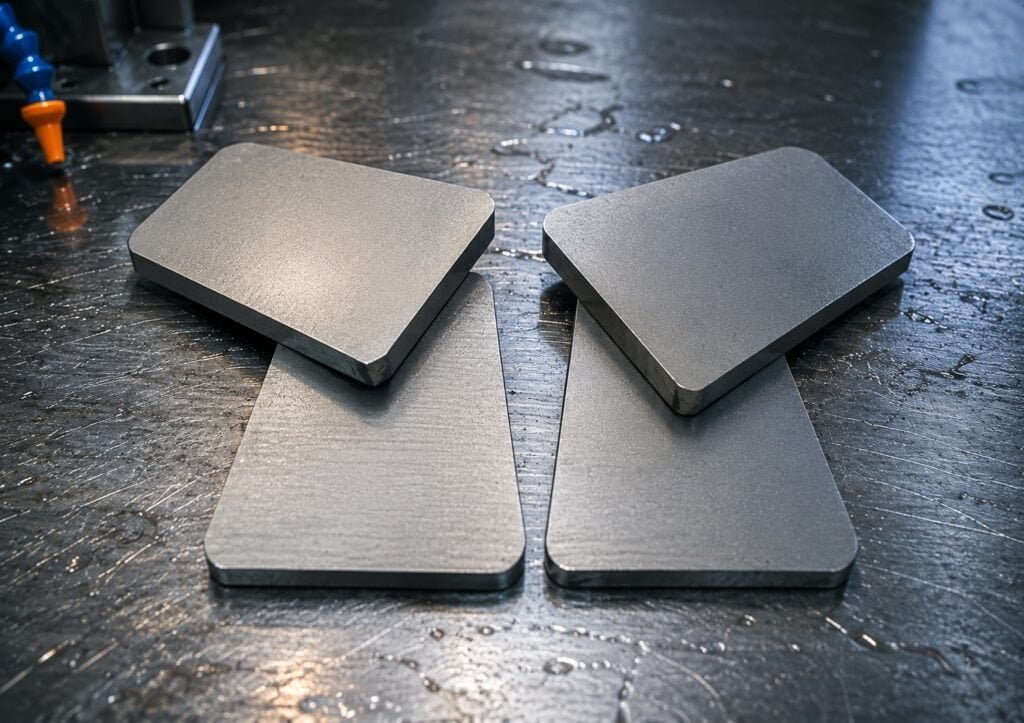
Exigences de qualité de surface par application finale
Les cibles de rectification et de polissage des aimants NdFeB varient considérablement selon l'application. Spécifier une qualité de surface excessive gaspille du temps de cycle ; spécifier une qualité insuffisante provoque des problèmes d'assemblage en aval.
| Application | Cible Ra | Cible TTV | Parallélisme |
|---|---|---|---|
| Aimants de moteur de traction EV | ≤ 0,8 μm | ≤ 5 µm | ≤ 10 µm |
| Aimants de servomoteur | ≤ 0,4 μm | ≤ 3 µm | ≤ 5 µm |
| Aimants de générateur d'éolienne | ≤ 1,0 μm | ≤ 8 µm | ≤ 15 µm |
| Aimants de capteur de précision | ≤ 0,2 μm | ≤ 2 µm | ≤ 3 µm |
| Aimants de haut-parleur | ≤ 1,5 μm | ≤ 10 µm | ≤ 20 µm |
| Aimants médicaux / IRM | ≤ 0,1 μm | ≤ 1 µm | ≤ 2 µm |
Pour la plupart des productions d'aimants de moteur, la spécification déterminante est la TTV plutôt que la Ra. Un aimant qui respecte la Ra mais a une TTV de 8 μm créera une hauteur de pile inégale dans un assemblage laminé, produisant une variation de l'entrefer qui réduit l'efficacité du moteur et génère des vibrations.
Rectification et polissage des aimants NdFeB : équipement de rodage double face
Le rodage double face est l'équipement principal dans la rectification et le polissage des aimants NdFeB. Les pièces sont chargées dans des porte-pièces entre deux plateaux de rodage horizontaux tournant en sens opposés, avec une suspension abrasive circulant entre le plateau et la pièce. Les deux faces sont rodatées simultanément, produisant un parallélisme apparié que la rectification unilatérale ne peut pas atteindre.
Trois tailles de machines couvrent la gamme de production, de la R&D à la production de masse :
13B-6LY/P — R&D et production en petits lots
- Diamètre du plateau de rodage : Φ210 mm
- Idéal pour : Lancement de qualification de matériaux, évaluation de prototypes d'aimants, production spécialisée en petit volume
- TTV réalisable : ≤ 2 μm avec suspension calibrée
Le Machine de rodage 13B est la machine d'entrée de gamme pour le rodage des NdFeB. Son encombrement compact permet une installation dans un espace d'atelier existant sans zones de finition dédiées.
16B-5LY/P — Production moyenne
- Diamètre du plateau de rodage : Φ390 mm
- Idéal pour : Lignes de production d'aimants de moteur à volume moyen
- TTV réalisable : ≤ 1,5 μm
Le Machine de rodage 16B-5LY-P est la configuration la plus courante pour la production de NdFeB à volume moyen. Sa conception à 5 plateaux porte-pièces permet des lots plus importants sans sacrifier le contrôle du parallélisme. Le contrôle de pression asservi maintient une force de rodage constante pendant que les plateaux porte-pièces orbitent.
22BF-5LY/P — Production à haut volume
- Diamètre du plateau de rodage : Φ480 mm
- Idéal pour : Production d'aimants de moteur VE à haut volume
- TTV réalisable : ≤ 1 µm
Le Polissage double face 22BF gère les modes de rodage et de polissage fin — la composition de la suspension détermine l'état de surface de sortie. Le passage d'un abrasif de rodage à un composé de polissage dans la même machine élimine une étape de transfert pour les applications nécessitant des surfaces finement polies.
Combinaisons de processus de rectification et de polissage
Toutes les applications NdFeB ne nécessitent pas la séquence complète de rectification-rodage-polissage. La combinaison de processus dépend de la qualité de surface initiale après découpe et des spécifications finales requises.
Combinaison A — Rectification + Rodage (la plus courante) :
Utilisé pour les aimants de moteur VE, les servomagnets et la plupart des applications industrielles. La rectification grossière élimine les dommages de découpe, le rodage obtient le parallélisme final. Élimination de matière typique : 80–200 μm au total par face. Atteint Ra 0,3–0,8 μm et TTV ≤ 3 μm.
Combinaison B — Rodage seul (entrée de coupe de haute qualité) :
Lorsque la découpe par fil produit un Ra < 0,8 μm avec une largeur de trait constante, un rodage direct sans rectification grossière est possible. Permet de gagner du temps de cycle par rapport à la combinaison A, mais nécessite un contrôle de processus strict au stade de la découpe.
Combinaison C — Rectification + Rodage + Polissage :
Requis pour les aimants de capteurs, les applications médicales et les servomoteurs haute fréquence. L'étape de polissage utilise une suspension de diamant ou d'alumine de 0,5–1,0 μm sur un tampon de polissage. Atteint Ra < 0,1 μm.
Pour les aimants à segments d'arc utilisés dans les rotors de moteurs, la séquence comprend une étape supplémentaire de rectification d'arc après le rodage plat. Machine de rectification d'aimants d'arc VMG4-90 et Rectifieuse d'arcs intérieurs et extérieurs traite les faces courbes des aimants d'arc selon les dimensions de rayon intérieur et extérieur et la finition de surface requises.
Atteindre une tolérance de ±2 μm et un TTV ≤ 1 μm
Atteindre une tolérance d'épaisseur de ±2 μm et un TTV ≤ 1 μm de manière constante sur un lot de production nécessite le contrôle de quatre variables :
Planéité des plateaux porte-pièces. Les plateaux porte-pièces de rodage doivent être plats à ±0,5 μm près. Les plateaux usés ou déformés sont la cause la plus fréquente de dérive du TTV en production. Inspecter et dresser les plateaux tous les 500 à 1 000 cycles.
Concentration et température de la suspension. La concentration d'abrasif affecte le taux d'élimination et la finition de surface. Les changements de température modifient la viscosité de la suspension et le taux d'élimination. Maintenir la suspension à 20–25 °C avec un contrôle de température en boucle fermée pour des résultats constants d'un lot à l'autre.
Pression de rodage. Les machines de rodage Vimfun utilisent une pression asservie, pas un poids fixe. Cela permet un profilage de pression — pression plus élevée au début du cycle pour une élimination rapide de matière, pression plus faible à la fin pour la qualité de surface. Pression typique : 0,5–2,0 N/cm² selon la taille de l'aimant et la suspension.
Anneaux de conditionnement. Les anneaux de conditionnement fonctionnant aux bords intérieur et extérieur de la plaque de rodage maintiennent la planéité de la plaque pendant la production. Sans conditionnement, les plaques de rodage développent un profil convexe ou concave qui se transfère à la pièce. Voir notre aperçu des machines de rodage double face pour les spécifications des anneaux de conditionnement.
Compatibilité du revêtement après rectification et polissage d'aimants NdFeB
Les aimants NdFeB nécessitent un revêtement protecteur avant l'assemblage — le NdFeB nu se corrode rapidement dans les environnements humides. L'état de surface après rodage affecte la qualité et l'adhérence du revêtement.
Ni/Cu/Ni (nickel triple couche) : Le revêtement le plus courant. Nécessite un Ra ≤ 0,8 μm et une surface propre exempte d'abrasif incrusté. Placage chimique ou électrolytique, épaisseur totale de 15–25 μm.
Revêtement de zinc : Moins cher que le Ni, utilisé pour les applications moins exigeantes. Tolère un Ra jusqu'à 1,2 μm. Résistance au brouillard salin 48–96 heures.
Revêtement époxy : Appliqué par pulvérisation ou trempage, 15–30 μm. Nécessite le substrat le plus lisse — Ra ≤ 0,5 μm — pour une couverture uniforme. Préféré pour les applications de moteurs à haute température où les revêtements métalliques peuvent se délaminer.
Phosphate + époxy : Processus en deux étapes utilisé pour les aimants aux géométries complexes. La couche de conversion de phosphate fournit une base d'adhérence ; le revêtement supérieur époxy assure la résistance à la corrosion.
La contamination de surface par la suspension de rodage est la cause la plus fréquente d'échec d'adhérence du revêtement. Un nettoyage ultrasonique approfondi après le rodage, suivi d'un rinçage à l'eau désionisée et d'un séchage avant le revêtement, élimine ce mode de défaillance.
Gamme d'équipements de rodage et de rectification Vimfun pour NdFeB
| Machine | Type | Zone de travail | Idéal pour |
|---|---|---|---|
| 13B-6LY/P | Rodage double face | Φ210 mm | R&D, petit lot |
| 16B-5LY/P | Rodage double face | Φ390 mm | Production moyenne |
| 22BF-5LY/P | Rectifieuse + polisseuse double face | Φ480 mm | Production en grand volume |
| VMG4-90 | Rectifieuse d'aimants en arc | Plage d'arc de 90° | Segments d'aimant de moteur en arc |
| Rectifieuse d'arcs interne/externe | Rectifieuse d'aimants en arc | Rayon d'arc personnalisé | Géométries d'arc complexes |
Pour les spécifications, les prix et les essais de rodage d'échantillons sur votre matériau NdFeB, contactez notre équipe d'ingénierie via la matériaux magnétiques page de solutions.
Selon l' Guide de traitement du NdFeB par Arnold Magnetic Technologies, la finition de surface après rodage est directement corrélée au rendement d'assemblage dans les empilements de moteurs de précision — les opérations atteignant un TTV ≤ 2 μm signalent systématiquement des taux de rejet d'assemblage inférieurs de 8 à 12 % par rapport à celles qui s'appuient uniquement sur la rectification unilatérale. Le journal Magnetics Business & Technology documente des conclusions similaires pour les applications d'aimants de servomoteurs et de capteurs.