El rectificado y pulido de imanes de NdFeB es la etapa de acabado que convierte un bloque de imán rebanado en un componente dimensionalmente preciso listo para el recubrimiento y el ensamblaje. El corte acerca el imán a las dimensiones finales, pero “cerca” no es lo suficientemente cerca para los núcleos de motor, los sensores de precisión o los generadores de accionamiento directo, donde las tolerancias de paralelismo de ±2 μm y una rugosidad superficial inferior a Ra 0.5 μm son requisitos estándar.
Esta página cubre el flujo de trabajo completo de rectificado y pulido de imanes de NdFeB: la secuencia del proceso desde el blanco rebanado hasta el imán acabado, los requisitos de calidad de la superficie por aplicación, la selección de equipos de lapeado de doble cara y los parámetros clave para lograr un control estricto de TTV.
Resumen del flujo de trabajo posterior al corte de imanes de NdFeB
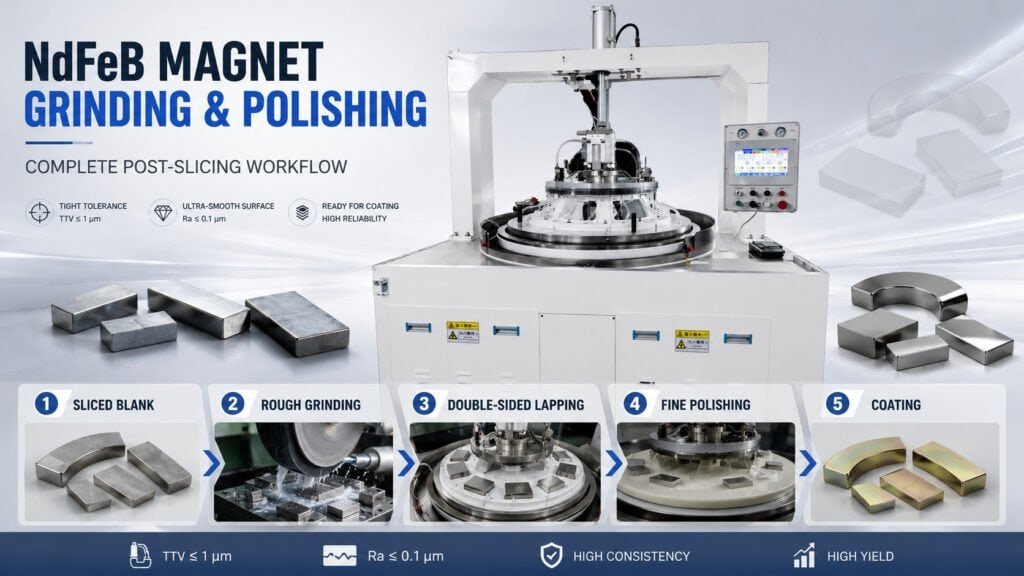
El rectificado y pulido de imanes de NdFeB sigue una secuencia fija. Cada etapa elimina una cantidad definida de material y entrega una condición de superficie específica a la siguiente operación.
Blanco rebanado → Rectificado basto → Lapeado de doble cara → Pulido fino → Recubrimiento
Condición del blanco rebanado: El corte con sierra de hilo produce una rugosidad superficial de Ra 0.5–1.5 μm y una TTV (variación total de espesor) de 5–15 μm en un imán típico de 50 × 25 mm. Para muchas aplicaciones, esto es insuficiente: los imanes de motor requieren TTV ≤ 5 μm y los imanes de sensor requieren TTV ≤ 2 μm.
Rectificado basto: Elimina el daño del corte y acerca el imán al espesor final. Típicamente se eliminan 50–150 μm por cara utilizando muelas de diamante unidas con resina. Salida: Ra 0.3–0.8 μm, TTV 3–8 μm.
Lapeado de doble cara: Procesa ambas caras simultáneamente en platos de lapeado giratorios con una suspensión abrasiva. Logra un paralelismo estricto (TTV ≤ 1–2 μm) y un espesor constante en un lote de producción completo. Este es el paso que determina la precisión dimensional para el ensamblaje.
Pulido fino: Opcional para aplicaciones que requieren Ra < 0.1 μm. Se utiliza para imanes de sensor, ensamblajes de precisión e imanes que se utilizan en aplicaciones de servomotor de alta frecuencia donde la condición de la superficie afecta las pérdidas por corrientes de Foucault.
Recubrimiento: Recubrimiento de Ni, Zn o epoxi aplicado después del pulido. La condición de la superficie al final del lapeado afecta directamente la adhesión del recubrimiento: las superficies rugosas o contaminadas causan fallas prematuras del recubrimiento.
En máquina cortadora de imanes El proceso anterior determina la cantidad de material que debe eliminarse en el rectificado. El corte con hilo de diamante produce un daño subsuperficial menos profundo que el corte con sierra ID o con cuchilla, lo que reduce el material de rectificado requerido y acorta el tiempo del ciclo de acabado.
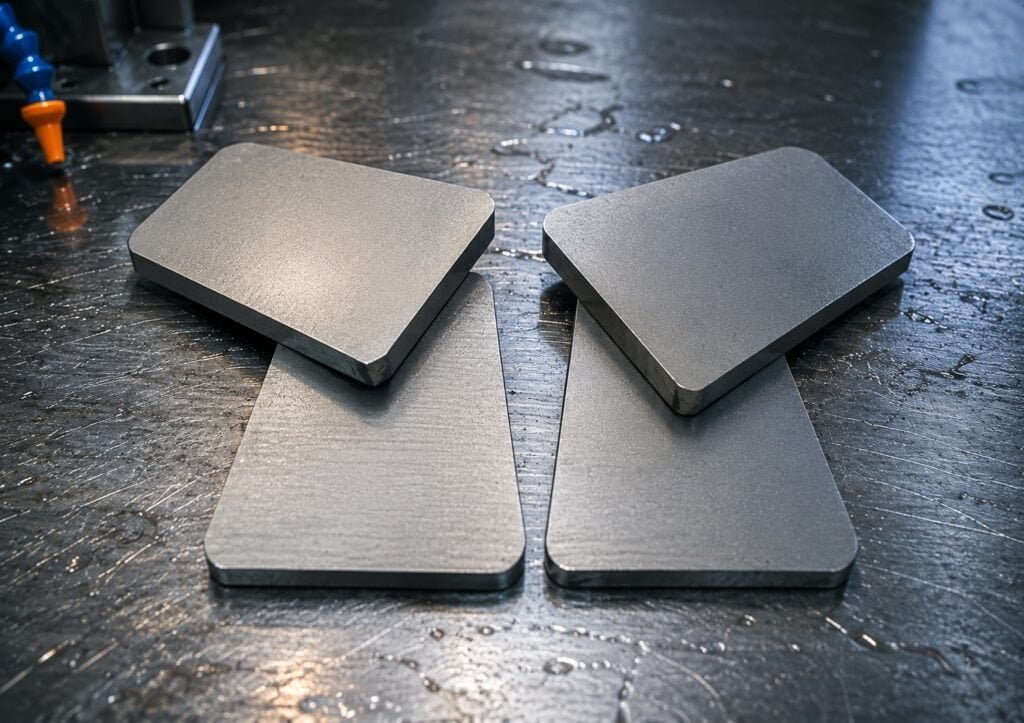
Requisitos de calidad de la superficie por aplicación final
Los objetivos de rectificado y pulido de imanes de NdFeB varían significativamente según la aplicación. Especificar en exceso la calidad de la superficie desperdicia tiempo de ciclo; especificar en defecto causa problemas de ensamblaje posteriores.
| Solicitud | Objetivo Ra | Objetivo TTV | Paralelismo |
|---|---|---|---|
| Imanes de motor de tracción para vehículos eléctricos | ≤ 0.8 μm | ≤ 5 μm | ≤ 10 μm |
| Imanes de servomotor | ≤ 0.4 μm | ≤ 3 μm | ≤ 5 μm |
| Imanes de generador de turbina eólica | ≤ 1.0 μm | ≤ 8 μm | ≤ 15 μm |
| Imanes de sensor de precisión | ≤ 0.2 μm | ≤ 2 μm | ≤ 3 μm |
| Imanes de altavoz | ≤ 1.5 μm | ≤ 10 μm | ≤ 20 μm |
| Imanes médicos / de resonancia magnética | ≤ 0.1 μm | ≤ 1 μm | ≤ 2 μm |
Para la mayoría de la producción de imanes de motor, la especificación principal es TTV en lugar de Ra. Un imán que cumple con Ra pero tiene 8 μm de TTV creará una altura de pila desigual en un ensamblaje laminado, produciendo una variación del entrehierro que reduce la eficiencia del motor y genera vibraciones.
Rectificado y pulido de imanes de NdFeB: equipo de lapeado de doble cara
El lapeado de doble cara es el equipo central en el rectificado y pulido de imanes de NdFeB. Las piezas de trabajo se cargan en placas portadoras entre dos platos de lapeado horizontales que giran en direcciones opuestas, con una suspensión abrasiva fluyendo entre la placa y la pieza de trabajo. Ambas caras se lapean simultáneamente, produciendo un paralelismo emparejado que el rectificado de una sola cara no puede lograr.
Tres tamaños de máquina cubren el rango de producción desde I+D hasta producción en masa:
13B-6LY/P — Producción de I+D y lotes pequeños
- Diámetro de la placa de lapeado: Φ210 mm
- Lo mejor para: Ejecuciones de calificación de materiales, evaluación de imanes prototipo, producción especializada de bajo volumen
- TTV alcanzable: ≤ 2 μm con lechada calibrada
En Máquina de lapeado 13B es la máquina de nivel de entrada para el lapeado de NdFeB. Su huella compacta permite la instalación en el espacio de taller existente sin áreas de acabado dedicadas.
16B-5LY/P — Producción de volumen medio
- Diámetro de la placa de lapeado: Φ390 mm
- Lo mejor para: Líneas de producción de imanes de motor a volumen medio
- TTV alcanzable: ≤ 1.5 μm
En Máquina de lapeado 16B-5LY-P es la configuración más común para la producción de NdFeB de volumen medio. Su diseño de placa de 5 portadores permite lotes más grandes sin sacrificar el control del paralelismo. El control de presión accionado por servomotor mantiene una fuerza de lapeado constante mientras las placas portadoras orbitan.
22BF-5LY/P — Producción de alto volumen
- Diámetro de la placa de lapeado: Φ480 mm
- Lo mejor para: Producción de imanes de motor EV de alto volumen
- TTV alcanzable: ≤ 1 μm
En Pulido de doble cara 22BF maneja modos de lapeado y pulido fino: la composición de la lechada determina la condición de la superficie de salida. El cambio de abrasivo de lapeado a compuesto de pulido en la misma máquina elimina un paso de transferencia para aplicaciones que requieren superficies pulidas finas.
Combinaciones de procesos de rectificado y pulido
No todas las aplicaciones de NdFeB requieren la secuencia completa de rectificado-lapeado-pulido. La combinación del proceso depende de la calidad de la superficie inicial del corte y de la especificación final requerida.
Combinación A — Rectificado + Lapeado (la más común):
Se utiliza para imanes de motor EV, imanes de servomotor y la mayoría de las aplicaciones industriales. El rectificado basto elimina el daño del corte, el lapeado logra el paralelismo final. Eliminación de material típica: 80–200 μm total por cara. Logra Ra 0.3–0.8 μm y TTV ≤ 3 μm.
Combinación B — Solo Lapeado (entrada de corte de alta calidad):
Cuando el corte con hilo de sierra produce Ra < 0.8 μm con un ancho de corte constante, es posible el lapeado directo sin rectificado basto. Ahorra tiempo de ciclo en comparación con la Combinación A, pero requiere un control estricto del proceso en la etapa de corte.
Combinación C — Rectificado + Lapeado + Pulido:
Requerido para imanes de sensor, aplicaciones médicas y servomotores de alta frecuencia. La etapa de pulido utiliza lechada de diamante o alúmina de 0.5–1.0 μm en una almohadilla de pulido. Logra Ra < 0.1 μm.
Para imanes de segmento curvo utilizados en rotores de motor, la secuencia incluye un paso adicional de rectificado de arco después del lapeado plano. Vimfun’s Máquina de rectificado de imanes de arco VMG4-90 y Máquina rectificadora de arcos internos y externos procesan las caras curvas de los imanes de arco a las dimensiones de radio interior y exterior y al acabado superficial requeridos.
Lograr una tolerancia de ±2 μm y TTV ≤ 1 μm
Alcanzar una tolerancia de espesor de ±2 μm y TTV ≤ 1 μm de manera consistente en un lote de producción requiere el control de cuatro variables:
Planitud de la placa portadora. Las placas portadoras de lapeado deben estar planas dentro de ±0.5 μm. Las placas portadoras desgastadas o deformadas son la causa más común de deriva de TTV en producción. Inspeccionar y rectificar las placas portadoras cada 500–1000 ciclos.
Concentración y temperatura de la lechada. La concentración del abrasivo afecta la tasa de eliminación y el acabado de la superficie. Los cambios de temperatura alteran la viscosidad de la lechada y la tasa de eliminación. Mantenga la lechada a 20–25 °C con control de temperatura en circuito cerrado para obtener resultados consistentes lote a lote.
Presión de lapeado. Las máquinas de lapeado Vimfun utilizan presión controlada por servomotor, no peso fijo. Esto permite perfilar la presión: mayor presión al inicio del ciclo para una rápida eliminación de material, menor presión al final para la calidad de la superficie. Presión típica: 0.5–2.0 N/cm² dependiendo del tamaño del imán y la lechada.
Anillos de acondicionamiento. Los anillos de acondicionamiento que corren en los bordes interior y exterior de la placa de lapeado mantienen la planitud de la placa durante la producción. Sin acondicionamiento, las placas de lapeado desarrollan un perfil convexo o cóncavo que se transfiere a la pieza de trabajo. Ver nuestro máquina de lapeado de doble cara descripción general de las especificaciones de los anillos de acondicionamiento.
Compatibilidad de recubrimiento después del rectificado y pulido de imanes de NdFeB
Los imanes de NdFeB requieren un recubrimiento protector antes del ensamblaje: el NdFeB desnudo se corroe rápidamente en ambientes húmedos. La condición de la superficie después del lapeado afecta la calidad y la adhesión del recubrimiento.
Ni/Cu/Ni (níquel de triple capa): El recubrimiento más común. Requiere Ra ≤ 0.8 μm y una superficie limpia libre de abrasivo incrustado. Galvanizado o electrolítico, 15–25 μm de espesor total.
Recubrimiento de zinc: Menor costo que el Ni, se utiliza para aplicaciones menos exigentes. Tolera Ra hasta 1.2 μm. Resistencia a la niebla salina 48–96 horas.
Recubrimiento epoxi: Aplicado por pulverización o inmersión, 15–30 μm. Requiere el sustrato más liso — Ra ≤ 0.5 μm — para una cobertura uniforme. Preferido para aplicaciones de motores de alta temperatura donde los recubrimientos metálicos pueden delaminarse.
Fosfato + epoxi: Proceso de dos pasos utilizado para imanes con geometrías complejas. La capa de conversión de fosfato proporciona la base de adhesión; la capa superior de epoxi proporciona resistencia a la corrosión.
La contaminación superficial de la lechada de lapeado es la causa más común de falla de adhesión del recubrimiento. La limpieza ultrasónica exhaustiva después del lapeado, seguida de un enjuague con agua desionizada y secado antes del recubrimiento, elimina este modo de falla.
Gama de equipos de lapeado y rectificado de NdFeB Vimfun
| Máquina | Tipo | Área de trabajo | Mejor Para |
|---|---|---|---|
| 13B-6LY/P | Lapeadora de doble cara | Φ210 mm | I+D, lotes pequeños |
| 16B-5LY/P | Lapeadora de doble cara | Φ390 mm | Producción de volumen medio |
| 22BF-5LY/P | Lapón y pulidora de doble cara | Φ480 mm | Producción de alto volumen |
| VMG4-90 | Rectificadora de imanes de arco | Rango de arco de 90° | Segmentos de arco del motor |
| Rectificadora de arco interior/exterior | Rectificadora de imanes de arco | Radio de arco personalizado | Geometrías de arco complejas |
Para especificaciones, precios y pruebas de pulido de muestras en su material NdFeB, póngase en contacto con nuestro equipo de ingeniería a través de la materiales magnéticos página de soluciones.
Según la Guía de procesamiento de NdFeB de Arnold Magnetic Technologies, el acabado superficial después del pulido se correlaciona directamente con el rendimiento del ensamblaje en pilas de motores de precisión: las operaciones que logran TTV ≤ 2 μm informan consistentemente tasas de rechazo de ensamblaje un 8-12% más bajas en comparación con aquellas que dependen únicamente de la rectificación de una sola cara. La revista Magnetics Business & Technology documenta hallazgos similares en aplicaciones de servomotores e imanes de sensores.