Si su línea de NdFeB ya está en funcionamiento y se le pide que extraiga más rebanadas de un mismo turno, la respuesta casi nunca proviene de comprar una máquina más grande. Proviene de las variables del proceso en torno al alambre: tipo de alambre, número de alambres, tensión, velocidad de alimentación, química del refrigerante y cómo interactúan con el grado específico de NdFeB que corta. Esta publicación es una guía de decisión para eficiencia de NdFeB en sierra de alambre de diamante: qué mueve realmente el rendimiento y el costo por rebanada, y qué generalmente no.
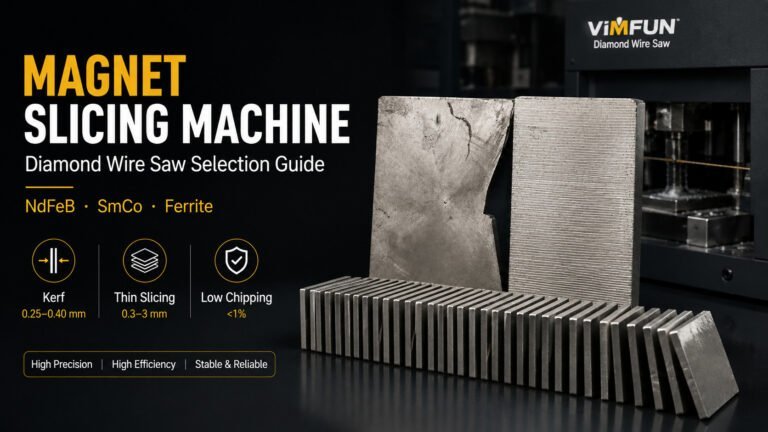
Si todavía está eligiendo entre sierra de alambre y otros métodos de corte para imanes, comience con multi-alambre vs. sierra de diámetro interior para imanes. Si está planificando toda la línea en lugar de optimizar una existente, consulte la guía de selección de máquinas de corte de imanes. Esta página asume que la línea está comprometida y que está buscando la eficiencia dentro de ella.
De dónde proviene realmente la eficiencia de NdFeB en sierra de alambre de diamante
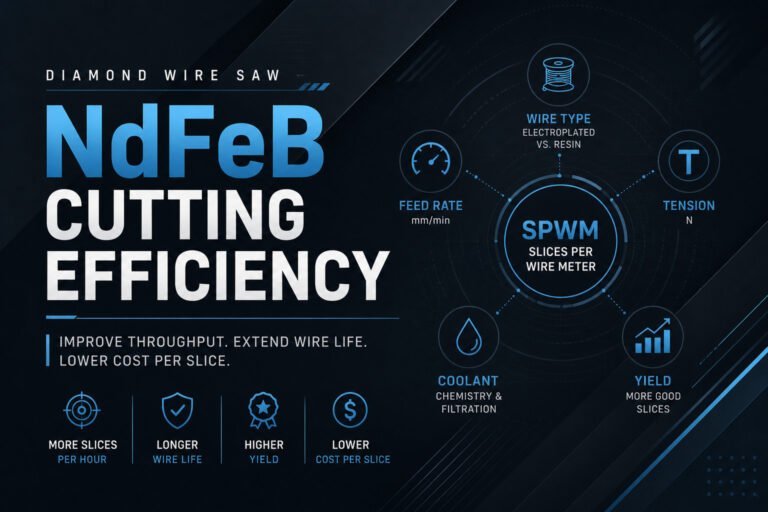
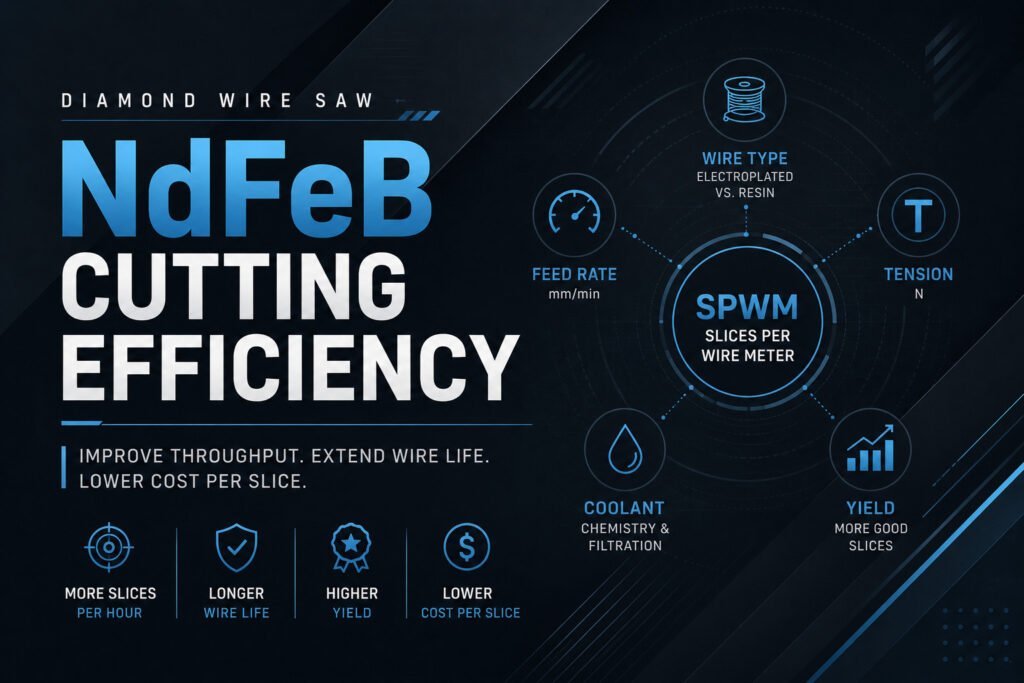
La eficiencia en una línea de NdFeB con sierra de alambre de diamante no es un solo número. Es una pila de cuatro:
- Rebanadas por hora — cuántas rebanadas terminadas salen del accesorio por hora, incluida la carga/descarga.
- Vida útil del alambre — cuántos metros de bloque de NdFeB puede cortar un solo hilo de alambre antes de que deje de cumplir con las especificaciones de kerf, TTV o rugosidad superficial.
- Rendimiento — cuántas de esas rebanadas pasan realmente por control de calidad.
- Costo por rebanada — consumibles totales (alambre, refrigerante, cuchillas, accesorios) más mano de obra y depreciación divididos por rebanadas buenas.
Optimizar solo #1 (rendimiento bruto) a expensas de #2 o #3 es el error más común que vemos. Las velocidades de alimentación más rápidas aumentan las rebanadas/hora, pero si la vida útil del alambre cae drásticamente o el astillado del borde aumenta el desperdicio, el costo por rebanada puede empeorar incluso cuando la máquina funciona más rápido. Siempre mida las cuatro juntas.
Para una mirada más profunda a las pérdidas del lado del kerf (que se incorporan directamente en #3 y #4), consulte reducción de la pérdida por corte de NdFeB.
Tipos de alambre de diamante: electrodepositado vs. aglutinado con resina
Dos tipos de alambre dominan el corte de NdFeB hoy en día, y se comportan de manera muy diferente en condiciones de producción.
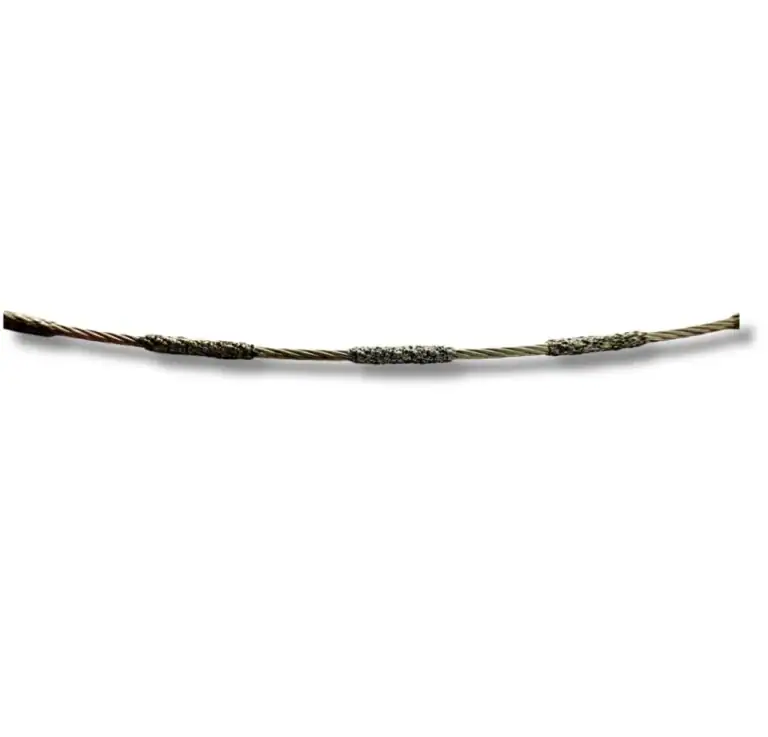
Hilo diamantado galvanizado utiliza una sola capa de grano de diamante unida electrolíticamente a un núcleo de acero. Corta rápido, tiene un kerf estrecho y es la opción predeterminada para rebanadas delgadas de NdFeB donde la pérdida de kerf domina el costo. Desventaja: una vez que la capa de diamante se desgasta, el alambre está listo; no hay una ventana de degradación gradual.
alambre de diamante aglutinado con resina incrusta diamante en una matriz polimérica. Corta más lento por pasada pero se desgasta de manera más predecible, lo que proporciona una vida útil más larga en grados de NdFeB más duros. A menudo se prefiere para bloques grandes donde la vida útil del alambre es más importante que la velocidad de alimentación bruta.
¿Cuál es más eficiente? Depende de su restricción dominante:
| Su cuello de botella | Mejor opción | Por qué |
|---|---|---|
| Pérdida de kerf en rebanadas delgadas (<1 mm) | Electrodepositado, diámetro delgado (0.20–0.25 mm) | Kerf más estrecho reduce directamente el desperdicio |
| Costo del alambre en bloques de alta calidad N52+ | Aglutinado con resina | Vida útil más larga en material más duro |
| Tiempo de ciclo en bloques pequeños | Electroplateado | Velocidad de alimentación más rápida aceptable |
| Especificación de rugosidad superficial ≤ Ra 0.6 μm | Aglutinado con resina, grano más fino | Corte más suave, menos pulido posterior |
Ninguno es “el eficiente”. Empareje el alambre con la restricción.
Multi-alambre vs. un solo alambre: dónde realmente gana el multi-alambre
Las rebanadoras multi-alambre cortan docenas de rebanadas paralelas en una sola pasada. En teoría, el multiplicador de rendimiento es dramático. En la práctica, deben cumplirse las tres condiciones antes de que el multi-alambre supere realmente al de un solo alambre en costo por rebanada:
- Homogeneidad del bloque. Los bloques de NdFeB con variación en la orientación del grano o inconsistencia del dominio magnético producen una deriva del espesor de rebanada a rebanada a través de la red de alambre. Si el control de calidad de su bloque entrante permite una gran variación, el rendimiento del multi-alambre se ve afectado.
- Estabilidad del tamaño del lote. La configuración multi-alambre es más larga que la de un solo alambre. Si su mezcla de productos cambia cada 2-3 lotes, el tiempo de configuración consume la ganancia de rendimiento.
- Capacidad aguas abajo. Una cortadora multialambre que produce 40 rebanadas en el tiempo que una de un solo alambre produce 4 sobrecargará la molienda/recubrimiento aguas abajo si no se han escalado para que coincidan.
Regla general: El multialambre se amortiza en tiradas estables y de alto volumen de un solo SKU (como imanes de motor para un cliente). Por lo general, no se amortiza en tiradas mixtas de taller. Si tiene ambos, mantenga una máquina de un solo alambre en la línea para la parte mixta.
Métricas de eficiencia que importan (y algunas que no)
Las tres métricas que rastreamos al auditar una línea de NdFeB:
Rebanadas por metro de alambre (SPWM). Rebanadas buenas totales producidas divididas por el alambre consumido. Este es el indicador de eficiencia más útil porque captura tanto el rendimiento como la vida útil del alambre. Rastrearlo por operador, por turno, por grado de bloque. Una gran variación de SPWM entre operadores generalmente significa disciplina de proceso, no equipo.
Tasa de alimentación efectiva. No es la tasa de alimentación que establece en la HMI, sino el promedio real, incluidos los ciclos de retracción, el lavado de refrigerante y la re-tensión del alambre. En una máquina mal mantenida, la alimentación efectiva puede ser el 40% del punto de ajuste. Regístrelo.
Ciclo de contaminación del refrigerante. Cuántos bloques corta antes de que las partículas del refrigerante degraden la calidad del corte. Extender este ciclo mediante una mejor filtración suele ser la ganancia de eficiencia más barata disponible.
Métricas que reciben demasiada atención:
- Tasa de alimentación máxima — sin sentido si la alimentación efectiva es mucho menor.
- Punto de ajuste de tensión del alambre — importa, pero la estabilidad de la tensión en todo el bloque es lo que realmente afecta la calidad de la superficie; un 22 N estable supera a un 25 N inestable.
- Velocidad máxima del husillo de la máquina — rara vez se usa al máximo en NdFeB.
Palancas de eficiencia del mundo real que la mayoría de las líneas subutilizan
Cinco palancas que vemos subutilizadas al auditar operaciones de corte de NdFeB:
Coincidencia de la química del refrigerante. El NdFeB es sensible a la corrosión. Los refrigerantes genéricos para obleas de silicio a menudo dejan residuos que aparecen en fallas de adhesión del recubrimiento aguas abajo. Los refrigerantes formulados para corte de tierras raras cuestan más por litro pero reducen el desperdicio. Confirme la compatibilidad con su grado específico de NdFeB: las formulaciones altas en Dy reaccionan de manera diferente que el N52 estándar.
Preacondicionamiento del alambre. El alambre nuevo electrochapado corta de manera errática durante los primeros ~30 minutos a medida que se desprende el grano de diamante suelto. Una carrera corta en un bloque de desecho antes de comenzar la producción reduce los defectos de la primera rebanada.
Rigidez del accesorio. La vibración transferida desde el fixturing aparece como varianza TTV y vida útil reducida del alambre. Las plantillas de aluminio que eran “suficientemente buenas” para bloques más pequeños a menudo se flexionan bajo cargas multialambre. Verifique con un indicador de dial bajo carga, no estáticamente.
Control de orientación del bloque. Cortar paralelo al eje fácil magnético frente a perpendicular cambia tanto la carga del alambre como la planitud de la rebanada. Fije la convención de orientación entre turnos.
Cambios preventivos de alambre. Ejecutar un alambre hasta el fallo produce un lote malo que cuesta más que el alambre que ahorró. Programe los cambios basándose en la disminución de SPWM, no en el desgaste visible.
Para consideraciones aguas abajo que afectan lo que significa “buena rebanada”, consulte Rectificado y pulido de imanes de NdFeB.
Costo por rebanada: la verdadera medida de la eficiencia del alambre de diamante para cortar NdFeB
Omita el modelo teórico. Rastree durante dos semanas:
- Alambre consumido (metros)
- Refrigerante añadido y drenado (litros)
- Desgaste del accesorio (visual)
- Rebanadas buenas obtenidas (recuento post-QC, no bruto)
- Horas de reprocesamiento
- Horas del operador
Divida el costo total por las rebanadas buenas. Compare entre turnos, grados de bloque y máquinas. La varianza le indicará su techo de eficiencia real, generalmente es un turno, un operador o un proveedor de bloques, no la máquina en sí.
No compare su costo por rebanada con los números de la competencia que encuentre en línea. El grado de NdFeB, el tamaño del bloque, el grosor de la rebanada y la especificación de la superficie cambian el número en 2-5 veces. La tendencia interna importa. Los puntos de referencia entre empresas generalmente no lo hacen.
Mapa de contenido de corte de NdFeB: qué página responde a qué pregunta
| Página | La pregunta que responde |
|---|---|
| Este blog | “¿Cómo mejoro la eficiencia en mi línea de NdFeB en funcionamiento?” |
| Máquina de corte NdFeB (Pilar) | “¿Qué máquina debo usar para cortar NdFeB?” |
| Máquina cortadora de imanes (T2-Hub) | “¿Cómo selecciono la configuración completa de corte?” |
| Reducción de la pérdida por corte | “¿Cómo minimizo el desperdicio de material en el corte?” |
| Alambre múltiple vs. sierra de ID | “¿Qué tecnología de corte debo elegir?” |
| Corte de bloques grandes de NdFeB | “¿Cómo corto bloques de más de 200 mm?” |
Si su problema es “qué comprar”, comience con Pillar o T2-Hub. Si su problema es “qué cambiar en mi línea en funcionamiento”, este blog es el punto de partida adecuado.
PREGUNTAS FRECUENTES
¿Una velocidad de alambre más rápida siempre significa una mayor eficiencia de la sierra de alambre de diamante para NdFeB?
No. Más allá de un umbral dependiente del grado, una mayor velocidad del alambre aumenta la carga de calor, acelera la pérdida de diamantes y acorta la vida útil del alambre más rápido de lo que aumenta las rebanadas por hora. El SPWM efectivo generalmente alcanza su punto máximo muy por debajo de la velocidad máxima de alambre de la máquina.
¿El alambre múltiple es siempre más eficiente que el alambre simple para NdFeB?
Solo cuando el suministro de bloques es estable, la mezcla de SKU es estrecha y la capacidad aguas abajo coincide con la mayor producción. En operaciones de taller o por lotes mixtos, el alambre simple a menudo gana en costo total por rebanada.
¿Puedo mejorar la eficiencia sin cambiar el equipo?
Sí. La química del refrigerante, la rigidez del accesorio, el preacondicionamiento del alambre y la disciplina del proceso del operador suelen proporcionar una ganancia de eficiencia medible de la sierra de alambre de diamante para NdFeB mayor que una mejora de la máquina en los primeros 90 días.
¿Cuál es la mayor pérdida de eficiencia oculta?
La tasa de avance efectiva que se desvía del punto de ajuste debido a ciclos de retracción no planificados, oscilación de la tensión y purga del refrigerante. Por lo general, no se rastrea y puede ocultar una brecha de rendimiento del 30-40%.
Solicitar una auditoría de eficiencia
Envíenos su SPWM actual, la mezcla de grados de bloque, el tipo de alambre en uso y el rendimiento objetivo. Revisaremos las variables de su proceso en comparación con las palancas anteriores e identificaremos los dos o tres cambios más probables para mover su costo por rebanada, antes de recomendar cualquier cambio de equipo.