Если ваша линия NdFeB уже работает, и вас просят выжать больше срезов из той же смены, ответ почти никогда не заключается в покупке более крупной машины. Он заключается в переменных процесса, связанных с проволокой — типе проволоки, количестве проволок, натяжении, скорости подачи, химии охлаждающей жидкости — и их взаимодействии с конкретным сортом NdFeB, который вы режете. Этот пост представляет собой руководство по принятию решений для алмазно-проволочная пила NdFeB эффективность: что на самом деле влияет на пропускную способность и стоимость за срез, а что обычно нет.
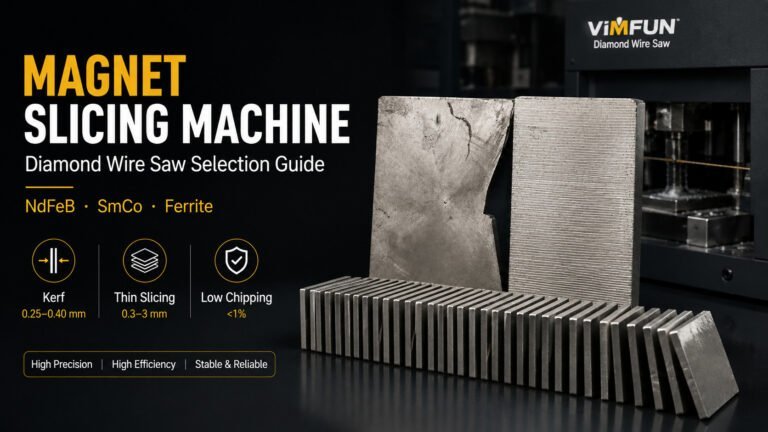
Если вы все еще выбираете между проволочной пилой и другими методами резки магнитов, начните с многопроволочная пила против пилы с внутренним диаметром для магнитов. Если вы планируете всю линию, а не оптимизируете существующую, см. руководство по выбору машины для нарезки магнитов. Эта страница предполагает, что линия уже запущена, и вы стремитесь к повышению эффективности внутри нее.
Откуда на самом деле берется эффективность алмазно-проволочной пилы NdFeB
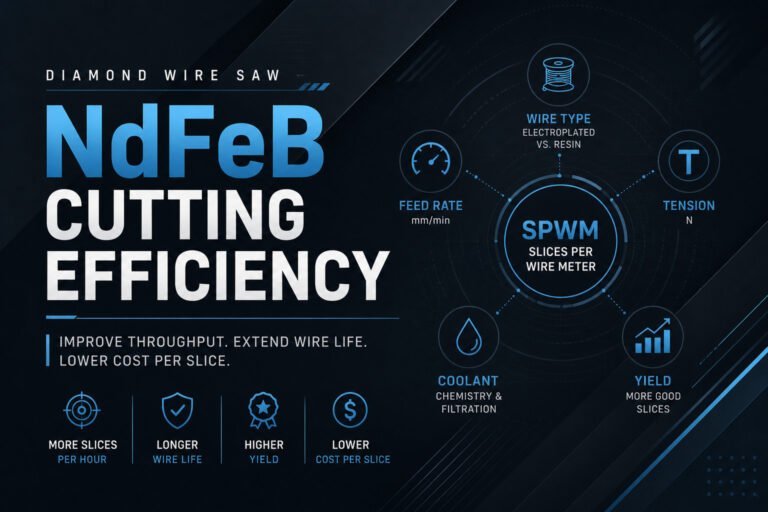
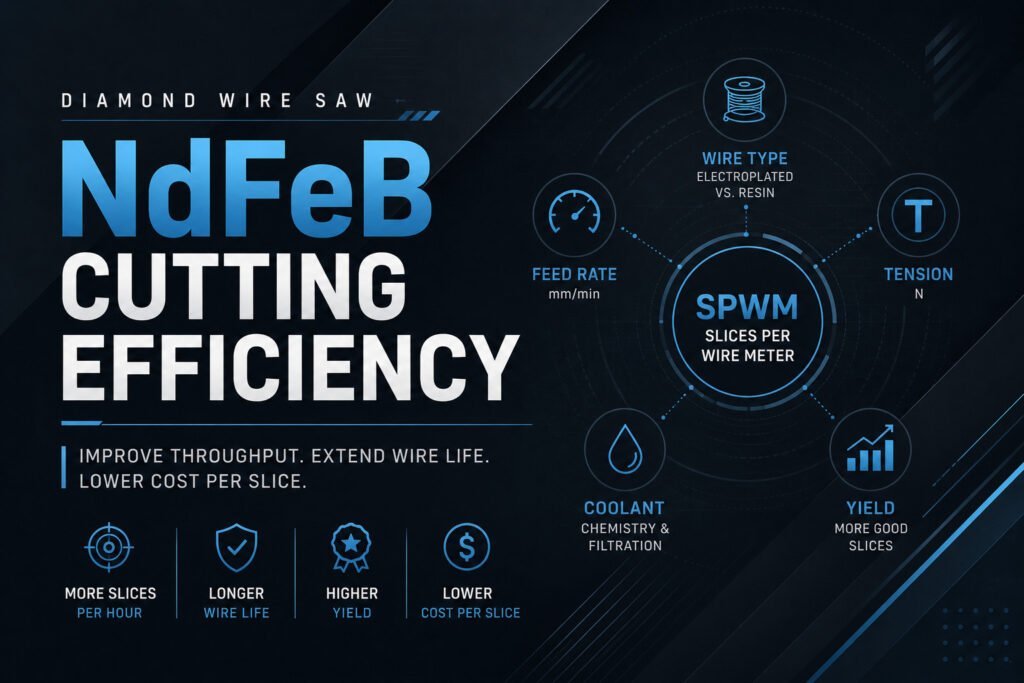
Эффективность линии NdFeB на алмазно-проволочной пиле — это не одно число. Это совокупность четырех показателей:
- Срезы в час — сколько готовых срезов выходит из приспособления в час, включая загрузку/выгрузку.
- Срок службы проволоки — сколько метров блока NdFeB может разрезать одна нить проволоки, прежде чем она перестанет соответствовать спецификациям по ширине реза, TTV или шероховатости поверхности.
- Выход — сколько из этих срезов фактически проходит контроль качества.
- Стоимость за срез — общие расходные материалы (проволока, охлаждающая жидкость, лезвия, приспособления) плюс труд и амортизация, деленные на количество качественных срезов.
Оптимизация только #1 (сырая пропускная способность) за счет #2 или #3 — самая распространенная ошибка, которую мы видим. Более высокие скорости подачи увеличивают количество срезов в час, но если срок службы проволоки резко падает или сколы по краям увеличивают брак, стоимость за срез может ухудшиться, даже если машина работает быстрее. Всегда измеряйте все четыре показателя вместе.
Для более глубокого изучения потерь по ширине реза (которые напрямую влияют на #3 и #4) см. Снижение потерь на пропил при резке NdFeB.
Типы алмазных проволок: гальванические против связующих смолой
Два типа проволок доминируют в резке NdFeB сегодня, и они ведут себя очень по-разному в производственных условиях.
Гальваническая алмазная проволока использует один слой алмазного зерна, связанного электролитически со стальным сердечником. Она режет быстро, имеет узкий рез и является стандартным выбором для тонких срезов NdFeB, где потери на ширину реза составляют основную часть затрат. Недостаток: как только алмазный слой изнашивается, проволока выходит из строя — нет постепенного окна деградации.
Алмазная проволока на связующем смолой внедряет алмазы в полимерную матрицу. Она режет медленнее за проход, но изнашивается более предсказуемо, обеспечивая более длительный срок службы на более твердых сортах NdFeB. Ее часто предпочитают для больших блоков, где срок службы проволоки важнее скорости подачи.
Что эффективнее? Зависит от вашего основного ограничения:
| Ваше узкое место | Лучший выбор | Почему |
|---|---|---|
| Потери на ширину реза на тонких срезах (<1 мм) | Гальваническая, тонкий диаметр (0,20–0,25 мм) | Более узкий рез напрямую уменьшает отходы |
| Стоимость проволоки на блоках высокого класса N52+ | Связующая смолой | Более длительный срок службы на самом твердом материале |
| Время цикла на небольших блоках | Гальваническое покрытие | Допустима более высокая скорость подачи |
| Шероховатость поверхности ≤ Ra 0,6 мкм | Связующая смолой, более мелкое зерно | Более гладкий рез, меньше последующей шлифовки |
Ни одна из них не является “эффективной”. Подбирайте проволоку под ограничение.
Многопроволочная пила против однопроволочной: где многопроволочная пила действительно выигрывает
Многопроволочные пилы режут десятки параллельных срезов за один проход. На бумаге множитель пропускной способности впечатляет. На практике три условия должны выполняться одновременно, прежде чем многопроволочная пила действительно превзойдет однопроволочную по стоимости за срез:
- Однородность блока. Блоки NdFeB с вариацией ориентации зерна или непостоянством магнитных доменов вызывают дрейф толщины среза по всей сетке проволок. Если ваш входной контроль качества блоков допускает большие отклонения, выход многопроволочной пилы страдает.
- Стабильность размера партии. Многопроволочная установка длиннее однопроволочной. Если ваш ассортимент продукции меняется каждые 2–3 партии, время переналадки съедает прирост производительности.
- Пропускная способность последующих операций. Многопроволочная резка, производящая 40 срезов за то время, когда однопроволочная производит 4, перегрузит последующие операции шлифовки/покрытия, если они не были масштабированы соответствующим образом.
Практическое правило: Многопроволочная резка окупается при стабильных, крупносерийных прогонах одного SKU (например, магнитов для двигателя для одного клиента). Обычно она не окупается при смешанных прогонах в режиме "цех под заказ". Если у вас есть и то, и другое, оставьте в линии однопроволочную машину для смешанной части.
Метрики эффективности, которые имеют значение (и несколько, которые не имеют)
Три метрики, которые мы отслеживаем при аудите линии NdFeB:
Срезы на метр проволоки (SPWM). Общее количество произведенных годных срезов, деленное на потребленную проволоку. Это самый полезный показатель эффективности, поскольку он отражает как производительность, так и срок службы проволоки. Отслеживайте его по оператору, по смене, по марке блока. Большие колебания SPWM между операторами обычно указывают на дисциплину процесса, а не на оборудование.
Эффективная скорость подачи. Не скорость подачи, которую вы устанавливаете на HMI — фактическая средняя скорость, включая циклы отвода, промывку охлаждающей жидкостью и повторное натяжение проволоки. На плохо обслуживаемой машине эффективная подача может составлять 40% от установленной. Записывайте ее.
Цикл загрязнения охлаждающей жидкости. Сколько блоков вы разрезали до того, как частицы в охлаждающей жидкости ухудшили качество резки. Продление этого цикла за счет лучшей фильтрации часто является самой дешевой доступной мерой повышения эффективности.
Метрики, которым уделяется слишком много внимания:
- Пиковая скорость подачи — бессмысленна, если эффективная подача намного ниже.
- Уставка натяжения проволоки — имеет значение, но стабильность натяжения по всему блоку — это то, что действительно влияет на качество поверхности; стабильные 22 Н лучше нестабильных 25 Н.
- Максимальная скорость шпинделя станка — редко используется для NdFeB.
Реальные рычаги повышения эффективности, которые большинство линий используют недостаточно
Пять рычагов, которые, как мы видим, недостаточно используются при аудите операций резки NdFeB:
Соответствие химии охлаждающей жидкости. NdFeB чувствителен к коррозии. Стандартные охлаждающие жидкости для кремниевых пластин часто оставляют остатки, которые проявляются в последующих сбоях адгезии покрытия. Охлаждающие жидкости, разработанные для резки редкоземельных металлов, стоят дороже за литр, но снижают количество брака. Подтвердите совместимость с вашим конкретным сортом NdFeB — составы с высоким содержанием Dy реагируют иначе, чем стандартные N52.
Предварительная подготовка проволоки. Новая проволока с гальваническим покрытием режет неравномерно в течение первых ~30 минут, так как свободный алмазный абразив смывается. Короткий прогон на бракованном блоке перед началом производства снижает количество дефектов на первом срезе.
Жесткость оснастки. Вибрация, передаваемая от оснастки, проявляется как вариация TTV и снижение срока службы проволоки. Алюминиевые приспособления, которые были “достаточно хороши” для меньших блоков, часто изгибаются под нагрузкой многопроволочной резки. Проверяйте индикатором часового типа под нагрузкой, а не статически.
Контроль ориентации блока. Резка параллельно легкому магнитному оси по сравнению с перпендикулярной изменяет как нагрузку на проволоку, так и плоскостность среза. Установите единую конвенцию ориентации между сменами.
Профилактическая замена проволоки. Работа проволоки до отказа приводит к одной бракованной партии, которая стоит дороже сэкономленной проволоки. Планируйте замену на основе снижения SPWM, а не видимого износа.
Для учета последующих операций, влияющих на то, что означает “годный срез”, см. Шлифовка и полировка магнитов NdFeB.
Стоимость за срез: истинная мера эффективности NdFeB на станке для резки алмазной проволокой
Пропустите теоретическую модель. Отслеживайте в течение двух недель:
- Потребленная проволока (метры)
- Добавленная и слитая охлаждающая жидкость (литры)
- Износ оснастки (визуальный)
- Годные срезы (количество после контроля качества, а не брутто)
- Часы доработки
- Часы оператора
Разделите общую стоимость на количество годных срезов. Сравнивайте по сменам, маркам блоков и станкам. Разница укажет вам на фактический потолок эффективности — обычно это одна смена, один оператор или один поставщик блоков, а не сам станок.
Не сравнивайте свою стоимость за срез с конкурентными показателями, которые вы находите в Интернете. Марка NdFeB, размер блока, толщина среза и спецификация поверхности изменяют число в 2–5 раз. Внутренние тенденции имеют значение. Межфирменные сравнения обычно не имеют.
Карта контента по резке NdFeB: какая страница отвечает на какой вопрос
| Страница | Вопрос, на который она отвечает |
|---|---|
| Этот блог | “Как мне повысить эффективность на моей действующей линии NdFeB?” |
| Станок для резки NdFeB (Столп) | “Какую машину использовать для резки NdFeB?” |
| Машина для нарезки магнитов (T2-Хаб) | “Как выбрать полную конфигурацию нарезки?” |
| Снижение потерь на пропил | “Как минимизировать отходы материала при резке?” |
| Многопроволочный станок против станка с внутренним диаметром | “Какую технологию резки выбрать?” |
| Нарезка больших блоков NdFeB | “Как резать блоки размером более 200 мм?” |
Если ваша проблема — “что купить”, начните с Pillar или T2-Hub. Если ваша проблема — “что изменить в моей работающей линии”, этот блог — правильная отправная точка.
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
Всегда ли более высокая скорость проволоки означает более высокую эффективность алмазно-проволочной резки NdFeB?
Нет. Выше определенного, зависящего от марки, порога, более высокая скорость проволоки увеличивает тепловую нагрузку, ускоряет износ алмазов и сокращает срок службы проволоки быстрее, чем увеличивает количество нарезанных за час изделий. Эффективная SPWM обычно достигает пика значительно ниже максимальной скорости проволоки станка.
Всегда ли многопроволочная резка эффективнее однопроволочной для NdFeB?
Только при стабильной подаче блоков, узком ассортименте SKU и соответствующей мощности последующих этапов. В условиях мелкосерийного или смешанного производства однопроволочная резка часто выигрывает по общей стоимости за срез.
Могу ли я повысить эффективность без смены оборудования?
Да. Химия охлаждающей жидкости, жесткость оснастки, предварительная подготовка проволоки и дисциплина оператора в процессе обычно дают более измеримый прирост эффективности алмазно-проволочной резки NdFeB, чем модернизация станка в первые 90 дней.
Какова самая большая скрытая потеря эффективности?
Эффективная скорость подачи, отклоняющаяся от заданного значения из-за незапланированных циклов отвода, колебаний натяжения и промывки охлаждающей жидкостью. Это обычно остается незафиксированным и может скрывать разрыв в пропускной способности на 30–40%.
Запросить аудит эффективности
Отправьте нам вашу текущую SPWM, ассортимент марок блоков, используемый тип проволоки и целевую пропускную способность. Мы проанализируем переменные вашего процесса в сравнении с вышеуказанными рычагами и определим два или три изменения, которые с наибольшей вероятностью повлияют на вашу стоимость за срез, прежде чем рекомендовать какие-либо изменения оборудования.