Si votre ligne NdFeB est déjà en marche et qu'on vous demande de produire plus de tranches pendant le même quart de travail, la réponse ne vient presque jamais de l'achat d'une machine plus grande. Elle vient des variables du processus autour du fil — type de fil, nombre de fils, tension, vitesse d'avance, chimie du liquide de refroidissement — et de la façon dont elles interagissent avec le grade spécifique de NdFeB que vous découpez. Ce post est un guide de décision pour efficacité des NdFeB sur scie à fil diamanté: ce qui augmente réellement le débit et le coût par tranche, et ce qui ne le fait généralement pas.
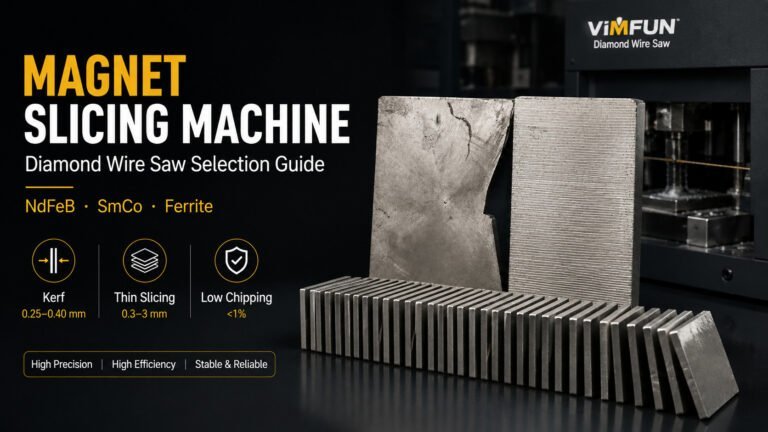
Si vous hésitez encore entre la scie à fil et d'autres méthodes de découpe pour les aimants, commencez par multi-fils vs scie à diamètre intérieur pour les aimants. Si vous planifiez toute la ligne plutôt que d'optimiser une ligne existante, consultez le guide de sélection des machines de découpe d'aimants. Cette page suppose que la ligne est engagée et que vous recherchez l'efficacité à l'intérieur de celle-ci.
D'où vient réellement l'efficacité des NdFeB sur scie à fil diamanté
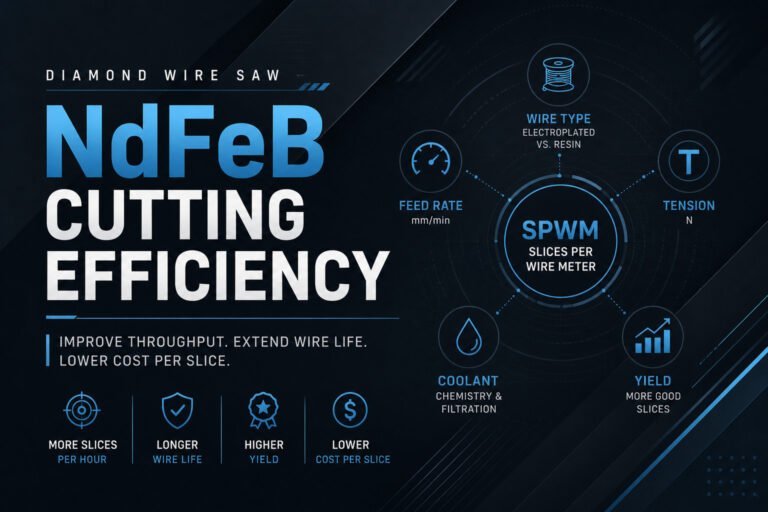
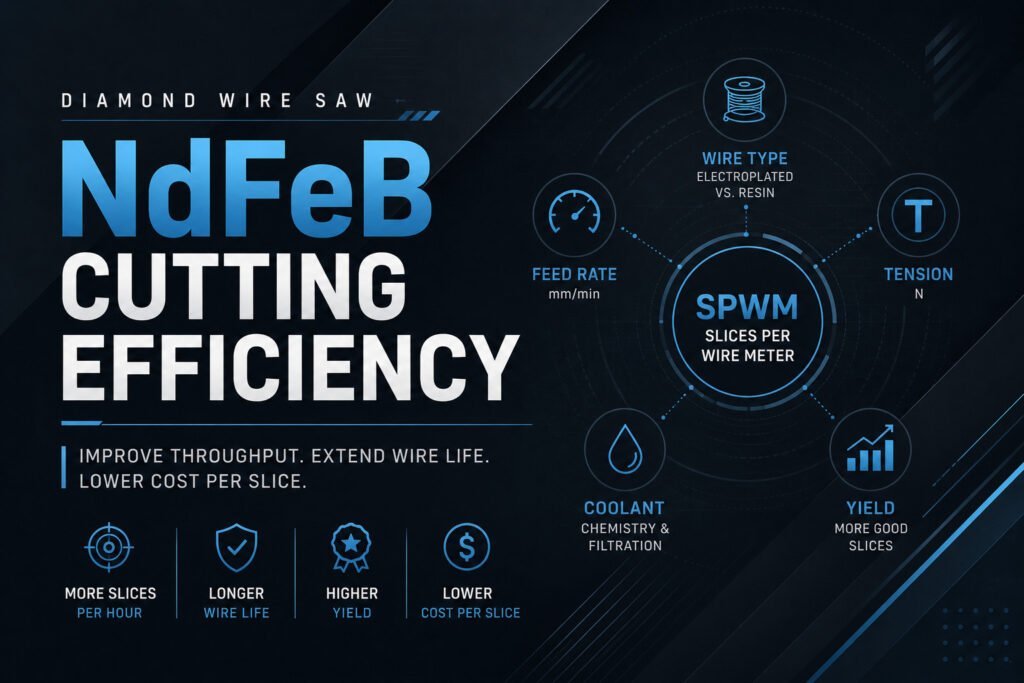
L'efficacité d'une ligne NdFeB sur scie à fil diamanté n'est pas un seul chiffre. C'est une combinaison de quatre éléments :
- Tranches par heure — combien de tranches finies sortent du montage par heure, chargement/déchargement compris.
- Durée de vie du fil — combien de mètres de bloc NdFeB un seul brin de fil peut découper avant de ne plus respecter les spécifications de largeur de coupe, de planéité ou de rugosité de surface.
- Rendement — combien de ces tranches passent réellement le contrôle qualité.
- Coût par tranche — consommables totaux (fil, liquide de refroidissement, lames, montages) plus main-d'œuvre et amortissement divisés par les bonnes tranches.
Optimiser uniquement le débit brut (débit brut) au détriment de la durée de vie du fil ou du rendement est l'erreur la plus courante que nous constatons. Des vitesses d'avance plus rapides augmentent le nombre de tranches par heure, mais si la durée de vie du fil chute considérablement ou si l'écaillage des bords augmente les rebuts, le coût par tranche peut s'aggraver même si la machine fonctionne plus rapidement. Mesurez toujours les quatre ensemble.
Pour un examen plus approfondi des pertes du côté de la coupe (qui contribuent directement au rendement et au coût par tranche), voir réduction de la perte de matière lors de la coupe de NdFeB.
Types de fils diamantés : électrodéposés vs résinés
Deux types de fils dominent la découpe de NdFeB aujourd'hui, et ils se comportent très différemment dans les conditions de production.
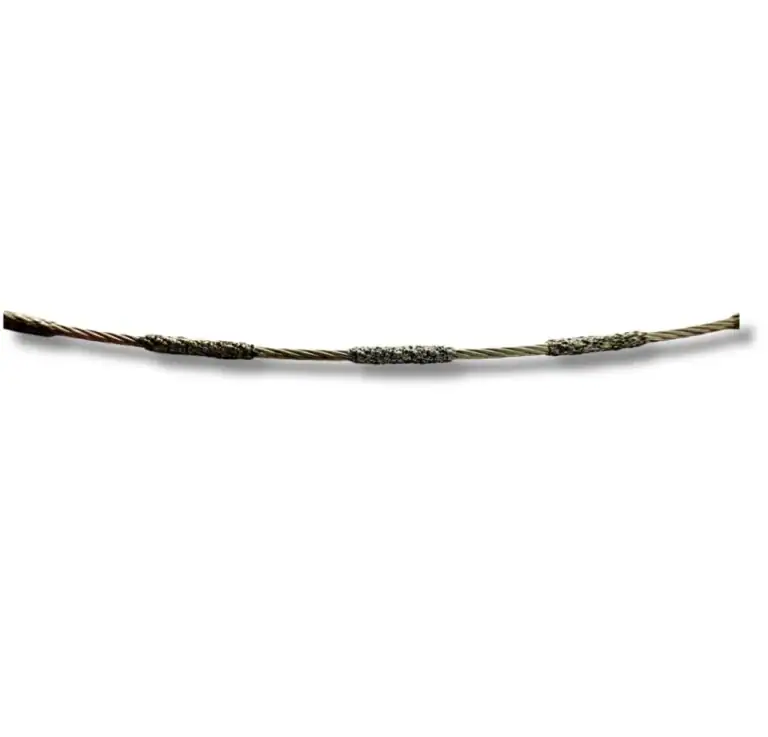
Fil diamanté électrodéposé utilise une seule couche de grains de diamant liés électrolytiquement à un noyau en acier. Il coupe rapidement, a une coupe étroite et est le choix par défaut pour les tranches minces de NdFeB où la perte de coupe domine le coût. Inconvénient : une fois que la couche de diamant est usée, le fil est terminé — il n'y a pas de fenêtre de dégradation progressive.
fil diamanté résiné incorpore du diamant dans une matrice polymère. Il coupe plus lentement par passe mais s'use de manière plus prévisible, offrant une durée de vie utile plus longue sur les grades de NdFeB plus durs. Il est souvent préféré pour les gros blocs où la durée de vie du fil est plus importante que la vitesse d'avance brute.
Lequel est le plus efficace ? Dépend de votre contrainte dominante :
| Votre goulot d'étranglement | Meilleur choix | Pourquoi |
|---|---|---|
| Perte de coupe sur tranches minces (<1 mm) | Électrodéposé, diamètre fin (0,20–0,25 mm) | Coupe plus étroite réduit directement le gaspillage |
| Coût du fil sur les blocs de haute qualité N52+ | Résiné | Durée de vie plus longue sur le matériau le plus dur |
| Temps de cycle sur les petits blocs | Électrodéposé | Vitesse d'avance plus rapide acceptable |
| Spécification de rugosité de surface ≤ Ra 0,6 μm | Résiné, grain plus fin | Coupe plus lisse, moins de rodage en aval |
Aucun des deux n'est “celui qui est efficace”. Adaptez le fil à la contrainte.
Multi-fils vs Monofil : Là où le Multi-fils gagne vraiment
Les trancheuses multi-fils coupent des dizaines de tranches parallèles en une seule passe. Sur le papier, le multiplicateur de débit est spectaculaire. En pratique, trois conditions doivent être remplies avant que le multi-fils ne batte réellement le monofil en termes de coût par tranche :
- Homogénéité du bloc. Les blocs NdFeB avec des variations d'orientation de grain ou des incohérences de domaines magnétiques produisent une dérive d'épaisseur de tranche à tranche sur la toile de fils. Si votre contrôle qualité des blocs entrants autorise de grandes variations, le rendement du multi-fils en souffre.
- Stabilité de la taille des lots. La configuration multi-fils est plus longue que celle monofil. Si votre mélange de produits change tous les 2–3 lots, le temps de configuration grignote le gain de débit.
- Capacité en aval. Une trancheuse multi-fils produisant 40 tranches dans le temps où une mono-fil produit 4 surchargera le broyage/revêtement en aval s'ils n'ont pas été mis à l'échelle pour correspondre.
Règle générale : Le multi-fils est rentable sur des séries stables et à haut volume d'un seul SKU (comme les aimants de moteur pour un client). Il n'est généralement pas rentable sur des séries mixtes de type atelier. Si vous avez les deux, gardez une machine mono-fil dans la ligne pour la partie mixte.
Indicateurs d'efficacité qui comptent (et quelques-uns qui ne comptent pas)
Les trois indicateurs que nous suivons lors de l'audit d'une ligne NdFeB :
Tranches par mètre de fil (SPWM). Nombre total de bonnes tranches produites divisé par le fil consommé. C'est l'indicateur d'efficacité le plus utile car il capture à la fois le débit et la durée de vie du fil. Suivez-le par opérateur, par quart de travail, par qualité de bloc. Une grande variation de SPWM entre les opérateurs signifie généralement une discipline de processus, pas un équipement.
Taux d'alimentation effectif. Pas le taux d'alimentation que vous réglez sur l'IHM — la moyenne réelle incluant les cycles de rétraction, le rinçage du liquide de refroidissement et la re-tension du fil. Sur une machine mal entretenue, le taux d'alimentation effectif peut être de 40 % du point de consigne. Enregistrez-le.
Cycle de contamination du liquide de refroidissement. Combien de blocs vous coupez avant que les particules du liquide de refroidissement ne dégradent la qualité de coupe. Prolonger ce cycle grâce à une meilleure filtration est souvent le gain d'efficacité le moins cher disponible.
Indicateurs qui retiennent trop l'attention :
- Taux d'alimentation maximal — inutile si le taux d'alimentation effectif est bien inférieur.
- Point de consigne de tension du fil — important, mais la stabilité de la tension sur tout le bloc est ce qui affecte réellement la qualité de surface ; un 22 N stable bat un 25 N instable.
- Vitesse maximale de la broche de la machine — vous l'utilisez rarement sur le NdFeB.
Leviers d'efficacité réels sous-utilisés par la plupart des lignes
Cinq leviers que nous voyons sous-utilisés lors de l'audit des opérations de coupe de NdFeB :
Correspondance de la chimie du liquide de refroidissement. Le NdFeB est sensible à la corrosion. Les liquides de refroidissement génériques pour wafers de silicium laissent souvent des résidus qui apparaissent dans les échecs d'adhérence du revêtement en aval. Les liquides de refroidissement formulés pour la coupe de terres rares coûtent plus cher par litre mais réduisent les rebuts. Confirmez la compatibilité avec votre qualité spécifique de NdFeB — les formulations riches en Dy réagissent différemment des N52 standard.
Pré-conditionnement du fil. Le nouveau fil électrodéposé coupe de manière erratique pendant les ~30 premières minutes à mesure que le grain de diamant lâche se détache. Une courte série sur un bloc de rebut avant de commencer la production réduit les défauts de la première tranche.
Rigidité du montage. Les vibrations transmises par le montage se traduisent par une variance TTV et une durée de vie réduite du fil. Les gabarits en aluminium qui étaient “suffisamment bons” pour des blocs plus petits fléchissent souvent sous les charges multi-fils. Vérifiez avec un comparateur sous charge, pas statiquement.
Contrôle de l'orientation du bloc. Couper parallèlement à l'axe facile magnétique par rapport à la perpendiculaire modifie à la fois la charge du fil et la planéité de la tranche. Fixez la convention d'orientation entre les quarts de travail.
Changements préventifs de fil. Faire fonctionner un fil jusqu'à la rupture produit un lot défectueux qui coûte plus cher que le fil que vous avez économisé. Planifiez les changements en fonction du déclin du SPWM, pas de l'usure visible.
Pour les considérations en aval qui affectent ce que signifie une “tranche bonne”, voir Rectification et polissage des aimants NdFeB.
Coût par tranche : la véritable mesure de l'efficacité du fil diamanté pour la coupe de NdFeB
Laissez tomber le modèle théorique. Suivez pendant deux semaines :
- Fil consommé (mètres)
- Liquide de refroidissement ajouté et drainé (litres)
- Usure du montage (visuelle)
- Bonnes tranches produites (comptage post-QC, pas brut)
- Heures de retravail
- Heures opérateur
Divisez le coût total par le nombre de bonnes tranches. Comparez entre les quarts de travail, les qualités de blocs et les machines. La variance vous indiquera votre plafond d'efficacité réel — généralement, c'est un quart de travail ou un opérateur ou un fournisseur de blocs, pas la machine elle-même.
Ne comparez pas votre coût par tranche aux chiffres des concurrents que vous trouvez en ligne. La qualité du NdFeB, la taille du bloc, l'épaisseur de la tranche et les spécifications de surface changent tous le nombre de 2 à 5 fois. La tendance interne est importante. Les benchmarks inter-entreprises ne le sont généralement pas.
Carte du contenu de coupe NdFeB : quelle page répond à quelle question
| Page | La question à laquelle elle répond |
|---|---|
| Ce blog | “ Comment puis-je améliorer l'efficacité de ma ligne NdFeB en fonctionnement ? ” |
| machine de découpe NdFeB (Pilier) | “ Quelle machine dois-je utiliser pour couper le NdFeB ? ” |
| Machine à trancher les aimants (T2-Hub) | “ Comment sélectionner la configuration de tranchage complète ? ” |
| Réduction de la perte de matière | “ Comment minimiser le gaspillage de matière dans la coupe ? ” |
| Multi-fils vs. scie à fil | “ Quelle technologie de coupe dois-je choisir ? ” |
| Découpe de gros blocs de NdFeB | “ Comment découper des blocs de plus de 200 mm ? ” |
Si votre problème est “ quoi acheter ”, commencez par le Pillar ou le T2-Hub. Si votre problème est “ quoi changer sur ma ligne en fonctionnement ”, ce blog est le bon point de départ.
FAQ
Une vitesse de fil plus élevée signifie-t-elle toujours une plus grande efficacité de la scie à fil diamanté pour le NdFeB ?
Non. Au-delà d'un seuil dépendant de la nuance, une vitesse de fil plus élevée augmente la charge thermique, accélère la perte de diamant et réduit la durée de vie du fil plus rapidement qu'elle n'augmente le nombre de tranches par heure. Le SPWM efficace atteint généralement son maximum bien en deçà de la vitesse maximale de fil de la machine.
Le multi-fils est-il toujours plus efficace que le mono-fil pour le NdFeB ?
Uniquement lorsque l'approvisionnement en blocs est stable, que le mix de références est restreint et que la capacité en aval correspond à la production accrue. Dans les opérations de type atelier ou de lots mixtes, le mono-fil l'emporte souvent en termes de coût total par tranche.
Puis-je améliorer l'efficacité sans changer d'équipement ?
Oui. La chimie du liquide de refroidissement, la rigidité du montage, le pré-conditionnement du fil et la discipline du processus de l'opérateur apportent généralement un gain d'efficacité plus mesurable de la scie à fil diamanté pour le NdFeB qu'une mise à niveau de la machine au cours des 90 premiers jours.
Quelle est la perte d'efficacité cachée la plus importante ?
Le taux d'avance effectif s'écartant du point de consigne en raison de cycles de rétraction imprévus, d'oscillations de tension et de rinçages de liquide de refroidissement. Cela passe généralement inaperçu et peut masquer un écart de débit de 30 à 40 %.
Demander un audit d'efficacité
Envoyez-nous votre SPWM actuel, votre mix de nuances de blocs, le type de fil utilisé et votre débit cible. Nous examinerons vos variables de processus par rapport aux leviers ci-dessus et identifierons les deux ou trois changements les plus susceptibles de faire baisser votre coût par tranche, avant de recommander toute modification d'équipement.