Kerf and material use
A parallel wire web makes multiple cuts in one feed. Actual kerf depends on the wire and cutting conditions; wire diameter alone is not the measured material loss.
From blank to a qualified slicing process. Match your material, part geometry and inspection requirements to the right SOM configuration.
Discuss your partCompare models10 modèles SOM · 6 groupes d'applications · Découpe d'échantillons gratuite
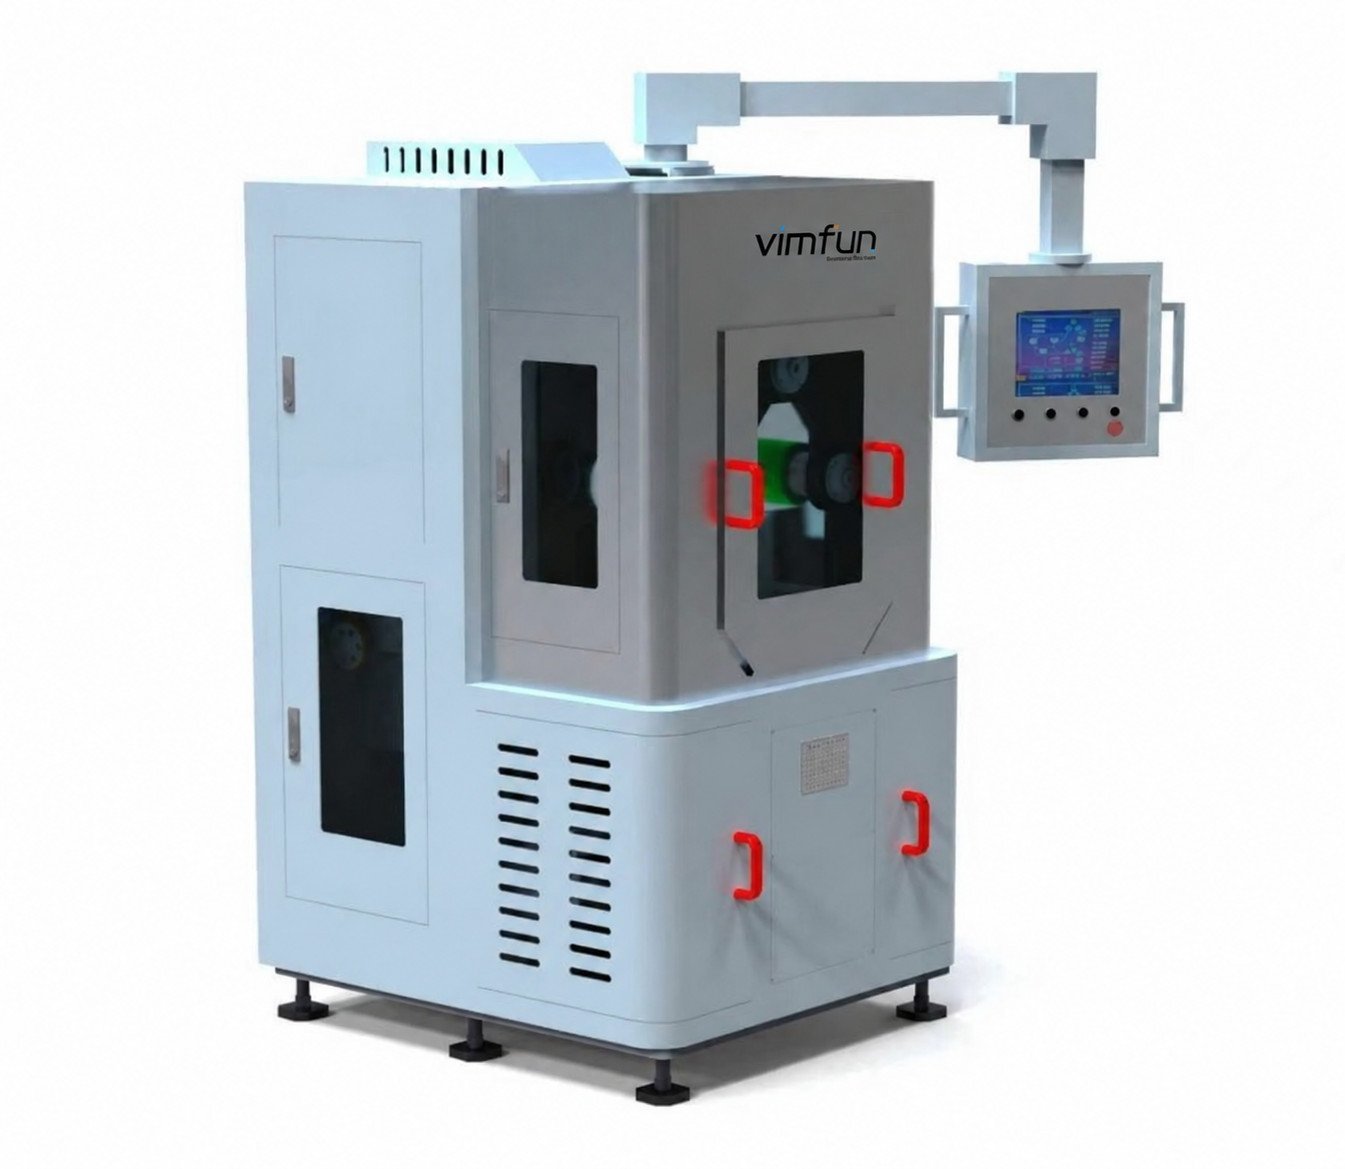
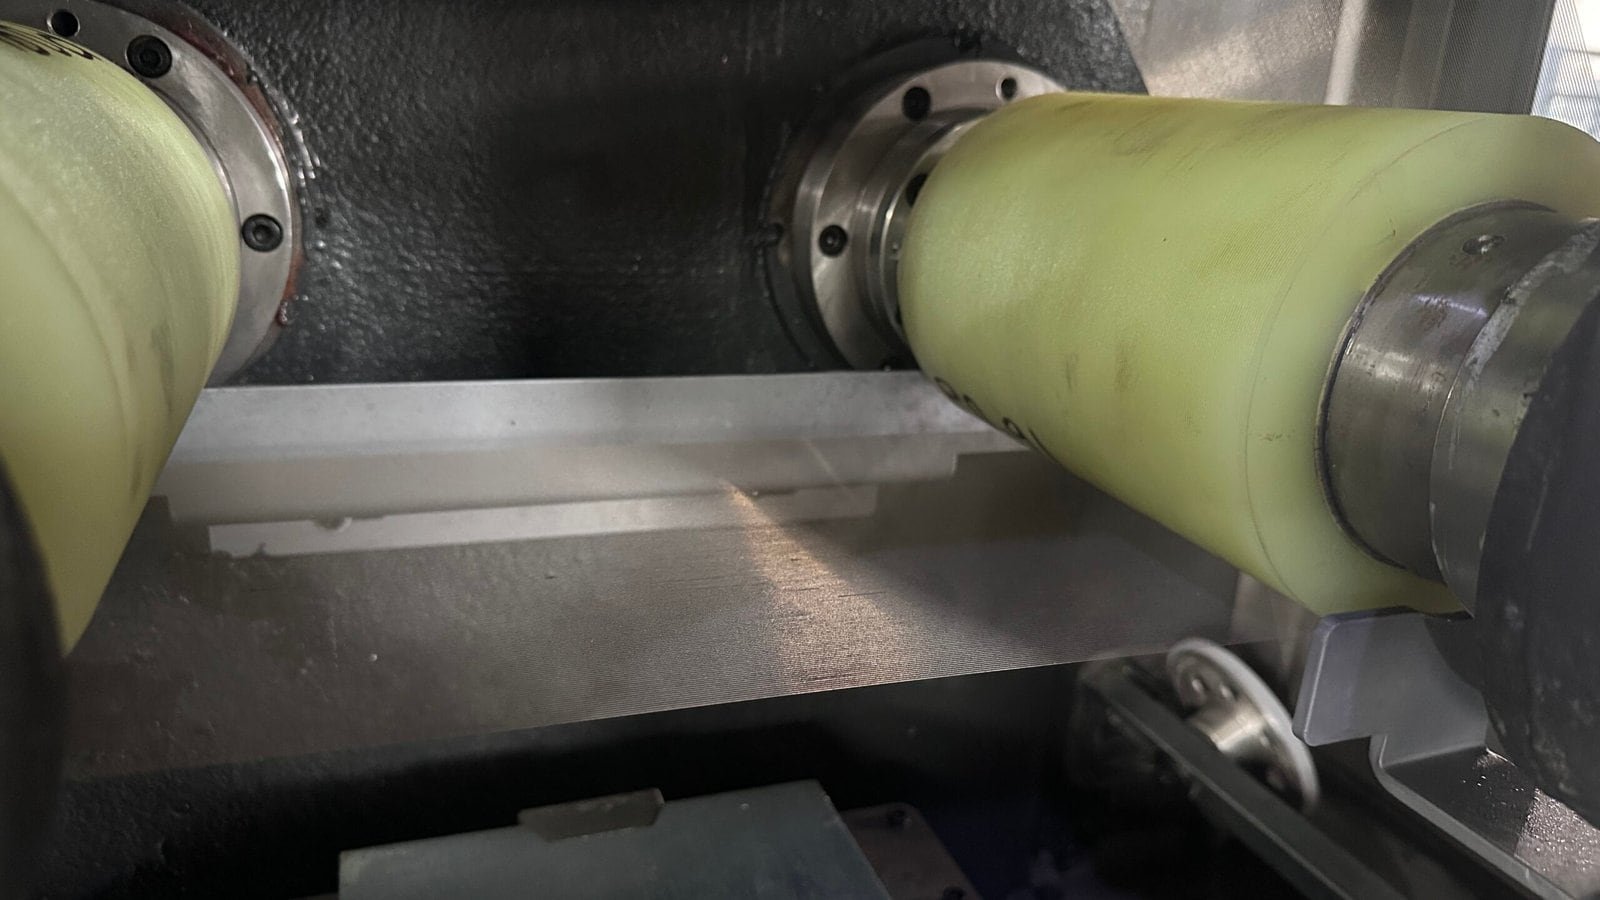
A parallel wire web makes multiple cuts in one feed. Actual kerf depends on the wire and cutting conditions; wire diameter alone is not the measured material loss.
Wire pitch and actual kerf determine the as-cut slice thickness. Allow separately for grinding or polishing before specifying the finished dimension.
Review support, fixture clearance and release of the slices. Assess edge chipping and surface condition on your material before fixing the production settings.
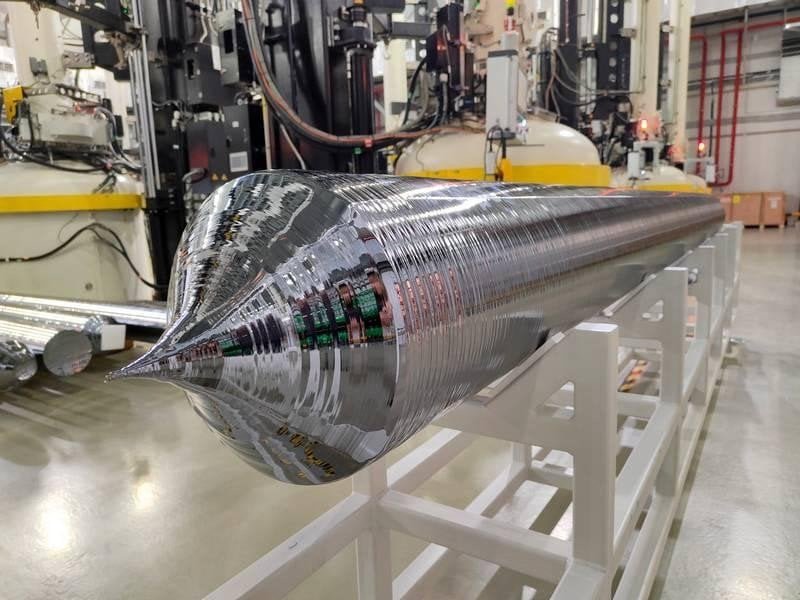
Crop and prepare the ingot to suit the machine envelope before loading.
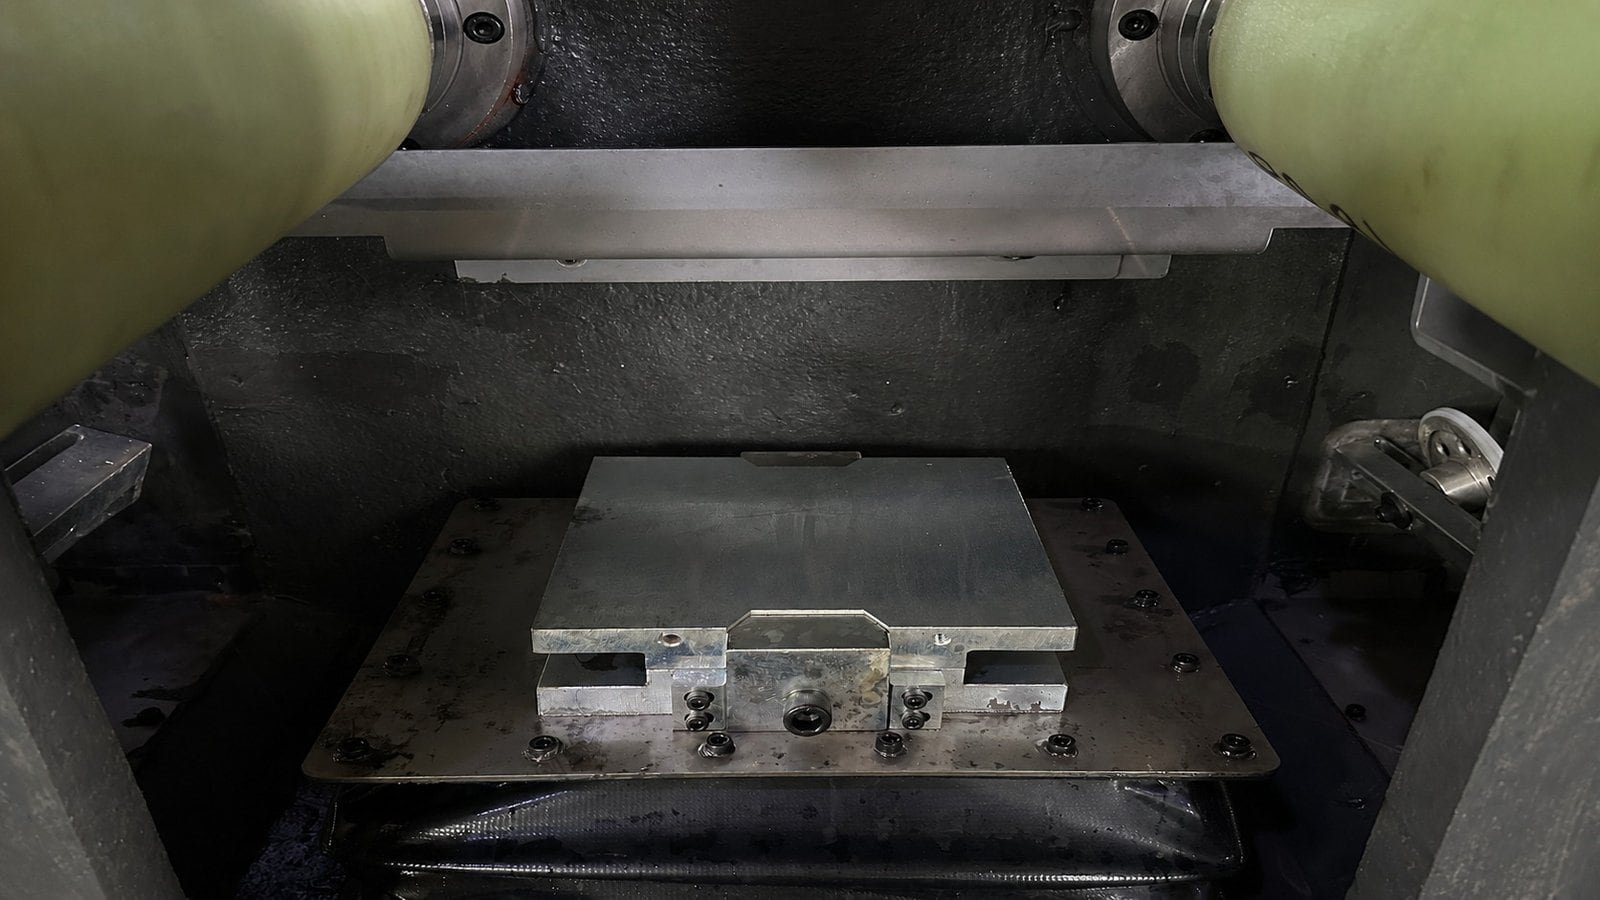
SOM200 fixture before loading. Review support and clearance for the prepared blank.
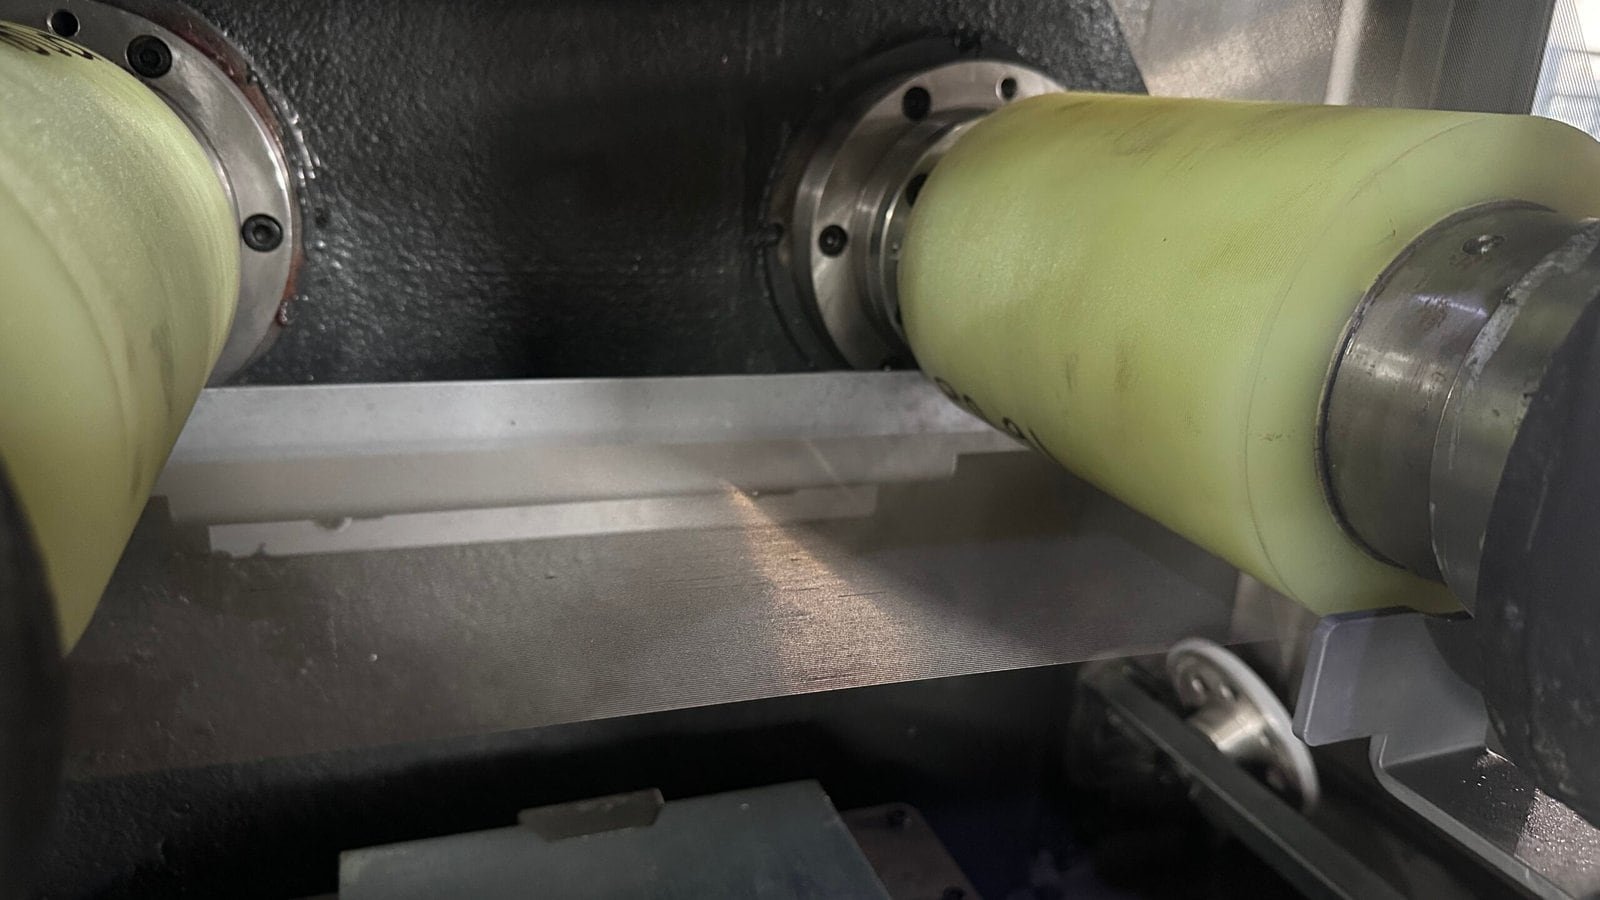
Parallel wire web and guide rollers. Set the cutting conditions for the material and slice requirement.
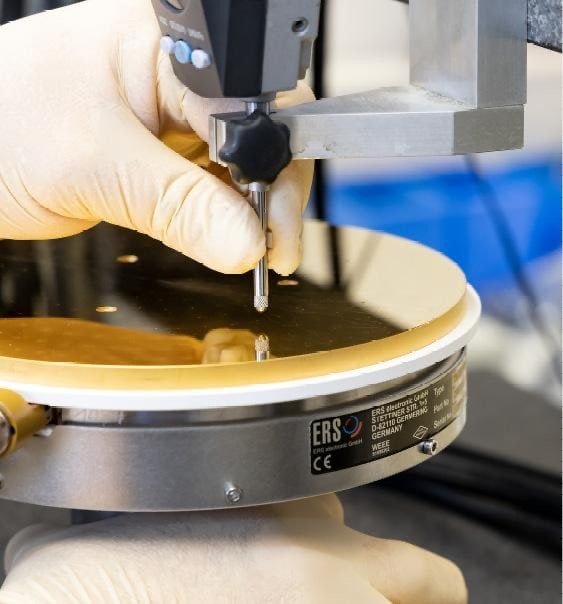
Contact-probe inspection. Agree the measurement method and acceptance criteria for your part.
Images illustrate the individual stages; they do not document a single workpiece or one continuous production run.
Start with the workpiece and cutting route. Then compare the listed envelope and slice range with your fixture and finishing requirements.
Une option compacte pour les petites séries, les changements fréquents de matériaux et le développement de processus. Commencez ici lorsqu'une machine de production complète dépasserait les exigences de la pièce et de la série.
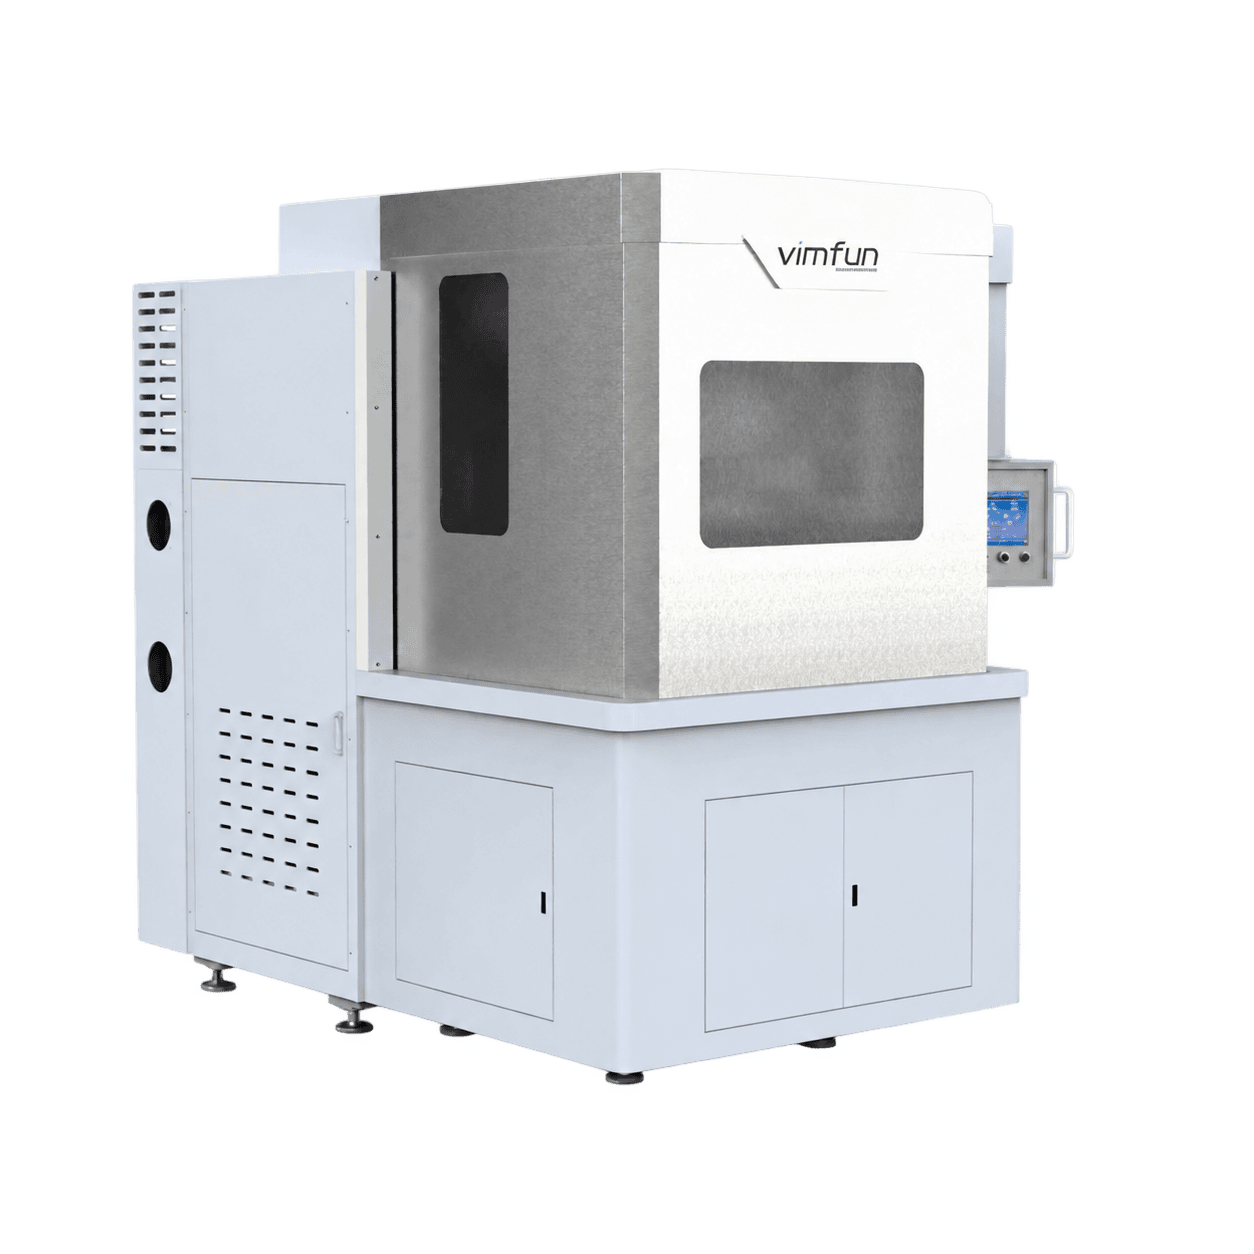
Privilégiez ce modèle lorsque la section transversale de la pièce est la contrainte. Son arrangement à double plateau de travail diffère d'une simple extension de la longueur d'une billette étroite. Examinez la disposition à deux plaques avec votre montage.
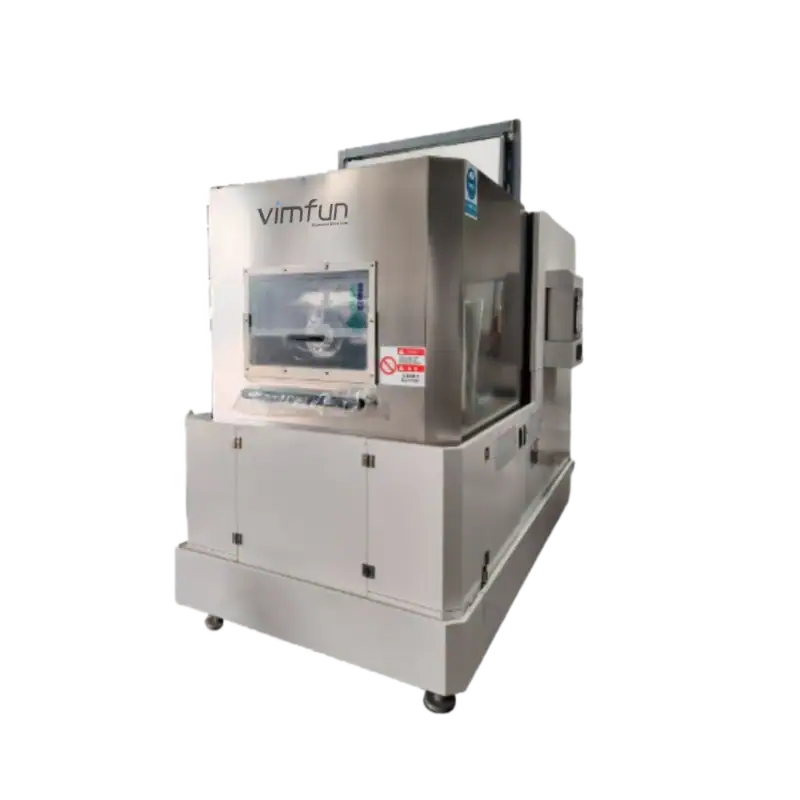
Pour le équarrissage de lingots de silicium et les pièces dures et fragiles dans une section transversale plus étroite. Confirmez la plage de tranches proposée par rapport à votre dessin avant de sélectionner un pas de fil web.
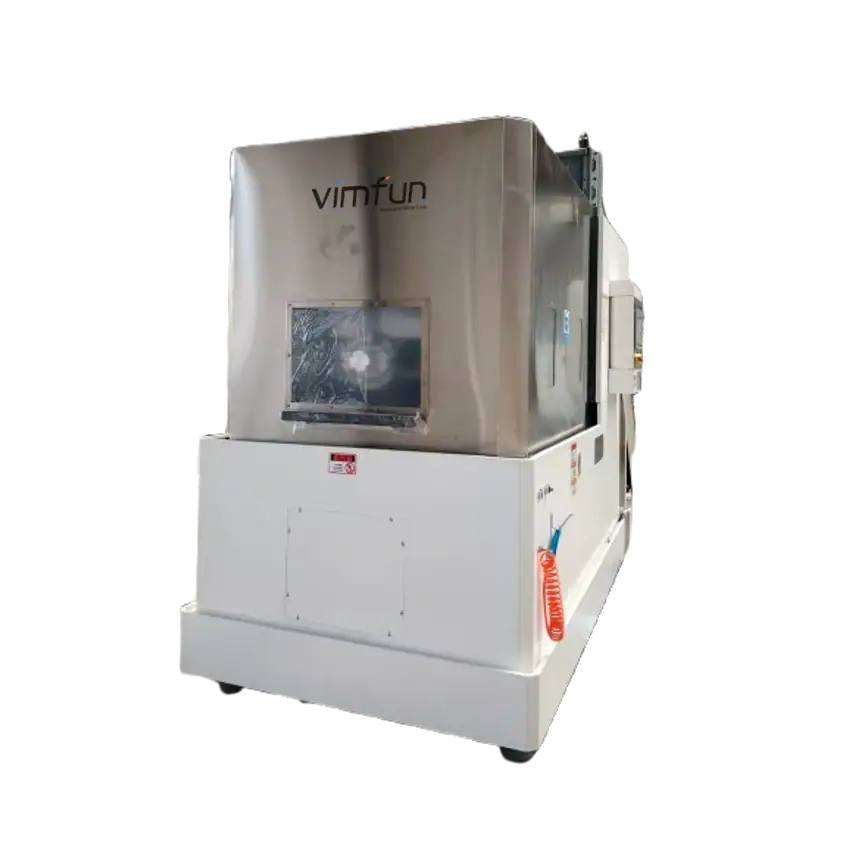
Envisagez ce modèle pour les pièces longues de production répétée. Vérifiez la largeur et la hauteur ainsi que la longueur : une machine plus longue n'accepte pas automatiquement la section transversale plus grande gérée par la SOM400.
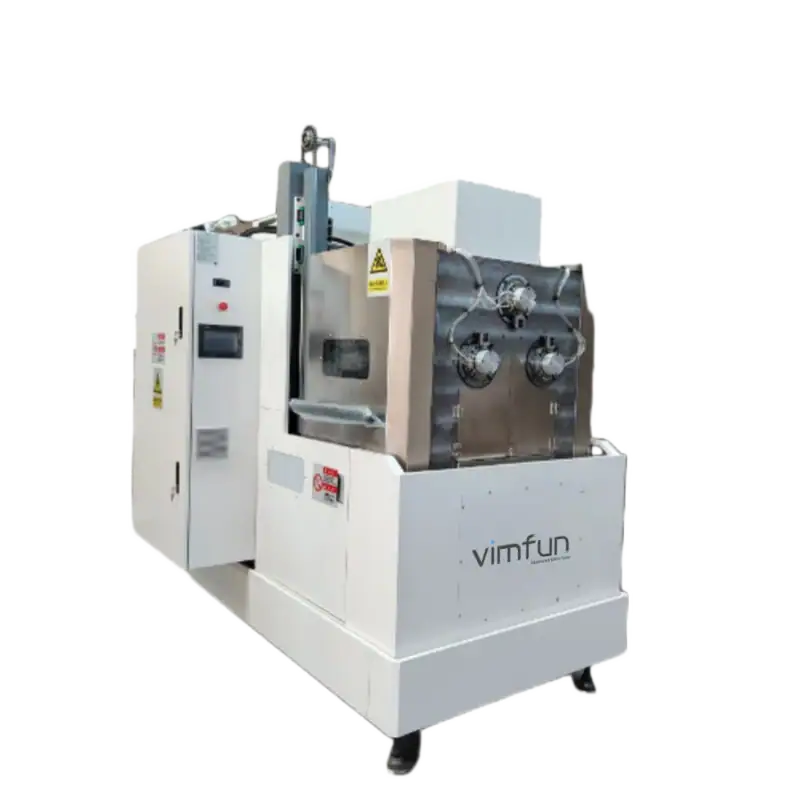
Pour la production répétée de tranches minces de matériaux durs. Comparez la plage d'épaisseur requise avec la SOMIS-400 et évaluez l'état de surface, le support du montage et le temps de cycle complet sur le matériau réel.
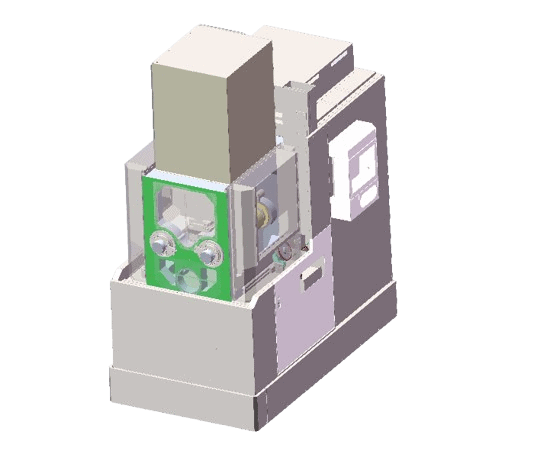
Une option de coupe inversée pour les pièces plus courtes et les tranches minces. Examinez ensemble l'arrangement de montage et la marge de finition requise ; la plage de tranches indiquée n'est pas une tolérance de tranche finie.
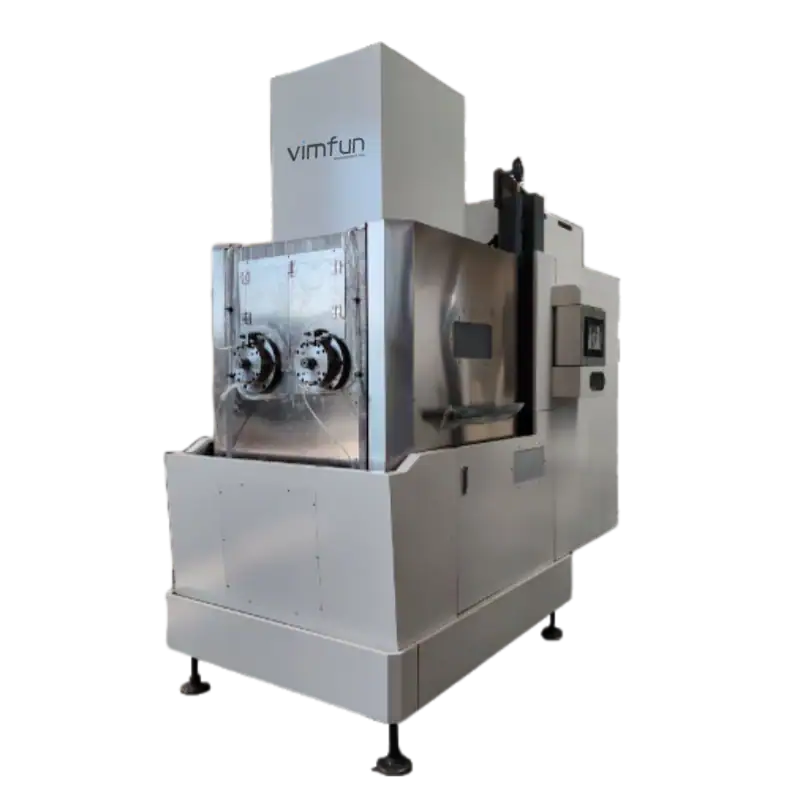
Pour des pièces plus longues que la SOMI-430 dans la même largeur et hauteur indiquées. La vitesse maximale spécifiée du fil alternatif est de 2 200 m/min ; la vitesse de travail doit être sélectionnée en fonction du matériau et du résultat de l'essai.
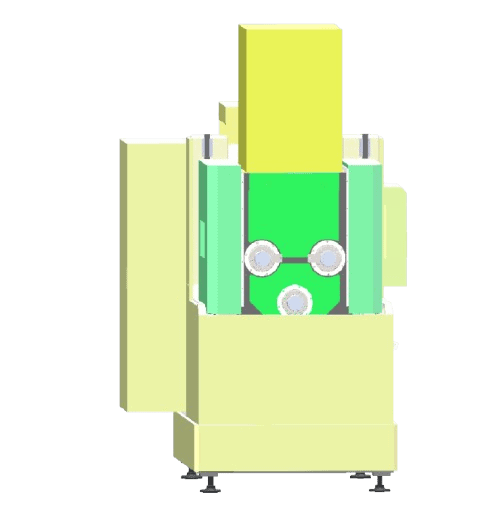
La voie prévue pour le carbure de silicium et l'alumine, le saphir étant également dans le champ d'application. Comparez cette plage d'épaisseur plus large avec la SOMS3-430 lorsque le mécanisme de balancement et les tranches minces sont envisagés.
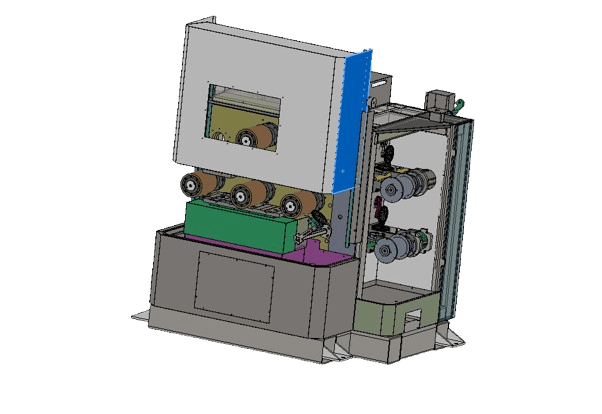
Pour les petits blocs magnétiques et la production de tranches droites. Définissez l'épaisseur brute séparément de l'épaisseur de rectification finale, et incluez l'espace de maintien et le support de bord dans l'examen du chargement.
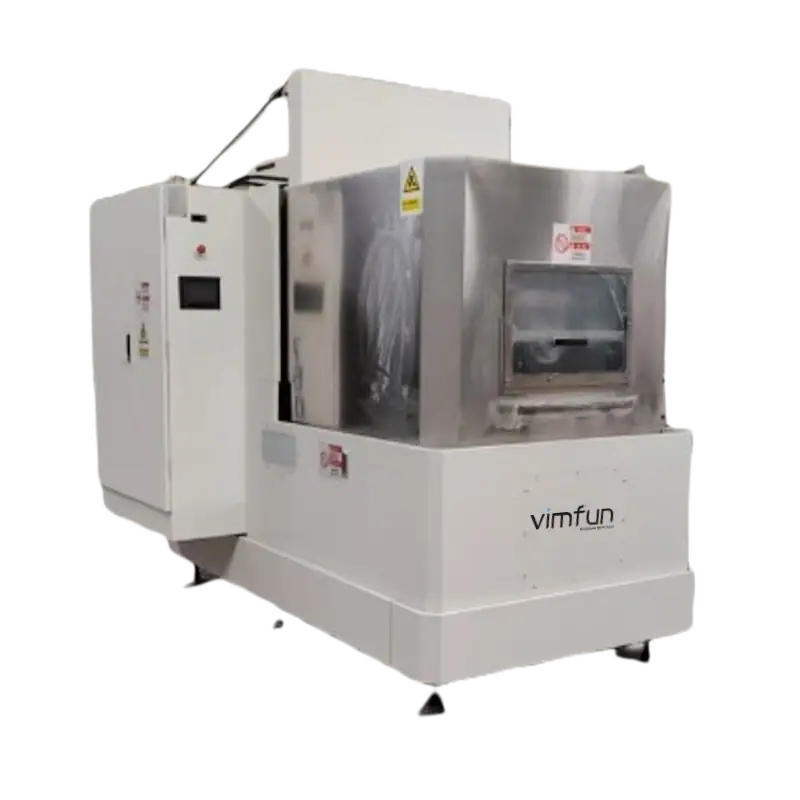
Pour les pièces magnétiques plus longues et un mélange de tranches droites et de segments d'arc. Envoyez le rayon intérieur, le rayon extérieur et l'épaisseur des pièces courbes afin que la voie de coupe et de rectification ultérieure puisse être évaluée.
Dimensions marked × 2 refer to two workstations. Listed slice ranges are not finished-part tolerances. Product images show equipment configurations; confirm the ordered arrangement.
Explore the material guides to narrow the cutting route, machine configuration and sample requirements.
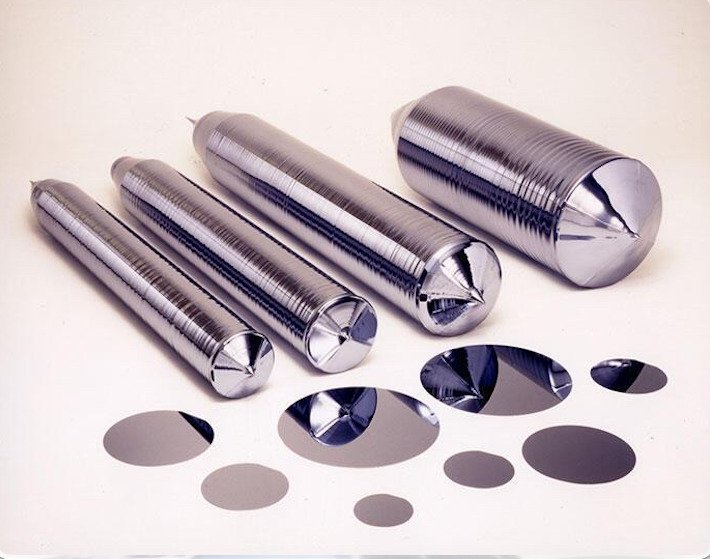
Thin slices, finishing stock and thickness inspection.
Explore application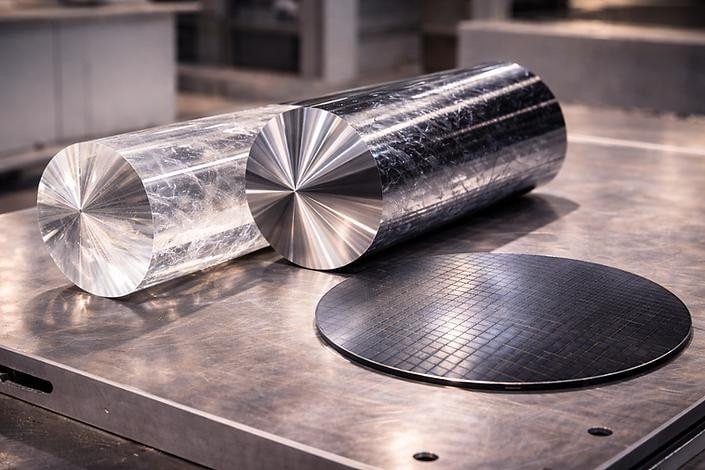
Review the cutting route and surface condition on a trial.
Explore application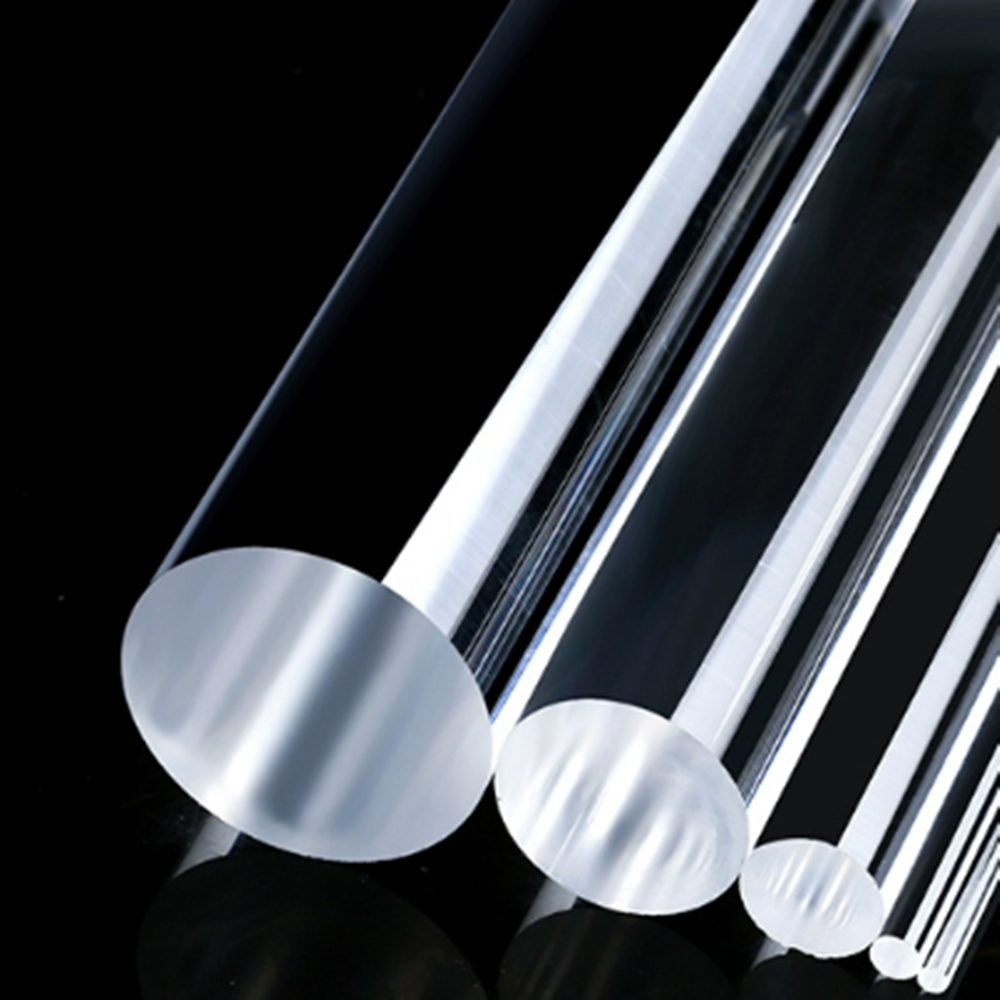
Define crystal orientation, cut geometry and edge criteria.
Explore application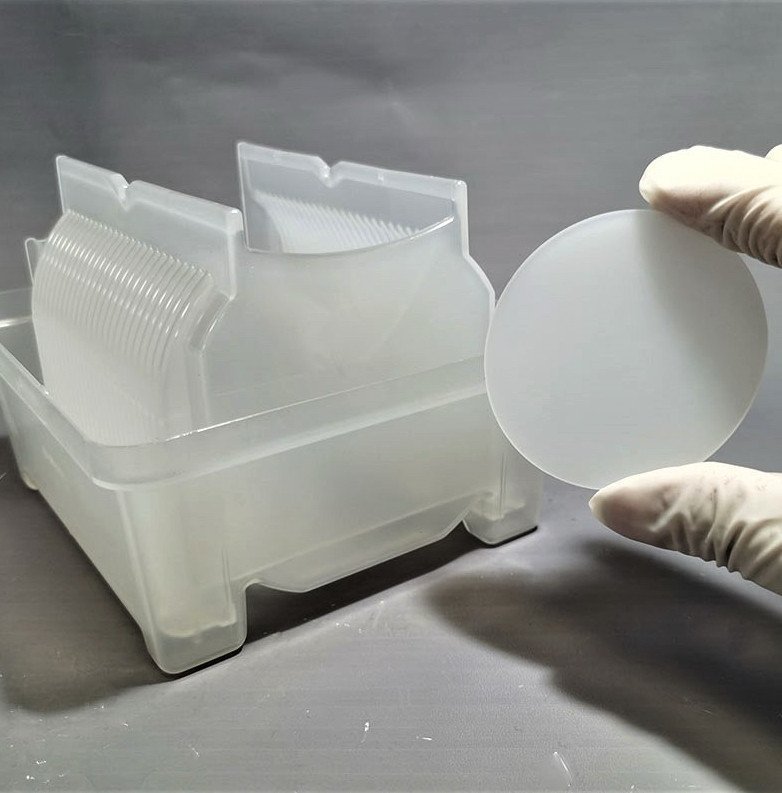
Review wafer support, slice thickness and finishing allowance.
Explore application
Define magnetized state, slice geometry and grinding allowance.
Explore applicationNeed individual sections rather than parallel batches? Compare wire sawing and sectioning methods.