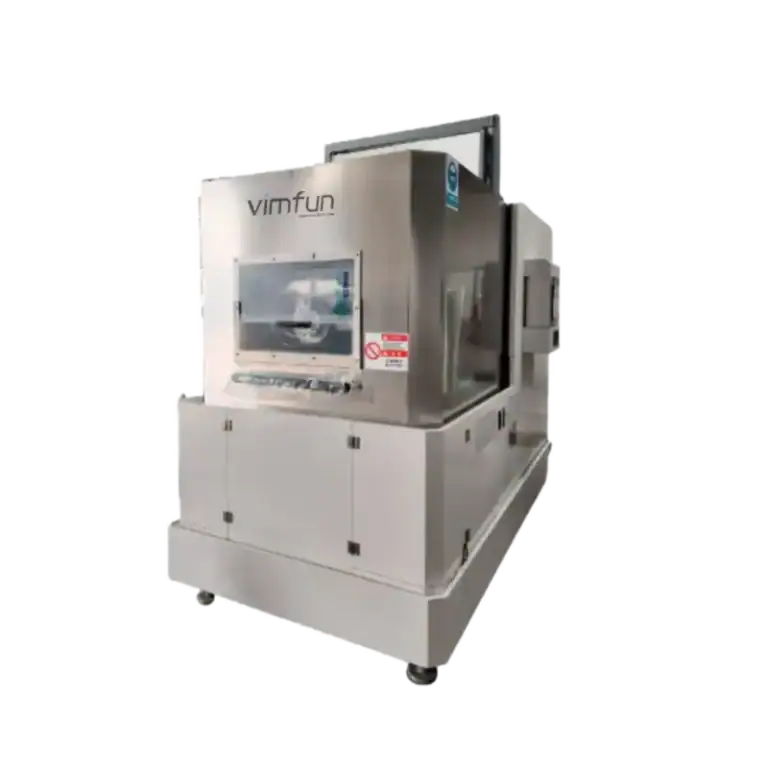
Wenn Ihre NdFeB-Linie bereits läuft und Sie gebeten werden, mehr Scheiben aus derselben Schicht herauszuholen, kommt die Antwort fast nie vom Kauf einer größeren Maschine. Sie kommt von den Prozessvariablen rund um den Draht – Drahttyp, Drahtanzahl, Spannung, Vorschubgeschwindigkeit, Kühlmittelchemie – und wie sie mit der spezifischen NdFeB-Güte interagieren, die Sie schneiden. Dieser Beitrag ist ein Entscheidungsleitfaden für Diamantdrahtsäge NdFeB-Effizienz: Was den Durchsatz und die Kosten pro Scheibe tatsächlich beeinflusst und was normalerweise nicht.
Wenn Sie noch zwischen Drahtsägen und anderen Schneidmethoden für Magnete wählen, beginnen Sie mit Mehrdraht- vs. Innendurchmesser-Säge für Magnete. Wenn Sie die gesamte Linie planen und nicht eine bestehende optimieren, siehe den Leitfaden zur Auswahl von Magnetschneidemaschinen. Diese Seite geht davon aus, dass die Linie festgelegt ist und Sie die Effizienz darin anstreben.
Woher die Effizienz von Diamantdrahtsägen für NdFeB tatsächlich kommt
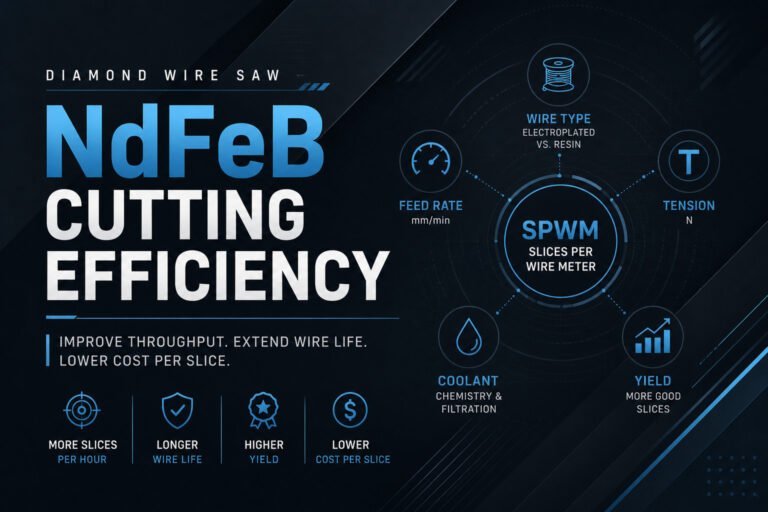
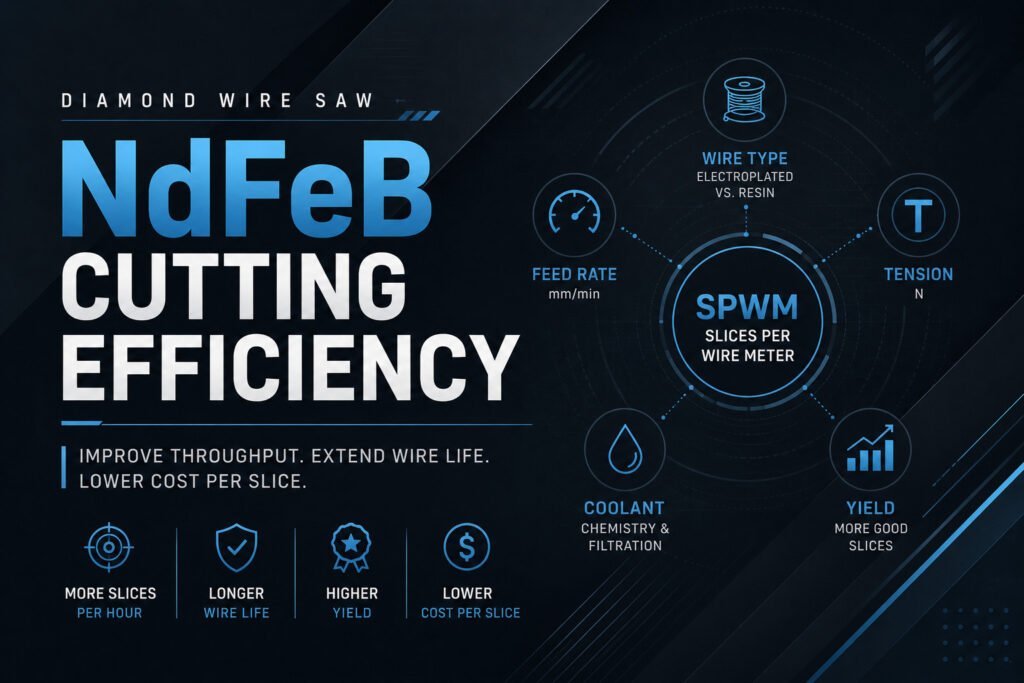
Effizienz auf einer NdFeB-Linie mit Diamantdrahtsäge ist keine einzelne Zahl. Es ist ein Stapel von vier:
- Scheiben pro Stunde — wie viele fertige Scheiben pro Stunde vom Spannfutter kommen, einschließlich Be- und Entladen.
- Drahtlebensdauer — wie viele Meter NdFeB-Block ein einzelner Drahtstrang schneiden kann, bevor er die Spezifikationen für Schnittfuge, TTV oder Oberflächenrauheit nicht mehr erfüllt.
- Ausbeute — wie viele dieser Scheiben die Qualitätskontrolle tatsächlich bestehen.
- Kosten pro Scheibe — Gesamtverbrauchsmaterialien (Draht, Kühlmittel, Klingen, Spannfutter) plus Arbeit und Abschreibung geteilt durch gute Scheiben.
Nur #1 (roher Durchsatz) auf Kosten von #2 oder #3 zu optimieren, ist der häufigste Fehler, den wir sehen. Schnellere Vorschubgeschwindigkeiten erhöhen die Scheiben/Stunde, aber wenn die Drahtlebensdauer stark sinkt oder die Kantenabplatzung den Ausschuss erhöht, können die Kosten pro Scheibe schlechter werden, auch wenn die Maschine schneller läuft. Messen Sie immer alle vier zusammen.
Für einen tieferen Einblick in die Verluste an der Schnittfuge (die direkt in #3 und #4 einfließen), siehe NdFeB-Schneidspaltverlustreduzierung.
Diamantdrahttypen: Galvanisch beschichtet vs. Harzgebunden
Zwei Drahttypen dominieren heute das Schneiden von NdFeB, und sie verhalten sich unter Produktionsbedingungen sehr unterschiedlich.
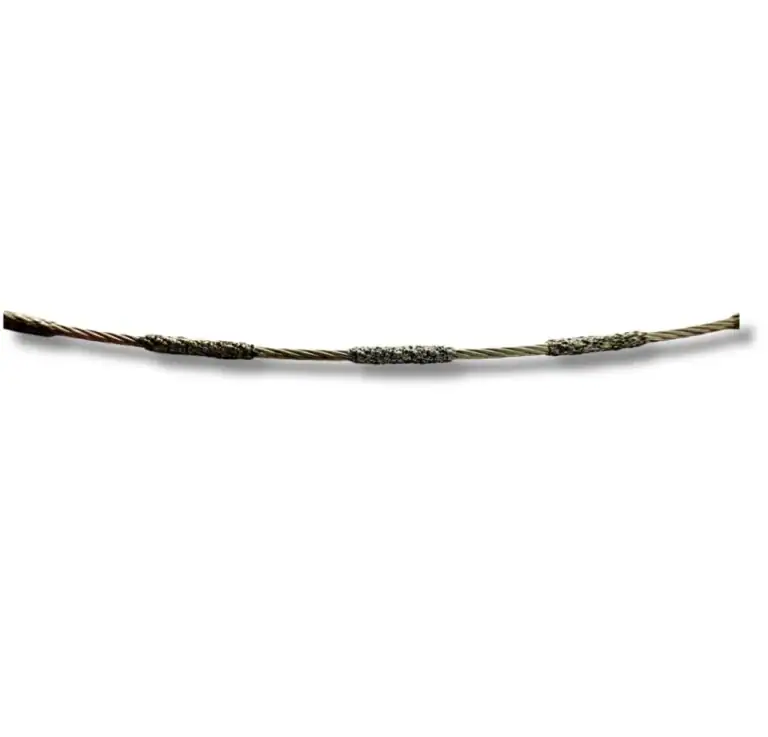
Galvanisiertes Diamantseil verwendet eine einzelne Schicht Diamantschleifkorn, das elektrolytisch auf einem Stahlkern gebunden ist. Er schneidet schnell, hat eine enge Schnittfuge und ist die Standardwahl für dünne NdFeB-Scheiben, bei denen der Schnittfugenverlust die Kosten dominiert. Nachteil: Sobald die Diamantschicht durchverschleißt ist, ist der Draht fertig – es gibt kein allmähliches Degradationsfenster.
Harzgebundener Diamantdraht bettet Diamant in eine Polymermatrix ein. Er schneidet pro Durchgang langsamer, verschleißt aber vorhersagbarer und bietet eine längere nutzbare Lebensdauer bei härteren NdFeB-Güten. Er wird oft für große Blöcke bevorzugt, bei denen die Drahtlebensdauer wichtiger ist als die reine Vorschubgeschwindigkeit.
Welcher ist effizienter? Hängt von Ihrer dominanten Einschränkung ab:
| Ihre Engstelle | Bessere Wahl | Warum |
|---|---|---|
| Schnittfugenverlust bei dünnen Scheiben (<1 mm) | Galvanisch beschichtet, dünner Durchmesser (0,20–0,25 mm) | Engere Schnittfuge reduziert direkt den Abfall |
| Drahtkosten bei Blöcken der Güteklasse N52+ | Harzgebunden | Längere Lebensdauer bei härtestem Material |
| Zykluszeit bei kleinen Blöcken | Galvanisch beschichtet | Schnellere Vorschubgeschwindigkeit akzeptabel |
| Oberflächenrauheitsspezifikation ≤ Ra 0,6 μm | Harzgebunden, feineres Korn | Glatterer Schnitt, weniger nachgeschaltetes Läppen |
Keiner ist “der effiziente”. Passen Sie den Draht an die Einschränkung an.
Mehrdraht vs. Einzeldraht: Wo Mehrdraht wirklich gewinnt
Mehrdrahtsägen schneiden Dutzende von parallelen Scheiben in einem Durchgang. Auf dem Papier ist der Durchsatzmultiplikator dramatisch. In der Praxis müssen alle drei Bedingungen erfüllt sein, bevor Mehrdraht bei den Kosten pro Scheibe tatsächlich besser abschneidet als Einzeldraht:
- Blockhomogenität. NdFeB-Blöcke mit Kornorientierungsvariationen oder inkonsistenten magnetischen Domänen erzeugen eine Dickenabweichung von Scheibe zu Scheibe über das Drahtgeflecht. Wenn Ihre eingehende Block-Qualitätskontrolle große Schwankungen zulässt, leidet die Ausbeute bei Mehrdraht.
- Stabilität der Chargengröße. Die Einrichtung von Mehrdrahtsägen dauert länger als die von Einzeldrahtsägen. Wenn sich Ihre Produktmischung alle 2–3 Chargen ändert, frisst die Einrichtungszeit den Durchsatzgewinn auf.
- Nachlaufkapazität. Eine Mehrdrahtsäge, die 40 Scheiben in der Zeit produziert, in der eine Einzeldrahtsäge 4 produziert, wird die nachgeschaltete Mahl-/Beschichtungsanlage überlasten, wenn diese nicht entsprechend skaliert wurde.
Faustregel: Mehrdraht lohnt sich bei stabilen, volumenstarken Durchläufen einer einzelnen SKU (wie z. B. Motormagnete für einen Kunden). Bei gemischten Auftragsfertigungsläufen lohnt es sich normalerweise nicht. Wenn Sie beides haben, behalten Sie eine Einzeldrahtsäge für den gemischten Teil in der Linie.
Effizienzmetriken, die wichtig sind (und einige, die es nicht sind)
Die drei Metriken, die wir bei der Überprüfung einer NdFeB-Linie verfolgen:
Scheiben pro Drahtmeter (SPWM). Gesamtzahl der guten Scheiben, die produziert wurden, geteilt durch den verbrauchten Draht. Dies ist die wichtigste Effizienzkennzahl, da sie sowohl den Durchsatz als auch die Drahtlebensdauer erfasst. Verfolgen Sie sie pro Bediener, pro Schicht, pro Blockgüte. Große SPWM-Schwankungen zwischen den Bedienern bedeuten normalerweise Prozessdisziplin, nicht Ausrüstung.
Effektive Vorschubgeschwindigkeit. Nicht die Vorschubgeschwindigkeit, die Sie auf dem HMI einstellen – die tatsächliche Durchschnittsgeschwindigkeit einschließlich Rückzugszyklen, Kühlmittelspülung und Drahtnachspannung. Bei einer schlecht gewarteten Maschine kann die effektive Vorschubgeschwindigkeit 40 % des Sollwerts betragen. Protokollieren Sie sie.
Kühlmittelkontaminationszyklus. Wie viele Blöcke Sie schneiden, bevor die Partikel im Kühlmittel die Schnittqualität verschlechtern. Die Verlängerung dieses Zyklus durch bessere Filtration ist oft der günstigste Effizienzgewinn, der verfügbar ist.
Metriken, denen zu viel Aufmerksamkeit geschenkt wird:
- Maximale Vorschubgeschwindigkeit – bedeutungslos, wenn die effektive Vorschubgeschwindigkeit viel niedriger ist.
- Drahtspannungs-Sollwert – wichtig, aber die Spannungsstabilität über den gesamten Block beeinflusst tatsächlich die Oberflächenqualität; eine stabile 22 N ist besser als eine instabile 25 N.
- Maximale Spindeldrehzahl der Maschine – bei NdFeB wird selten nahe daran gearbeitet.
Reale Effizienzhebel, die die meisten Linien unterbeanspruchen
Fünf Hebel, die wir bei der Überprüfung von NdFeB-Schneidvorgängen unterbeansprucht sehen:
Abstimmung der Kühlmittelchemie. NdFeB ist korrosionsempfindlich. Generische Siliziumwafer-Kühlmittel hinterlassen oft Rückstände, die sich bei nachgeschalteten Haftungsfehlern der Beschichtung bemerkbar machen. Für Seltenerdmetalle formulierte Kühlmittel kosten pro Liter mehr, reduzieren aber den Ausschuss. Bestätigen Sie die Kompatibilität mit Ihrer spezifischen NdFeB-Güte – hoch-Dy-Formulierungen reagieren anders als Standard-N52.
Drahtvorbehandlung. Neuer galvanisch beschichteter Draht schneidet die ersten ~30 Minuten unregelmäßig, da sich lose Diamantkörner ablösen. Ein kurzer Lauf auf einem Schrottblock vor Beginn der Produktion reduziert Defekte bei der ersten Scheibe.
Vorrichtungsteifigkeit. Vibrationen, die von der Vorrichtung übertragen werden, machen sich als TTV-Varianz und reduzierte Drahtlebensdauer bemerkbar. Aluminiumvorrichtungen, die für kleinere Blöcke “gut genug” waren, biegen sich unter Mehrdrahtlasten oft. Prüfen Sie mit einer Messuhr unter Last, nicht statisch.
Steuerung der Blockausrichtung. Das Schneiden parallel zur magnetischen leichten Achse im Gegensatz zu senkrecht dazu verändert sowohl die Drahtlast als auch die Ebenheit der Scheibe. Legen Sie die Ausrichtungskonvention über die Schichten hinweg fest.
Vorbeugende Drahtwechsel. Das Laufenlassen eines Drahtes bis zum Versagen produziert eine schlechte Charge, die mehr kostet als der gesparte Draht. Planen Sie Wechsel basierend auf dem SPWM-Rückgang, nicht auf sichtbarem Verschleiß.
Für nachgeschaltete Überlegungen, die beeinflussen, was “gute Scheibe” bedeutet, siehe NdFeB-Magnet-Schleifen und -Polieren.
Kosten pro Scheibe: Das wahre Maß für die Effizienz von Diamantdrahtsägen für NdFeB
Überspringen Sie das theoretische Modell. Verfolgen Sie zwei Wochen lang:
- Verbrauchte Drahtmenge (Meter)
- Zugefügtes und abgelassenes Kühlmittel (Liter)
- Vorrichtungsverschleiß (visuell)
- Gute Scheiben (nach Qualitätskontrolle, nicht Brutto)
- Nacharbeitsstunden
- Bedienerstunden
Teilen Sie die Gesamtkosten durch die guten Scheiben. Vergleichen Sie über Schichten, Blockgüten und Maschinen hinweg. Die Abweichung zeigt Ihnen Ihre tatsächliche Effizienzgrenze – normalerweise ist es eine Schicht oder ein Bediener oder ein Blocklieferant, nicht die Maschine selbst.
Vergleichen Sie Ihre Kosten pro Scheibe nicht mit Online-Wettbewerbszahlen. NdFeB-Güte, Blockgröße, Scheibendicke und Oberflächenspezifikation ändern die Zahl um das 2- bis 5-fache. Der interne Trend ist wichtig. Branchenübergreifende Benchmarks sind es normalerweise nicht.
NdFeB-Schneid-Inhaltskarte: Welche Seite beantwortet welche Frage
| Seite | Die Frage, die sie beantwortet |
|---|---|
| Dieser Blog | “Wie kann ich die Effizienz meiner laufenden NdFeB-Linie verbessern?” |
| NdFeB-Schneidemaschine (Säule) | “Welche Maschine sollte ich zum Schneiden von NdFeB verwenden?” |
| Magnet-Schneidemaschine (T2-Hub) | “Wie wähle ich die vollständige Schneideinrichtung aus?” |
| Reduzierung des Schnittverlusts | “Wie minimiere ich Materialverschwendung beim Schnitt?” |
| Mehrdraht- vs. ID-Säge | “Welche Schneidtechnologie soll ich wählen?” |
| Schneiden großer NdFeB-Blöcke | “Wie schneide ich Blöcke, die größer als 200 mm sind?” |
Wenn Ihr Problem “Was soll ich kaufen?” lautet, beginnen Sie mit dem Pillar oder T2-Hub. Wenn Ihr Problem “Was soll ich an meiner laufenden Anlage ändern?” lautet, ist dieser Blog der richtige Ausgangspunkt.
FAQ
Bedeutet ein schnellerer Draht immer eine höhere Effizienz der Diamantdrahtsäge für NdFeB?
Nein. Über einen gradabhängigen Schwellenwert hinaus erhöht eine höhere Drahtgeschwindigkeit die Wärmelast, beschleunigt den Diamantverlust und verkürzt die Drahtlebensdauer schneller, als sie die Anzahl der Schnitte pro Stunde erhöht. Die effektive SPWM erreicht normalerweise ihren Höhepunkt weit unter der maximalen Drahtgeschwindigkeit der Maschine.
Ist Mehrdraht immer effizienter als Einzeldraht für NdFeB?
Nur wenn die Blockversorgung stabil ist, die SKU-Mischung eng ist und die nachgelagerte Kapazität der höheren Leistung entspricht. Im Auftragsproduktions- oder gemischten Chargenbetrieb ist Einzeldraht oft kostengünstiger pro Schnitt.
Kann ich die Effizienz verbessern, ohne die Ausrüstung zu wechseln?
Ja. Kühlmittelchemie, Vorrichtungsteifigkeit, Drahtvorbehandlung und Disziplin des Bedieners liefern typischerweise mehr messbare Effizienzgewinne bei der Diamantdrahtsäge für NdFeB als ein Maschinen-Upgrade in den ersten 90 Tagen.
Was ist der größte versteckte Effizienzverlust?
Effektive Vorschubgeschwindigkeit, die aufgrund von ungeplanten Rückzugszyklen, Spannungsschwankungen und Kühlmittelspülung vom Sollwert abweicht. Sie wird normalerweise nicht verfolgt und kann eine Durchsatzlücke von 30–40% verbergen.
Fordern Sie eine Effizienzanalyse an
Senden Sie uns Ihre aktuelle SPWM, Ihre Blockgradmischung, den verwendeten Drahttyp und Ihren Ziel-Durchsatz. Wir werden Ihre Prozessvariablen anhand der oben genannten Hebel überprüfen und die zwei oder drei Änderungen identifizieren, die am wahrscheinlichsten Ihre Kosten pro Schnitt beeinflussen – bevor wir eine Ausrüstungsänderung empfehlen.