Das Wafing verwandelt einen Kristallstab in Wafer-Rohlinge und bereitet diese Rohlinge dann für ihren Empfangsprozess vor. Für ein typisches poliertes Siliziumsubstrat verläuft der Weg über Kristallwachstum, Beschneiden und Formen, Schneiden, mechanisches Abflachen, Ätzen, Polieren, Reinigen und Inspektion.
Der Wafing-Prozess ist eine Abfolge von Operationen mit unterschiedlichen Aufgaben. Das Wachstum etabliert den Ausgangskristall. Das Schneiden etabliert die Geometrie des Rohlings. Die spätere Entfernung und Oberflächenvorbereitung etablieren den Zustand, den der Wafer vor seiner nächsten Anwendung haben muss. Ein erfolgreicher Schnitt ist ein Schritt in dieser Sequenz.
Dieser Leitfaden folgt diesem Weg in der Reihenfolge und verwendet die Herstellung von Siliziumwafern als Hauptbeispiel. Andere Kristalle benötigen ihre eigenen qualifizierten Wachstums-, Ätz- und Endbearbeitungsprozesse. Vimfun SOM200 wird in der Schneidstufe eingeführt, wo seine dokumentierte Siliziumanwendung relevant ist; es wird nicht als Ausrüstung für jede Stufe der Waferproduktion dargestellt.
Was beinhaltet der Wafing-Prozess?
Der einfachste Weg, den Weg zu verstehen, ist, dem zu folgen, was mit dem Material geschieht. Es beginnt als gewachsener Stab, wird zu einem vorbereiteten Abschnitt, trennt sich in Rohlinge und erhält dann die dimensionale und oberflächenmäßige Behandlung, die die Substratzeichnung erfordert.
| Stufe | Was die Operation tut | Material, das die Stufe verlässt |
|---|---|---|
| Kristallwachstum | Erzeugt den erforderlichen Ausgangskristall | Identifizierter Stab |
| Beschneiden und Formen | Wählt verwendbare Abschnitte aus und bereitet ihre äußere Geometrie vor | Bereitstehender Lagerbestand zur Montage |
| Schneiden von | Trennt den Lagerbestand in Wafer-Rohlinge | Frisch geschnittene Scheiben |
| Schleifen oder Läppen | Etabliert die erforderliche Zwischengeometrie | Mechanisch abgeflachte Rohlinge |
| Ätzen | Entfernt Material chemisch gemäß dem qualifizierten Substratweg | Geätzte Rohlinge bereit für die nachfolgende Endbearbeitung |
| Polieren | Etabliert den spezifizierten fertigen Oberflächenzustand | Polierte Wafer |
| Reinigung und Inspektion | Entfernt Prozessrückstände und prüft die Empfangsanforderungen | Akzeptierte, identifizierte Substrate |
Dies sind Prozessfunktionen, keine Anforderung, eine separate Maschine für jede Reihe zu kaufen. Einige Wege kombinieren Operationen oder verwenden eine andere Reihenfolge für eine Zwischenbehandlung. Die Tabelle erklärt die konventionelle Sequenz; die tatsächliche Wafing-Spezifikation muss angeben, welche Operationen und Empfangszustände gelten. Die BYU Wafer-Fertigungsübersicht liefert Hintergrundinformationen zum Siliziumkristallwachstum und zur Substratvorbereitung.
Schritt 1: Den Ausgangskristall züchten
Die Waferproduktion beginnt stromaufwärts der Säge. Das Kristallwachstum erzeugt den Stab, aus dem die Substrate hergestellt werden. Im Czochralski-Verfahren für Silizium wird ein Impfkristall verwendet, um einen Kristall aus einer Schmelze wachsen zu lassen, während die Zieh- und Rotationsbedingungen gesteuert werden. Float-Zone-Wachstum ist ein weiteres Verfahren, das für geeignete Siliziumanforderungen verwendet wird.
Beim Wafing lösen Wachstum und Schneiden unterschiedliche Probleme. Der Wachstumsweg und die Materialspezifikation legen Merkmale wie die Kristallidentität und die beabsichtigten elektrischen Eigenschaften fest. Das Wafing kann einen ungeeigneten Stab nicht einfach durch präzises Schneiden in die erforderliche Qualität verwandeln.
Beim Siliziumwachstum ist die gezielte Dotierung Teil der Festlegung der spezifizierten elektrischen Eigenschaften. Die Säge erhält dann dieses identifizierte Material; sie legt die Dotierstoffkonzentration nicht fest.
Bevor der Stab das Wachstum verlässt, behalten Sie seine Identifikation und die verfügbaren Orientierungsinformationen bei. Das Bearbeitungsteam muss wissen, welcher Abschnitt geliefert wird und wie die beabsichtigte Wafer-Ebene identifiziert ist. Eine zylindrische Form allein begründet diese Eigenschaften nicht.
Für die Ausrüstung und den Prozess in dieser vorgelagerten Stufe siehe die Kristallzüchtungsofen Seite. Die Schnittanfrage sollte sich auf das Material beziehen, das die Wachstumsoperation tatsächlich liefert, anstatt die Sägenofferte zu bitten, eine Kristallspezifikation festzulegen, die nicht vereinbart wurde.
Schritt 2: Den Stab beschneiden und formen
Der gewachsene Stab muss vorbereitet werden, bevor ein wiederholtes Schnittlayout festgelegt werden kann. Das Beschneiden teilt ihn in nützliche Abschnitte und entfernt Material, das vom genehmigten Plan ausgeschlossen ist. Das Formen bereitet die äußere Geometrie vor, die für die spezifizierten Substrate und die Montageanordnung benötigt wird.
Für runde Substrate betrifft der Vorbereitungsweg die erforderliche zylindrische Geometrie und die Positionierungsreferenzen. Ein anderer beibehaltener Querschnitt gehört zu einer anderen Produktzeichnung. Fügen Sie keine Quadrierungsoperation hinzu, nur weil die Ausrüstung eine machen kann.
Dieser Teil des Wafings legt auch die Grenze des verwendbaren Materials fest. Die volle eingehende Länge, der beibehaltene Abschnitt und die Endzugaben sind unterschiedliche Mengen. Zeichnen Sie den Teil, der in die Schneidoperation eingeht, bevor Sie abschätzen, wie viele Rohlinge er liefern kann.
Behalten Sie die Kristallreferenz während der Vorbereitung bei. Wenn eine Fläche oder Markierung entfernt wird, übertragen Sie die Lokalisierungsinformationen gemäß dem genehmigten Verfahren, bevor die Bearbeitung sie ändert. Eine bequeme vorbereitete Oberfläche ist ein mechanisches Bezugsmaß; seine Beziehung zur erforderlichen Kristallebene muss noch festgelegt werden.
Das Ergebnis dieser Wafing-Stufe ist vorbereiteter Lagerbestand, bereit zur Montage. Er sollte zum Montageplan passen, die erforderlichen Referenzen beibehalten und genügend verwendbares Material für das beabsichtigte Schnittlayout übrig lassen.
Schritt 3: Den Lagerbestand in Wafer-Rohlinge schneiden
Das Schneiden ist die Wafing-Stufe, in der der Stab zu einzelnen Rohlingen wird. Eine Diamantdrahtanordnung verwendet einen abrasiven Schnittpfad durch den montierten Lagerbestand. In einer Mehrdrahtkonfiguration trennen parallele Drahtpfade mehrere Rohlinge innerhalb derselben Einrichtung. Die Mehrseilsäge Übersicht erklärt die für diese Aufgabe verwendeten Ausrüstungskonfigurationen.
Das Wafing-Layout muss die Rohlingdicke von dem bei jedem Schnitt entfernten Material unterscheiden. Es muss auch das Material reservieren, das später durch Schleifen, Läppen, Ätzen oder Polieren entfernt wird. Das Einstellen der Säge auf die endgültige Waferdicke kann den Empfänger ohne genügend Material für seine Arbeit lassen.
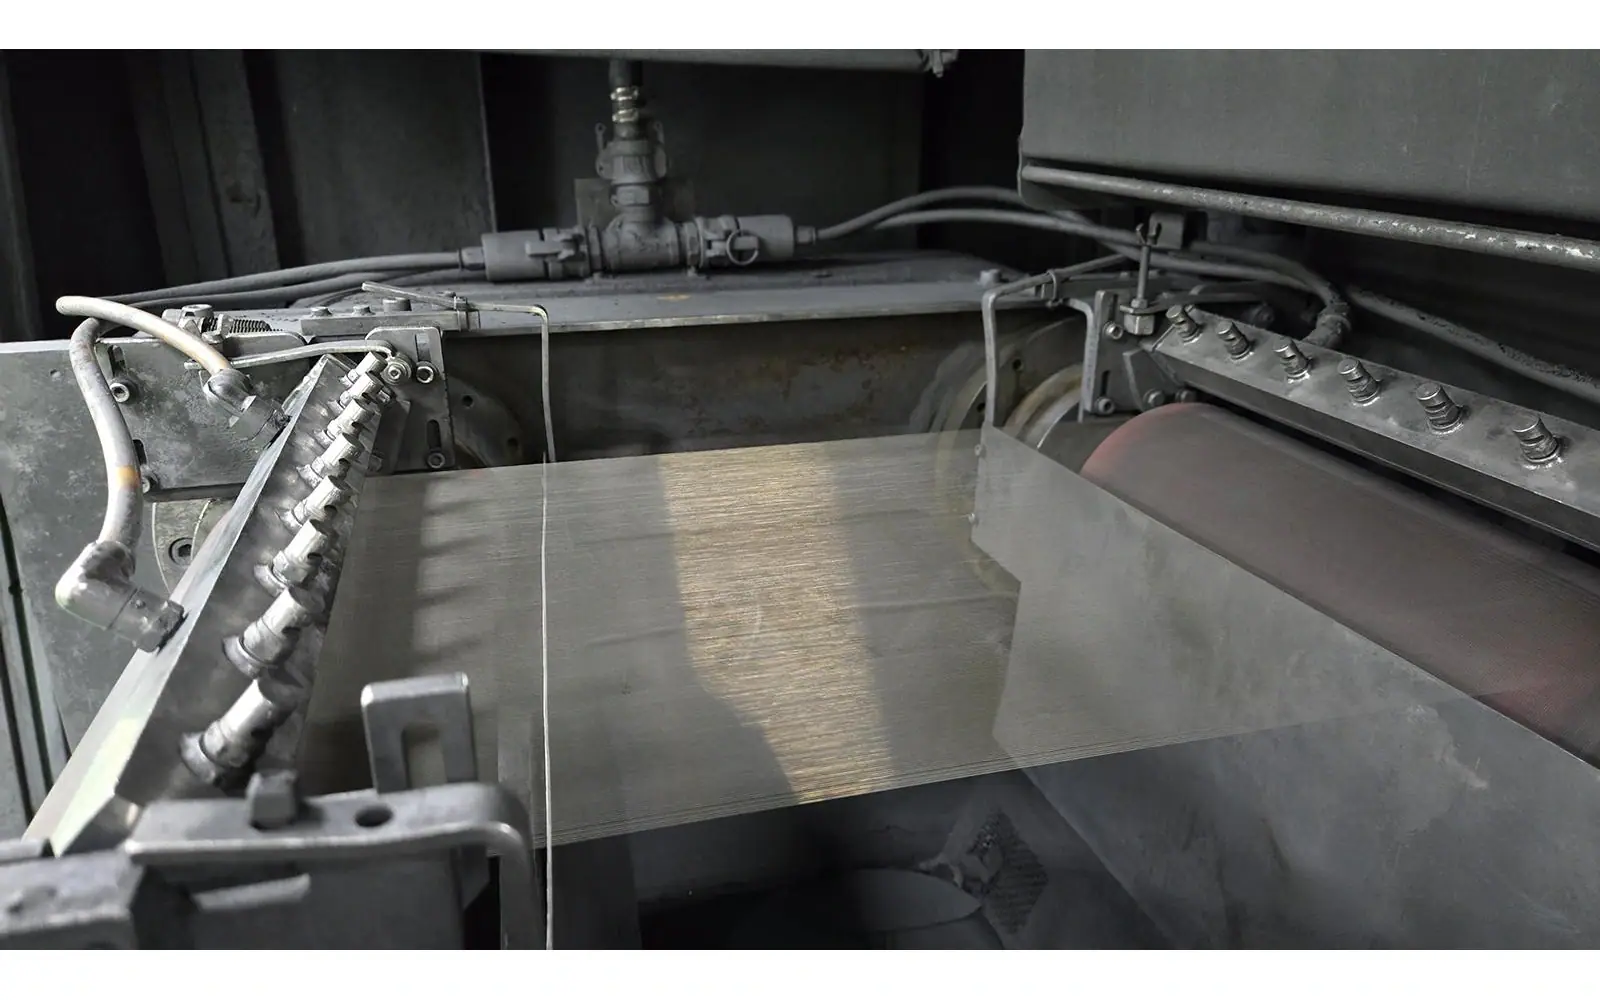
Die Werkstückaufnahme stützt den Rohling während des Einführens, des Hauptschnitts und der endgültigen Trennung. Wo eine Klebeverbindung verwendet wird, sind das Befestigungs- und Lösungsverfahren Teil des genehmigten Prozesses. Sie bestimmen, wie die getrennten Teile von der Vorrichtung abgenommen werden können, ohne ihre Identität oder erforderlichen Referenzen zu verlieren.
Liniengeschwindigkeit, Spannung und Vorschub müssen für das tatsächliche Material, den Draht und die Geometrie gemeinsam bewertet werden. Hier wird kein materialspezifisches Betriebskonzept festgelegt. Fordern Sie für Wafering-Versuche die Bedingungen an, die während des Schneidens verwendet wurden, und das gemessene Rohlingergebnis, anstatt ein Ausrüstungsmaximum als geeignete Produktionseinstellung zu behandeln.
Nach dem Schnitt die Scheiben lösen und identifizieren. Behalten Sie ihre Reihenfolge bei, wenn die Untersuchung einen Dicken-Trend oder -Defekt mit einer Position im ursprünglichen Material in Beziehung setzen muss. Diese Teile sind nun Rohlinge; die nächsten Stufen legen die erforderliche Geometrie und Oberflächenbeschaffenheit fest.
Schritt 4: Glätten der Rohlinge durch Schleifen oder Läppen
Der geschnittene Rohling durchläuft die mechanische Vorbereitung, wenn die Substratroute dies erfordert. Schleifen und Läppen entfernen Material, um die Flächen zu ebnen und die durch das Sägen entstandene Oberfläche zu reduzieren. Beim Schleifen wird ein festes Schleifwerkzeug verwendet; beim Läppen wird eine Schleifmittel-Arbeitsfläche gegen eine Läppscheibe verwendet. Sie sollten nach dem Zustand, der nach der Operation erforderlich ist, spezifiziert werden, anstatt als austauschbare Methoden zur Glättung eines Scheibenspiegels beschrieben zu werden.
Trennen Sie für das Waffern das nominale Dicken-Sollmaß von den Anforderungen an Dickenvariation und Form. Ein Rohling kann durchgängig zu dünn sein oder eine durchschnittliche Dicke aufweisen, während ein lokaler Bereich nicht genügend Restmaterial hat. Der Empfänger benötigt einen definierten Messbereich und Prozesszustand, um das Ergebnis zu interpretieren.
Die Schleif- und Läppausrüstung Die Seite deckt den Kontext der mechanischen Ausrüstung zur Oberflächenbearbeitung ab. Die Auswahl sollte den tatsächlichen Rohlingsabmessungen, dem Material und der Spezifikation des Empfängers folgen. Eine Sägekapazität oder ein Foto einer ebenen Platte begründet nicht die Leistung dieser Stufe.
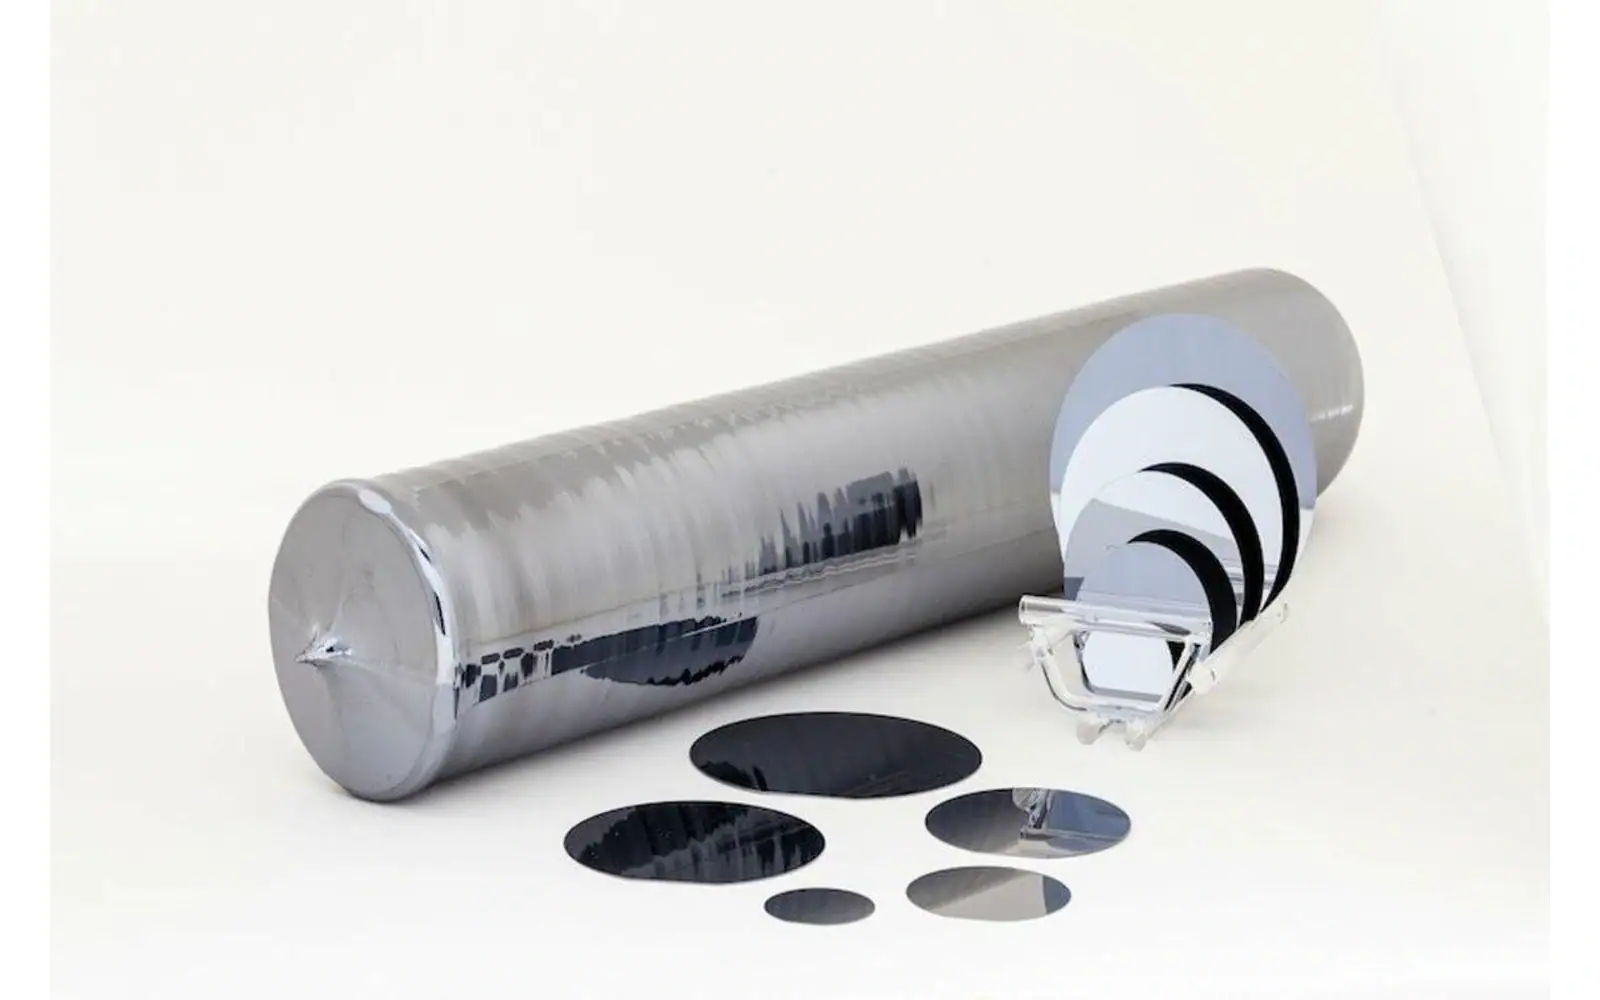
Die mechanische Entfernung ändert die für die nachfolgende Behandlung verfügbare Dicke. Bewahren Sie die Werte für den Rohzustand und nach dem Abrichten getrennt auf, damit die Wafer-Herstellungsroute berücksichtigen kann, wo Material verbraucht wird. Wenn eine spätere Operation mehr Materialentfernung erfordert, überdenken Sie die Rohlingsreserve, anstatt anzunehmen, dass das Polieren jedes frühere Dimensionsproblem beheben wird.
Schritt 5: Ätzen im Rahmen des qualifizierten Substratprozesses
Ätzen entfernt Material chemisch. In der Substratvorbereitungssequenz hat es eine andere Rolle als das mechanische Abrichten und das Polieren. Bei der herkömmlichen Siliziumvorbereitung kann die chemische Entfernung die durch die frühere Bearbeitung beeinträchtigte Oberflächenschicht vor dem anschließenden Polieren behandeln. Die Waffern-Route gibt die für dieses Material erforderliche Behandlung und Entfernung vor.
Hier bedeutet Ätzen eine Substratvorbereitungsoperation. Es handelt sich nicht um eine Diskussion über das strukturierte Ätzen von Bauteilen, das zur Erzeugung von Schaltungsmerkmalen verwendet wird. Die Trennung dieser beiden Bedeutungen verhindert, dass der Leitfaden zur Wafer-Herstellung in die Halbleiterbauteilfertigung abdriftet.
Die Chemie und die Entfernungsbedingungen hängen vom Material und der genehmigten Route ab. Eine Siliziumbehandlung darf nicht als für SiC, Saphir oder einen anderen Kristall geeignet angenommen werden. Dieser Überblick beschreibt daher den Zweck der Operation, ohne ein nicht qualifiziertes chemisches Rezept anzugeben.
Das Ätzen gehört ebenfalls zur Materialreserve. Erfassen Sie den Dickenstand vor und nach der jeweiligen Behandlung und geben Sie an, wie der Wafer vor der Empfangsoperation gereinigt wird. Für Waffern-Entscheidungen dürfen eine geätzte Oberfläche und eine polierte Oberfläche nicht als derselbe Lieferzustand gemeldet werden.
Die Frage für die nächste Station ist konkret: Hat der behandelte Rohling das Material, die Geometrie und den Oberflächenzustand, die für das Polieren erforderlich sind? Lösen Sie diese Frage unter der Inspektionsmethode des Empfängers, anstatt sich auf das Aussehen eines ausgewählten Musters zu verlassen.
Schritt 6: Polieren auf den spezifizierten Oberflächenzustand
Das Polieren reduziert die verbleibende Oberflächenrauheit und stellt die vom Substratprozess geforderte fertige Oberfläche her. Die Zeichnung kann die Behandlung einer oder beider Flächen mit eigenen Geometrie- und Inspektionsbedingungen vorschreiben. Ein spiegelähnliches Aussehen ist eine sichtbare Beobachtung; es ist keine vollständige Wafer-Abnahmespezifikation.
In dieser Phase des Wafferns muss die verbleibende Entfernungsreserve immer noch die endgültige Anforderung unterstützen. Wenn das frühere Rohlingsziel nicht genügend Material übrig gelassen hat, kann zusätzliches Polieren das fehlende Material nicht erzeugen. Deshalb sollte das Schneidziel aus der vollständigen Entfernungsroute und nicht nur aus der endgültigen nominalen Dicke gewählt werden.
Halten Sie das Polieren in der Prozessbeschreibung getrennt vom früheren Abrichten. Sie können zum selben Endprodukt beitragen, aber ihre Ausgangszustände und Inspektionsfragen unterscheiden sich. Der nützliche Wafer-Produktionsbericht identifiziert den Zustand nach jeder relevanten Operation, anstatt jede Verbesserung dem Sägen zuzuschreiben.
Ermitteln Sie die tatsächlichen Anforderungen des Empfängers, bevor Sie den Wafer als fertig behandeln. Dicke, Oberflächenzustand und andere spezifizierte Merkmale müssen mit den entsprechenden Methoden bewertet werden. Weder ein Foto noch ein Geräteschild beweist, dass all diese Prüfungen bestanden wurden.
Für das Waffern ist das praktische Ergebnis ein Substrat, das in einem bestimmten Zustand vorbereitet ist. Es ist für die nächste vereinbarte Anwendung bereit, wenn der Empfänger es akzeptiert, und nicht einfach, wenn der letzte Polierschritt beendet ist.
Schritt 7: Wafer reinigen, inspizieren und verpacken
Die Reinigung entfernt die Rückstände, die mit der jeweiligen Prozessroute verbunden sind. Die Inspektion prüft dann die für den Empfang spezifizierten Bedingungen. Verpackung und Kennzeichnung bewahren diesen akzeptierten Zustand während des Transports. Diese Operationen vervollständigen die hier beschriebene Waffern-Route; die Schaltungsfertigung ist ein späteres und anderes Thema.
Erfassen Sie, was tatsächlich inspiziert wurde. Nenn-Dicke, Dickenvariation, Durchbiegung oder Verzug und Oberflächenbeobachtungen sind getrennte Merkmale. Ein zentraler Dickenwert kann keine Dickenkarte erstellen, und der sichtbare Kanten Zustand kann nicht alle internen Fehleranforderungen feststellen.
Die Stanford Wafer-Spezifikationen verdeutlichen, dass Wafer-Beschreibungen Material, Orientierung, Dicke und Oberflächenbehandlung unterscheiden. Es handelt sich um Referenzspezifikationen, nicht um Abnahmekriterien für einen Vimfun-Test oder eine Anweisung, einen bestimmten Wert in die Zeichnung eines anderen Kunden zu kopieren.
Behalten Sie die Chargenidentität und den inspizierten Zustand mit den akzeptierten Stücken während der Verpackung und des Transports bei.
Wo Vimfun-Ausrüstung in die Route passt
Die Vimfun SOM200 kleine Mehrdrahtsäge ist eine Referenz für die Schneidstufe. Ihre Produkteinführung listet Silizium unter den Anwendungs materialien auf, eine maximale Werkstückabmessung von 200 × 200 × 200 mm und einen konfigurierbaren Schnittbereich von 0,3–12 mm. Dies sind Maschineneinstellungs einträge, keine garantierten fertigen Wafer-Ergebnisse für jedes Material und jede Einrichtung.
Nutzen Sie diese Einträge, um eine Ausrüstungsdiskussion über den vorgeschlagenen Bestand zu beginnen. Für das Waffern benötigt der Lieferant immer noch die tatsächliche Geometrie, Ebene, das Blankziel und den Empfangsstatus. Größere Stapel-Layouts oder unterschiedliche Bestandsabmessungen sollten über die Waffenschneidemaschine Auswahl überprüft werden, anstatt in ein Kleinformat-Beispiel gezwängt zu werden.
Fragen Sie, welche Operationen der Vorschlag beinhaltet. Eine Mehrdrahtsäge trennt die Rohlinge; sie wird nicht zum Kristallzüchter, Ätzprozess und Poliersystem, indem sie als Teil einer Produktionslinie beschrieben wird. Verknüpfen Sie den Ausrüstungsumfang mit der Stufe, die er ausführt, und qualifizieren Sie die Ausgabe dieser Stufe gegen die nächste Operation.
Welche Seite beantwortet die nächste Frage?
Dieser Artikel erklärt den vollständigen Waffern-Prozess. Nutzen Sie die engeren Ausrüstungs- und Anwendungsseite, wenn die nächste Frage eine Stufe betrifft.
| Ihre Frage | Weiterlesen | Umfang |
|---|---|---|
| Wie wird der Ausgangs-Ingot hergestellt? | Kristallzüchtungsofen | Wachstum und seine Ausrüstung |
| Welches Setup sollte die Rohlinge trennen? | Waffenschneidemaschine | Auswahl der Schneidausrüstung |
| Wie werden wiederholte Schnittpfade angeordnet? | Mehrseilsäge | Konfiguration von Mehrdrahtsägen |
| Welche Operation bereitet die mechanische Geometrie vor? | Schleif- und Läppausrüstung | Mechanische Fertigstellung |
FAQ
Ist Waffern dasselbe wie die Herstellung von integrierten Schaltkreisen?
Nein. Waffern bereitet Substrate aus Massenkristall vor. Die Schaltungsherstellung verwendet geeignete Wafer in nachfolgenden Bauteilbearbeitungsvorgängen. Dieser Leitfaden endet im angegebenen Substratstatus und folgt nicht der Lithographie, dem gemusterten Ätzen und anderen Bauteilschritten.
Verwendet jedes Material die gleiche Sequenz?
Die Sequenz erklärt eine konventionelle polierte Siliziumroute. Andere Materialien und Empfangsanforderungen können die qualifizierten Operationen ändern. Die Auswahl des Waffern-Prozesses muss identifizieren, welche Behandlung und welcher Endzustand gelten; sie sollte nicht standardmäßig ein Silizium-Ätz- oder Polierverfahren auf einen anderen Kristall übertragen.
Ist das Rohschnittziel die fertige Waferdicke?
Nicht, wenn später eine Entfernung erforderlich ist. Der Waffern-Rohling benötigt ausreichend Material für die genehmigte Schleif- oder Läpp-, Ätz- und Polierroute. Geben Sie die Rohschnitt- und Fertigzustände separat an und messen Sie dann den relevanten Zustand in jeder Stufe.
Senden Sie für eine nützliche Testanfrage den identifizierten Bestand, die beabsichtigte Ebene und die Rohlingszeichnung und teilen Sie dem Lieferanten mit, welche Operation die Schnitte empfängt. So kann der Schnittvorschlag die vollständige Route unterstützen und gleichzeitig für die tatsächlich ausgeführte Operation verantwortlich bleiben.