Кремний · резка и подготовка заготовки

Нарезка кремниевых слитков

Выберите маршрут резки вашей кремниевой заготовки, целевую толщину среза и требования к последующей обработке. Сравните инвертированную многопроволочную резку с двухстанционной обрезкой и резкой на плиты.

Тонкие срезыИнвертированная подача многопроволочной резкиБолее длинные заготовкиПроизводительность конкретной моделиКвадратные слиткиОценка двух станций
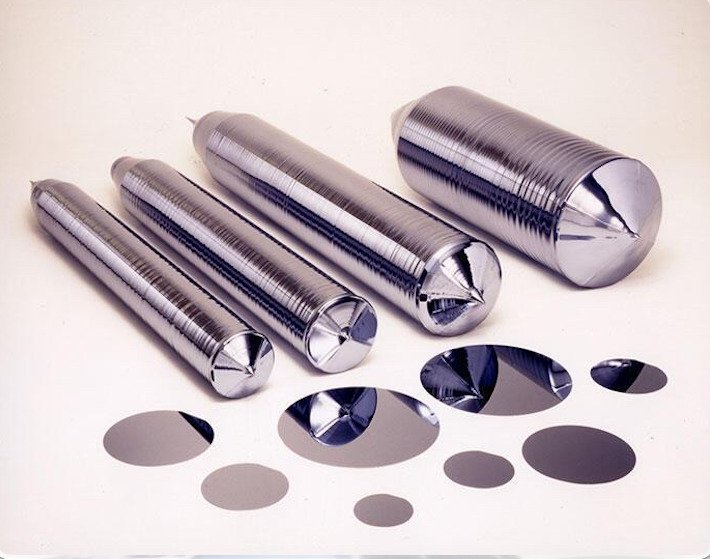
Кремниевые слитки и пластины для резки кремниевых слитков
Кремниевые слитки и образцы пластин. Обзор материала; не результат резки конкретной модели.

Начните с требуемой операции

Что должно произойти, прежде чем срез станет готовой пластиной?

Проект резки кремниевого слитка должен определять как входящую заготовку, так и требуемое состояние после резки. Разделение материала на срезы не завершает процесс производства подложки. Учитывайте припуски на резку и требования к последующему приему на протяжении всего выбора оборудования.

01 · ПОДГОТОВКА

Форма и ориентация заготовки

Определите входящую геометрию, направление резки, опорные поверхности и схему зажима. Если задача заключается в обрезке слитка или производстве плит, укажите это отдельно от производства тонких срезов.

02 · РЕЗКА

Сделайте параллельные разрезы

Рециркулирующая проволочная сетка создает множество параллельных путей резки. Расположение роликов, зажим заготовки и конфигурация подачи должны соответствовать заготовке и требуемому диапазону толщины среза.

03 · ФИНИШНАЯ ОБРАБОТКА

Подготовка к финальной инспекции

Предусмотрите указанные операции шлифовки, притирки или полировки. Измерьте выходные данные в соответствии с требованиями заказчика к толщине, поверхности и ориентации.

Здесь резка пластин означает резку исходного материала на срезы. Машина для резки пластин, используемая для нарезки обработанной пластины с устройствами, выполняет другую работу. Сообщите нам, какая операция вас интересует.

Последовательность резки и финишной обработки кремниевых слитковПодготовленная кремниевая заготовка, многопроволочная резка и последующая обработка показаны как три отдельные стадии. Только концепция, не компоновка машины.Подготовленная заготовкаПроволочная резкаОтделка
Концепция процесса. Форма, размеры и конечное качество пластины зависят от согласованного применения.

Механизм и настройка

Как при резке кремниевых слитков используется инвертированная проволочная сетка?

В инвертированных конфигурациях SOMI2-600S и SOMI-430 заготовка подается вверх в режущую сетку. Машина координирует движение проволоки с подачей рабочего стола. Монтажные поверхности и доступный зазор необходимо согласовать с предлагаемой заготовкой.

Инвертированная подача описывает конфигурацию режущей операции. Сама по себе она не гарантирует уменьшения сколов, определенного отклонения по толщине или производительности. Проверьте полную конфигурацию с использованием репрезентативного кремниевого материала.

Отделите шаблон резки от конечной толщины

Расстояние между канавками роликов определяет расстояние между путями резки. Материал, удаляемый при каждом разрезе и при последующей обработке, влияет на полезный выход. Не рассчитывайте гарантированную конечную толщину только по номинальному диаметру проволоки.

Запишите выбранную проволоку, настройку роликов, программу подачи и измеренный результат резки. руководство по инспекции прецизионной резки помогает определить проверки приемки.

Cutting demonstration

Silicon Ingot Multi-Wire Slicing

See silicon ingot slicing with a diamond multi-wire saw. For a cutting trial, provide the ingot dimensions, crystal orientation and target slice thickness.

Watch on YouTube ↗
Silicon ingot slicing · Diamond multi-wire saw

Сопоставьте модель с задачей

Какую машину для резки кремниевых пластин следует оценить?

БОЛЕЕ ДЛИННАЯ ЗАГОТОВКА · ТОНКИЕ СРЕЗЫ

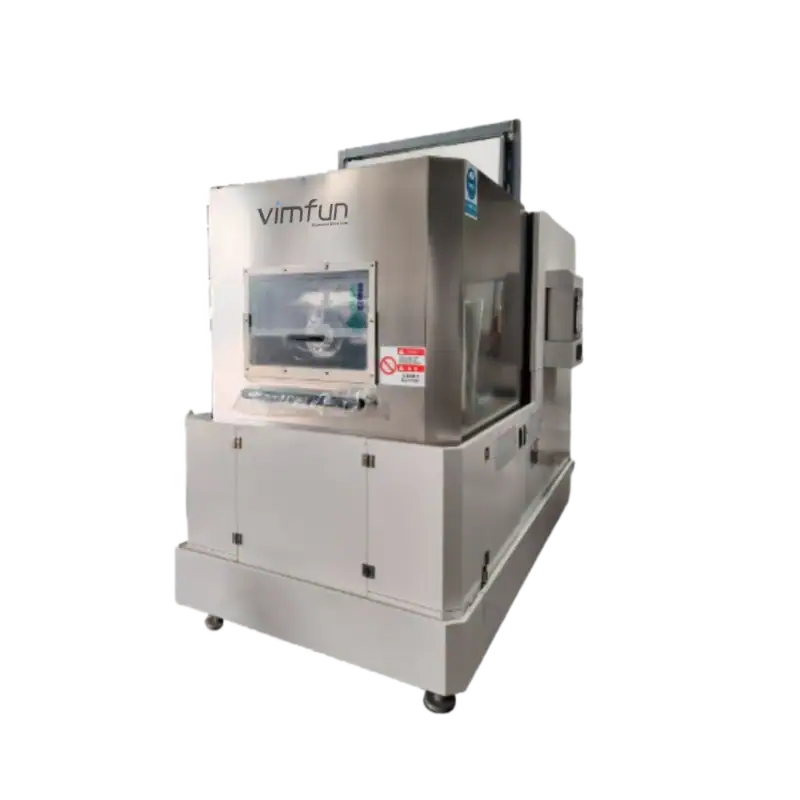
SOMI2-600S

Инвертированная многопроволочная машина для резки SOMI2-600S
Вид оборудования SOMI2-600S.

Двухшпиндельная, одностанционная инвертированная многопроволочная конфигурация с заявленным рабочим объемом заготовки 660 × 160 × 150 мм и диапазоном толщины среза 0,3–3 мм.

Оцените эту модель, когда длина заготовки превышает диапазон SOMI-430 или когда ее более высокая заявленная максимальная скорость проволоки имеет значение для пробной резки. Максимальная скорость не является гарантированным рабочим рецептом.

Просмотр SOMI2-600S
БОЛЕЕ КОРОТКАЯ ЗАГОТОВКА · ТОНКИЕ СРЕЗЫ

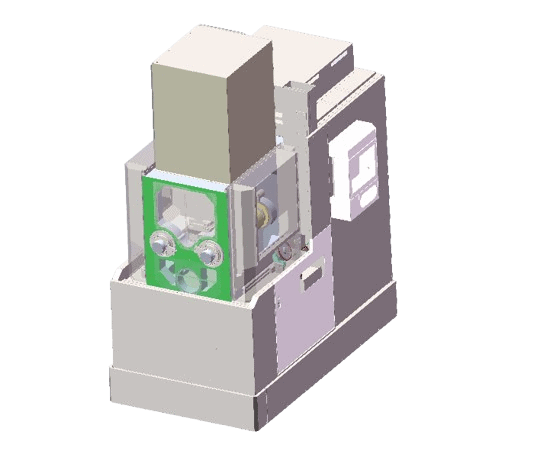
СОМИ-430

Иллюстрация многопроволочной пилы SOMI-430 с перевернутой подачей
Иллюстрация оборудования SOMI-430.

Двухшпиндельная инвертированная многопроволочная конфигурация с заявленным рабочим объемом заготовки 430 × 160 × 150 мм и диапазоном толщины среза 0,3–3 мм.

Сравните эту модель, когда более короткий рабочий объем заготовки подходит для задачи. Проверьте зажим, обработку срезов и измеренный результат, прежде чем решать, нужна ли большая модель.

Просмотр SOMI-430
ОБРЕЗКА · РЕЗКА НА ПЛИТЫ

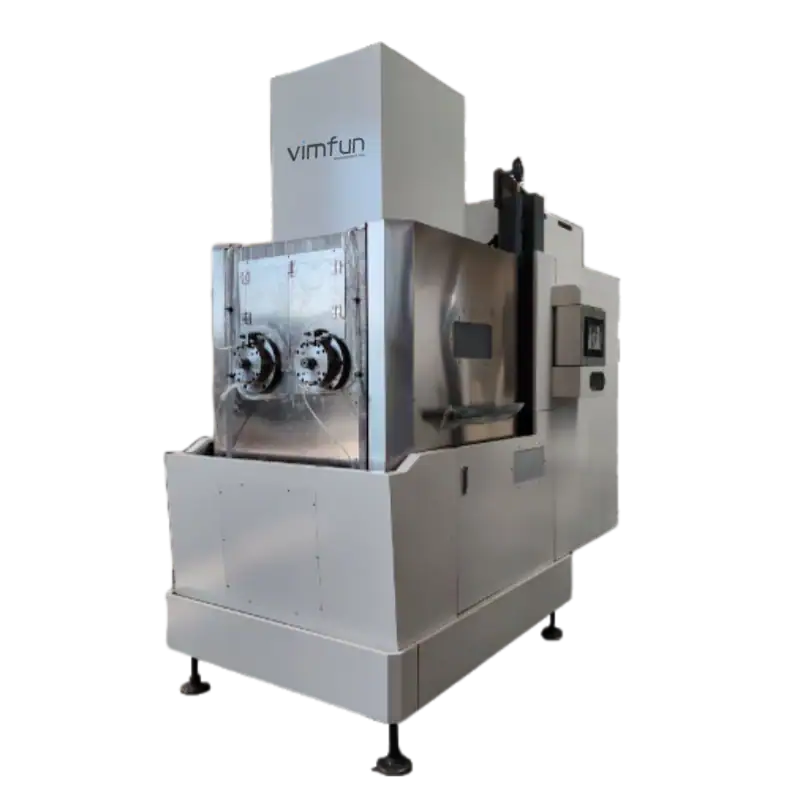
SOM4-630D

Четырехроликовая двухстанционная многопроволочная пила SOM4-630D
Вид оборудования SOM4-630D.

Четырехроликовая тангенциальная компоновка с двумя рабочими станциями. Задокументированные применения кремния включают обрезку слитков и резку на плиты с использованием заявленного объема 630 × 160 × 150 мм на заготовку.

Рассмотрите ее для задачи подготовки заготовки. Подтвердите диапазон толщины среза в предложении; двухстанционная компоновка сама по себе не означает удвоения принятого объема.

Просмотр SOM4-630D

Сравните заявленные возможности перед запросом пробной резки

МодельРабочий объем заготовкиУказанный диапазон резкиКомпоновкаУказанная максимальная скорость проволоки
SOMI2-600S660 × 160 × 150 мм0,3–3 ммДвухшпиндельная, одностанционная инвертированная резка2200 м/мин
СОМИ-430430 × 160 × 150 мм0,3–3 ммДвухшпиндельная инвертированная резка1200 м/мин
SOM4-630D630 × 160 × 150 мм на заготовку; две станцииПодтвердите для указанного примененияЧетырехроликовая тангенциальная резкаПодтвердите с предложенной конфигурацией
Это значения технических характеристик станка, а не проверенный рецепт производства кремния. Номер модели и прямоугольное рабочее пространство для заготовки не являются номинальными значениями диаметра пластины. Проверьте фактическое поперечное сечение, ориентацию, оснастку и зазор для движения перед выбором модели.

Если ваши требования выходят за рамки этих рабочих пространств, отправьте чертеж перед тем, как предполагать совместимость. обзор оборудования для многопроволочной резки предоставляет более широкий модельный ряд.

Измерение принятого выхода

Что следует измерять при испытании резки кремния?

Приемка пластины

  • Целевая толщина резки и согласованные места измерения.
  • Вариация толщины, состояние края и критерии проверки поверхности.
  • Требования к ориентации и опорной поверхности.
  • Оставшийся материал для указанного процесса финишной обработки.

Входные данные процесса и производства

  • Размеры заготовки, состояние и схема зажима.
  • Спецификация проволоки, настройка роликов и настройки подачи.
  • Время резки отдельно от времени обработки и проверки.
  • Принятое количество пластин, использование проволоки и причины отбраковки.

При сравнении алмазно-проволочного станка для резки кремния оценивайте полезный выход и требования к финишной обработке вместе. Более высокая максимальная скорость проволоки, более тонкая проволока или дополнительная рабочая станция недостаточны для установления более низкой стоимости за принятую пластину.

Сохраняйте репрезентативность испытания для предложенной производственной заготовки. Небольшой образец может помочь оценить подход к резке, но он не устанавливает полную пропускную способность или повторяемость для каждой геометрии. Согласуйте объем испытания и метод приемки перед резкой.

Для категории оборудования последующей обработки см. оборудование для шлифования и притирки; отдельно подтвердите материал и процесс финишной обработки. Карбид кремния использует отдельное руководство по применению резки SiC.
Распространенные вопросы по выбору оборудования

Является ли это полной производственной линией по производству полупроводниковых пластин?

Нет. Эта страница посвящена резке и подготовке заготовок. Рост кристаллов, другие операции формования, финишная обработка, очистка и окончательная квалификация должны рассматриваться отдельно для требуемого продукта.

Означает ли длина заготовки 660 мм диаметр пластины 660 мм?

Нет. Указанное рабочее пространство составляет 660 × 160 × 150 мм. Проверьте каждое измерение, предполагаемую ориентацию резки и зазор оснастки. Название модели или одна длина не могут установить производительность по диаметру пластины.

Можно ли рассматривать указанный предел толщины пластины 0,3 мм как конечную толщину пластины?

Нет. Это указанный диапазон резки. Конечная толщина также зависит от указанного последующего удаления материала и принятого результата резки. Подтвердите требование в ходе испытания.

Как выбрать между SOMI2-600S и SOMI-430?

Начните с входящей заготовки: сравните указанные длины 660 мм и 430 мм, проверяя общие пределы поперечного сечения. Затем оцените требуемые условия эксплуатации и принятый выход. Более высокая максимальная скорость проволоки не заменяет испытание.

Почему SOM4-630D указан вместе с машинами для тонкой резки?

Его роль здесь — выравнивание слитков кремния и подготовка слябов. Он использует четырехроликовую двухстанционную тангенциальную систему и должен оцениваться для этой операции, а не предполагаться как часть диапазона тонкой резки инвертированных моделей.

Бесплатная резка образцов

Отправьте вашу кремниевую заготовку и целевые требования к пластинам

Включите входящие размеры, описание материала, ориентацию резки, целевую толщину, припуск на финишную обработку и критерии проверки. Укажите, является ли задача выравниванием, резкой слябов или производством партии тонких пластин.

Vimfun может рассмотреть маршрут SOMI2-600S, SOMI-430 или SOM4-630D и обсудить репрезентативное испытание. Подтвердите схему образца, утилиты и окончательную конфигурацию оборудования с командой.

Запросить бесплатный образец резки

Сертифицировано CE · 12-месячная гарантия · 12-часовой ответ · Бесплатная резка образцов

Прокрутить вверх
Свяжитесь с командой Vimfun
Вам нужно предложение, поддержка или обсуждение партнерства? Давайте соединимся.