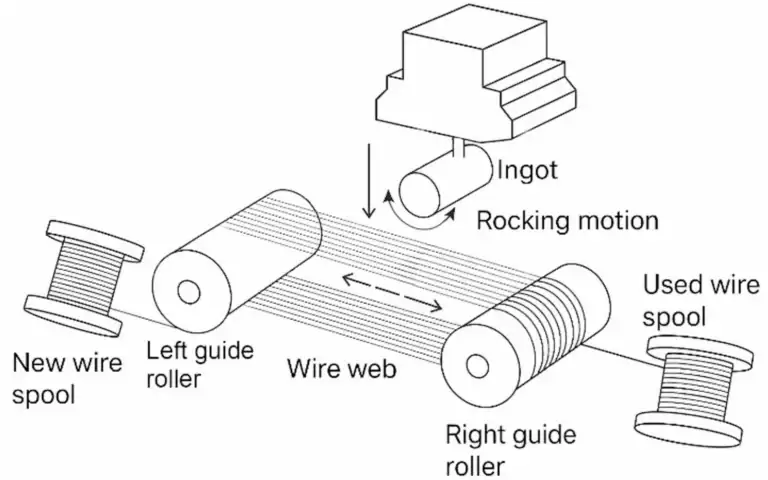
Что такое 4-осевой многопроволочный станок? В документации SOM4-630D термин “четырехосевой” описывает четырехроликовую тангенциальную компоновку проволочной сетки. Он не устанавливает четыре независимо управляемых направления резки или возможность контурной обработки по четырем осям. Это различие имеет значение при сравнении многопроволочного станка для резки с оборудованием с ЧПУ, описываемым его осями перемещения.
В этой статье объясняется терминология и вопросы, которые следует задать относительно компоновки. Для фактической конфигурации оборудования и обзора применения используйте страницу продукта SOM4-630D.
Что означает “4 оси” в этом многопроволочном станке?
Спецификация SOM4-630D включает четыре ролика для направления проволоки, две рабочие станции и тангенциальную компоновку резки. Они описывают различные аспекты оборудования. Количество роликов описывает компоновку проволочной сетки; количество станций описывает положения заготовок. Ни то, ни другое не следует подменять количеством осей перемещения с ЧПУ.
| Термин | Значение в данном контексте | Что это не устанавливает |
|---|---|---|
| Четыре ролика / четырех-осевая компоновка | Документированная компоновка роликов для направления проволоки | Контурная обработка в четырех направлениях |
| Многопроволочная сетка | Несколько режущих сегментов, расположенных для параллельной резки | Отдельный двигатель или катушка расходного материала для каждого сегмента |
| Двойная станция | Два положения заготовки в указанной компоновке | Независимые программы или автоматически удвоенный объем выпускаемой продукции |
| Программируемая подача | Управляемое движение во время цикла резки | Любой произвольный профиль или многоосевая траектория инструмента |
Другие станки могут использовать терминологию осей по-разному. Запросите чертеж траектории проволоки и список управляемых движений для цитируемой модели, вместо того чтобы интерпретировать каждую метку “четырехосевой” одинаково.
Как формируется многопроволочная режущая сетка?
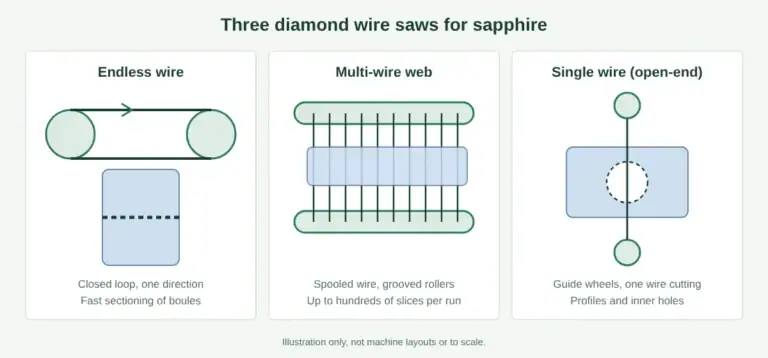
Спецификация SOM4-630D описывает одну алмазную проволоку, проходящую от катушки подачи через четырехроликовую проволочную сетку к приемной катушке. Расположенные проволочные сегменты обеспечивают множество путей резки. Документированная работа проволоки является двунаправленной, или возвратно-поступательной.
Это отличается от описания расходного материала как бесконечной проволочной петли. Количество видимых режущих сегментов также не следует интерпретировать как количество независимых проволок. Перед заказом запасных частей или другой конфигурации резки ознакомьтесь с компоновкой расходного материала и конфигурацией роликов с поставщиком.
Что происходит во время цикла резки?
- Подготовьте заготовки. Подтвердите геометрию заготовки, опорные поверхности и приспособления для предложенной компоновки станции.
- Подтвердите проволочную сетку. Убедитесь, что конфигурация роликов и спецификация расходного материала соответствуют предполагаемой задаче резки.
- Запустите утвержденную программу. Используйте документированные настройки движения проволоки, натяжения и подачи для согласованного материала и конфигурации.
- Завершите резку и разгрузите. Следуйте процедуре эксплуатации и поддерживайте отрезанные детали во время обработки.
- Проверьте результат. Измерьте согласованные размеры и требования к поверхности или кромке перед классификацией деталей как принятых.
Одна только компоновка роликов не определяет качество резки или время цикла. Материал, геометрия, крепление заготовки, состояние расходного материала и выбранный процесс должны оцениваться совместно.
Чем следует оценивать компоновку с двумя станциями?
Обсудите предполагаемый шаблон загрузки, соответствуют ли заготовки друг другу и какие изменения в настройке необходимы между партиями. Подтвердите поддерживаемую последовательность работы, прежде чем предполагать, что два положения могут выполнять несвязанные задания.
Сравните принятый результат за полный цикл, включая настройку, обработку и проверку. Два положения заготовки сами по себе не доказывают фиксированного увеличения производительности. Аналогично, многопроволочный станок не является универсально более точным, чем однопроволочный станок, просто потому, что у него больше режущих сегментов.
Сайт обзор многопроволочной модели помогает определить альтернативные конфигурации. Для отдельных секций или требований к обзору профиля обратитесь к странице однопроволочного станка SVO-40 и отдельно подтвердите применимые движения.
Какие спецификации требуют подтверждения для конкретной модели?
Запросите текущий рабочий диапазон, компоновку срезов, конфигурацию роликов, спецификацию проволоки и требования к вспомогательным системам для предлагаемого станка. Не применяйте установленную мощность другой модели к SOM4-630D и не используйте потребление энергии только для прогнозирования производительности резки.
Диапазоны толщины среза и показатели мощности не являются общими свойствами четырехроликовой компоновки. Подтвердите их в текущем предложении и технической документации. Данное руководство не устанавливает универсальный диапазон толщины, требования к мощности, допуски на детали или гарантированную производительность.
Если в описании цикла обсуждается устранение изгиба проволоки, отделяйте его от замены проволоки и общего времени выполнения задания. Спросите, какие условия эксплуатации и стадия цикла охватывает заявление о времени.
Как следует указывать испытание резки?
Укажите марку материала, размеры заготовки, желаемое направление резки, целевую геометрию среза и припуск на чистовую обработку. Согласуйте метод измерения и критерии приемки перед демонстрацией. Используйте руководство по контролю качества прецизионной резки для входных данных инспекции и руководство по конфигурации и стоимости для рассмотрения предложения.
Отправьте запрос на применение резки с этими деталями. Полезный вопрос заключается в том, подходит ли задокументированная конфигурация SOM4-630D для предложенного рабочего элемента и плана приемки, а не в том, является ли “четыре оси” по своей сути лучше, чем другое количество.