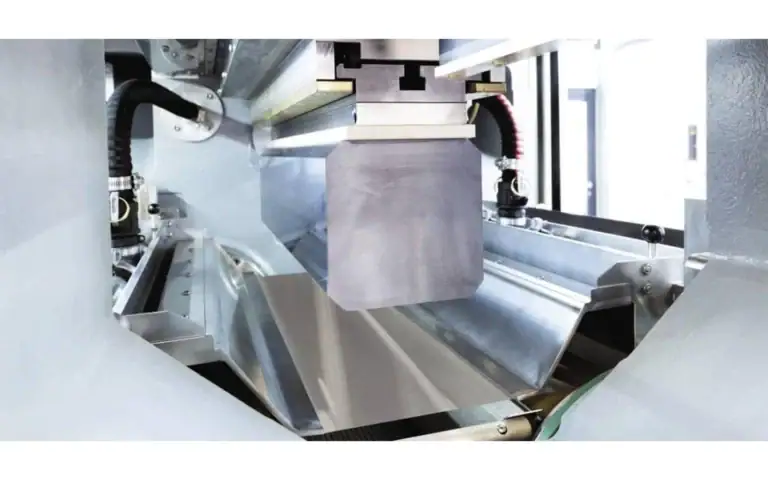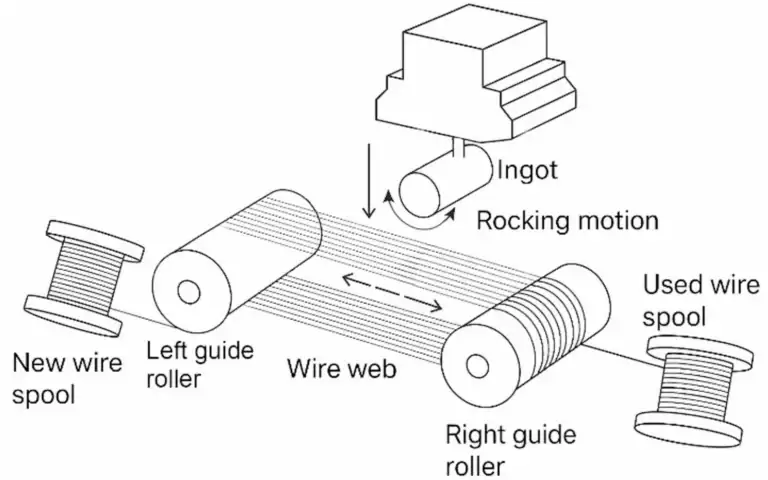
Режущая установка с осциллирующими многопроволочными пилами сочетает движущуюся алмазную проволоку с контролируемым качанием заготовки. В конструкции SOMIS-400 рабочий стол совершает возвратно-поступательные колебания под малым углом, в то время как проволока движется вперед и назад по системе роликов. Это два отдельных движения: возвратно-поступательное движение проволоки обеспечивает резку, а качание заготовки изменяет способ контакта материала с проволочной сеткой.
Данное руководство объясняет механизм и вопросы, которые необходимо решить при пробной резке. Спецификации модели и варианты конфигурации см. в SOMIS-400 осциллирующая многопроволочная пила.
Как работает осциллирующая многопроволочная резка?
Заготовка закрепляется на столе и подается в режущую сетку. В SOMIS-400 три синхронно управляемых шпинделя поддерживают возвратно-поступательную систему проволоки. Стол добавляет небольшое качающее движение во время резки. Документация по продукту описывает это движение как способ уменьшения мгновенной площади контакта и более равномерного распределения нагрузки при резке.
Эта цель проектирования не устанавливает допустимый предел для готового среза или гарантированную экономию времени цикла. Состояние материала, выбор проволоки, настройки подачи и крепление заготовки по-прежнему должны оцениваться совместно.
| Движение или функция | Что это означает на SOMIS-400 | Что это не устанавливает |
|---|---|---|
| Возвратно-поступательное движение проволоки | Алмазная проволока движется вперед и назад по системе роликов. | Одно только реверсирование проволоки не означает, что заготовка качается. |
| Качание рабочего стола | Зажатая заготовка качается под контролируемым малым углом. | Здесь не указан универсальный угол или частота качания. |
| Направление подачи | Подача вверх или вниз выбирается для заказанной конфигурации. | Не предполагайте автоматическое переключение между обеими конфигурациями. |
| Трехшпиндельная конструкция | Описывает расположение роликов и шпинделей модели. | Не означает три независимо программируемые оси для контурной резки. |
Какие материалы следует оценивать?
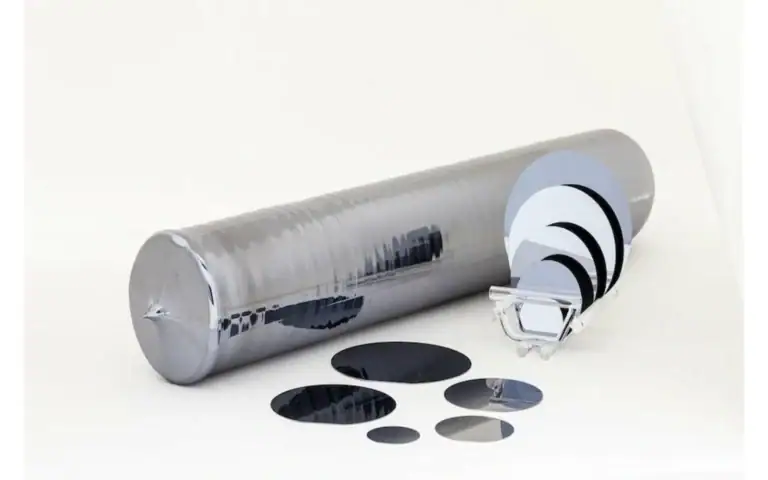
SOMIS-400 позиционируется для карбида кремния и оксида алюминия, а также сапфира, включенного в область применения. Соответствующая задача — резка твердой, хрупкой заготовки или подготовка подходящей геометрии заготовки. Успешная резка — это не то же самое, что получение готовой полупроводниковой подложки: последующая обработка и требования к приемке должны быть указаны отдельно.
Укажите марку материала, размеры заготовки, требования к ориентации и известные дефекты перед выбором пробной резки. Результат для одного материала или геометрии заготовки не должен использоваться как гарантированный результат для другого. Для контекста применения сапфира см. страницу резки сапфира.
Что может изменить качание и что еще предстоит протестировать?
Изменение условий контакта — это цель механизма качания. Производит ли это приемлемое улучшение времени резки, состояния кромок или расхода проволоки, должно быть измерено на репрезентативном материале. Имеющаяся документация не содержит контролируемого сравнения с достаточным количеством условий испытаний для подтверждения универсального процентного улучшения.
Сравнивайте результаты, используя одни и те же критерии приемки. Запишите геометрию заготовки, спецификацию проволоки, программу подачи, условия охлаждения и включено ли качание. Документация SOMIS-400 позволяет остановить функцию качания, когда процесс требует обычной подачи; любое сравнение должно использовать согласованную рабочую процедуру.
- Качество среза: измеряйте толщину и ее вариацию в согласованных местах, а также проверяйте сколы кромок и состояние поверхности.
- Пригодный выход: подсчитывайте принятые срезы после проверки, а не только произведенные детали.
- Время: различайте время резки и время загрузки, настройки, выгрузки и проверки.
- Расходные материалы: записывайте использование проволоки и события ее замены вместе с условиями резки.
- Припуск на обработку: проверьте, остается ли достаточно материала для требуемого последующего процесса.
Сайт контрольный список качества прецизионной резки содержит дополнительные рекомендации по определению требований к проверке.
Что ограничивает выбор оборудования?
Одна только возможность качания недостаточна для выбора станка. Проверьте габариты заготовки, зазор приспособления, требуемый диапазон срезов, спецификацию проволоки и заказанное направление подачи в соответствии с документацией модели. Опубликованные рабочие пределы не следует рассматривать как проверенный рецепт для конкретного материала.
Крепление заготовки и метод испытаний должны учитывать движение стола. Подтвердите расположение приспособления и рабочие настройки с командой по оборудованию перед резкой. Здесь не дается общих рекомендаций по углу или частоте качания, поскольку эти настройки требуют подтверждения для конкретного применения.
Сравните доступные конфигурации в обзоре выбора многопроволочной установки, затем используйте страницу продукта SOMIS-400 для спецификаций этой модели.
Что следует отправить для обзора образца резки?
Отправьте чертеж или описание заготовки с размерами, марку материала, предполагаемую толщину среза, количество, припуск на обработку и критерии проверки. Укажите предлагаемые поверхности зажима и любые требования к ориентации. Попросите команду определить, какие условия будут записаны и что представляет собой приемлемый образец до начала испытания.
Обсудите репрезентативный пробный образец резки для вашего материала и требуемого выхода.