Qu'est-ce qu'une machine de sciage multi-fils à 4 axes ? Dans la documentation SOM4-630D, “ quatre axes ” décrit une configuration tangentielle à quatre rouleaux. Elle n'établit pas quatre directions de coupe contrôlées indépendamment ni une capacité d'usinage de contour à quatre axes. Cette distinction est importante lors de la comparaison d'une machine de tranchage multi-fils avec un équipement CNC décrit par ses axes de mouvement.
Cet article explique la terminologie et les questions à poser sur la configuration. Pour l'examen de la configuration et de l'application de l'équipement réel, utilisez la page produit SOM4-630D.
Que signifie “ 4 axes ” dans cette scie multi-fils ?
La spécification SOM4-630D identifie quatre rouleaux guides-fil, deux postes de travail et une configuration de coupe tangentielle. Ceux-ci décrivent différents aspects de l'équipement. Le nombre de rouleaux décrit la configuration du fil ; le nombre de postes décrit les positions de la pièce. Ni l'un ni l'autre ne doit être substitué au nombre d'axes de mouvement CNC.
| Terme | Signification dans ce contexte | Ce que cela n'établit pas |
|---|---|---|
| Quatre rouleaux / configuration à quatre axes | La configuration documentée des rouleaux guides-fil | Usinage de contour dans quatre directions |
| Web multi-fils | Segments de coupe multiples disposés pour une coupe parallèle | Un moteur séparé ou une bobine consommable pour chaque segment |
| Double poste | Deux positions de pièce dans la configuration spécifiée | Recettes indépendantes ou production acceptée doublée automatiquement |
| Alimentation programmable | Mouvement contrôlé pendant le cycle de coupe | Tout profil arbitraire ou trajectoire d'outil multi-axes |
D'autres machines peuvent utiliser la terminologie des axes différemment. Demandez le schéma du trajet du fil et la liste des mouvements contrôlés pour le modèle cité, plutôt que d'interpréter chaque étiquette “ quatre axes ” de la même manière.
Comment est formé le web de coupe multi-fils ?
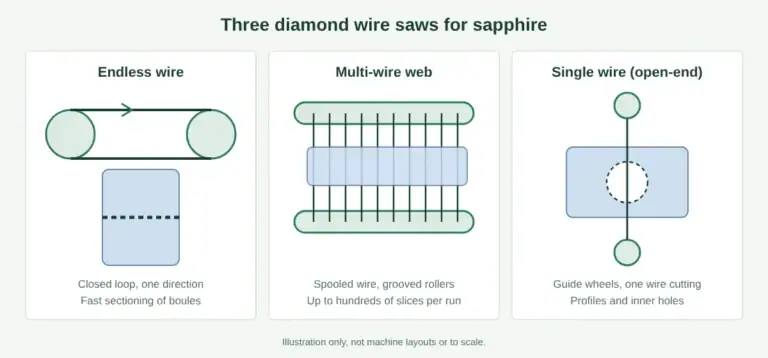
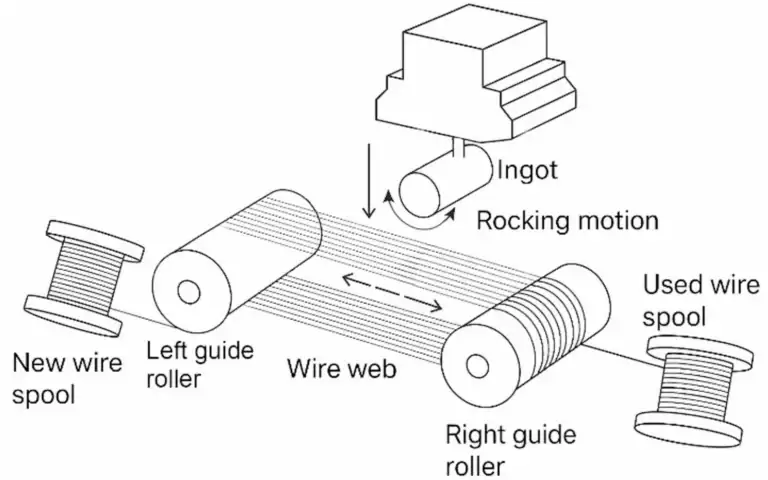
La spécification SOM4-630D décrit un seul fil diamanté acheminé d'une bobine d'alimentation à travers un web de fil à quatre rouleaux vers une bobine de réception. Les segments de fil disposés fournissent plusieurs chemins de coupe. Le fonctionnement du fil documenté est bidirectionnel, ou alternatif.
Ceci est différent de la description du consommable comme une boucle de fil sans fin. Le nombre de segments de coupe visibles ne doit pas non plus être interprété comme le nombre de fils indépendants. Examinez la configuration du consommable et la configuration des rouleaux avec le fournisseur avant de commander des pièces de rechange ou une configuration de tranchage différente.
Que se passe-t-il pendant le cycle de coupe ?
- Préparez les pièces. Confirmez la géométrie du brut, les surfaces de référence et les fixations pour la configuration de poste proposée.
- Confirmez le web de fil. Vérifiez que la configuration des rouleaux et la spécification du consommable correspondent au travail de coupe prévu.
- Exécutez le programme approuvé. Utilisez les paramètres documentés de mouvement du fil, de tension et d'alimentation pour le matériau et la configuration convenus.
- Terminez la coupe et déchargez. Suivez la procédure de l'équipement et soutenez les pièces coupées lors de la manipulation.
- Inspectez le résultat. Mesurez les dimensions convenues et les exigences de surface ou de bord avant de classer les pièces comme acceptées.
La configuration des rouleaux seule ne détermine pas la qualité de coupe ni le temps de cycle. Le matériau, la géométrie, le maintien de la pièce, l'état du consommable et le processus sélectionné doivent être évalués ensemble.
Comment évaluer une configuration à double poste ?
Discutez du schéma de chargement prévu, si les pièces correspondent et quels changements de configuration sont nécessaires entre les lots. Confirmez la séquence de fonctionnement prise en charge avant de supposer que les deux postes peuvent exécuter des travaux non liés.
Comparez la production acceptée sur le cycle complet, y compris la configuration, la manipulation et l'inspection. Deux positions de pièce ne prouvent pas à elles seules un gain de productivité fixe. De même, une machine multi-fils n'est pas universellement plus précise qu'un système mono-fil simplement parce qu'elle a plus de segments de coupe.
Le aperçu du modèle multi-fils aide à identifier les configurations alternatives. Pour des sections individuelles ou des exigences de révision de profil, consultez la page SVO-40 mono-fil et confirmez les mouvements applicables séparément.
Quelles spécifications nécessitent une confirmation spécifique au modèle ?
Demandez l'enveloppe de pièce actuelle, la configuration de tranchage, la configuration des rouleaux, la spécification du fil et les exigences utilitaires pour la machine proposée. N'appliquez pas la puissance installée d'un autre modèle à la SOM4-630D, et n'utilisez pas la consommation d'énergie seule pour prédire les performances de coupe.
Les plages d'épaisseur de tranche et les chiffres de puissance ne sont pas des propriétés générales d'une configuration à quatre rouleaux. Confirmez-les dans le devis actuel et la documentation technique. Ce guide ne définit pas une plage d'épaisseur universelle, une exigence de puissance, une tolérance de pièce ou un débit garanti.
Si l'élimination du voile du fil est discutée dans une description de cycle, séparez-la du remplacement du fil et du temps de travail global. Demandez quelles conditions de fonctionnement et quelle étape du cycle couvre une déclaration de temps.
Comment spécifier un essai de coupe ?
Fournir la nuance du matériau, les dimensions de la ébauche, la direction de coupe souhaitée, la géométrie de tranche cible et la marge de finition. Convenir de la méthode de mesure et des critères d'acceptation avant la démonstration. Utiliser le guide de contrôle qualité de la coupe de précision pour les entrées d'inspection, et le guide de configuration et de coûts pour la revue du devis.
Envoyer une demande d'application de coupe avec ces détails. La question utile est de savoir si la configuration SOM4-630D documentée convient à la pièce proposée et au plan d'acceptation, plutôt que de savoir si “ quatre axes ” est intrinsèquement meilleur qu'un autre nombre.