Esta distinción es importante porque no todos los escáneres de resonancia magnética utilizan la misma tecnología de imanes. Los sistemas clínicos de campo alto utilizan comúnmente imanes superconductores, mientras que algunos sistemas de resonancia magnética de campo bajo y abiertos utilizan grandes ensamblajes de imanes permanentes. El equipo de Vimfun admite las etapas de corte, rectificado y pulido para los componentes de imanes permanentes de NdFeB u otros utilizados en esta última categoría. No fabrica bobinas superconductoras ni escáneres de resonancia magnética completos.
Descripción general de la fabricación de imanes de resonancia magnética.
Un ensamblaje de resonancia magnética de imán permanente se construye a partir de muchos bloques o placas magnéticas posicionados dentro de una estructura de yugo de retorno y polos de acero. El diseño magnético determina el grado del material, la dirección de magnetización, la geometría del segmento y la ubicación de cada componente. La fabricación luego tiene que reproducir esas partes físicas de manera consistente para que el integrador del imán complete el ensamblaje, el apantallamiento, el mapeo del campo y la validación del sistema.
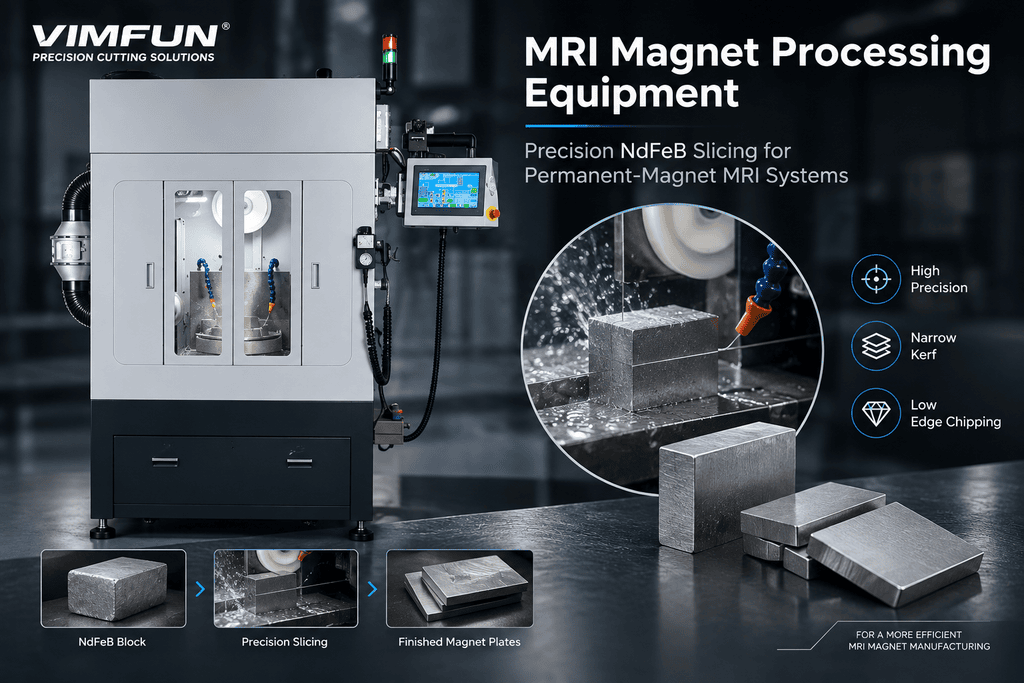
Un flujo de trabajo típico de componentes es:.
Bloque de imán sinterizado → corte de precisión → rectificado/pulido → limpieza → recubrimiento → inspección dimensional y magnética → magnetización o ensamblaje
La etapa de corte establece la geometría básica y el rendimiento del material. El rectificado y pulido luego llevan las caras críticas al espesor final, planitud, paralelismo y requisitos de acabado superficial. El recubrimiento protege el NdFeB de la corrosión, mientras que la inspección final confirma que cada pieza coincide con el dibujo de ingeniería y los requisitos de control de lote.
La secuencia exacta varía según el proveedor. Algunos fabricantes cortan bloques no magnetizados y los magnetizan más tarde; otros reciben material preorientado y gestionan las piezas de acuerdo con el proceso del integrador del imán. Por lo tanto, la selección del equipo debe comenzar con la ruta de fabricación completa en lugar de solo las dimensiones de la pieza terminada.
Requisitos de precisión para componentes de imanes de resonancia magnética.
La calidad de imagen de la resonancia magnética depende de la intensidad del campo, la estabilidad y la uniformidad del sistema completo. El mecanizado de componentes de imanes es solo un contribuyente, pero la variación dimensional a nivel de componente crea trabajo de corrección adicional durante el ensamblaje y el apantallamiento. Por lo tanto, el objetivo de procesamiento correcto no es una "tolerancia de grado médico" genérica. Es la tolerancia y la capacidad del proceso definidas por el dibujo del cliente, el modelo magnético y el plan de validación.
Para la calificación del equipo, los compradores deben definir:.
Control de procesamiento
| Requisito | Por qué es importante | Espesor y TTV |
|---|---|---|
| Controla la altura de la pila y la posición del componente | Tolerancia de corte estable más pulido de doble cara | Planitud y paralelismo |
| Admite unión y ensamblaje repetibles | Fijación rígida y acabado de caras coincidentes | Integridad del borde |
| Previene grietas, astillas y discontinuidades de recubrimiento | Corte de hilo de diamante de baja fuerza y salidas soportadas | Afecta la preparación para la limpieza, la unión y el recubrimiento |
| Acabado superficial | Secuencia controlada de rectificado/pulido | Consistencia del lote |
| Reduce la variación en un módulo de imán | Registros SPC y datos de inspección serializados | Ningún proveedor de equipos debe asignar una tolerancia universal sin revisar la pieza. Los bloques grandes, las placas delgadas, los segmentos complejos y el NdFeB frágil de alta calidad requieren diferentes tolerancias y métodos de manipulación. Las piezas del primer artículo deben medirse utilizando el mismo esquema de datum y método de inspección que se utilizará durante la aceptación de la producción. |
Para la etapa de corte aguas arriba, consulte nuestro.
Para el espesor final, TTV y control de superficie, consulte el guía de selección de máquinas de corte de imanes. Flujo de trabajo de rectificado y pulido de imanes de NdFeB Consideraciones especiales para la producción de imanes médicos.
Trazabilidad y validación de procesos
Los escáneres de resonancia magnética son dispositivos médicos regulados. La FDA identifica los sistemas de resonancia magnética como dispositivos médicos de Clase II en los Estados Unidos, y la IEC 60601-2-33 define requisitos específicos de seguridad y rendimiento esencial para equipos de resonancia magnética de diagnóstico. Una máquina de procesamiento de componentes no certifica el escáner completado, pero debe respaldar el sistema de calidad del fabricante con recetas repetibles, acceso controlado, registros de calibración, alarmas y datos de producción exportables.
ISO 13485 es el estándar de gestión de calidad reconocido internacionalmente para dispositivos médicos. Cuando el equipo de procesamiento entra en una cadena de suministro controlada por ISO 13485, los compradores suelen necesitar una calificación de instalación y operación documentada, control de cambios, registros de mantenimiento y trazabilidad desde el lote de material entrante hasta el lote de componentes terminados. El paquete de validación exacto debe acordarse con el fabricante de resonancia magnética; el cumplimiento no se puede inferir solo de la precisión de la máquina.
Control de corrosión y limpieza de NdFeB.
El NdFeB recién cortado es vulnerable a la oxidación. El corte con hilo de diamante debe utilizar un refrigerante a base de agua compatible con inhibidor de corrosión, seguido de una limpieza y secado rápidos. La lechada de rectificado, las partículas sueltas y los productos químicos de proceso residuales deben eliminarse antes del recubrimiento o la unión. La línea debe separar las operaciones de corte sucias de las áreas limpias de inspección y empaque.
Piezas frágiles y seguridad magnética.
El NdFeB es duro y frágil, por lo que una alimentación agresiva, un soporte deficiente o una salida de hilo sin soporte pueden causar astillas y grietas ocultas. Las piezas deben procesarse antes de la magnetización siempre que lo permita la ruta de fabricación aprobada. Si se deben manipular componentes magnetizados, los accesorios, herramientas, protecciones y procedimientos del operador necesitan una evaluación de riesgos de fuerza magnética dedicada.
Alineación del sistema de medición.
Las especificaciones a nivel de micrones solo son significativas cuando el proveedor y el cliente utilizan métodos de medición alineados. La temperatura, la selección del datum, la presión de fijación, la calibración del instrumento y el plan de muestreo pueden afectar los resultados. Apruebe el método de medición con el primer artículo, luego conserve el mismo método para los lotes de producción.
Las especificaciones de nivel de micrón solo tienen sentido cuando el proveedor y el cliente utilizan métodos de medición alineados. La temperatura, la selección de datos, la presión del accesorio, la calibración del instrumento y el plan de muestreo pueden afectar los resultados. Apruebe el método de medición con el primer artículo, luego conserve el mismo método para los lotes de producción.
Equipo recomendado para el procesamiento de imanes de RM
La mayoría de las líneas de componentes de imanes permanentes de RM necesitan dos etapas de equipo complementarias en lugar de una máquina universal.
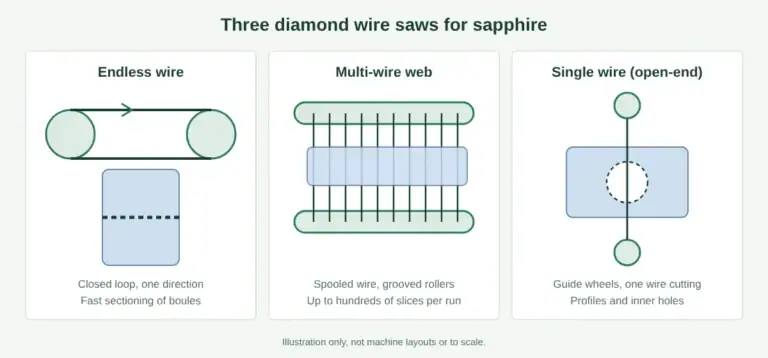
Por qué utilizar una sierra de alambre de diamante sin fin para imanes de RM
Una sierra de hilo de diamante sin fin utiliza un bucle cerrado de hilo recubierto de diamante que viaja continuamente en una dirección. Debido a que el hilo no se invierte al final de cada carrera, la condición de corte permanece estable en toda la pieza de trabajo. Esto es particularmente útil para piezas de NdFeB frágiles y de alto valor donde el daño en los bordes, las marcas de corte direccionales y los cambios repetidos de configuración pueden socavar el rendimiento del primer artículo.
Para los componentes de imanes de resonancia magnética, las principales ventajas son:
- Baja fuerza de corte: El contacto distribuido de diamantes reduce la carga mecánica concentrada que puede astillar los imanes sinterizados frágiles.
- Corte unidireccional: El movimiento continuo del hilo en una sola dirección evita las marcas de inversión asociadas con los sistemas alternativos y admite una cara de corte más consistente.
- Geometría flexible: El equipo de bucle único puede cortar bloques individuales, placas, caras de referencia, secciones anguladas y, cuando se combina con movimiento rotatorio o multieje, contornos seleccionados y geometrías segmentadas.
- Cambio rápido: La máquina puede moverse entre geometrías de prototipos o lotes pequeños sin reconstruir una red de múltiples hilos, lo que se adapta al desarrollo y la calificación de dispositivos médicos.
- Opciones de proceso más limpias: El abrasivo de diamante fijo elimina la suspensión abrasiva suelta. Dependiendo del material del imán y el plan de limpieza, el sistema puede usar refrigerante controlado con filtración e inhibidor de corrosión.
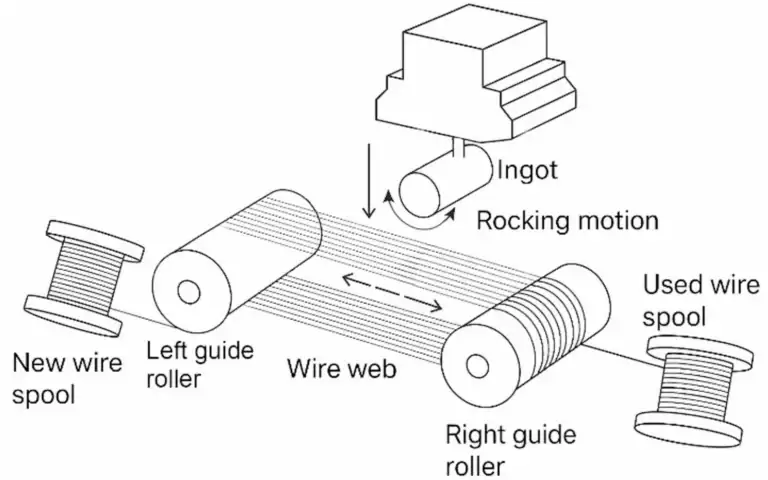
La contrapartida también debe indicarse claramente. El hilo de diamante sin fin normalmente tiene una ranura más ancha que los sistemas alternativos ultrafinos o de múltiples hilos. Su valor para los imanes de resonancia magnética no es “la ranura más pequeña de todas las tecnologías de hilo”; es la combinación de velocidad, movimiento estable en una dirección, cambio simple y flexibilidad de geometría. Cuando el trabajo consiste en miles de placas delgadas idénticas, una sierra de múltiples hilos puede ofrecer un mejor rendimiento y rendimiento de material. Cuando el trabajo es un prototipo de alto valor, un lote médico corto, un bloque grueso o una geometría que requiere posicionamiento flexible, la sierra de hilo sin fin es a menudo el mejor primer proceso a evaluar.
Vimfun puede configurar la plataforma de hilo sin fin como una cortadora estándar de un solo hilo, una sierra giratoria de hilo diamantado para posicionamiento indexado o circunferencial, o una Sierra de hilo de diamante CNC de 4 ejes para trayectorias multieje controladas. La configuración correcta depende del dibujo y debe ser probada por un corte de muestra.
Opciones de corte de hilo sin fin y de múltiples hilos
Utilice una máquina de hilo de diamante sin fin para producir piezas individuales, muestras de calificación, secciones gruesas o geometrías que necesiten posicionamiento rotatorio o CNC. Utilice un sistema de múltiples hilos máquina cortadora de imanes cuando el requisito es la producción de alto volumen de muchas placas paralelas idénticas a partir de un bloque de NdFeB. La capacidad de la máquina debe seleccionarse por el sobre del bloque máximo, la profundidad de corte, el grosor de la rebanada, la geometría y el volumen de producción, no por la palabra “MRI”.”
Para piezas delgadas, el soporte adherido y la alimentación conservadora ayudan a controlar el astillado y la deformación de salida. Para bloques más grandes, la estabilidad de la tensión del hilo, la entrega de refrigerante y el ajuste automático de la alimentación se vuelven más importantes. En ambas rutas, el diámetro real del hilo, la velocidad, la tensión, la alimentación y la configuración del refrigerante deben calificarse según el grado de NdFeB suministrado en lugar de copiarse de una tabla de parámetros genérica.
Rectificado y pulido de doble cara
Utilice el rectificado de doble cara cuando ambas caras deban lograr un espesor y paralelismo controlados en un lote. La plataforma correcta depende del tamaño de la pieza y el rendimiento:
| Necesidad de producción | Configuración recomendada | Mejor ajuste |
|---|---|---|
| I+D y pruebas del primer artículo | Sierra de hilo de diamante sin fin + rectificadora 13B-6LY/P | Corte de muestras flexible y calificación de procesos |
| Cortes angulados, indexados o de contorno seleccionado | Sierra de hilo de diamante sin fin rotatoria o de 4 ejes | Componentes complejos de bajo volumen |
| Producción de componentes de volumen medio | Plataforma de corte SOM4-630D + rectificadora 16B-5LY/P | Placas y bloques estándar de NdFeB |
| Acabado de mayor volumen | Corte de múltiples hilos + rectificado/pulido 22BF-5LY/P | Lotes repetidos que requieren un control de proceso más estricto |
La configuración final debe incluir filtración de refrigerante, control de corrosión, recolección de lodos protegida, gestión de recetas y un paquete de inspección acordado. La automatización opcional debe justificarse por el tamaño del lote y el riesgo de manipulación; no debe reemplazar la validación del primer artículo o el muestreo en proceso.
Capacidades de Vimfun
Vimfun puede configurar las etapas de corte y acabado en función del material del imán del cliente, el dibujo del componente, el volumen de producción y los requisitos de inspección. Una revisión técnica debe cubrir:
- Grado del imán, dimensiones del bloque y condición suministrada
- Geometría terminada, tolerancias, puntos de referencia y requisitos de superficie
- Tolerancia de corte, ruta de recubrimiento y restricciones de limpieza
- Tamaño del lote, volumen anual y requisitos de trazabilidad
- Informe del primer artículo requerido y formato de datos de producción
El punto de partida recomendado es una prueba de procesamiento de muestras. Envíe material representativo y un dibujo controlado. Podemos evaluar la ruta de corte, producir piezas de muestra, medir las características acordadas y utilizar los resultados para definir una configuración de equipo lista para la producción.
Solicitar consulta de grado médico
PREGUNTAS FRECUENTES
¿Este equipo fabrica el imán de resonancia magnética completo?
No. Procesa bloques o componentes de imanes permanentes utilizados por fabricantes calificados de sistemas de imanes y resonancia magnética. El ensamblaje del imán, el apilamiento, el mapeo del campo, la integración del sistema y la validación regulatoria quedan en manos del fabricante del sistema de imanes.
¿El procesamiento de imanes permanentes es relevante para todos los escáneres de resonancia magnética?
No. Muchos sistemas clínicos de RM de alto campo utilizan imanes superconductores. Esta página se aplica a las arquitecturas de RM de imanes permanentes, incluidos ciertos sistemas de bajo campo y abiertos, y a sus requisitos de procesamiento de componentes de NdFeB.
¿Puede una máquina completar tanto el corte como el acabado final?
Normalmente no. El corte con hilo de diamante establece la geometría de manera eficiente; el rectificado o el pulido a doble cara controlan el espesor final, el paralelismo y el estado de la superficie. Una línea cualificada combina las etapas apropiadas.
¿Qué información se requiere para la selección del equipo?
Proporcione el grado del material, el tamaño del bloque de entrada, el plano de acabado, el esquema de tolerancia y referencia, los requisitos de la superficie, el volumen del lote, la ruta de recubrimiento posterior y los registros de inspección requeridos.
Referencias externas:
[1] FDA — Información de RM para la industria: https://www.fda.gov/radiation-emitting-products/mri-magnetic-resonance-imaging/mri-information-industry
[2] IEC 60601-2-33:2022 — Equipos eléctricos médicos, equipos de resonancia magnética: https://webstore.iec.ch/en/publication/67211
[3] ISO 13485:2016 — Sistemas de gestión de calidad de dispositivos médicos: https://www.iso.org/standard/59752.html