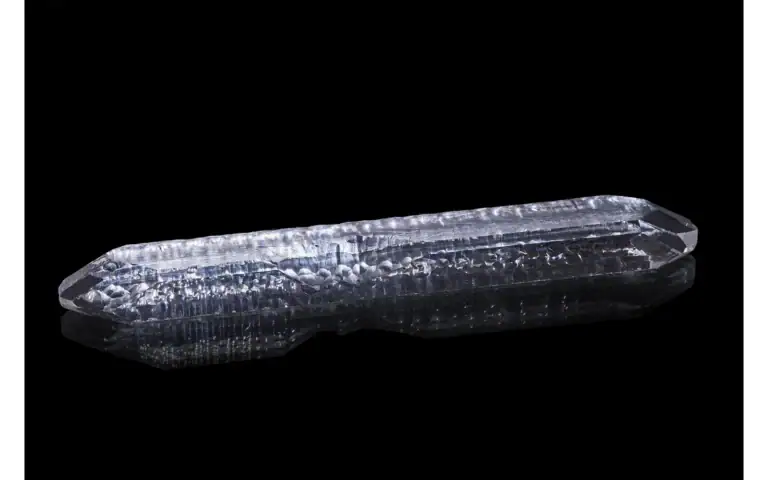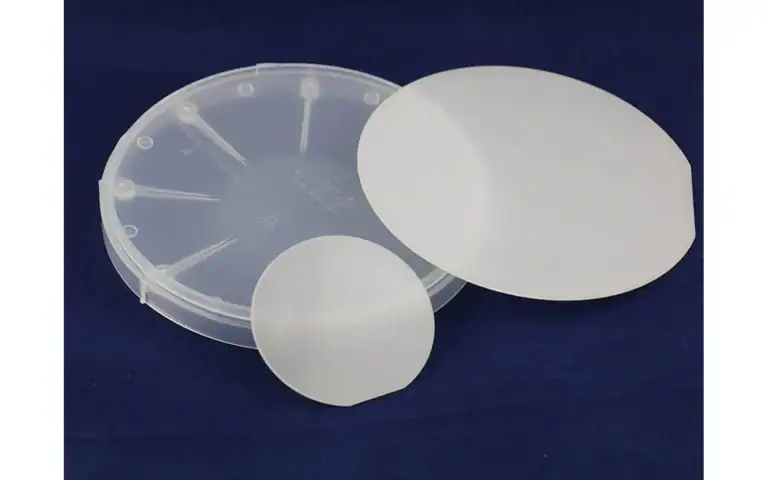
A Máquina de corte de imanes SmCo es equipo de corte especializado configurado para procesar aleaciones de tierras raras de cobalto y samario sin astillado, agrietamiento o desmagnetización inducida térmicamente. Debido a que el SmCo es más duro y más quebradizo que el NdFeB, y debido a que su principal ventaja es la estabilidad a temperaturas elevadas, cada parámetro de corte debe ajustarse para preservar la coercitividad y mantener tolerancias dimensionales estrictas durante toda la producción.
¿Qué es una máquina de corte de imanes SmCo?
Una máquina de corte de imanes SmCo es un sistema de corte de precisión —más comúnmente una sierra de alambre múltiple de diamante o una sierra de diámetro interior (ID)— optimizado para aleaciones de cobalto y samario. La configuración estándar de NdFeB no se puede transferir directamente. La mayor dureza Vickers del SmCo (~550–650 HV frente a ~450–500 HV para el NdFeB sinterizado) y la menor tenacidad a la fractura (K₁c ≈ 1.0–1.3 MPa·m^0.5) significan que las velocidades de avance deben ser más lentas y el control de vibraciones más estricto para evitar microfisuras subsuperficiales que degradan la uniformidad magnética de corte a corte.
El SmCo se produce en dos grados principales, cada uno con requisitos de procesamiento distintos:
- SmCo₅ — temperatura máxima de funcionamiento continuo ~250 °C; composición de aleación más simple; ligeramente más fácil de cortar
- Sm₂Co₁₇ — temperatura de funcionamiento hasta 350 °C; mayor producto energético (BHmax hasta 34 MGOe); más sensible a los picos de calor durante el corte
Ambos grados se procesan en la misma clase de máquina, pero el Sm₂Co₁₇ exige parámetros de corte más conservadores porque cualquier aumento de temperatura localizado cerca del punto Curie corre el riesgo de desmagnetización irreversible en la rebanada terminada.

Parámetros clave para la operación de la máquina de corte de imanes SmCo
| Parámetro | Rango recomendado de SmCo | Rango típico de NdFeB | Notas |
|---|---|---|---|
| Diámetro del alambre (alambre de diamante) | 20–0.28 mm | 22–0.32 mm | Un alambre más fino reduce la pérdida de material en el tocho costoso |
| Velocidad del cable | 800–1.200 m/min | 000–1.500 m/min | Una velocidad más baja limita el astillado en los límites de grano |
| Velocidad de avance | 3–0.8 mm/min | 5–1.2 mm/min | La fragilidad del SmCo requiere una alimentación más lenta |
| Tensión del hilo | 18–25 N | 20–30 N | Ajustar según la especificación del manual del diámetro del alambre |
| Temperatura del refrigerante | 18–22 °C | 20–25 °C | Control de ±1 °C previene microfisuras térmicas |
| Tolerancia de espesor de corte | ±0.03–0.05 mm | ±0,05–0,08 mm | Las especificaciones aeroespaciales y de sensores a menudo exigen un rango más estricto |
Los rangos reflejan la práctica común de la industria para el procesamiento de imanes de tierras raras sinterizados. Siempre valide según el manual del fabricante de su máquina y la hoja de certificación del material para cada lote de tocho.
Cómo configurar su máquina de corte de imanes SmCo
Paso 1: Confirmar el grado del material y la fijación
Identifique si está procesando SmCo₅ o Sm₂Co₁₇ antes de seleccionar la velocidad del alambre y los objetivos de avance: los dos grados difieren en el índice de fragilidad y la sensibilidad al calor. Monte el tocho con epoxi de baja emisión o sujeción mecánica. Evite adhesivos que contengan humedad: la interacción con el refrigerante puede contaminar la cara de corte y causar manchas que se malinterpretan como grietas superficiales durante la inspección de control de calidad.
Paso 2: Ajustar la tensión del alambre y comprobar la comba
Enhebre el alambre de diamante según las especificaciones y mida la comba en condiciones sin carga a velocidad de operación. La dureza del SmCo causa una mayor comba del alambre que los materiales magnéticos más blandos. Si la comba en el punto medio excede los 0.05 mm, reduzca la velocidad del alambre en 50 m/min o aumente la tensión en 1 N incrementalmente —nunca más de 1 N por paso de ajuste— y vuelva a comprobar antes de cortar cualquier material de producto.
Paso 3: Establecer el flujo de refrigerante y realizar un corte de prueba
Utilice un refrigerante a base de agua con un pH de 8.5–9.5. El SmCo es más resistente a la corrosión que el NdFeB, por lo que la química del refrigerante aquí se trata principalmente de lubricidad y eliminación de lodos en lugar de inhibición de la corrosión. Confirme que el flujo de la bomba es continuo y que el punto de ajuste del enfriador es estable antes de cortar. Luego, corte una pieza de un bloque de sacrificio del mismo grado e inspeccione con un aumento de 10× en busca de astillado en los bordes, marcas de alambre más profundas de 5 μm y TTV que exceda los 0.05 mm. Ajuste según sea necesario antes de comprometerse con los tochos de producción.
Corte de SmCo frente a NdFeB: por qué difieren los parámetros
Los ingenieros que pasan de Máquinas de corte de NdFeB a SmCo comúnmente experimentan astillado y agrietamiento en la primera producción. La causa raíz es la tenacidad a la fractura: el K₁c del SmCo es aproximadamente un 30-40% menor que el del NdFeB sinterizado, por lo que los picos de vibración que el NdFeB absorbe propagarán grietas en los límites de grano del SmCo.
Una segunda diferencia es el costo del material. Los tochos de SmCo tienen un valor de materia prima significativamente mayor que el NdFeB de volumen equivalente, lo que hace que la pérdida de material sea una palanca de costos directa en lugar de una preocupación secundaria. Cambiar de un alambre de 0.28 mm a uno de 0.20 mm recupera material significativo por corte y se amortiza rápidamente a los precios del SmCo, particularmente para los grados Sm₂Co₁₇ utilizados en actuadores aeroespaciales de precisión y conjuntos de sensores de alta temperatura.
Para operaciones que procesan ambas aleaciones, la práctica más segura es mantener juegos de alambres dedicados para SmCo. El alambre de NdFeB parcialmente desgastado transfiere fuerzas de impacto mayores que el SmCo no puede tolerar.
Según Arnold Magnetic Technologies, los imanes Sm₂Co₁₇ mantienen más del 95% de su densidad de flujo a temperatura ambiente a 150 °C, una tasa de retención que los convierte en la opción preferida en equipos de corte de imanes de tierras raras líneas que sirven a aplicaciones aeroespaciales y de accionamiento industrial donde el NdFeB requeriría una reducción de potencia o refrigeración activa.
Solución de problemas comunes de corte de imanes SmCo
Desportillamiento del borde en cada corte
Reduzca la velocidad de avance en un 10–15% inmediatamente y verifique el par de apriete de la fijación. El desportillamiento casi siempre se origina por un impacto mecánico al entrar o salir el corte. Si el problema continúa después de reducir la velocidad de avance, inspeccione el alambre bajo magnificación para detectar pérdida de diamante o microfisuras; el alambre desgastado impacta la pieza de trabajo en lugar de cortar limpiamente, y esa energía de impacto es suficiente para iniciar fracturas en SmCo.
TTV fuera de tolerancia (> 0.05 mm)
Verifique primero la comba del alambre a la velocidad máxima de operación. Si la comba está dentro de las especificaciones, vuelva a inspeccionar la fijación: SmCo tiene una densidad de aproximadamente 8.2–8.4 g/cm³, algo mayor que NdFeB, lo que significa que la misma geometría de tocho soporta más peso. Un soporte insuficiente en el punto medio permite una comba que se traduce directamente en un error de TTV en una corrida de múltiples cortes.
Fisuración térmica a mitad de corte
Un pico de temperatura o una interrupción del suministro de refrigerante es la causa. Verifique que el flujo de la bomba sea ininterrumpido y que el enfriador no se haya desviado del punto de ajuste. Las fisuras térmicas en SmCo no son recuperables; ponga en cuarentena todos los cortes de esa corrida e inspeccione cada pieza individualmente antes de liberarla al siguiente paso del proceso. Las notas de aplicación de Vacuumschmelze documentan que las excursiones de temperatura por encima de 80 °C en la interfaz de corte son suficientes para iniciar microfisuras en cortes de Sm₂Co₁₇ más delgados que 3 mm.
Soluciones de máquinas de corte de imanes de SmCo para aplicaciones de alta temperatura
Nuestro equipo se valida en cobalto de samario y otras aleaciones de tierras raras antes del envío. Ya sea que esté produciendo anillos de SmCo₅ para arreglos de sensores, segmentos de arco de Sm₂Co₁₇ para motores de alta temperatura o cortes delgados para actuadores aeroespaciales, configuramos cada máquina de corte de imanes de SmCo según su grado de material, geometría objetivo y volumen de producción anual.
Nuestra línea de SmCo se integra con un equipo de corte de imanes de motor portafolio más amplio que cubre anillos de torsión, segmentos de arco y perfiles personalizados para aplicaciones de accionamiento de alta temperatura. Si su proceso continúa con el pulido o el acabado superficial después del corte, nuestra Rectificado y pulido de imanes de NdFeB página cubre los puntos de referencia del tratamiento superficial post-corte que se aplican a todas las aleaciones sinterizadas de tierras raras, incluido SmCo. Póngase en contacto con nuestro equipo de ingeniería de aplicaciones con su grado de material, dimensiones de corte y objetivo de rendimiento; le recomendaremos la máquina adecuada y le proporcionaremos orientación sobre los parámetros del proceso antes de su primer corte.
Referencias externas: