Tamaños y espesores de obleas de silicio: una tabla de referencia
El espesor de la oblea de silicio depende del diámetro, el tipo de oblea y la etapa del proceso. Utilice rangos de referencia de origen y especifique el requisito real de la pieza en bruto.
El espesor de la oblea de silicio en una tabla de referencia no es el objetivo de la pieza en bruto de la sierra. Una especificación de sustrato pulido y un requisito de corte en bruto describen diferentes etapas del proceso. Coloque el material de acabado, los límites de espesor locales y el método de medición en el dibujo antes de elegir el espaciado de las rebanadas.
El diámetro es útil para dimensionar el equipo, pero no determina de forma única el espesor de la oblea de silicio. Los rangos de origen a continuación son ejemplos de documentos identificados, no un reemplazo de la especificación de oblea actual del cliente.
Vimfun SOM200 enumera un rango de corte configurable, pero un rango de catálogo no es una recomendación para el espesor de la oblea de silicio. Defina el estado de la pieza en bruto requerida y la eliminación posterior antes de utilizar una referencia de máquina en la consulta.
Leer el espesor de la oblea de silicio en contexto
Una especificación puede describir el espesor en una ubicación particular, un promedio o límites en el área evaluada. También puede definir la variación total del espesor por separado. Esos detalles son necesarios para interpretar el requisito; un valor nominal solo deja demasiada ambigüedad.
En Resumen del alcance de SEMI M1 concierne a obleas de monocristal pulido especificadas y las distingue de otras categorías de obleas. Es una referencia de estándares, no evidencia de que una pieza en bruto de corte en bruto particular cumpla con el estándar completo.
Una tabla de referencia de origen
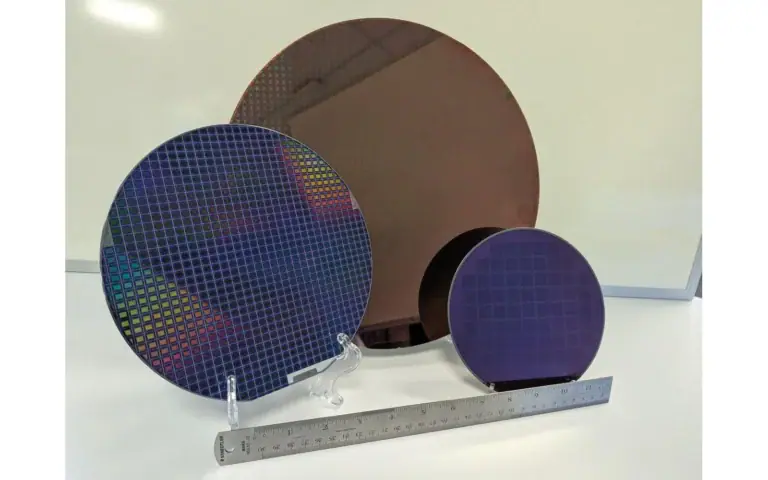
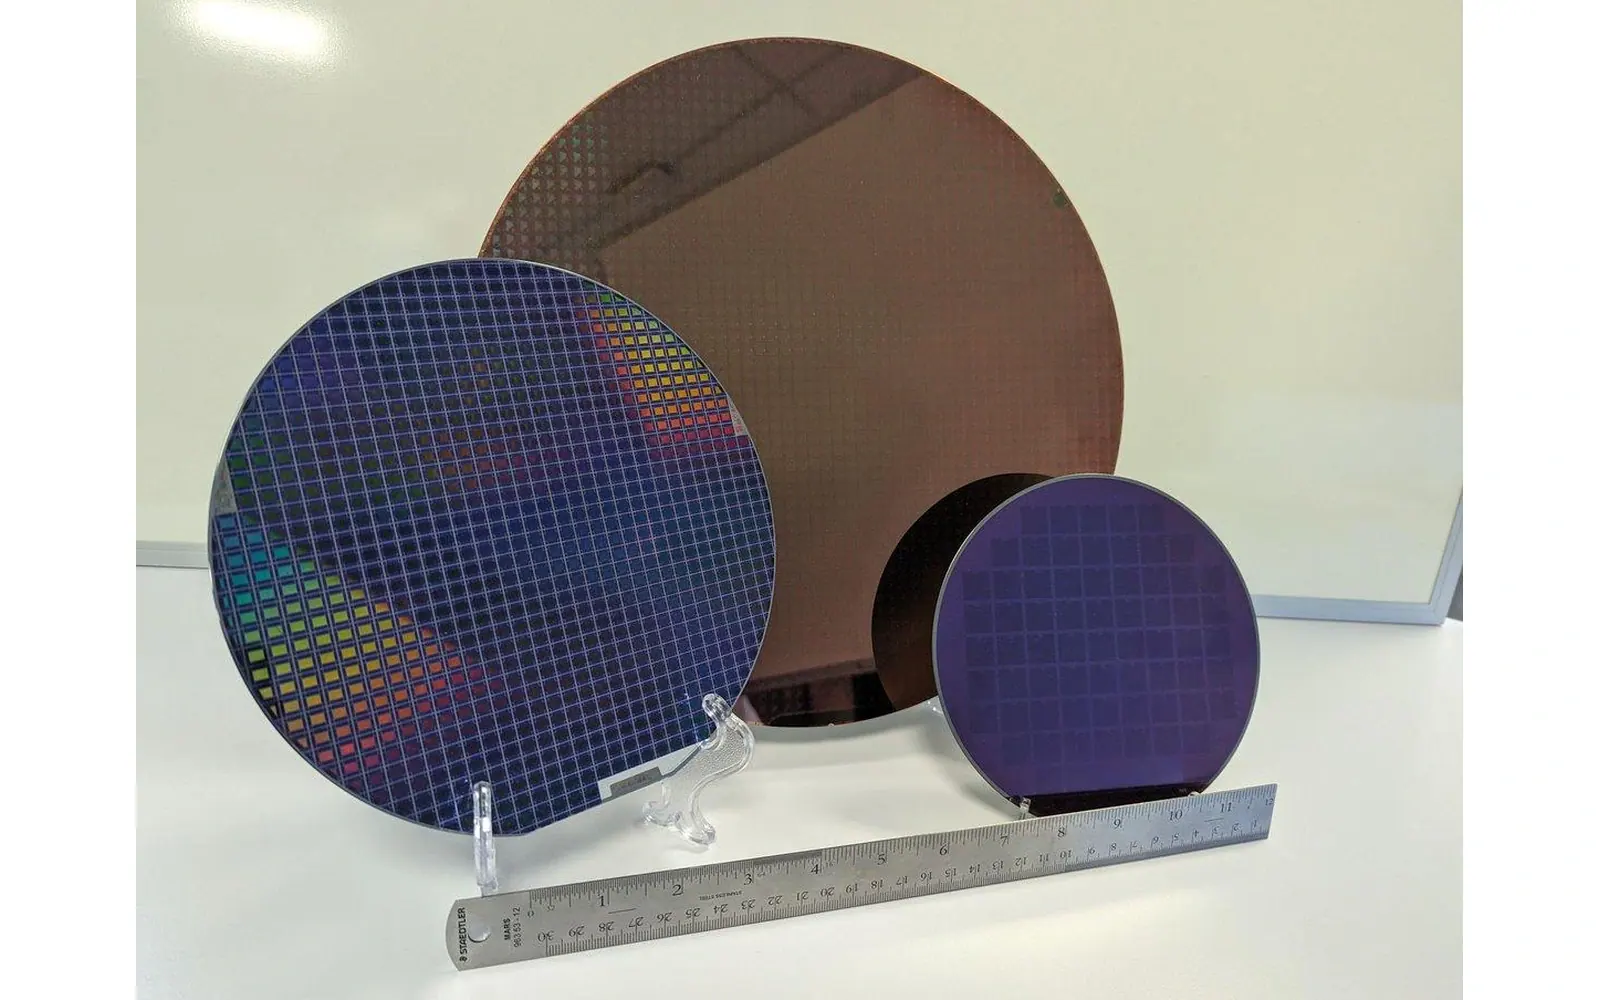
Los tamaños de las obleas de silicio identifican categorías de diámetro, mientras que el espesor estándar de la oblea de silicio depende de la especificación del sustrato y la etapa del proceso. Lea la tabla como un conjunto de ejemplos de referencia de origen, no como un estándar de compra universal. Una oblea de investigación personalizada o un sustrato adelgazado posteriormente pueden diferir de estos ejemplos sin contradecir su dibujo.
Los siguientes valores reproducen rangos dimensionales en material de enseñanza de la City University of Hong Kong y un ejemplo en la hoja de especificaciones de obleas de Stanford. Son ejemplos de referencia de esos documentos, no una afirmación sobre las dimensiones universalmente requeridas hoy en día. La especificación y revisión aplicables del cliente siguen siendo las que controlan.
| Diámetro | Referencia de espesor | Origen e interpretación |
|---|---|---|
| 100 mm | 475–575 µm para ejemplos pulidos en una cara incluidos en la lista | Hoja de especificaciones de Stanford; categorías de obleas particulares |
| 125 mm | 60–0.65 mm | Tabla de enseñanza de la City University; ejemplo de especificación típica |
| 150 mm | 65–0.70 mm | Tabla de enseñanza de la City University; ejemplo de especificación típica |
| 200 mm | 715–0.735 mm | Tabla de enseñanza de la City University; ejemplo de especificación típica |
| 300 mm | 755–0.775 mm | Tabla de enseñanza de la City University; ejemplo de especificación típica |
Fuentes: Notas de preparación de obleas de la City University y Especificaciones de obleas de Stanford.
No fusione los rangos en un nuevo estándar ni les adjunte tolerancias de máquina. Estos ejemplos muestran por qué el espesor de la oblea de silicio debe asociarse con una categoría de oblea definida. No establecen límites para obleas solares, sustratos de investigación personalizados o una operación de adelgazamiento posterior.
¿Se indican realmente las unidades y la tolerancia?
Los milímetros y los micrómetros a menudo aparecen en el mismo proyecto. Indique la unidad en cada encabezado de dibujo y tabla. Convertir 0.725 mm a 725 µm cambia la notación, no el espesor físico. Una unidad omitida puede crear un error mucho mayor que una variación de proceso ordinaria.
Al revisar el espesor de la oblea de silicio, distinga un valor decimal de una tolerancia. Un objetivo de 0.725 mm no implica que cada ubicación medida deba tener exactamente ese espesor. La tolerancia y el método de medición deben escribirse por separado.
Las descripciones comerciales en pulgadas también pueden ser nombres de tamaño aproximados. Utilice el diámetro métrico especificado al verificar accesorios y recibir equipos en lugar de calcular un nuevo diámetro de aceptación a partir de la etiqueta informal.
El rango de 200 mm de la tabla de enseñanza, 0.715–0.735 mm, se convierte a 715–735 µm. Su rango de 300 mm, 0.755–0.775 mm, se convierte a 755–775 µm. Estas conversiones no agregan precisión, actualizan el documento ni hacen que sus ejemplos sean vinculantes para un nuevo pedido.
Para el espesor de la oblea de silicio, mantenga la categoría de origen junto al número. Los ejemplos de 100 mm de Stanford y la tabla de enseñanza de la City University sirven para diferentes propósitos. No los combine en una nueva “tolerancia estándar” ensamblada a partir de filas no relacionadas.
Copiaría el objetivo y la tolerancia aprobados directamente en el dibujo de la pieza en bruto, con la unidad en la etiqueta del campo. La dificultad es copiar un valor familiar de espesor de oblea de silicio y luego permitir que el operador infiera la asignación de acabado. Esa asignación debe ser aprobada por el proceso de recepción, no adivinada en la máquina.
Un valor de referencia no es una especificación de compra.
¿El diámetro determina el espesor?
Una oblea más grande puede necesitar un manejo y una disposición de proceso diferentes, pero el diámetro por sí solo no puede determinar su requisito de espesor. Las obleas de investigación, las obleas de prueba, los sustratos personalizados y las obleas adelgazadas posteriormente pueden diferir de los sustratos encontrados comúnmente.
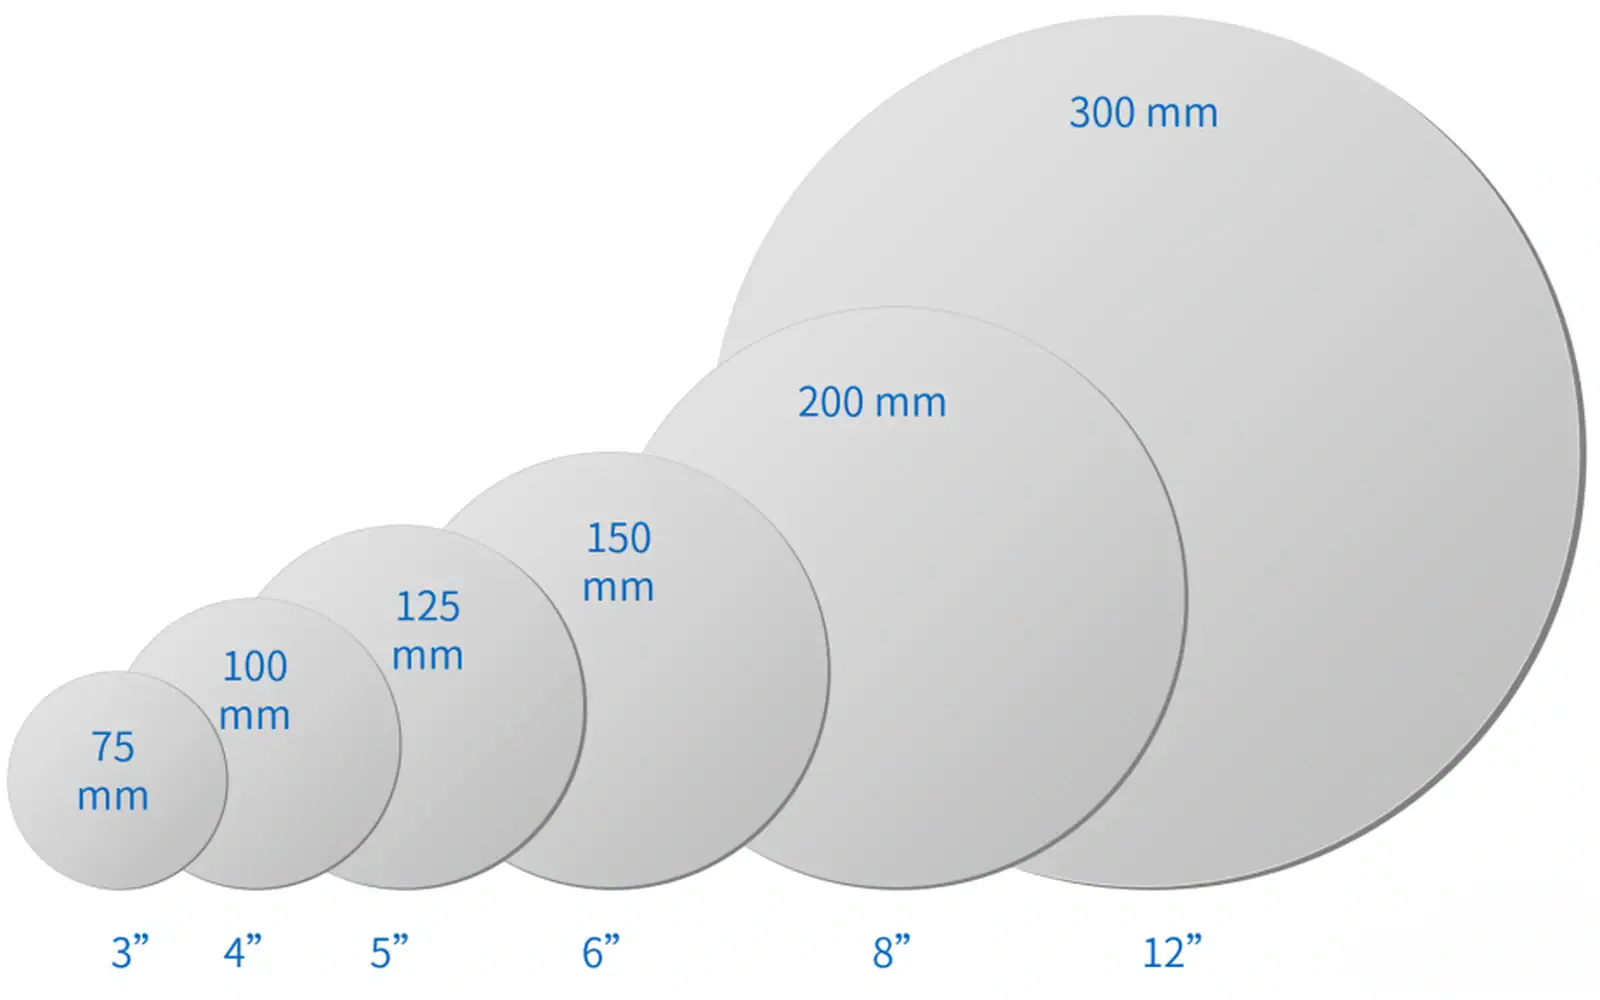
Para la adquisición del espesor de la oblea de silicio, identifique el tipo de oblea y la operación en la que se aplica el requisito. Si un cliente utiliza un sustrato inusualmente delgado, confirme si llega delgado, se apoya en un portador o se adelgaza después del procesamiento del dispositivo. Esas son diferentes rutas de fabricación.
No infiera la capacidad de una máquina de corte de una tabla de referencia de sustratos terminados. La pieza de trabajo real de la máquina, el espesor de la pieza en bruto y los requisitos de calidad deben evaluarse directamente.
¿Cuánto material eliminará el acabado?
La sierra produce una pieza en bruto para un proceso de recepción definido. Cualquier material eliminado por acabado mecánico o químico debe incluirse en la asignación planificada. Esa asignación debe provenir de la ruta aprobada, no de un porcentaje arbitrario agregado a un espesor de referencia.
Utilice corte de lingotes de silicio según el contexto de la aplicación, luego documente la condición real de entrega. Una solicitud de “obleas estándar” es menos útil que un dibujo que describe la pieza en bruto requerida y su siguiente paso previsto.
El espesor de la oblea de silicio en la sierra debe registrarse independientemente del espesor final. Mantenga las mediciones antes y después conectadas a la misma muestra si se utiliza una prueba de acabado para establecer la ruta.
Tenga en cuenta el ancho de corte y la recuperación de material
El intervalo de corte repetido incluye el material en blanco retenido y el corte efectivo. El aumento del grosor del material en blanco cambia el número de cortes disponibles de una sección utilizable, mientras que las tolerancias de corte y de extremo también consumen material. Por lo tanto, la elección del grosor afecta tanto al rendimiento como al manejo.
Compare la recuperación aceptada bajo el mismo requisito de acabado. Un material en blanco más delgado no es beneficioso si no proporciona suficiente material o se rompe durante la liberación. Del mismo modo, un material en blanco más grueso puede añadir trabajo de acabado que anula una mejora aparente en la supervivencia.
Una prueba de grosor de oblea de silicio debe registrar la entrada utilizable, el número de cortes, el material rechazado y el resultado de la operación receptora. Mantenga las estimaciones geométricas separadas de la salida demostrada.
Mida más de un punto cuando sea necesario
Una sola lectura central no puede establecer la uniformidad del grosor en toda la oblea. Seleccione el patrón de medición y la exclusión del borde de acuerdo con el requisito de aceptación. Registre la condición de soporte, el método del instrumento y si la condición de la superficie es adecuada para la medición.
La variación total del espesor describe el rango sobre un área definida; el arqueo y la deformación describen la forma según convenciones definidas. Un objetivo de espesor de oblea de silicio no reemplaza esos criterios cuando son importantes para la siguiente operación.
Para blancos delgados, acuerde el manejo y la medición antes de la prueba. Si la muestra no se puede evaluar de manera confiable con el instrumento disponible, describa la limitación en lugar de presentar lecturas inciertas como prueba de capacidad.
Compruebe el equipo frente al ensamblaje real
Una evaluación de la máquina debe incluir el material montado, el accesorio, el espaciado de corte deseado y el arreglo de liberación. El diámetro del lingote desnudo es solo una entrada. Confirme también si el objetivo de producción es una muestra individual, un lote piloto o una salida repetida de múltiples líneas.
Revisar un máquina de corte de obleas frente a ese requisito real. La tabla de referencia anterior no promete que una configuración cubra todos los espesores o diámetros de obleas de silicio listados.
Proporcione el proceso de recepción y los criterios de inspección con la consulta. Eso permite al proveedor proponer una prueba representativa en lugar de responder a una pregunta dimensional amplia con un envolvente de máquina nominal.
Escriba requisitos de espesor separados para cada estado
Asigne nombres diferentes al requisito final y al requisito intermedio. Un pedido de compra que repite un valor de espesor en cada proceso puede dejar al operador inseguro sobre si se refiere a un blanco recién cortado o a un sustrato terminado. Coloque el estado junto al número dondequiera que aparezca.
El espesor de la oblea de silicio debe estar vinculado a una ventana de aceptación, no solo a un valor nominal. Pregunte qué área se evalúa, qué partidas locales importan y cuándo se realiza la medición. El equipo de recepción puede necesitar preservar material para su propio procesamiento, por lo que una lectura central por sí sola puede no responder a su pregunta.
No utilice el diámetro como atajo para el plano de espesor. Si una norma forma parte del requisito, identifique la especificación aplicable y la versión acordada. Si la pieza es personalizada, identifíquela como personalizada y proporcione su propia condición de recepción. Un tamaño de oblea familiar no hace que cada requisito no especificado sea estándar.
Mantenga las tolerancias separadas de las pérdidas de corte. El material reservado para su posterior eliminación permanece en el blanco; el material eliminado por la sierra no. Combinar los dos en una sola tolerancia oscurece el diseño y puede producir una estimación incorrecta del número de cortes. Dibuje el intervalo repetido antes de usarlo en la planificación de materiales.
Cuando cambie el espesor de la oblea de silicio, revise el manejo y el accesorio en lugar de ajustar solo el diseño de la guía. Pregunte cómo se soportarán las piezas durante la separación, cómo se mantendrá el orden y si el arreglo de inspección todavía representa el requisito. Esta es una revisión de la tarea propuesta, no una afirmación de que cada blanco más delgado necesariamente falla.
El registro devuelto debe incluir observaciones de corte y cualquier corrección posterior. Si un proveedor mide solo después de terminar, indíquelo claramente. Un resultado corregido no puede establecer la condición de corte original a menos que también se documenten el material eliminado y el estado anterior.
Utilice la prueba para resolver una pregunta real del plano. Puede referirse a la ventana del blanco, la reserva de acabado o un desacuerdo en la medición. Nombre esa pregunta antes de la ejecución. Una demostración de la pieza separable más delgada puede ser interesante, pero no establece el espesor que el receptor de producción puede aceptar.
| Campo de decisión | Evidencia a retener |
|---|---|
| Requisito terminado | Valor nominal, ventana local y receptor |
| Requisito de blanco | Objetivo de corte y tolerancia de eliminación |
| Registro de medición | Área, estado del proceso e historial de corrección |
Elija la página que responde a su pregunta
Este artículo responde: ¿Qué valor de espesor pertenece al pedido de la sierra? No reemplaza los alcances de equipo o aplicación siguientes.
| Su pregunta | Página relevante | Límite |
|---|---|---|
| ¿Necesita el contexto de corte de lingotes de silicio? | corte de lingotes de silicio | Contexto de aplicación o proceso para la tarea receptora |
| ¿Necesita el contexto de la máquina de corte de obleas? | máquina de corte de obleas | Contexto de aplicación o proceso para la tarea receptora |
PREGUNTAS FRECUENTES
¿Es el espesor final de la oblea de silicio el objetivo de la sierra?
No cuando las operaciones posteriores eliminan material. El espesor de la oblea de silicio en la recepción final y el objetivo de corte deben especificarse por separado. El equipo de acabado debe aprobar el material reservado en lugar de dejar que el operador de la sierra lo infiera.
¿El diámetro completa el requisito de espesor de la oblea de silicio?
Ninguna etiqueta de diámetro única completa el requisito. Indique el plano estándar o personalizado aplicable y la condición de recepción. La información del tamaño nominal es útil, pero no reemplaza la ventana de espesor y el método de inspección.
¿Qué cambia cuando disminuye el objetivo de espesor de la oblea de silicio?
Revise el material de acabado, el soporte, la liberación y la medición junto con el espesor objetivo. Registre lo que la prueba establece realmente. Una muestra delgada intacta no demuestra por sí sola una producción rutinaria aceptable para toda la ruta.
Escriba un requisito inequívoco
Una especificación práctica identifica el material, la categoría de la oblea, el diámetro, el plano requerido, el objetivo de espesor de corte, la tolerancia, el área de evaluación y la tolerancia de acabado. Agregue la condición de borde y superficie aceptada e identifique el método de medición.
El espesor de la oblea de silicio es más útil como parte de ese requisito completo. Los rangos de referencia pueden ayudar a un equipo a hacer mejores preguntas, pero el plano aprobado determina el trabajo real. Mantener visible la etapa del proceso y la definición de la medición evita que un valor de referencia ordinario se convierta en una promesa de producción sin respaldo.
Utilice la tabla de referencia para identificar preguntas, luego emita el plano de blanco real. Indique el espesor de la oblea de silicio en la etapa del proceso requerida, su tolerancia, el área de inspección y la tolerancia de acabado. Confirme el envolvente montado por separado. Mantenga el documento de referencia y la especificación de compra actual distintos al comparar las propuestas del proveedor.