Para bloques de imanes más pequeños y cortes rectos dentro del rango de grosor especificado.
220 × 220 × 150 mmPieza de trabajo por estación
2–8 mmGrosor de la rebanada
Eje cuádruple · Estación dual
Ver SOM-220D
De bloques sinterizados a rebanadas rectas y segmentos de imanes de arco. Compare las SOM...
NdFeB · Validación de muestra específica del material · Producción por lotes
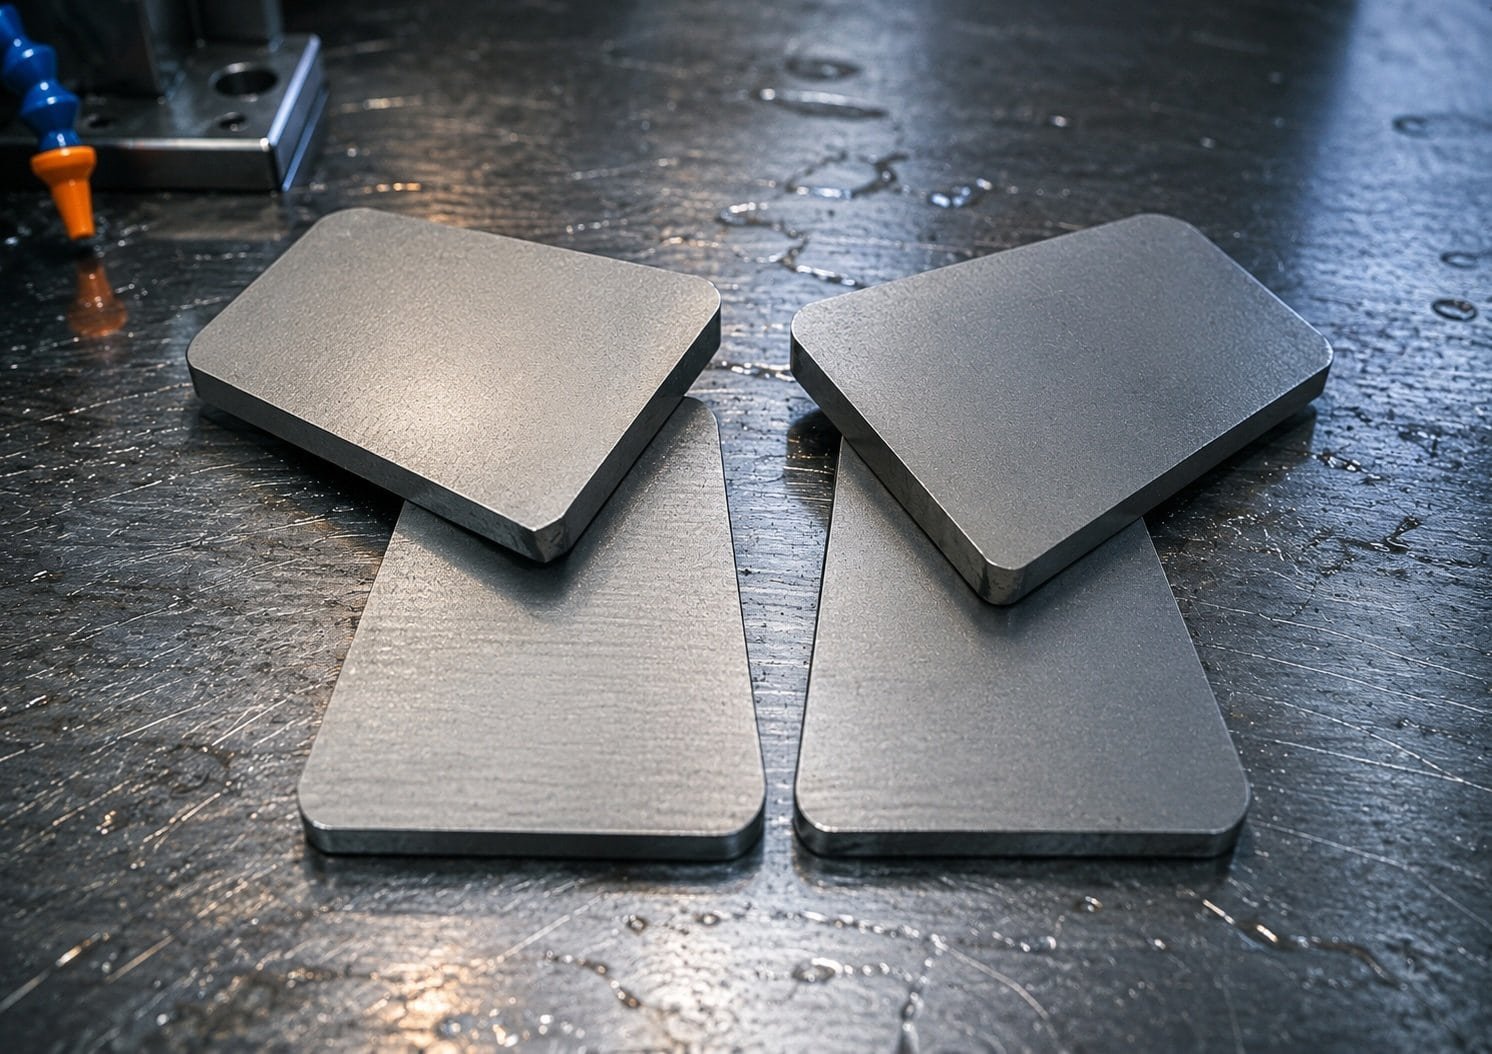
El corte crea la pieza en bruto. El rectificado, el pulido y el proceso posterior establecen la pieza terminada. Planifique la tolerancia de corte y los requisitos de aceptación conjuntamente.
Grado, orientación, dimensiones y superficie de sujeción.
Rebanadas rectas o geometría de arco con el accesorio acordado.
Grosor, estado del borde y tolerancia de acabado.
Grosor final, planitud o geometría de superficie curva.
Continúe con la ruta de recubrimiento o ensamblaje especificada.
Explorar Rectificado y pulido de NdFeB o revise equipos de la línea de producción de imanes cuando el cuello de botella se extienda más allá del corte.
Este video muestra el corte de imanes NdFeB con una sierra multihilo de diamante. Para una prueba de corte de muestra, envíe el grado del imán, las dimensiones del bloque y el grosor de corte deseado.
Watch on YouTube ↗Para las rebanadas rectas, una red de alambre múltiple realiza cortes paralelos a través de una pieza de trabajo. La disposición de las ranuras de los rodillos se selecciona para el espaciado de corte objetivo; el grosor resultante de la rebanada también depende de la anchura de corte real. El diámetro del alambre por sí solo no es una medida garantizada de la anchura de corte.
Para imanes de arco o de baldosas, envíe los radios interior y exterior, la longitud del arco, el grosor y los requisitos de tolerancia. La especificación SOM4-750D incluye el procesamiento de corte recto y de segmento de arco. Esa capacidad no establece que cada dibujo curvo pueda terminarse en una sola operación de corte: el accesorio, los requisitos del arco y cualquier rectificado posterior deben revisarse para la pieza.
Para bloques de imanes más pequeños y cortes rectos dentro del rango de grosor especificado.
Eje cuádruple · Estación dual
Ver SOM-220DPara piezas de trabajo más largas y producción que requiere corte de imanes rectos y de arco.
Eje cuádruple · Estación dual
Ver SOM4-750DEstos dos modelos cubren diferentes requisitos de producción de imanes. Las cifras anteriores provienen de las especificaciones de los modelos respectivos. Son límites de capacidad de la máquina, no una garantía de rendimiento, acabado superficial o tiempo de ciclo en una calidad particular de NdFeB.
El SOM4-750D acepta una pieza de trabajo más larga, pero su ancho especificado es menor que el del SOM-220D. Compare las tres dimensiones, no solo el número de modelo. De manera similar, un requisito de corte de imán submilimétrico está fuera de los rangos de grosor enumerados de ambos modelos. Necesita una revisión separada del equipo y del corte de muestra.
Para la familia de equipos más amplia, consulte la guía de modelos de sierra multihilo. Una lista general de modelos no debe reemplazar una revisión de su dibujo de imán real.
El equipo de corte de imanes de tierras raras a menudo se discute como una categoría, pero el NdFeB y el SmCo no deben asignarse la misma receta de corte sin verificación. La ferrita es una familia de materiales diferente nuevamente. Mantenga la identificación del material visible en la solicitud de corte de muestra y en la configuración de producción.
| Material | Revisar durante la selección | Siguiente paso relevante |
|---|---|---|
| NdFeB | Calidad, orientación del bloque, integridad del borde, pérdida de material y la condición requerida antes del acabado o recubrimiento | Compare SOM-220D y SOM4-750D con la pieza de trabajo y el dibujo |
| SmCo | Soporte del accesorio y comportamiento de fractura en la calidad real; verifique el proceso por separado de una prueba de NdFeB | Guía de corte de imanes SmCo; solicitar una prueba en el grado especificado |
| Ferrita | Condición del borde, desgaste abrasivo, soporte de la pieza y la ruta de acabado requerida | Guía de corte de imanes de ferrita |
No transfiera una velocidad de avance, una cifra de vida útil del hilo o una tasa de rechazo de una familia de imanes a otra. El arreglo propuesto de hilo, accesorio y refrigerante debe revisarse para el material suministrado. Siga la información de seguridad del proveedor de material y el procedimiento operativo aprobado para el refrigerante, el manejo de virutas y la limpieza; una guía general del equipo no define esos procedimientos.
Comience con el dibujo de la pieza y el bloque que entrará en la máquina. “Imán de motor” por sí solo no define un requisito de corte: los cortes rectangulares rectos, los segmentos curvos y las piezas pequeñas y delgadas pueden necesitar accesorios y rutas de proceso diferentes. Proporcione al proveedor las siguientes entradas:
Una máquina que se adapta al bloque es solo el punto de partida. El espacio del accesorio, el soporte del corte y la holgura de acabado también deben adaptarse a la ruta propuesta. Compare equipos utilizando la misma pieza y criterios de aceptación, en lugar de un número de velocidad de corte tomado de un material diferente.
Para lotes de laboratorio y piloto en diferentes materiales, compare el SOM200 sierra multihilo pequeña. Su capacidad indicada es de 200 × 200 × 200 mm con un rango de corte de 0,3–12 mm; la idoneidad del imán y la calidad del corte aún requieren una revisión de muestra específica del material.
Utilice un corte de muestra para probar la ruta propuesta antes de tratar una especificación de catálogo como resultado de producción. Primero acuerde los criterios de material, dibujo y aceptación. Las comprobaciones útiles incluyen el espesor de corte logrado, la variación del espesor, la condición del borde, el corte medido y la holgura restante para el acabado.
Una máquina de corte de imanes multihilo realiza cortes paralelos en un bloque en bruto. Evalúela cuando el trabajo requiera cortes repetidos con un espaciado definido. Para cortes individuales, prototipos o un cambio de perfil, compare una configuración de hilo único adecuada y sus requisitos de fijación. Los segmentos de arco requieren una revisión específica de la geometría; una red de hilos paralelos por sí sola no establece la capacidad de contorno.
Al comparar el corte con alambre de diamante con una sierra de diámetro interior, utilice el mismo grado de imán, las dimensiones del bloque en bruto y los requisitos de la pieza terminada. Mida la anchura real del corte, la condición del borde, la salida aceptada y la tolerancia de acabado. Un resultado de un material o un espesor de corte diferente no es una previsión de producción para su pieza.
Estimar la producción de piezas aceptadas por ciclo y el tiempo de ciclo completo. Incluir carga, sujeción o unión, corte, descarga, inspección y cambio. Dos estaciones de trabajo proporcionan capacidad para dos piezas de trabajo, pero no establecen una duplicación garantizada de la producción aceptada. El material, la preparación del utillaje y el resto de la línea aún determinan la producción del turno.
Incluya el bloque de imán en bruto, el consumo de hilo, el refrigerante y la filtración, la preparación de la fijación, el tiempo del operario, el mantenimiento, los cortes rechazados y el acabado posterior. Divida el coste total del lote por el número de piezas que cumplen los criterios de aceptación acordados. Registre las condiciones de la prueba junto con el resultado para que las cotizaciones puedan compararse sobre la misma base.
Cambie la configuración del proceso mediante una prueba controlada en lugar de adoptar ajustes porcentuales de un material no relacionado. Registre el resultado y sus condiciones para que la configuración seleccionada pueda evaluarse nuevamente en un lote posterior.
El NdFeB es la aplicación principal que se cubre aquí. El NdFeB y el SmCo son imanes de tierras raras; la ferrita pertenece a una familia de materiales diferente. La comparación de materiales anterior enlaza con las guías separadas de SmCo y ferrita. Una prueba de NdFeB no califica la misma configuración de máquina para otro material.
Empezar con SOM-220D cuando la pieza de trabajo encaja en 220 × 220 × 150 mm por estación y el rango de espesor especificado de 2–8 mm cubre el trabajo. Revise el SOM4-750D para su diferente envolvente de pieza de trabajo o cuando también se requiera corte de arco segmentado. Confirme el accesorio y el resultado de la muestra antes de la selección final.
La especificación del SOM4-750D incluye ambos modos. Envíe el dibujo del arco para una revisión de la geometría, la sujeción de la pieza y las necesidades de acabado. No asuma que una configuración de corte recto también establece la configuración para una pieza de arco.
No. Compare el corte medido, el rendimiento aceptado, el consumo de alambre, el tiempo de ciclo y las necesidades de acabado en conjunto. Un cambio que ahorra material por corte aún puede ser inadecuado si aumenta la rotura, el tiempo de inactividad o el trabajo de acabado.
No. El rango de espesor describe los cortes nominales que el equipo está especificado para producir. No es una garantía de planitud, paralelismo o variación de espesor. Acuerde por separado los requisitos de aceptación de la pieza tal como se corta y de la pieza terminada.
Comparta el grado del material, las dimensiones del bloque, el dibujo recto o de arco, las tolerancias y la producción requerida. Revisaremos la ruta del equipo con usted.
Certificado CE · 12 meses de garantía
Respuesta en 12 horas · Corte de muestra gratuito
Los requisitos de servicios públicos e instalación se confirman con su pedido; consúltenos.