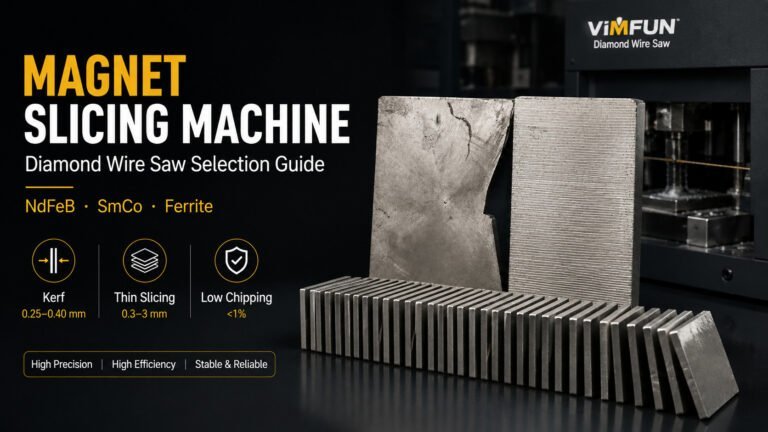
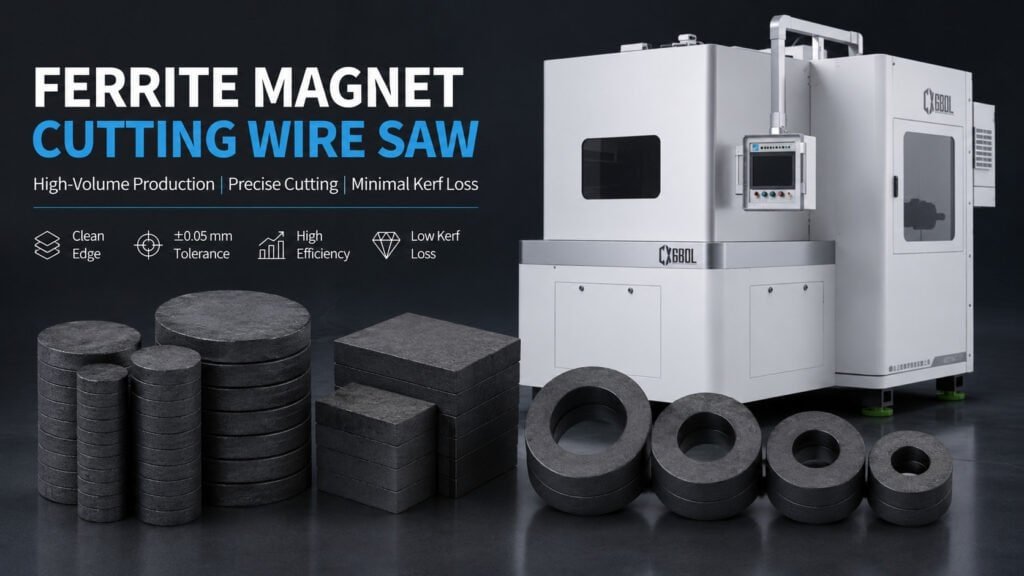
Una sierra de alambre para corte de imanes de ferrita corta imanes cerámicos sinterizados sin el desportillado del borde, la acumulación de microfisuras y la deriva dimensional que destruyen los rendimientos en la producción de alto volumen. La ferrita es más dura y térmicamente más estable que el NdFeB, pero es frágil de una manera diferente: se desportilla en las esquinas en lugar de delaminarse, y tolera velocidades de avance más rápidas, hasta que no lo hace, y un lote completo llega a la etapa de rectificado con bordes biselados que exceden la tolerancia.
Esta página cubre lo que las propiedades del material de la ferrita significan para la selección de la sierra de alambre, qué parámetros del proceso son más importantes y cómo una configuración de sierra de alambre para corte de imanes de ferrita difiere de las configuraciones de NdFeB a las que la mayoría de los proveedores de equipos recurren por defecto.
Por qué la configuración de la sierra de alambre para corte de imanes de ferrita difiere de la de NdFeB
Imanes de ferrita — también llamados imanes de cerámica — están compuestos de óxido de hierro combinado con carbonato de bario o estroncio, sinterizados a alta temperatura en una cerámica densa y dura. Su dureza Mohs se sitúa aproximadamente entre 5.5 y 7, comparable al NdFeB, pero su comportamiento de fractura bajo estrés de corte es diferente.
El NdFeB falla por delaminación a lo largo de los límites de grano cuando la tensión del alambre aumenta. La ferrita falla por desportillado en las esquinas y los bordes de salida cuando la fuerza lateral en la zona de corte excede la resistencia a la rotura transversal del material. Esta distinción es importante para la selección del equipo: la gestión de la tensión del alambre es la preocupación dominante para el NdFeB; el control de la fuerza del borde de salida y el soporte del accesorio son las preocupaciones dominantes para la ferrita.
La otra diferencia significativa es el volumen de producción. Los imanes de ferrita se utilizan en imanes de altavoces, motores de CC pequeños, sensores e imanes de sujeción, aplicaciones que funcionan a volúmenes de producción donde las aplicaciones equivalentes de NdFeB rara vez operan. Una operación de ferrita que corta imanes de altavoces para electrónica de consumo puede procesar cientos de tochos por semana. A ese volumen, la economía de la pérdida de material, el consumo de alambre y el tiempo de ciclo se ven diferentes a como se ven para una operación de NdFeB que corta segmentos de turbinas eólicas.
Esta sensibilidad al costo hace que la elección de la sierra de alambre para ferrita sea un problema de rendimiento, no solo un problema de calidad. Ver Máquina de corte NdFeB para una comparación de cómo la lógica de selección de máquinas difiere entre los materiales de imanes.
Propiedades del material de ferrita que afectan el corte
Comprender el comportamiento de corte de la ferrita comienza con tres propiedades que determinan directamente la selección de parámetros:
Dureza y abrasividad. La dureza de la ferrita (5.5–7 Mohs) la sitúa en el rango donde el corte con alambre de diamante es eficiente, pero donde el desgaste abrasivo del alambre es significativo. La ferrita es más dura que la mayoría de los polímeros y metales blandos, pero más blanda que el carburo de silicio o la zafiro. La vida útil del alambre en ferrita es generalmente más larga que en NdFeB en áreas de corte equivalentes porque la ferrita no tiene la misma matriz de unión metálica que acelera la carga abrasiva.
Fragilidad y formación de virutas. La ferrita se fractura de manera frágil, transgranular, bajo estrés de corte. A velocidades de avance lentas, el corte procede mediante la eliminación controlada del material. A medida que la velocidad de avance aumenta más allá de un umbral, la zona de corte genera suficiente fuerza lateral para iniciar el desportillado en el borde de salida, el punto donde el alambre sale de la pieza de trabajo. Este desportillado del borde de salida es el principal modo de fallo de rendimiento en la producción con sierra de alambre de ferrita, y es la razón por la que la velocidad de avance no se puede simplemente maximizar de la manera en que a veces se puede con materiales más dúctiles.
Estabilidad térmica. A diferencia del NdFeB, la ferrita no pierde rendimiento magnético con la exposición moderada al calor y no se oxida agresivamente durante el corte. Esto significa que los requisitos de refrigeración para la ferrita son menos críticos que para el NdFeB en términos de compatibilidad química, pero el flujo de refrigerante sigue siendo importante para eliminar los escombros de la zona de corte y evitar el re-corte abrasivo de la trayectoria del alambre.
Parámetros de la sierra de alambre para corte de imanes de ferrita
Cuatro grupos de parámetros determinan los resultados del corte de ferrita. Conseguir los cuatro correctamente simultáneamente es lo que separa un proceso de producción estable de uno que requiere ajustes constantes.
Diámetro del alambre. Para tochos de ferrita en el rango de dimensiones de 20–80 mm, es apropiado un alambre de diamante en el rango de diámetro de 0.3–0.5 mm. Un alambre de menor diámetro reduce la pérdida de material, lo cual es crítico al cortar miles de tochos, y reduce la fuerza lateral en la cara de corte. Sin embargo, un alambre más pequeño requiere un control de tensión más preciso para mantener una trayectoria de alambre estable. A volúmenes de producción donde el costo del alambre es un elemento presupuestario significativo, una configuración de alambre de 0.35 mm bien controlada supera a una configuración de 0.5 mm más simple en recuperación de material por kilogramo de ferrita cruda.
Velocidad de avance. La ferrita tolera velocidades de avance más rápidas que el granate YIG o los cristales ópticos porque su comportamiento de clivaje es menos sensible a la fuerza lateral por debajo del umbral de desportillado. El enfoque práctico es establecer una velocidad de avance de referencia que produzca bordes de salida limpios en los cortes de primer artículo, luego aumentar en incrementos medidos mientras se monitorea el borde de salida bajo magnificación. El umbral de desportillado para un grado de ferrita y una geometría de tocho dados es consistente una vez encontrado; no cambia durante una corrida de producción a menos que cambie la condición del alambre.
Una advertencia importante: el umbral de desportillado cambia al pasar de un grado de ferrita a otro. La ferrita de bario y la ferrita de estroncio tienen resistencias a la rotura transversal ligeramente diferentes, y la velocidad de avance umbral difiere en consecuencia. Si su producción cambia entre grados, restablezca la referencia en lugar de asumir que se aplica el mismo conjunto de parámetros.
Tensión del alambre. El corte de ferrita requiere suficiente tensión para mantener la rectitud de la trayectoria del alambre; la deriva dimensional de una trayectoria de alambre errática produce espesores fuera de especificación que fallan en la siguiente etapa de procesamiento. A diferencia del NdFeB, donde los picos de tensión causan delaminación, el principal fallo relacionado con la tensión en la ferrita es la desviación de la trayectoria debido a una tensión insuficiente, no la fractura del material debido a una tensión excesiva. El rango práctico es más estrecho que para materiales más blandos pero más ancho que para cristales ópticos frágiles.
Refrigerante. El refrigerante a base de agua con aditivos específicos para corte es estándar para las operaciones de sierra de hilo de ferrita. La función principal es la eliminación de residuos: la partícula de ferrita es fina y abrasiva, y sin un flujo continuo, vuelve a entrar en la zona de corte y acelera el desgaste del hilo. Una función secundaria es el enfriamiento de la pieza de trabajo, aunque la estabilidad térmica de la ferrita significa que esto es menos crítico que en las operaciones de NdFeB o de cristal óptico. El pH del refrigerante debe mantenerse en el rango neutro a ligeramente alcalino (7-9) para evitar el grabado de la superficie en las caras cortadas. Para obtener información de fondo sobre sinterización — el proceso de densificación que determina la dureza final y la estructura de grano de la ferrita antes del corte — la descripción general de Wikipedia es una referencia útil para comprender por qué la ferrita de diferentes proveedores se corta de manera diferente, incluso con el mismo grado nominal.
Ferrita vs NdFeB vs SmCo: Comparación del comportamiento de corte
| Propiedad | Ferrita | NdFeB | SmCo |
|---|---|---|---|
| Dureza (Mohs) | 5.5–7 | ~6 | ~6–7 |
| Modo de fallo principal | Desportillado del borde de salida | Delaminación / fractura del límite del grano | Agrietamiento superficial |
| Sensibilidad térmica | Bajo | Alto (se oxida, se desmagnetiza) | Bajo-moderado |
| Tolerancia a la velocidad de avance | Moderado-alto | Bajo-moderado | Bajo |
| Sensibilidad a la tensión del hilo | Bajo-moderado | Alta | Alta |
| Volumen de producción típico | Muy alto | Moderado | Bajo |
| Criticidad del refrigerante | Moderado | Alta | Alta |
| Impacto de la pérdida de material | Moderado (sensible al costo) | Alto (costo del material) | Muy alto (costo de material) |
Implicaciones prácticas para una operación de materiales mixtos:
Si su línea de producción corta tanto ferrita como NdFeB, la misma máquina puede manejar ambos con conjuntos de parámetros separados, pero la configuración del accesorio difiere. El NdFeB requiere accesorios compatibles magnéticamente que no interfieran con el campo de la pieza durante el corte. La ferrita no requiere esta consideración, lo que simplifica los accesorios para la producción en lotes de alto volumen.
Para operaciones que cortan SmCo junto con ferrita, consulte Máquina de corte de imanes SmCo cómo la fragilidad y la sensibilidad a la corrosión del SmCo cambian la lógica de los parámetros en comparación con el perfil más indulgente de la ferrita.
Consideraciones de producción de alto volumen para ferrita
Las operaciones de ferrita difieren de las operaciones de NdFeB no solo en los parámetros del material sino también en la estructura de producción. Algunos factores que importan a escala:
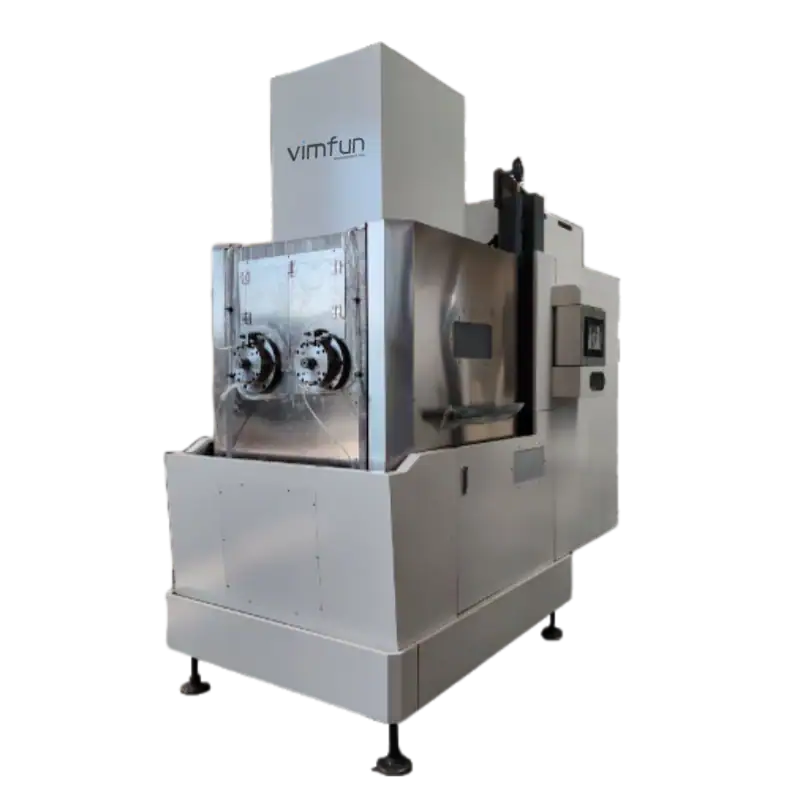
Relación tamaño del lote y tiempo de configuración. En los volúmenes típicos de producción de ferrita (imanes de altavoz, imanes de motores pequeños), la relación entre el tiempo de configuración y el tiempo de corte importa más que en las operaciones de NdFeB de bajo volumen. Una plataforma de máquina que requiere 30 minutos de calibración por lote es una restricción de rendimiento significativa con más de 50 lotes por semana. Las configuraciones de múltiples hilos que cortan múltiples tochos simultáneamente mejoran esta relación a costa de capital inicial.
Economía del consumo de alambre. A volúmenes altos, el costo del alambre se convierte en un gasto operativo significativo. La vida útil del alambre en la ferrita depende en gran medida de si el lavado de escombros es adecuado: un problema de flujo de refrigerante que pasa desapercibido durante medio turno puede consumir alambre en dos horas que normalmente duraría un día completo. Monitorear la condición del alambre en un intervalo definido (no solo al final de su vida útil) y rastrear los cortes por alambre como un KPI de producción lo detecta antes de que se convierta en un problema de costos.
Consistencia dimensional en un lote. Las especificaciones del comprador de ferrita para imanes de altavoz, imanes de motor y sensores suelen incluir tolerancias de espesor estrictas; ±0.05 mm es común en relaciones competitivas con proveedores. Mantener esta tolerancia en un lote de varios cientos de piezas requiere que la tensión del alambre y la velocidad de avance permanezcan estables durante toda la ejecución, no solo al principio. Aquí es donde el monitoreo de parámetros de circuito cerrado recupera su costo: una máquina que se desvía en el último cuarto de una ejecución de lote larga produce piezas fuera de especificación que no se predijeron al inicio del lote.
Para la configuración de líneas de producción de múltiples máquinas y cómo el corte de ferrita se integra con las etapas posteriores de rectificado y recubrimiento, consulte equipos de línea de producción de imanes.
Selección de equipos para producción de hilo de corte de ferrita
La selección de una plataforma de hilo de corte de ferrita para producción requiere que la capacidad de la máquina coincida con el volumen de producción, no con métricas de calidad de piezas individuales.
Para volúmenes bajos a medios (menos de 50 tochos/día): Un hilo de corte único con carga manual o semiautomática, control de tensión de circuito cerrado y una función de recuperación de parámetros cubre la mayoría de los requisitos. La flexibilidad para ejecutar diferentes grados y geometrías de ferrita sin un tiempo de reconfiguración significativo es más valiosa a esta escala que el rendimiento bruto.
Para producción de alto volumen (más de 50 tochos/día): Las configuraciones de múltiples hilos que cortan múltiples tochos por pasada se justifican económicamente. A esta escala, la pérdida de material por kerf por tocho se acumula significativamente durante una semana de producción, y la mejora en la recuperación de material de una configuración de múltiples hilos bien configurada compensa la prima de capital. La carga y descarga automáticas valen la pena evaluarlas porque el manejo manual a alto rendimiento introduce variabilidad que afecta la consistencia dimensional.
Qué no priorizar específicamente para la ferrita:
- Calificación máxima de velocidad del alambre (la ferrita rara vez necesita la velocidad máxima que ofrece cualquier máquina de producción)
- Capacidad de acabado de superficie de pieza única (el rectificado posterior corrige la textura de la superficie; el hilo de corte solo necesita entregar la geometría correcta)
- Precisión de tensión para la prevención de picos de NdFeB (la principal preocupación de tensión de la ferrita es la tensión mínima para la estabilidad de la trayectoria, no la prevención de picos)
Para obtener opciones completas de configuración de equipos aplicables a la producción de ferrita, SmCo y NdFeB en la misma instalación, envíe su volumen diario, dimensiones del tocho y requisitos de tolerancia a través del formulario de cotización. La configuración que funciona para una operación de imanes de altavoz que procesa ferrita de bario a 200 piezas/día difiere de una para una operación mixta que incluye grados de tierras raras; una conversación antes de cotizar evita especificar demasiado o muy poco la plataforma.
Para aplicaciones de corte relacionadas en todo el rango de materiales magnéticos, consulte equipo de corte de imanes de tierras raras y el materiales magnéticos página de descripción general.
PREGUNTAS FRECUENTES
¿Puedo cortar ferrita en el mismo hilo de corte que uso para NdFeB?
Sí, con un conjunto de parámetros y un enfoque de fijación diferentes. La ferrita funciona a velocidades de avance más altas y no requiere la misma prevención de picos de tensión que el NdFeB. Si su máquina tiene recuperación de parámetros, almacene perfiles separados para cada material. El principal cambio de configuración es la fijación: la ferrita no requiere la fijación compatible con el campo magnético que necesitan algunas configuraciones de NdFeB.
¿Qué causa el astillado del borde de salida en el corte de hilo de ferrita?
Velocidad de avance por encima del umbral de astillado para el grado de ferrita específico y la geometría del tocho. El umbral es consistente para una configuración dada: encuéntrelo en los primeros cortes de artículo aumentando la velocidad de avance incrementalmente hasta que aparezca el astillado, luego retroceda y bloquee el parámetro. El astillado que aparece aleatoriamente en un lote generalmente indica un cambio en la condición del alambre (el alambre desgastado requiere una velocidad de avance más lenta para mantener un corte limpio) en lugar de un problema de parámetros.
¿Cómo se compara el corte de hilo de ferrita con el corte con hoja de diamante para la producción de alto volumen?
El hilo de corte produce un kerf más estrecho (menos desperdicio de material), genera menos calor en la cara de corte y crea menos fuerza lateral en la zona de corte. A altos volúmenes de producción donde el costo de la materia prima se mide por kilogramo en lugar de por unidad, la diferencia en la pérdida de kerf se acumula significativamente. El corte con hoja de diamante sigue siendo más rápido para operaciones de corte único en tochos grandes, pero es menos económico para el corte en rodajas de varias piezas a volumen.
¿Qué refrigerante se recomienda para el corte de hilo de ferrita?
Líquido de corte a base de agua, pH 7-9, con caudal adecuado para eliminar las partículas de ferrita de la zona de corte. Los refrigerantes a base de aceite dejan residuos que complican los procesos de recubrimiento de fosfato o níquel que se aplican típicamente a los imanes de ferrita después del rectificado. Los refrigerantes alcalinos por encima de pH 9 corren el riesgo de grabar la superficie de las caras de ferrita recién cortadas.
¿Cómo debo ajustar los parámetros al cambiar entre grados de ferrita de bario y ferrita de estroncio?
Restablezca la línea base de la velocidad de avance en los cortes de primer artículo para cada cambio de grado. La ferrita de bario y la ferrita de estroncio tienen resistencias a la rotura transversal ligeramente diferentes, lo que cambia el umbral de astillado. No asuma que el conjunto de parámetros que funcionó para un grado se aplica directamente al otro: una breve validación del primer artículo evita un lote de piezas astilladas.