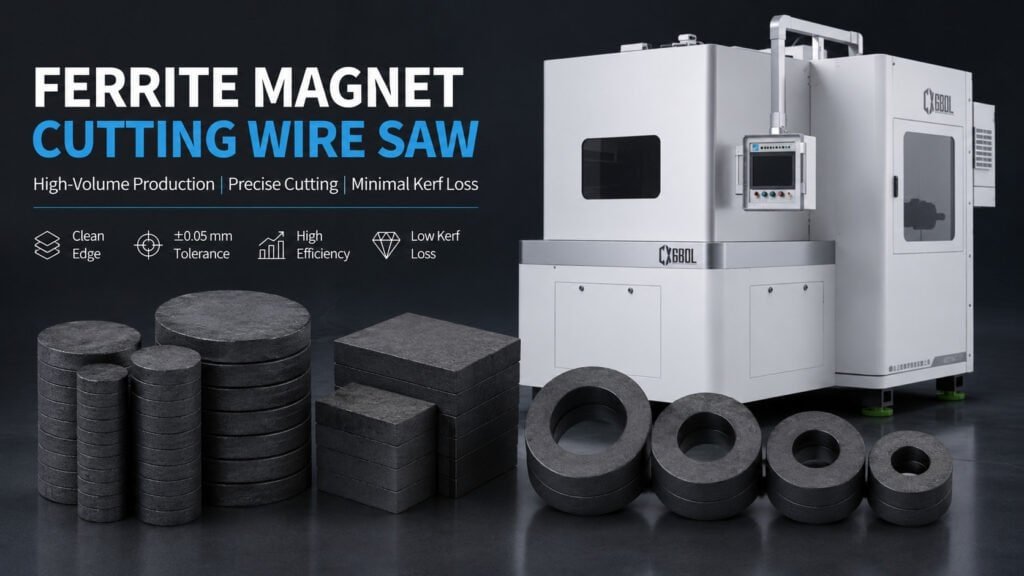
焼結セラミック磁石を、大量生産の歩留まりを低下させるエッジの欠け、マイクロクラックの蓄積、寸法ドリフトなしに切断するフェライト磁石切断ワイヤーソー。フェライトはNdFeBよりも硬く、熱的にも安定していますが、異なる脆性を持っています。つまり、剥離ではなくコーナーが欠け、許容範囲を超える寸法ドリフトが発生するまで、より速い送り速度に耐えます。.
この記事では、フェライトの材料特性がワイヤーソーの選択にどのように影響するか、どのプロセスパラメータが最も重要か、そしてフェライト磁石切断ワイヤーソーの設定が、ほとんどの機器サプライヤーがデフォルトで設定しているNdFeBの設定とどのように異なるかについて説明します。.
フェライト磁石切断ワイヤーソーの設定がNdFeBと異なる理由
フェライト磁石 セラミック磁石とも呼ばれるフェライト磁石は、酸化鉄とバリウムまたは炭酸ストロンチウムを組み合わせて高温で焼結し、高密度で硬いセラミックにしたものです。モース硬度は約5.5〜7で、NdFeBと同等ですが、切断応力下での破壊挙動は異なります。.
NdFeBは、ワイヤー張力が急上昇すると、粒界に沿って剥離することで破損します。フェライトは、切断領域の横方向力が材料の横断破断強度を超えると、コーナーや出口エッジで欠けることで破損します。この違いは、機器の選択において重要です。NdFeBではワイヤー張力の管理が最優先事項ですが、フェライトでは出口エッジの力制御と治具サポートが最優先事項です。.
もう一つの重要な違いは、生産量です。フェライト磁石は、スピーカーマグネット、小型DCモーター、センサー、保持マグネットなどの用途で使用されており、NdFeB相当の用途ではめったに稼働しない生産量で稼働しています。家電製品用のスピーカーマグネットを切断するフェライト加工では、週に数百個のビレットを処理する場合があります。その量では、ケフ損失、ワイヤー消費、サイクルタイムの経済性は、風力タービンセグメントを切断するNdFeB加工の場合とは異なります。.
このコスト感度により、フェライトのワイヤーソーの選択は、品質の問題だけでなく、スループットの問題となります。磁石材料間の機械選択ロジックの違いについては、こちらを参照してください。 NdFeB切断機 切断に影響を与えるフェライト材料の特性.
フェライトの切断挙動を理解するには、パラメータ選択に直接影響を与える3つの特性から始めます。
硬度と研磨性。
フェライトの硬度(モース硬度5.5〜7)は、ダイヤモンドワイヤーが効率的に切断できる範囲にありますが、ワイヤーの摩耗も無視できません。フェライトはほとんどのポリマーや軟金属よりも硬いですが、炭化ケイ素やサファイアよりも柔らかいです。フェライトでのワイヤー寿命は、同等の切断面積でNdFeBよりも一般的に長くなります。これは、フェライトには研磨剤の負荷を加速する金属結合マトリックスがないためです。. 脆性とチップ形成。.
フェライトは、切断応力下で脆性のあるトランスグラニュラーモードで破壊されます。低速送り速度では、切断は制御された材料除去によって進行します。送り速度がしきい値を超えて増加すると、切断領域は、出口エッジ(ワイヤーがワークピースから出る点)での欠けを開始するのに十分な横方向力を生成します。この出口エッジの欠けは、フェライトワイヤーソー生産における主な歩留まり不良モードであり、より延性のある材料で可能なように、送り速度を単純に最大化できない理由です。. 熱安定性。.
NdFeBとは異なり、フェライトは中程度の熱暴露で磁気性能を失わず、切断中に積極的に酸化しません。これは、化学的適合性の点で、フェライトのクーラント要件がNdFeBよりも重要ではないことを意味しますが、クーラントの流れは、切断領域から破片を洗い流し、ワイヤーパスの研磨剤による再切断を防ぐために依然として重要です。. フェライト磁石切断ワイヤーソーのパラメータ.
フェライト磁石切断ワイヤーソーのパラメータ
ワイヤー径。.
寸法範囲20〜80 mmのフェライトビレットの場合、直径0.3〜0.5 mmのダイヤモンドワイヤーが適切です。より細いワイヤーは、ケフ損失を削減します(数千個のビレットを切断する場合に重要)し、切断面の横方向力を低減します。ただし、細いワイヤーは、安定したワイヤーパスを維持するために、より正確な張力制御が必要です。ワイヤーコストが予算の重要な項目である生産量では、適切に制御された0.35 mmワイヤーの設定は、原材料フェライト1 kgあたりの材料回収率において、より単純な0.5 mmの設定よりも優れています。. 送り速度。.
フェライトは、YIGガーネットや光学結晶よりも速い送り速度に耐えます。これは、その劈開挙動が欠けしきい値以下の横方向力に対する感度が低いためです。実際的なアプローチは、最初の部品の切断でクリーンな出口エッジを生成するベースライン送り速度を設定し、倍率で出口エッジを監視しながら測定された増分で増加させることです。特定のフェライトグレードとビレットジオメトリの欠けしきい値は、一度見つかれば一貫しています。ワイヤーの状態が変わらない限り、生産実行中にシフトしません。. フェライトは、YIGガーネットや光学結晶よりも速い送り速度に耐えられます。これは、その劈開挙動が、欠けの閾値以下の横方向力に対してそれほど敏感ではないためです。実際的なアプローチは、最初の加工品カットでクリーンな出口エッジを生成するベースライン送り速度を設定し、その後、拡大鏡で出口エッジを監視しながら、測定された増分で増加させることです。特定のフェライトグレードとビレットジオメトリの欠けの閾値は、一度見つかれば一貫しており、ワイヤーの状態が変わらない限り、生産実行中にシフトしません。.
ワイヤー張力。.
フェライト切断では、ワイヤーパスの直線性(ワイヤーパスのずれによる寸法ドリフトは、次の処理ステージで失敗する仕様外の厚さを生成します)を維持するために十分な張力が必要です。張力の急上昇が剥離を引き起こすNdFeBとは異なり、フェライトの主な張力関連の故障は、過度の張力による材料の破壊ではなく、不十分な張力によるパスのずれです。実用的な範囲は、軟らかい材料よりも狭いですが、壊れやすい光学結晶よりも広いです。. クーラント。.
クーラント。. フェライトワイヤーソー加工では、切削液添加剤入りの水系クーラントが標準です。主な機能は切り屑のフラッシングです。フェライトの粒子は微細で研磨性が高いため、連続的な流れがないと切り込み領域に再侵入し、ワイヤーの摩耗を加速させます。二次的な機能はワークピースの冷却ですが、フェライトは熱安定性が高いため、NdFeBや光学結晶加工ほど重要ではありません。切り込み面の表面エッチングを避けるため、クーラントのpHは中性から弱アルカリ性(7〜9)の範囲に維持する必要があります。背景については 焼結 — フェライトの最終的な硬度と結晶構造を切削前に決定する緻密化プロセス — については、Wikipedia の概要が、同じ公称グレードであってもサプライヤーごとにフェライトの切削性が異なる理由を理解する上で役立つ参考資料となります。.
フェライト vs NdFeB vs SmCo: 切削挙動比較
| 特性 | フェライト | ネオジム鉄B | SmCo |
|---|---|---|---|
| 硬度(モース硬度) | 5.5–7 | ~6 | 〜6〜7 |
| 主な破損モード | 出口エッジの欠け | 層間剥離/結晶粒界破壊 | 表面亀裂 |
| 熱感度 | 低い | 高い(酸化、脱磁) | 低〜中程度 |
| 送り速度許容度 | 中程度〜高い | 低〜中程度 | 低い |
| ワイヤー張力感度 | 低〜中程度 | 高い | 高い |
| 通常の生産量 | 非常に高い | 中程度 | 低い |
| クーラントの重要度 | 中程度 | 高い | 高い |
| ケフ損失の影響 | 中程度(コスト重視) | 高い(材料コスト) | 非常に高い(材料コスト) |
混合材料加工の実用的な意味合い:
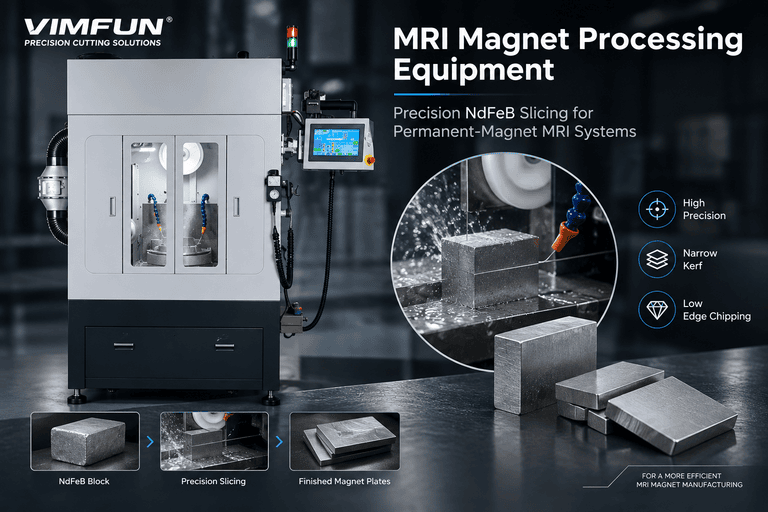
生産ラインでフェライトとNdFeBの両方を切断する場合、同じ機械で個別のパラメータセットを使用すれば両方に対応できますが、治具のセットアップは異なります。NdFeBは、切断中にワークピースの磁場を妨げない磁気適合性のある治具が必要です。フェライトにはこの考慮事項は不要なため、大量バッチ生産の治具が簡素化されます。.
フェライトとSmCoを同時に切断する加工については、こちらを参照してください。 SmCo磁石切断機 SmCoの脆性と腐食感受性が、より許容範囲の広いフェライトと比較してパラメータロジックをどのように変更するかについては、こちらを参照してください。.
フェライトの大量生産に関する考慮事項
フェライト加工は、材料パラメータだけでなく、生産構造においてもNdFeB加工とは異なります。大規模で重要な要素がいくつかあります。
バッチサイズとセットアップ時間の比率。. スピーカーマグネットや小型モーターマグネットなど、フェライト生産で典型的な量では、セットアップ時間と切断時間の比率は、低量生産のNdFeB加工よりも重要になります。バッチごとに30分の校正が必要な機械プラットフォームは、週50バッチ以上の生産では、スループットの重要な制約となります。複数のビレットを同時に切断するマルチワイヤ構成は、初期投資のコストをかけてこの比率を改善します。.
ワイヤ消費の経済性。. 大量生産では、ワイヤコストが重要な運営費用となります。フェライトでのワイヤ寿命は、デブリのフラッシングが適切かどうかによって大きく左右されます。シフトの半分で気づかれないクーラントの流れの問題は、通常1日持続するワイヤを2時間で消費する可能性があります。定義された間隔(寿命末期だけでなく)でワイヤの状態を監視し、生産KPIとしてワイヤあたりのカット数を追跡することで、コスト問題になる前にこれを把握できます。.
バッチ全体での寸法の一貫性。. スピーカーマグネット、モーターマグネット、センサーのフェライトバイヤーの仕様には、通常、厳しい厚さ公差が含まれています。競争力のあるサプライヤー関係では、±0.05 mmが一般的です。数百個のバッチ全体でこの公差を維持するには、ワイヤ張力と送り速度が、実行中だけでなく、開始時にも安定している必要があります。ここでクローズドループパラメータ監視がそのコストに見合う価値を発揮します。長いバッチの最後の四半期でドリフトする機械は、バッチ開始時に予測されなかった規格外の部品を生成します。.
マルチマシン生産ラインのセットアップと、フェライト切断が後工程の研削およびコーティング段階とどのように統合されるかについては、こちらを参照してください。 磁石生産ライン機器.
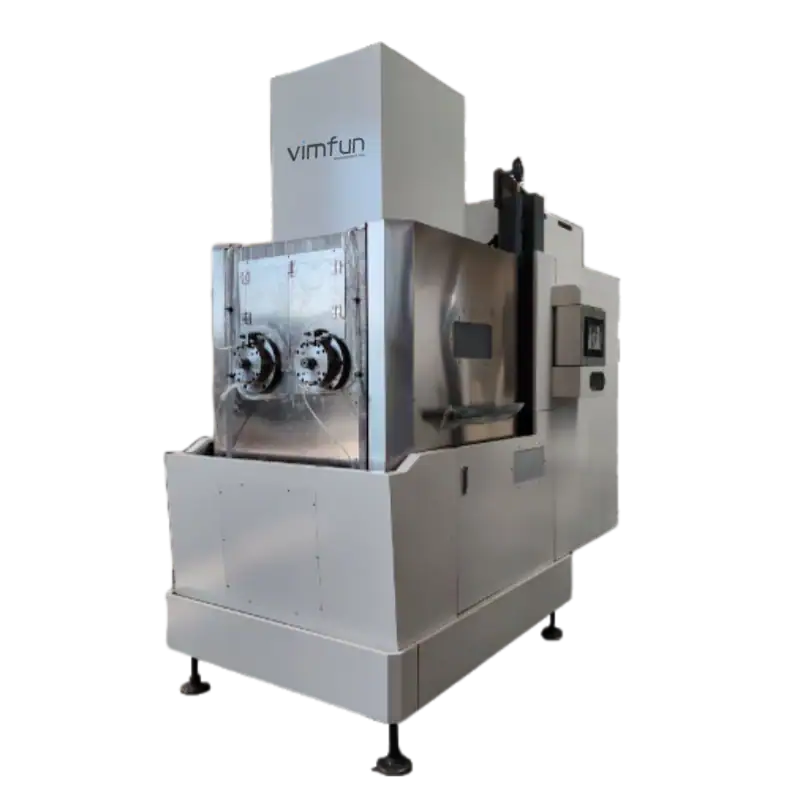
フェライトワイヤソー生産のための機器選定
生産用のフェライト磁石切断ワイヤソープラットフォームを選択するには、機械能力を単一部品の品質指標ではなく、生産量に合わせる必要があります。.
低〜中量生産(1日あたり50ビレット未満)の場合: 手動または半自動ローディング、クローズドループ張力制御、およびパラメータリコール機能を備えたシングルワイヤソーは、ほとんどの要件をカバーします。この規模では、生の生産量よりも、大幅な再構成時間をかけずに異なるフェライトグレードや形状を実行できる柔軟性の方が価値があります。.
大量生産(1日あたり50ビレット以上)の場合: 1回のパスで複数のビレットを切断するマルチワイヤ構成は、経済的に正当化されます。この規模では、1ビレットあたりのカーフ損失は、1週間の生産で大幅に蓄積され、適切に構成されたマルチワイヤセットアップによる材料回収の改善は、初期投資のプレミアムを相殺します。手動処理は大量生産で寸法の一貫性に影響を与えるばらつきを導入するため、自動ローディングおよびアンローディングの評価が価値のあるものになります。.
フェライトに特化して優先すべきでないこと:
- 最大ワイヤ速度定格(フェライトは、生産機械が提供する最高速度をほとんど必要としません)
- 単一部品の表面仕上げ能力(後工程の研削で表面テクスチャが修正されるため、ワイヤソーは正しいジオメトリを提供するだけで十分です)
- NdFeBのスパイク防止のための張力精度(フェライトの主な張力懸念は、スパイク防止ではなく、パス安定性のための最小張力です)
同じ施設でフェライト、SmCo、NdFeBの生産に適用可能な完全な機器構成オプションについては、日々の生産量、ビレット寸法、および公差要件を見積もりフォームから送信してください。1日あたり200個のバリウムフェライトを生産するスピーカーマグネット加工に適した構成は、レアアースグレードを含む混合加工とは異なります。見積もり前の話し合いにより、プラットフォームの過剰または過小仕様を回避できます。.
磁性材料の範囲全体にわたる関連切断アプリケーションについては、こちらを参照してください。 13. あなたが選ぶレアアース磁石切断装置は、材料が製品になるか切りくずになるかに直接影響します。 そして 磁性材料 概要ページ。.
よくあるご質問
NdFeBに使用しているのと同じワイヤソーでフェライトを切断できますか?
はい、異なるパラメータセットと治具アプローチを使用します。フェライトはより高い送り速度で動作し、NdFeBと同じ張力スパイク防止は必要ありません。機械にパラメータリコール機能がある場合は、各材料のプロファイルを個別に保存してください。主なセットアップ変更は治具です。フェライトは、一部のNdFeBセットアップで必要とされる磁場適合性のある治具は必要ありません。.
フェライトワイヤソー切断で、出口エッジの欠けが発生する原因は何ですか?
特定のフェライトグレードとビレットジオメトリの欠けしきい値を超える送り速度。しきい値は、特定のセットアップで一貫しています。最初のサンプルカットで、欠けが現れるまで送り速度を段階的に上げてから、戻してパラメータをロックすることで見つけます。バッチ全体でランダムに現れる欠けは、通常、パラメータの問題ではなく、ワイヤの状態の変化(摩耗したワイヤは、クリーンな切断を維持するために遅い送り速度が必要)を示します。.
大量生産において、フェライトワイヤソー切断はダイヤモンドブレード切断と比較してどうですか?
ワイヤソーは、より狭いカーフ(材料の無駄が少ない)、切断面に発生する熱が少ない、切断領域での横方向の力が少ないという利点があります。原材料コストが単位あたりではなくキログラムあたりで測定される大量生産では、カーフ損失の違いは意味のあるものになります。ダイヤモンドブレード切断は、大きなビレットの単一切断操作では依然として高速ですが、大量の複数ピースのスライスには経済的ではありません。.
フェライトワイヤソー切断にはどのクーラントが推奨されますか?
水性切削液、pH 7~9、適切な流量でフェライト粒子を切削部から洗い流す。油性クーラントは、フェライト磁石の研削後に通常適用されるリン酸塩またはニッケルめっきプロセスを複雑にする残留物を残します。pH 9を超えるアルカリ性クーラントは、切断されたばかりのフェライト表面にエッチングが発生するリスクがあります。.
バリウムフェライトとストロンチウムフェライトのグレードを切り替える際に、どのようにパラメータを調整すればよいですか?
各グレード変更の初回カットで、送り速度の基準値を再設定してください。バリウムフェライトとストロンチウムフェライトは、横断破断強度(transverse rupture strength)がわずかに異なるため、欠けのしきい値が変化します。一方のグレードで機能したパラメータセットが、もう一方のグレードに直接適用されるとは想定しないでください。初回カットによる短い検証で、欠けた部品のバッチを回避できます。.