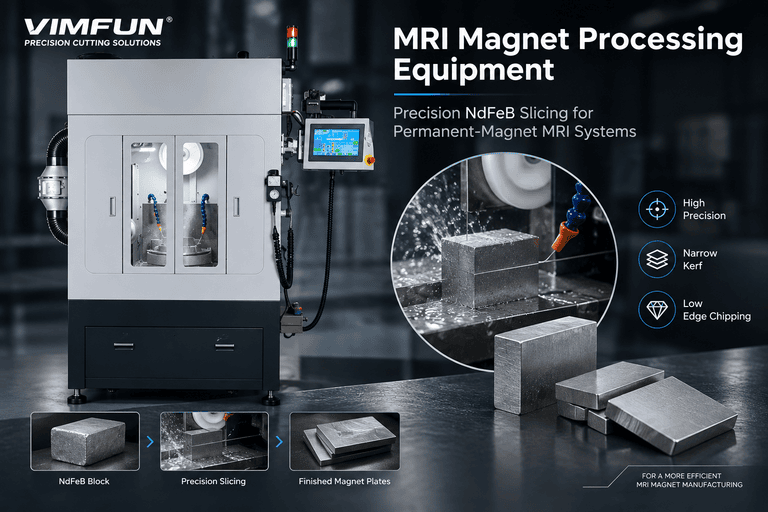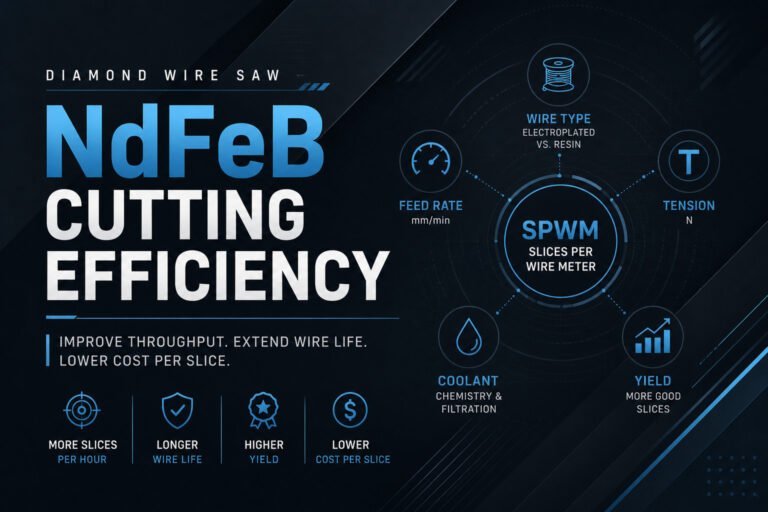
Проволочно-отрезной станок для резки ферритовых магнитов разрезает спеченные керамические магниты без сколов кромок, накопления микротрещин и смещения размеров, которые снижают выход продукции при крупносерийном производстве. Феррит тверже и термически стабильнее NdFeB, но он хрупкий по-другому: он скалывается по углам, а не расслаивается, и допускает более высокие скорости подачи — до тех пор, пока это не приведет к тому, что вся партия придет на стадию шлифовки со скошенными краями, выходящими за пределы допуска.
На этой странице рассматривается, что означают свойства материала феррита для выбора проволочно-отрезного станка, какие параметры процесса имеют наибольшее значение и чем установка проволочно-отрезного станка для резки ферритовых магнитов отличается от конфигураций для NdFeB, которые по умолчанию используют большинство поставщиков оборудования.
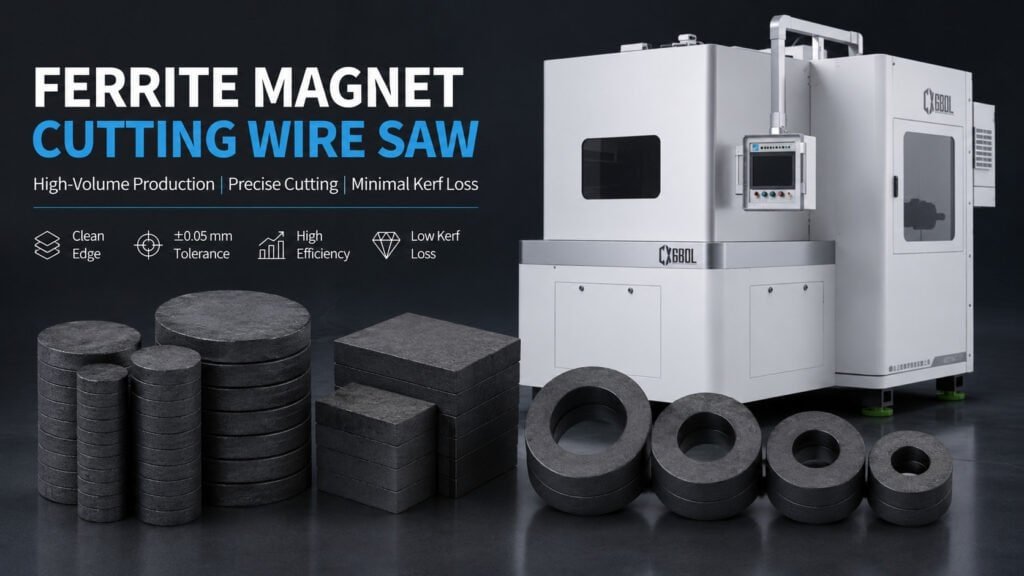
Почему установка проволочно-отрезного станка для резки ферритовых магнитов отличается от NdFeB
Ферритовые магниты — также называемые керамическими магнитами — состоят из оксида железа в сочетании с карбонатом бария или стронция, спеченных при высокой температуре в плотную, твердую керамику. Их твердость по шкале Мооса составляет примерно 5,5–7, что сопоставимо с NdFeB, но их поведение при разрушении под действием режущего напряжения отличается.
NdFeB разрушается путем расслоения по границам зерен при скачках натяжения проволоки. Феррит разрушается путем скалывания по углам и выходным кромкам, когда боковое усилие в зоне реза превышает предел прочности материала на изгиб. Это различие важно для выбора оборудования: управление натяжением проволоки является основной проблемой для NdFeB; контроль усилия на выходной кромке и поддержка зажимными приспособлениями являются основными проблемами для феррита.
Другое существенное различие — объем производства. Ферритовые магниты используются в магнитах для динамиков, небольших двигателях постоянного тока, датчиках и удерживающих магнитах — в применениях, которые работают при таких объемах производства, где аналогичные применения NdFeB встречаются редко. Производство ферритовых магнитов для динамиков потребительской электроники может обрабатывать сотни заготовок в неделю. При таком объеме экономика потерь на пропил, расхода проволоки и времени цикла выглядит иначе, чем при резке сегментов ветрогенераторов из NdFeB.
Эта чувствительность к затратам делает выбор проволочно-отрезного станка для феррита проблемой пропускной способности, а не только проблемой качества. См. Станок для резки NdFeB для сравнения того, как логика выбора станка различается для различных магнитных материалов.
Свойства ферритового материала, влияющие на резку
Понимание поведения феррита при резке начинается с трех свойств, которые напрямую определяют выбор параметров:
Твердость и абразивность. Твердость феррита (5,5–7 по Моосу) находится в диапазоне, где алмазная проволока режет эффективно, но где абразивный износ проволоки имеет значение. Феррит тверже большинства полимеров и мягких металлов, но мягче карбида кремния или сапфира. Срок службы проволоки на феррите, как правило, дольше, чем на NdFeB при эквивалентных площадях резки, поскольку феррит не имеет такой же металлической связующей матрицы, которая ускоряет абразивную нагрузку.
Хрупкость и образование сколов. Феррит разрушается хрупким, транскристаллическим способом под действием режущего напряжения. При низких скоростях подачи резка происходит путем контролируемого удаления материала. По мере увеличения скорости подачи выше порогового значения, зона резки создает достаточное боковое усилие для образования сколов на выходной кромке — точке, где проволока выходит из заготовки. Эти сколы на выходной кромке являются основным режимом отказа при резке ферритовых магнитов проволокой, и именно поэтому скорость подачи нельзя просто максимизировать, как это иногда можно сделать с более пластичными материалами.
Термическая стабильность. В отличие от NdFeB, феррит не теряет магнитных свойств при умеренном тепловом воздействии и не окисляется агрессивно во время резки. Это означает, что требования к охлаждающей жидкости для феррита менее критичны, чем для NdFeB, с точки зрения химической совместимости — но поток охлаждающей жидкости по-прежнему важен для удаления мусора из зоны резки и предотвращения повторного резания проволоки абразивом.
Параметры проволочно-отрезного станка для резки ферритовых магнитов
Четыре группы параметров определяют результаты резки феррита. Правильная настройка всех четырех одновременно отличает стабильный производственный процесс от того, который требует постоянной корректировки.
Диаметр проволоки. Для ферритовых заготовок размером 20–80 мм подходит алмазная проволока диаметром 0,3–0,5 мм. Проволока меньшего диаметра уменьшает потери на пропил — что критически важно при резке тысяч заготовок — и снижает боковое усилие на поверхности реза. Однако проволока меньшего диаметра требует более точного контроля натяжения для поддержания стабильной траектории проволоки. При объемах производства, когда стоимость проволоки является значительной статьей бюджета, хорошо контролируемая установка с проволокой диаметром 0,35 мм превосходит более простую установку с проволокой диаметром 0,5 мм по восстановлению материала на килограмм сырого феррита.
Скорость подачи. Феррит допускает более высокие скорости подачи, чем гранат ИСГ или оптические кристаллы, поскольку его поведение при раскалывании менее чувствительно к боковому усилию ниже порога образования сколов. Практический подход заключается в установлении базовой скорости подачи, которая обеспечивает чистые выходные кромки при первых образцах, а затем увеличении ее с измеренными приращениями при наблюдении за выходной кромкой под увеличением. Порог образования сколов для данного сорта феррита и геометрии заготовки является постоянным после его определения — он не смещается во время производственного цикла, если не изменяется состояние проволоки.
Важное замечание: порог образования сколов смещается при переходе между различными сортами феррита. Феррит бария и феррит стронция имеют несколько разные пределы прочности на изгиб, и, соответственно, различается пороговая скорость подачи. Если ваше производство переключается между сортами, переустановите базовую настройку, а не предполагайте, что применяется тот же набор параметров.
Натяжение проволоки. Резка феррита требует достаточного натяжения для поддержания прямолинейности траектории проволоки — смещение размеров из-за блуждающей траектории проволоки приводит к отклонениям толщины от спецификации, которые выявляются на следующей стадии обработки. В отличие от NdFeB, где скачки натяжения вызывают расслоение, основной отказ феррита, связанный с натяжением, — это отклонение траектории из-за недостаточного натяжения, а не разрушение материала из-за чрезмерного натяжения. Практический диапазон уже, чем для более мягких материалов, но шире, чем для хрупких оптических кристаллов.
Охлаждающая жидкость. Водно-дисперсионный охлаждающий раствор со специальными добавками для резки является стандартным для операций с использованием проволочной пилы для феррита. Основная функция — смыв продуктов резки — ферритовые частицы мелкие и абразивные, и без непрерывного потока они снова попадают в зону резки и ускоряют износ проволоки. Вторичная функция — охлаждение заготовки, хотя термическая стабильность феррита означает, что это менее важно, чем при операциях с NdFeB или оптическими кристаллами. pH охлаждающего раствора следует поддерживать в нейтральном или слабощелочном диапазоне (7–9), чтобы избежать травления поверхности на срезах. Для получения информации о спекании — процессе уплотнения, который определяет окончательную твердость и структуру зерна феррита перед резкой — обзор на Википедии является полезным источником для понимания того, почему феррит от разных поставщиков режется по-разному даже при одинаковом номинальном сорте.
Феррит против NdFeB против SmCo: Сравнение поведения при резке
| Свойство | Феррит | NdFeB | SmCo |
|---|---|---|---|
| Твердость (по Моосу) | 5.5–7 | ~6 | ~6–7 |
| Основной режим отказа | Скол на выходе | Расслоение / разрушение по границам зерен | Поверхностное растрескивание |
| Термочувствительность | Низкий | Высокая (окисляется, размагничивается) | Низкая–умеренная |
| Допуск скорости подачи | Умеренная–высокая | Низкая–умеренная | Низкий |
| Чувствительность к натяжению проволоки | Низкая–умеренная | Высокий | Высокий |
| Типичный объем производства | Очень высокий | Умеренный | Низкий |
| Критичность охлаждающего раствора | Умеренный | Высокий | Высокий |
| Влияние потери на уширение пропила | Умеренное (чувствительность к стоимости) | Высокое (стоимость материала) | Очень высокое (стоимость материала) |
Практические аспекты для производства смешанных материалов:
Если ваша производственная линия режет как феррит, так и NdFeB, одна и та же машина может обрабатывать оба материала с отдельными наборами параметров — но настройка оснастки отличается. NdFeB требует магнитно-совместимой оснастки, которая не мешает полю заготовки во время резки. Феррит не требует такого учета, что упрощает оснастку для крупносерийного производства.
Для операций по резке SmCo вместе с ферритом см. Машина для резки магнитов SmCo как хрупкость и чувствительность к коррозии SmCo изменяют логику параметров по сравнению с более щадящим профилем феррита.
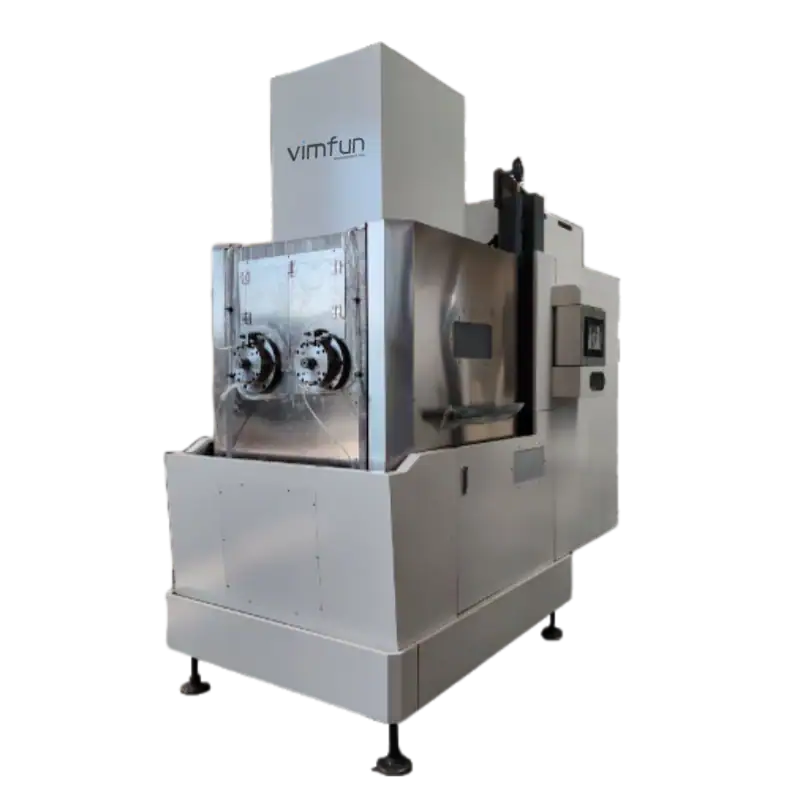
Соображения по крупносерийному производству феррита
Операции с ферритом отличаются от операций с NdFeB не только параметрами материала, но и структурой производства. Несколько факторов, имеющих значение в больших масштабах:
Соотношение размера партии и времени настройки. При объемах, типичных для производства феррита — магниты для динамиков, магниты для небольших двигателей — соотношение времени настройки к времени резки имеет большее значение, чем при малосерийном производстве NdFeB. Платформа машины, требующая 30 минут калибровки на партию, является значительным ограничением пропускной способности при 50+ партиях в неделю. Многопроволочные конфигурации, которые режут несколько заготовок одновременно, улучшают это соотношение ценой первоначальных капиталовложений.
Экономика расхода проволоки. При больших объемах стоимость проволоки становится значительной операционной статьей расходов. Срок службы проволоки на феррите сильно зависит от адекватности промывки отходов — проблема потока охлаждающей жидкости, которая остается незамеченной в течение половины смены, может привести к расходу проволоки за два часа, которая обычно служит полный день. Мониторинг состояния проволоки по установленному интервалу (а не только по окончании срока службы) и отслеживание количества резов на проволоку в качестве KPI производства позволяет выявить это до того, как это станет проблемой стоимости.
Постоянство размеров в пределах партии. Спецификации покупателей феррита для магнитов динамиков, магнитов двигателей и датчиков обычно включают жесткие допуски по толщине — ±0,05 мм является обычным явлением в конкурентных отношениях с поставщиками. Соблюдение этого допуска в партии из нескольких сотен штук требует, чтобы натяжение проволоки и скорость подачи оставались стабильными на протяжении всего процесса, а не только в начале. Именно здесь замкнутый контур мониторинга параметров окупает себя: машина, которая отклоняется в последней четверти длинной партии, производит детали вне допуска, которые не были предсказаны в начале партии.
Для настройки производственной линии с несколькими машинами и интеграции резки феррита с последующими этапами шлифовки и нанесения покрытий см. оборудование для производства магнитов.
Выбор оборудования для производства ферритовых проволочных станков
Выбор платформы проволочного станка для резки феррита для производства требует соответствия возможностей машины объему производства, а не показателям качества отдельных деталей.
Для низкого и среднего объема (менее 50 заготовок в день): Однопроволочный станок с ручной или полуавтоматической загрузкой, замкнутым контуром регулирования натяжения и функцией вызова параметров покрывает большинство требований. Гибкость для работы с различными марками и геометрией феррита без значительного времени перенастройки более ценна в этом масштабе, чем чистая пропускная способность.
Для крупносерийного производства (50+ заготовок в день): Многопроволочные конфигурации, которые режут несколько заготовок за проход, становятся экономически оправданными. В этом масштабе потери на пропил на заготовку значительно накапливаются за неделю производства, а улучшение восстановления материала за счет хорошо сконфигурированной многопроволочной установки компенсирует премию за капитал. Автоматическая загрузка и выгрузка становится целесообразной для оценки, поскольку ручная обработка при высокой пропускной способности вносит вариативность, влияющую на постоянство размеров.
На что не следует обращать внимание в первую очередь для феррита:
- Максимальная скорость проволоки (ферриту редко требуется максимальная скорость, которую предлагает любая производственная машина)
- Возможность получения идеальной поверхности одной детали (последующая шлифовка исправляет текстуру поверхности; проволочный станок должен только обеспечить правильную геометрию)
- Точность натяжения для предотвращения скачков NdFeB (основная проблема натяжения феррита — минимальное натяжение для стабильности траектории, а не предотвращение скачков)
Для полных вариантов конфигурации оборудования, применимых к производству феррита, SmCo и NdFeB на одном и том же предприятии, отправьте ваш ежедневный объем, размеры заготовок и требования к допускам через форму запроса. Конфигурация, подходящая для производства магнитов для динамиков из бариевого феррита в количестве 200 штук в день, отличается от конфигурации для смешанного производства, включающего редкоземельные материалы — разговор перед цитированием позволяет избежать завышения или занижения спецификаций платформы.
Для связанных применений резки в диапазоне магнитных материалов см. оборудование для резки редкоземельных магнитов и магнитные материалы обзорная страница.
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
Могу ли я резать феррит на том же проволочном станке, что и NdFeB?
Да, с другим набором параметров и подходом к оснастке. Феррит работает с более высокими скоростями подачи и не требует такого же предотвращения скачков натяжения, как NdFeB. Если ваша машина имеет функцию вызова параметров, сохраните отдельные профили для каждого материала. Основное изменение настройки — это оснастка — ферриту не требуется магнитно-совместимая оснастка, которая нужна некоторым установкам NdFeB.
Что вызывает сколы на выходном крае при резке феррита проволочным станком?
Скорость подачи выше порога сколов для конкретной марки феррита и геометрии заготовки. Порог постоянен для данной установки — найдите его при первых образцах, постепенно увеличивая скорость подачи до появления сколов, затем уменьшите и зафиксируйте параметр. Сколы, появляющиеся случайным образом в партии, обычно указывают на изменение состояния проволоки (изношенная проволока требует более медленной подачи для поддержания чистой резки), а не на проблему с параметрами.
Как резка феррита проволочным станком сравнивается с резкой алмазным диском для крупносерийного производства?
Проволочный станок производит более узкий пропил (меньше отходов материала), выделяет меньше тепла на поверхности реза и создает меньшую боковую силу в зоне реза. При больших объемах производства, где стоимость сырья измеряется в килограммах, а не в единицах, разница в потерях на пропил значительно накапливается. Резка алмазным диском остается быстрее для операций с одним резом на больших заготовках, но менее экономична для многократной нарезки в объеме.
Какой охлаждающий раствор рекомендуется для резки феррита проволочным станком?
Водорастворимая смазочно-охлаждающая жидкость с pH 7–9 и достаточной скоростью потока для удаления частиц феррита из зоны реза. Масляные охлаждающие жидкости оставляют остатки, которые усложняют процессы фосфатирования или никелирования, обычно применяемые к ферритовым магнитам после шлифовки. Щелочные охлаждающие жидкости с pH выше 9 рискуют вызвать травление поверхности на свежесрезанных гранях феррита.
Как следует корректировать параметры при переключении между марками бариевого феррита и стронциевого феррита?
Восстановите базовую скорость подачи на первых образцах для каждого изменения марки. Бариевый и стронциевый ферриты имеют несколько разные прочности на поперечный разрыв, что влияет на порог сколов. Не предполагайте, что набор параметров, который работал для одной марки, применим непосредственно к другой — краткая проверка первого образца позволяет избежать партии деталей со сколами.