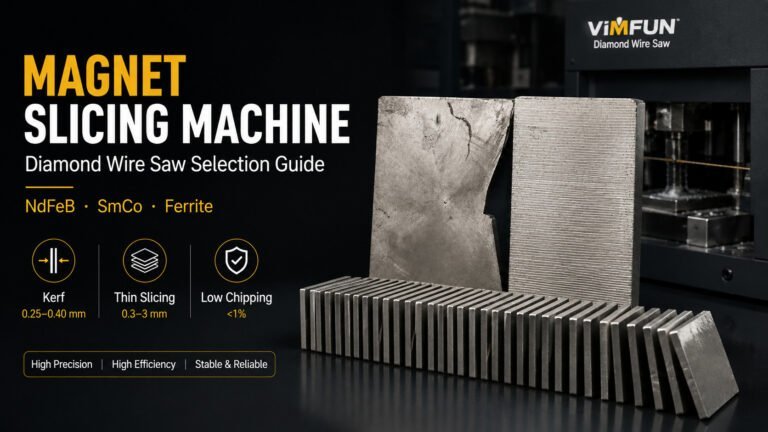
Рынок магнитов для динамиков работает за счет объемов и стоимости за единицу. Один потребительский аудио бренд среднего уровня может потреблять 20–40 миллионов ферритовых магнитов для драйверов в год. В таком масштабе выбор станка для резки магнитов динамиков определяет, работает ли структура прибыли — а не только то, правильна ли геометрия.
На этой странице рассказывается о том, что на самом деле должен делать станок для резки магнитов динамиков при высокообъемном производстве аудиоаппаратуры, почему феррит доминирует в этом формате и как спецификации оборудования меняются при переходе от потребительских динамиков к профессиональному аудио или автомобильным приложениям.
Обзор индустрии магнитов для динамиков
Рынок аудиомагнитов стратифицирован по трем конечным уровням использования, и каждый уровень имеет разные требования к резке:
| Сегмент | Объем | Материал магнита | Типичный приоритет резки |
|---|---|---|---|
| Потребительское аудио (наушники, портативные устройства, домашний кинотеатр) | Очень высокий — сотни миллионов единиц в год | Преимущественно феррит, NdFeB в премиум-сегменте | Стоимость за рез, производительность |
| Автомобильное аудио (штатные автомобильные системы) | Высокий, растущий | Смешанный феррит + NdFeB | Стабильность партии, соответствие спецификациям |
| Профессиональное аудио (студийные мониторы, PA, инструменты) | Средний объем | Преимущественно NdFeB, высококачественный феррит | Точность, однородность магнитных характеристик |
| Специализированное (слуховые аппараты, медицинское аудио) | Низкий объем | Высококачественный NdFeB | Точность, биосовместимость |
Большинство станков для резки магнитов динамиков, используемых сегодня в производстве, обслуживают потребительский и автомобильный сегменты. Это означает, что станок, разработанный для этого применения, должен балансировать три вещи: стоимость резки за единицу, производительность и геометрическую согласованность в больших партиях. Точность, превышающая реальные потребности в производительности аудиодрайвера, является пустой тратой капитальных затрат.
Для общего оборудования для резки магнитов во всех областях применения наш обзор станков для резки магнитов центр выбора охватывает более широкий спектр типов оборудования и сравнивает их.
Феррит против NdFeB для аудиоприложений
Понимание того, какой материал используется в драйвере, является первым шагом в спецификации. Выбор материала влияет на все последующие решения по оборудованию.
Феррит (гексаферрит бария или стронция):
- Низкая стоимость — обычно 2–4 доллара за кг для резки
- Более низкие магнитные характеристики (BHmax около 3,5–4,5 МГОе)
- Высокое удельное электрическое сопротивление — чисто режется алмазным проводом без значительных проблем с проводящей пылью
- Хрупкий — требует резки с низким усилием, чтобы избежать сколов и микротрещин в точках крепления драйвера
- Доминирующий материал в сегменте потребительских динамиков
NdFeB (спеченный неодим-железо-бор):
- Более высокая стоимость — обычно 50–90 долларов за кг в зависимости от марки
- Значительно более высокие магнитные характеристики (BHmax 30–52 МГОе)
- Позволяет создавать более мелкие и легкие драйверы с эквивалентной или лучшей производительностью
- Резка генерирует проводящую пыль (опасность пожара/здоровья) — требует мокрой резки с управлением суспензией
- Стандарт для премиального потребительского, портативного и профессионального аудио
Для спецификаций оборудования для резки ферритовых магнитов наша проволочный станок для резки ферритовых магнитов страница охватывает архитектуру станка, созданную специально для характеристик феррита.
Практическое следствие для станка для резки магнитов динамиков: если ваше производство составляет 80% феррита, выбирайте станок, ориентированный на потребности феррита в низком усилии и большом объеме. Если вы работаете со смешанным NdFeB + ферритом, вам понадобится либо две производственные линии, либо станок со встроенными системами управления пылью и суспензией — а не дополнительная модернизация.
Высокообъемные решения для резки при производстве магнитов для динамиков
Производственный станок для резки магнитов динамиков при объемах потребительского аудио должен соответствовать трем характеристикам производительности:
Многопроволочная архитектура. Однопроволочная резка подходит для прототипов и мелкосерийного производства. Когда речь идет о миллионах единиц в год, обязательными становятся многопроволочные конфигурации, которые одновременно режут 20–40 магнитов. Множитель производительности примерно линейно зависит от количества проволок.
Автоматическая подача и выгрузка. Ручная загрузка ограничивает производительность скоростью оператора. Автоматическая подача из магазина с вибрационной или роботизированной выгрузкой работает непрерывно и снижает стоимость единицы продукции на 60–80%.
Быстрая смена проволоки и расходных материалов. Срок службы алмазной проволоки при работе с ферритом конечен — каждый час простоя для смены проволоки означает потерю производительности. Машины, разработанные для крупносерийного производства аудиокомпонентов, оптимизируют процесс смены проволоки: быстросменные крепления, предварительно натянутые кассеты с проволокой и замена без инструментов.
Типичные производственные конфигурации, которые мы поставляем для производства магнитов динамиков:
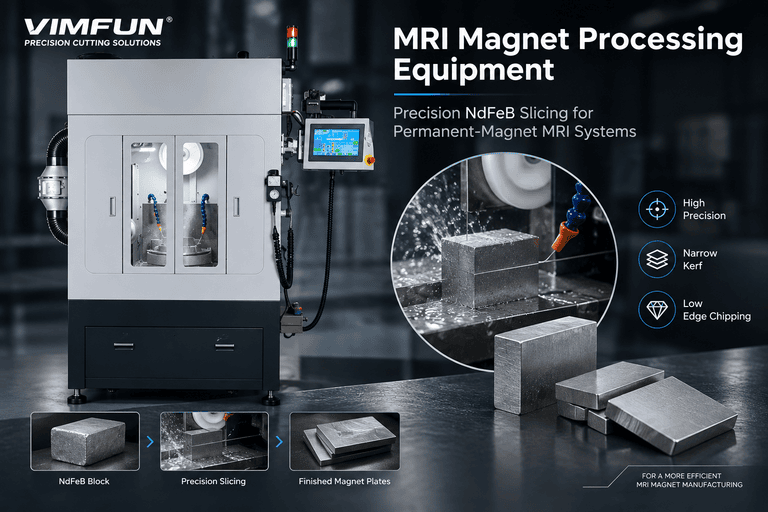
- Многопроволочная алмазная пила, конфигурация на 20–40 проволок
- Автоматическая подача заготовок магнитов
- Рекуперация и фильтрация суспензии для линий NdFeB
- Сухая резка с пылеудалением для линий, работающих только с ферритом
- Интегрированная проверка размеров (встроенное оптическое измерение)
- 15 000–40 000 магнитов за смену в зависимости от размера драйвера
Для производителей, выпускающих продукцию в потребительских объемах, разница между хорошо спроектированной машиной для резки магнитов динамиков и универсальной алмазной проволочной пилой составляет примерно 3-кратное увеличение производительности при снижении трудозатрат на единицу продукции на 40%. Именно в этом разрыве формируется структура прибыли.
Оптимизация затрат на производство магнитов динамиков
Стоимость резки магнита динамика — это не время работы проволоки, а общая стоимость готовой единицы продукции, включая потери выхода, простои и расходные материалы. Покупатели магнитов динамиков, сосредоточенные только на цене оборудования, обычно упускают из виду фактический драйвер затрат.
Где фактически накапливаются затраты:
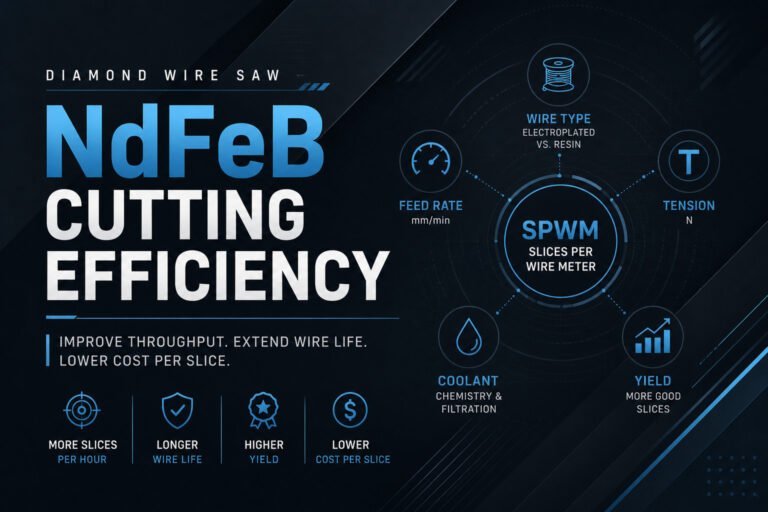
- Расход проволоки — алмазная проволока является самой крупной статьей расходов на расходные материалы. Более дешевая проволока стоит меньше за метр, но изнашивается быстрее, и общая стоимость проволоки на магнит часто меняется. Проволока среднего класса от надежного поставщика обычно превосходит премиальную проволоку по общей стоимости и превосходит бюджетную проволоку как по стоимости, так и по выходу.
- Потери выхода из-за сколов — сколы феррита на режущих кромках приводят к браку. Высокоскоростная резка быстрее на магнит, но приводит к более высокому уровню брака. Оптимальная скорость подачи — это не самая высокая скорость, а скорость, при которой минимизируются затраты на проволоку и потери выхода.
- Потери материала из-за пропила — более узкий пропил (более тонкая проволока) позволяет получить больше магнитов из заготовки. Для феррита толщиной 5–10 мм переход от проволоки 0,35 мм к проволоке 0,25 мм может увеличить выход на 3–6%.
- Время безотказной работы машины — каждый час незапланированного простоя при производстве 20 000 магнитов в час означает потерю 20 000 магнитов. Инженерия времени безотказной работы важнее пиковой скорости.
Реалистичный пример затрат: для производственной линии по производству среднестатистических потребительских магнитов динамиков, выпускающей 8 миллионов ферритовых единиц в год, переход от универсальной алмазной проволочной пилы к правильно спроектированной машине для резки магнитов динамиков обычно снижает общую стоимость резки на магнит на 20–35% в течение первых 24 месяцев эксплуатации. Экономия достигается за счет производительности, эффективности потребления проволоки и выхода, а не за счет цены оборудования.
Практические замечания и ограничения
Одно честное ограничение: машина для резки магнитов динамиков, оптимизированная для крупносерийного производства феррита, не подходит для мелкосерийного или прототипного производства. Время настройки и минимальная загрузка расходных материалов не окупаются при объеме менее ~50 000 магнитов за производственный цикл. Для прототипов и мелкосерийных работ в области аудио более экономична однопроволочная или малопроволочная конфигурация.
Аналогично, машины, оптимизированные для крупносерийного производства феррита для аудиокомпонентов, не подходят для премиальных магнитов NdFeB для студийных мониторов, где геометрическая точность и однородность магнитных характеристик важнее производительности. Эти производственные линии требуют другого оснащения, другой спецификации проволоки и другой интеграции контроля качества.
Правильный выбор размера машины в соответствии с фактическим производственным применением является самым важным решением. Избыточное специфицирование приводит к увеличению капитальных затрат; недостаточное специфицирование ограничивает производительность.
Если вы планируете производственную линию магнитов динамиков и вам необходимо оценить варианты оборудования для резки, отправьте нам ваш материал магнита, размеры единицы продукции и целевой ежемесячный объем. Мы предоставим вам конфигурацию машины и расчетную оценку стоимости за магнит.
Запросить ценовое предложение на машину для резки магнитов динамиков
Внешние ссылки:
[1] Grand View Research — Анализ рынка постоянных магнитов: https://www.grandviewresearch.com/industry-analysis/permanent-magnet-market
[2] IEC 60268 — Стандарты оборудования звуковых систем: https://webstore.iec.ch/publication/1213