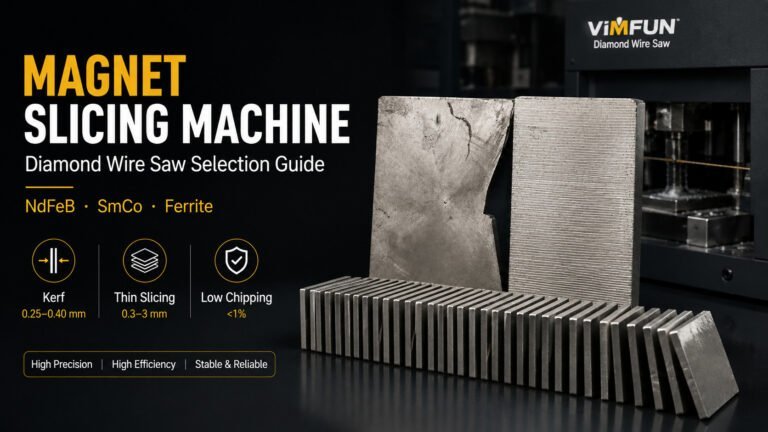
Le marché des aimants pour haut-parleurs fonctionne sur le volume et le coût par unité. Une seule marque audio grand public de milieu de gamme peut consommer 20 à 40 millions d'aimants de transducteur en ferrite par an. À cette échelle, le choix de la machine de découpe d'aimants pour haut-parleurs détermine si la structure de marge fonctionne — pas seulement si la géométrie est correcte.
Cette page couvre ce qu'une machine de découpe d'aimants pour haut-parleurs doit réellement faire dans la production audio à grand volume, pourquoi la ferrite domine le format, et comment les spécifications de l'équipement changent lorsque vous passez des haut-parleurs grand public aux applications audio professionnelles ou automobiles.
Aperçu de l'industrie des aimants pour haut-parleurs
Le marché des aimants audio est stratifié par trois niveaux d'utilisation finale, et chaque niveau a des exigences de coupe différentes :
| Segment | Volume | Matériau de l'aimant | Priorité de coupe typique |
|---|---|---|---|
| Audio grand public (écouteurs, portables, home cinéma) | Très élevé — des centaines de millions d'unités/an | Dominé par la ferrite, NdFeB dans le haut de gamme | Coût par coupe, débit |
| Audio automobile (systèmes OEM embarqués) | Élevé, en croissance | Mélange ferrite + NdFeB | Cohérence des lots, conformité aux spécifications |
| Audio professionnel (moniteurs de studio, sonorisation, instruments) | Volume moyen | Dominé par le NdFeB, ferrite de haute qualité | Précision, uniformité des performances magnétiques |
| Spécialité (aides auditives, audio médical) | Faible volume | NdFeB de haute qualité | Précision, biocompatibilité |
La plupart des machines de découpe d'aimants pour haut-parleurs en production aujourd'hui desservent les segments grand public et automobile. Cela signifie qu'une machine conçue pour cette application doit équilibrer trois choses : le coût de coupe par unité, le débit et la cohérence géométrique sur de grands lots. Une précision supérieure à ce dont les performances du transducteur audio ont réellement besoin est un investissement inutile.
Pour l'équipement général de découpe d'aimants dans toutes les applications, notre aperçu des machines de découpe d'aimants centre de sélection couvre la gamme plus large de types d'équipements et comment ils se comparent.
Ferrite vs NdFeB pour les applications audio
Comprendre quel matériau va dans le transducteur est la première étape de spécification. Le choix du matériau a des répercussions sur toutes les décisions d'équipement en aval.
Ferrite (hexaferrite de baryum ou de strontium) :
- Faible coût — généralement 2 à 4 $/kg pour le matériau de qualité coupe
- Performances magnétiques plus faibles (BHmax autour de 3,5–4,5 MGOe)
- Résistivité volumique élevée — coupe proprement avec un fil de diamant sans problèmes significatifs de poussière conductrice
- Cassant — nécessite une coupe à faible force pour éviter les éclats et les micro-fissures aux points de montage du transducteur
- Le matériau dominant dans le segment des haut-parleurs grand public
NdFeB (néodyme-fer-bore fritté) :
- Coût plus élevé — généralement 50 à 90 $/kg selon la qualité
- Performances magnétiques beaucoup plus élevées (BHmax 30–52 MGOe)
- Permet des transducteurs plus petits et plus légers avec une sortie équivalente ou meilleure
- La coupe génère de la poussière conductrice (risque d'incendie/sanitaire) — nécessite une coupe humide avec gestion de la boue
- Standard dans l'audio grand public haut de gamme, portable et professionnel
Pour les spécifications d'équipement de coupe de ferrite dédiées, notre scie à fil pour la coupe d'aimants en ferrite page couvre l'architecture de la machine construite spécifiquement pour les caractéristiques matérielles de la ferrite.
Implication pratique pour une machine de découpe d'aimants pour haut-parleurs : si votre production est à 80 % de ferrite, spécifiez la machine en fonction des besoins de faible force et de grand volume de la ferrite. Si vous utilisez un mélange de NdFeB et de ferrite, vous avez besoin soit de deux lignes de machines, soit d'une machine avec des systèmes de gestion de la poussière et de la boue intégrés — pas d'une mise à niveau ajoutée.
Solutions de coupe à grand volume pour la production d'aimants pour haut-parleurs
Une machine de découpe d'aimants pour haut-parleurs de qualité production à des volumes audio grand public doit atteindre trois caractéristiques de débit :
Architecture multi-fils. La coupe à fil unique convient aux prototypes et aux petites séries. Une fois que vous atteignez des millions d'unités par an, les configurations multi-fils qui coupent 20 à 40 aimants simultanément deviennent obligatoires. Le multiplicateur de débit est à peu près linéaire avec le nombre de fils.
Alimentation et déchargement automatisés. Le chargement manuel limite le débit à la vitesse de l'opérateur. L'alimentation automatique par magasin avec déchargement vibratoire ou robotisé fonctionne en continu et réduit le coût de main-d'œuvre par unité de 60 à 80 %.
Changement de fil et remplacement des consommables rapides. La durée de vie du fil diamanté pour les volumes de ferrite est limitée — chaque heure d'arrêt pour le changement de fil est une perte de débit. Les machines conçues pour la production audio à grand volume optimisent le chemin de changement de fil : supports à échange rapide, cassettes de fil pré-tendues et remplacement sans outil.
Configurations typiques de niveau de production que nous livrons pour les applications d'aimants de haut-parleurs :
- Scie diamantée multi-fils, configuration 20–40 fils
- Alimentation automatique des ébauches d'aimants
- Récupération et filtration de la boue pour les lignes NdFeB
- Coupe à sec avec extraction de poussière pour les lignes à base de ferrite uniquement
- Vérification intégrée des dimensions (mesure optique en ligne)
- 15 000–40 000 aimants par quart de travail selon la taille du moteur
Pour les fabricants produisant à l'échelle de la consommation, la différence entre une machine de coupe d'aimants de haut-parleurs bien spécifiée et une scie à fil diamanté à usage général est d'environ 3 fois le débit avec 40 % de main-d'œuvre en moins par unité. C'est dans cet écart que se situe la structure des marges.
Optimisation des coûts pour la fabrication d'aimants de haut-parleurs
Le coût de coupe d'un aimant de haut-parleur n'est pas le temps de fil — c'est le coût total par unité finie, y compris les pertes de rendement, les temps d'arrêt et les consommables. Les acheteurs d'aimants de haut-parleurs qui se concentrent uniquement sur le prix d'achat de la machine manquent généralement le véritable facteur de coût.
Où les coûts s'accumulent réellement :
- Consommation de fil — le fil diamanté est l'élément de consommation le plus important. Un fil moins cher coûte moins cher au mètre mais s'use plus vite, et le coût total du fil par aimant est souvent inversé. Un fil de milieu de gamme d'un fournisseur fiable bat généralement le fil haut de gamme en coût total, et bat le fil économique en coût et en rendement.
- Perte de rendement due à l'écaillage — les éclats de ferrite sur les bords de coupe créent des rebuts. La coupe à force élevée est plus rapide par aimant mais produit des taux de rebut plus élevés. Le taux d'avance optimal n'est pas le plus rapide — c'est le taux où le coût du fil + la perte de rendement sont minimisés.
- Perte de matière de la saignée — une saignée plus étroite (fil plus fin) permet de récupérer plus d'aimants par ébauche. Pour la ferrite de 5 à 10 mm d'épaisseur, passer d'un fil de 0,35 mm à un fil de 0,25 mm peut ajouter 3 à 6 % au rendement.
- Temps de fonctionnement de la machine — chaque heure d'arrêt imprévu à une production de 20 000 aimants/heure représente 20 000 aimants de production perdue. L'ingénierie de la disponibilité est plus importante que la vitesse de pointe.
Un exemple de coût réaliste : pour une ligne de production d'aimants de haut-parleurs grand public de milieu de gamme produisant 8 millions d'unités de ferrite par an, le passage d'une scie à fil diamanté à usage général à une machine de coupe d'aimants de haut-parleurs correctement spécifiée réduit généralement le coût total de coupe par aimant de 20 à 35 % au cours des 24 premiers mois d'exploitation. Les économies proviennent du débit, de l'efficacité de la consommation de fil et du rendement — pas du prix de l'équipement.
Notes pratiques et limitations
Une contrainte honnête : une machine de coupe d'aimants de haut-parleurs optimisée pour la ferrite à grand volume n'est pas le bon choix pour la production en petites séries ou les prototypes. Le temps de configuration et le chargement minimum des consommables ne s'amortissent pas en dessous d'environ 50 000 aimants par série de production. Pour le travail de prototype et les petites séries audio spécialisées, une configuration à fil unique ou multi-fils est plus économique.
De même, les machines optimisées pour le débit de ferrite audio grand public ne conviennent pas aux aimants de moniteurs de studio NdFeB haut de gamme, où la précision géométrique et l'uniformité des performances magnétiques priment sur le débit. Ces lignes de production nécessitent des fixations différentes, des spécifications de fil différentes et une intégration QC différente.
Dimensionner correctement la machine à l'application de production réelle est la décision la plus importante. Une sur-spécification coûte en CAPEX ; une sous-spécification limite le débit.
Si vous planifiez une ligne de production d'aimants de haut-parleurs et que vous devez évaluer les options d'équipement de coupe, envoyez-nous votre matériau d'aimant, vos dimensions unitaires et votre volume mensuel cible. Nous vous fournirons une configuration de machine et une estimation du coût par aimant.
Demande de devis pour machine de coupe d'aimants de haut-parleurs
Références externes :
[1] Grand View Research — Analyse du marché des aimants permanents : https://www.grandviewresearch.com/industry-analysis/permanent-magnet-market
[2] CEI 60268 — Normes sur les équipements de systèmes sonores : https://webstore.iec.ch/publication/1213