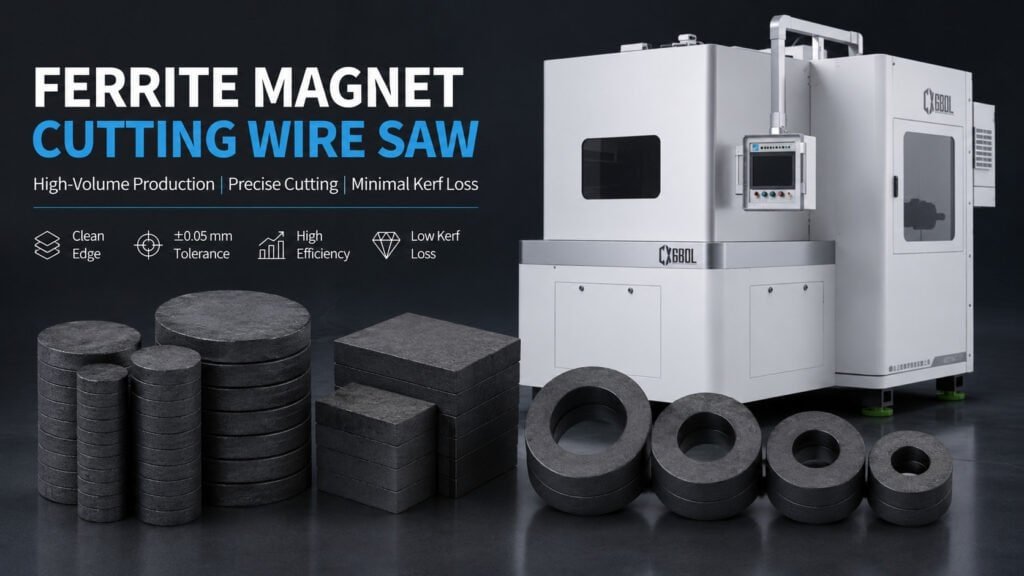
Une scie à fil pour la coupe d'aimants en ferrite tranche les aimants céramiques frittés sans l'écaillage du tranchant, l'accumulation de microfissures et la dérive dimensionnelle qui détruisent les rendements dans la production à grand volume. La ferrite est plus dure et plus stable thermiquement que le NdFeB, mais elle est cassante d'une manière différente : elle s'écaille aux coins plutôt que de se délaminer, et elle tolère des vitesses d'avance plus rapides — jusqu'à ce qu'elle ne le fasse plus, et qu'un lot entier arrive à l'étape de rectification avec des bords biseautés qui dépassent la tolérance.
Cette page couvre ce que les propriétés matérielles de la ferrite signifient pour la sélection de la scie à fil, quels paramètres de processus sont les plus importants, et comment une configuration de scie à fil pour la coupe d'aimants en ferrite diffère des configurations NdFeB auxquelles la plupart des fournisseurs d'équipement se conforment par défaut.
Pourquoi la configuration de la scie à fil pour la coupe d'aimants en ferrite diffère de celle du NdFeB
Aimants en ferrite — également appelés aimants en céramique — sont composés d'oxyde de fer combiné à du carbonate de baryum ou de strontium, frittés à haute température en une céramique dense et dure. Leur dureté Mohs se situe approximativement entre 5,5 et 7, ce qui est comparable au NdFeB, mais leur comportement à la rupture sous contrainte de coupe est différent.
Le NdFeB échoue par délaminage le long des joints de grains lorsque la tension du fil augmente. La ferrite échoue par écaillage aux coins et aux bords de sortie lorsque la force latérale dans la zone de coupe dépasse la résistance à la rupture transversale du matériau. Cette distinction est importante pour la sélection de l'équipement : la gestion de la tension du fil est la préoccupation dominante pour le NdFeB ; le contrôle de la force au bord de sortie et le support du montage sont les préoccupations dominantes pour la ferrite.
L'autre différence significative est le volume de production. Les aimants en ferrite sont utilisés dans les aimants de haut-parleurs, les petits moteurs à courant continu, les capteurs et les aimants de maintien — des applications qui fonctionnent à des volumes de production où les applications équivalentes en NdFeB fonctionnent rarement. Une opération de coupe de ferrite pour des aimants de haut-parleurs destinés à l'électronique grand public peut traiter des centaines de billettes par semaine. À ce volume, l'économie de la perte de matière, de la consommation de fil et du temps de cycle est différente de celle d'une opération NdFeB coupant des segments de turbine éolienne.
Cette sensibilité au coût fait du choix de la scie à fil pour la ferrite un problème de débit, pas seulement un problème de qualité. Voir machine de découpe NdFeB pour une comparaison de la manière dont la logique de sélection des machines diffère selon les matériaux magnétiques.
Propriétés des matériaux en ferrite qui affectent la coupe
Comprendre le comportement de coupe de la ferrite commence par trois propriétés qui déterminent directement la sélection des paramètres :
Dureté et abrasivité. La dureté de la ferrite (5,5–7 Mohs) la place dans la plage où la coupe au fil diamanté est efficace, mais où l'usure abrasive du fil est significative. La ferrite est plus dure que la plupart des polymères et des métaux mous, mais plus tendre que le carbure de silicium ou le saphir. La durée de vie du fil sur la ferrite est généralement plus longue que sur le NdFeB pour des surfaces de coupe équivalentes, car la ferrite n'a pas la même matrice de liaison métallique qui accélère le chargement abrasif.
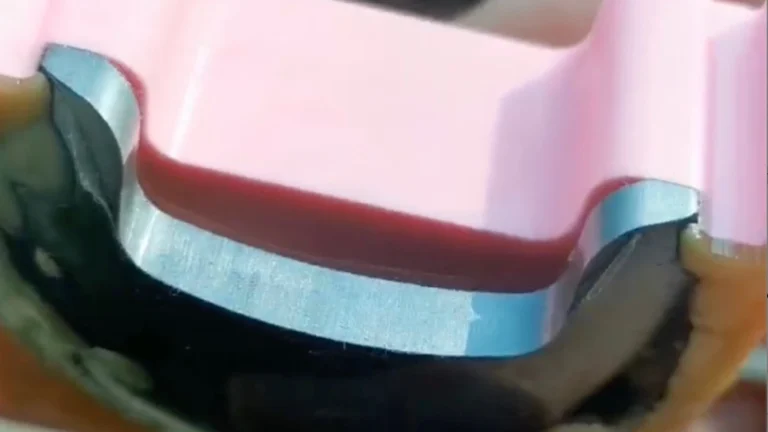
Fragilité et formation de copeaux. La ferrite se fracture de manière fragile, transgranulaire, sous contrainte de coupe. À des vitesses d'avance lentes, la coupe progresse par enlèvement contrôlé de matière. Lorsque la vitesse d'avance augmente au-delà d'un seuil, la zone de coupe génère une force latérale suffisante pour initier un écaillage au bord de sortie — le point où le fil sort de la pièce. Cet écaillage au bord de sortie est le principal mode de défaillance de rendement dans la production par scie à fil de ferrite, et c'est la raison pour laquelle la vitesse d'avance ne peut pas simplement être maximisée comme cela peut parfois être le cas avec des matériaux plus ductiles.
Stabilité thermique. Contrairement au NdFeB, la ferrite ne perd pas ses performances magnétiques avec une exposition modérée à la chaleur et ne s'oxyde pas agressivement pendant la coupe. Cela signifie que les exigences en matière de liquide de refroidissement pour la ferrite sont moins critiques que pour le NdFeB en termes de compatibilité chimique — mais le débit du liquide de refroidissement est toujours important pour évacuer les débris de la zone de coupe et empêcher le ré-usinage abrasif du chemin du fil.
Paramètres de la scie à fil pour la coupe d'aimants en ferrite
Quatre groupes de paramètres déterminent les résultats de la coupe de ferrite. Obtenir les quatre correctement simultanément est ce qui sépare un processus de production stable de celui qui nécessite des ajustements constants.
Diamètre du fil. Pour les billettes de ferrite dans la plage dimensionnelle de 20 à 80 mm, un fil diamanté dans la plage de diamètre de 0,3 à 0,5 mm est approprié. Un fil de plus petit diamètre réduit la perte de matière — critique lors de la coupe de milliers de billettes — et réduit la force latérale sur la face de coupe. Cependant, un fil plus petit nécessite un contrôle de tension plus précis pour maintenir un chemin de fil stable. Aux volumes de production où le coût du fil est un poste budgétaire important, une configuration de fil de 0,35 mm bien contrôlée surpasse une configuration de 0,5 mm plus simple en termes de récupération de matière par kilogramme de ferrite brute.
Vitesse d'avance. La ferrite tolère des vitesses d'avance plus rapides que le grenat YIG ou les cristaux optiques car son comportement de clivage est moins sensible à la force latérale en dessous du seuil d'écaillage. L'approche pratique consiste à établir une vitesse d'avance de base qui produit des bords de sortie nets sur les premières coupes d'articles, puis à augmenter par incréments mesurés tout en surveillant le bord de sortie sous grossissement. Le seuil d'écaillage pour une qualité de ferrite et une géométrie de billette données est constant une fois trouvé — il ne change pas pendant une série de production à moins que l'état du fil ne change.
Une mise en garde importante : le seuil d'écaillage change lors du passage d'une qualité de ferrite à une autre. La ferrite de baryum et la ferrite de strontium ont des résistances à la rupture transversale légèrement différentes, et la vitesse d'avance seuil diffère en conséquence. Si votre production passe d'une qualité à l'autre, rétablissez la base plutôt que de supposer que le même ensemble de paramètres s'applique.
Tension du fil. La coupe de ferrite nécessite une tension suffisante pour maintenir la rectitude du chemin du fil — la dérive dimensionnelle due à un chemin de fil errant produit des épaisseurs hors spécifications qui échouent à l'étape de traitement suivante. Contrairement au NdFeB, où les pics de tension provoquent une délaminage, la principale défaillance liée à la tension de la ferrite est la déviation du chemin due à une tension insuffisante, et non la fracture du matériau due à une tension excessive. La plage pratique est plus étroite que pour les matériaux plus mous, mais plus large que pour les cristaux optiques fragiles.
Liquide de refroidissement. Le liquide de refroidissement à base d'eau avec des additifs spécifiques à la coupe est standard pour les opérations de sciage de fil de ferrite. La fonction principale est le rinçage des débris — les particules de ferrite sont fines et abrasives, et sans flux continu, elles rentrent dans la zone de coupe et accélèrent l'usure du fil. Une fonction secondaire est le refroidissement de la pièce, bien que la stabilité thermique de la ferrite signifie que c'est moins critique que dans les opérations de NdFeB ou de cristaux optiques. Le pH du liquide de refroidissement doit être maintenu dans la plage neutre à légèrement alcaline (7-9) pour éviter la gravure de surface sur les faces coupées. Pour plus d'informations sur le frittage — le processus de densification qui détermine la dureté finale et la structure du grain de la ferrite avant la coupe — l'aperçu de Wikipedia est une référence utile pour comprendre pourquoi la ferrite de différents fournisseurs coupe différemment, même à la même qualité nominale.
Ferrite vs NdFeB vs SmCo : Comparaison du comportement de coupe
| Propriété | Ferrite | NdFeB | SmCo |
|---|---|---|---|
| Dureté (Mohs) | 5.5–7 | ~6 | ~6–7 |
| Mode de défaillance principal | Écaillage du bord de sortie | Délamination / fracture de joint de grain | Fissuration de surface |
| Sensibilité thermique | Faible | Élevé (s'oxyde, se démagnétise) | Faible–modéré |
| Tolérance de la vitesse d'avance | Modérée–élevée | Faible–modéré | Faible |
| Sensibilité de la tension du fil | Faible–modéré | Haut | Haut |
| Volume de production typique | Très élevé | Modéré | Faible |
| Criticité du liquide de refroidissement | Modéré | Haut | Haut |
| Impact de la perte de matière | Modéré (sensible au coût) | Élevé (coût du matériau) | Très élevé (coût du matériau) |
Implications pratiques pour une opération multi-matériaux :
Si votre ligne de production découpe à la fois de la ferrite et du NdFeB, la même machine peut gérer les deux avec des ensembles de paramètres distincts — mais la configuration du montage diffère. Le NdFeB nécessite un montage compatible magnétiquement qui n'interfère pas avec le champ de la pièce pendant la découpe. La ferrite ne nécessite pas cette considération, ce qui simplifie le montage pour la production de masse en lots.
Pour les opérations de découpe de SmCo aux côtés de la ferrite, voir Machine de découpe d'aimants SmCo comment la fragilité et la sensibilité à la corrosion du SmCo modifient la logique des paramètres par rapport au profil plus tolérant de la ferrite.
Considérations sur la production en grand volume pour la ferrite
Les opérations sur ferrite diffèrent des opérations sur NdFeB non seulement par les paramètres des matériaux, mais aussi par la structure de production. Quelques facteurs qui comptent à grande échelle :
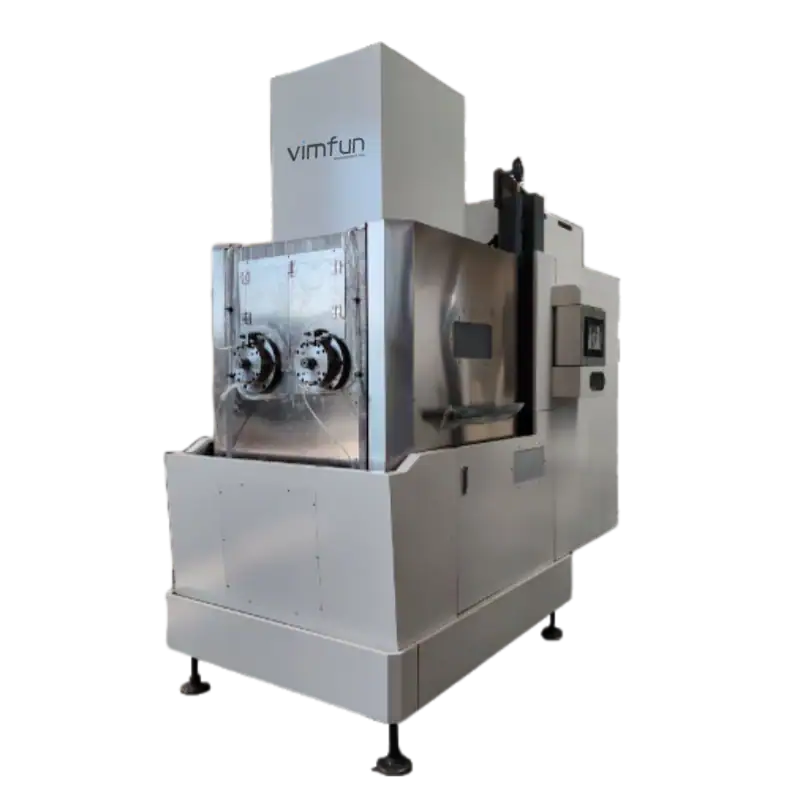
Ratio taille de lot et temps de configuration. Aux volumes typiques de la production de ferrite — aimants de haut-parleurs, petits aimants de moteurs — le ratio temps de configuration/temps de découpe est plus important que dans les opérations de NdFeB à faible volume. Une plateforme de machine nécessitant 30 minutes de calibration par lot constitue une contrainte de débit significative pour plus de 50 lots par semaine. Les configurations multi-fils qui découpent plusieurs billettes simultanément améliorent ce ratio au prix d'un capital initial plus élevé.
Économie de consommation de fil. À haut volume, le coût du fil devient une dépense d'exploitation importante. La durée de vie du fil sur la ferrite dépend fortement de la qualité du rinçage des débris — un problème de débit de liquide de refroidissement qui passe inaperçu pendant une demi-équipe peut consommer en deux heures un fil qui durerait normalement une journée entière. Le suivi de l'état du fil à intervalles définis (pas seulement à la fin de vie) et le suivi des découpes par fil comme indicateur clé de performance de production permettent de détecter cela avant que cela ne devienne un problème de coût.
Cohérence dimensionnelle sur un lot. Les spécifications des acheteurs de ferrite pour les aimants de haut-parleurs, les aimants de moteurs et les capteurs incluent généralement des tolérances d'épaisseur serrées — ±0,05 mm est courant dans les relations fournisseurs concurrentielles. Maintenir cette tolérance sur un lot de plusieurs centaines de pièces nécessite que la tension du fil et le taux d'avance restent stables tout au long du fonctionnement, pas seulement au début. C'est là que la surveillance des paramètres en boucle fermée justifie son coût : une machine qui dérive dans le dernier quart d'un long lot produit des pièces hors spécifications qui n'étaient pas prévues au début du lot.
Pour la configuration de ligne de production multi-machines et l'intégration de la découpe de ferrite aux étapes de rectification et de revêtement en aval, voir équipement de ligne de production d'aimants.
Sélection d'équipement pour la production de scies à fil pour ferrite
La sélection d'une plateforme de scie à fil pour la découpe de ferrite pour la production nécessite de faire correspondre la capacité de la machine au volume de production, et non aux métriques de qualité d'une seule pièce.
Pour un volume faible à moyen (moins de 50 billettes/jour) : Une scie à fil unique avec chargement manuel ou semi-automatique, contrôle de tension en boucle fermée et fonction de rappel des paramètres couvre la plupart des exigences. La flexibilité de traiter différents grades et géométries de ferrite sans temps de reconfiguration important est plus précieuse à cette échelle que le débit brut.
Pour la production à haut volume (plus de 50 billettes/jour) : Les configurations multi-fils qui découpent plusieurs billettes par passage deviennent économiquement justifiées. À cette échelle, la perte de matière due à la coupe par billette s'accumule de manière significative sur une semaine de production, et l'amélioration de la récupération de matière d'une configuration multi-fils bien conçue compense la prime de capital. Le chargement et le déchargement automatiques deviennent évaluables car la manipulation manuelle à haut débit introduit une variabilité qui affecte la cohérence dimensionnelle.
Ce qu'il ne faut pas prioriser spécifiquement pour la ferrite :
- Vitesse maximale du fil (la ferrite a rarement besoin de la vitesse maximale qu'offre une machine de production)
- Capacité de finition de surface d'une seule pièce (la rectification en aval corrige la texture de surface ; la scie à fil n'a besoin que de fournir la géométrie correcte)
- Précision de tension pour la prévention des pics de NdFeB (la principale préoccupation de tension de la ferrite est la tension minimale pour la stabilité du trajet, pas la prévention des pics)
Pour les options de configuration d'équipement complètes applicables à la production de ferrite, SmCo et NdFeB dans la même installation, soumettez votre volume quotidien, vos dimensions de billette et vos exigences de tolérance via le formulaire de devis. La configuration qui convient à une opération d'aimants de haut-parleurs traitant de la ferrite de baryum à 200 pièces/jour diffère de celle d'une opération mixte incluant des grades de terres rares — une conversation avant le devis évite de spécifier trop ou pas assez la plateforme.
Pour les applications de découpe connexes sur toute la gamme des matériaux magnétiques, voir équipement de découpe d'aimants de terres rares et le matériaux magnétiques page d'aperçu.
FAQ
Puis-je découper de la ferrite sur la même scie à fil que j'utilise pour le NdFeB ?
Oui, avec un ensemble de paramètres et une approche de montage différents. La ferrite fonctionne à des vitesses d'avance plus élevées et ne nécessite pas la même prévention des pics de tension que le NdFeB. Si votre machine dispose d'un rappel de paramètres, stockez des profils séparés pour chaque matériau. Le principal changement de configuration concerne le montage — la ferrite ne nécessite pas le montage compatible avec le champ magnétique dont certains montages NdFeB ont besoin.
Qu'est-ce qui cause l'écaillage du bord de sortie dans la découpe de ferrite à la scie à fil ?
Taux d'avance supérieur au seuil d'écaillage pour le grade de ferrite spécifique et la géométrie de la billette. Le seuil est constant pour une configuration donnée — trouvez-le lors des premières coupes d'articles en augmentant progressivement le taux d'avance jusqu'à ce que l'écaillage apparaisse, puis reculez et verrouillez le paramètre. L'écaillage qui apparaît aléatoirement sur un lot indique généralement un changement de l'état du fil (un fil usé nécessite une vitesse d'avance plus lente pour maintenir une coupe nette) plutôt qu'un problème de paramètre.
Comment la découpe de ferrite à la scie à fil se compare-t-elle à la découpe à la lame diamantée pour la production en grand volume ?
La scie à fil produit une coupe plus étroite (moins de gaspillage de matière), génère moins de chaleur sur la face de coupe et crée moins de force latérale dans la zone de coupe. À des volumes de production élevés où le coût de la matière première est mesuré au kilogramme plutôt qu'à l'unité, la différence de perte de matière s'accumule de manière significative. La découpe à la lame diamantée reste plus rapide pour les opérations de coupe unique sur de grosses billettes, mais est moins économique pour le tranchage multi-pièces en volume.
Quel liquide de refroidissement est recommandé pour la découpe de ferrite à la scie à fil ?
Fluide de coupe à base d'eau, pH 7-9, avec un débit adéquat pour évacuer les particules de ferrite de la zone de coupe. Les réfrigérants à base d'huile laissent des résidus qui compliquent les processus de revêtement au phosphate ou au nickel généralement appliqués aux aimants en ferrite après le meulage. Les réfrigérants alcalins au-dessus de pH 9 risquent de graver la surface des faces de ferrite fraîchement coupées.
Comment dois-je ajuster les paramètres lors du passage de grades de ferrite de baryum à de ferrite de strontium ?
Rétablissez la référence du taux d'avance sur les premières coupes d'articles pour chaque changement de grade. La ferrite de baryum et de strontium ont des résistances à la rupture transversale légèrement différentes, ce qui modifie le seuil d'écaillage. Ne supposez pas que l'ensemble de paramètres qui a fonctionné pour un grade s'applique directement à l'autre — une brève validation de la première coupe d'article évite un lot de pièces écaillées.