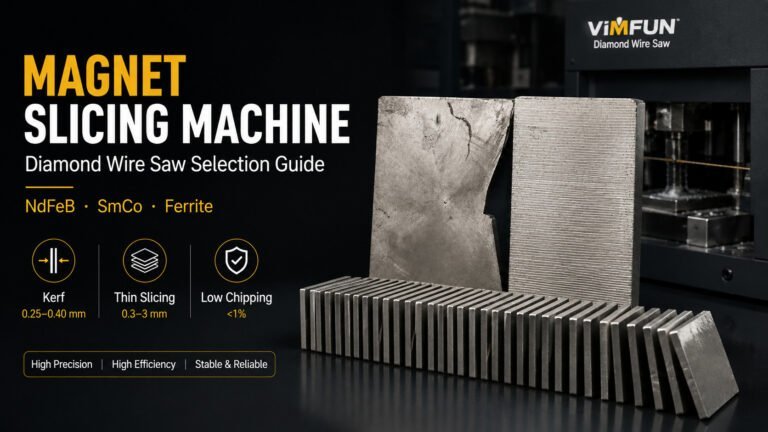
Eine Drahtsäge mit Ferritmagnet schneidet gesinterte Keramikmagnete, ohne dass Kantenabsplitterungen, Mikrorissansammlungen und Dimensionsabweichungen auftreten, die bei der Massenproduktion die Ausbeuten zerstören. Ferrit ist härter und thermisch stabiler als NdFeB, aber es ist auf andere Weise spröde: Es splittert an Ecken, anstatt sich zu delaminieren, und es verträgt schnellere Vorschubgeschwindigkeiten – bis es das nicht mehr tut und eine ganze Charge im Schleifstadium mit abgeschrägten Kanten ankommt, die die Toleranz überschreiten.
Diese Seite behandelt, was die Materialeigenschaften von Ferrit für die Auswahl von Drahtsägen bedeuten, welche Prozessparameter am wichtigsten sind und wie sich eine Drahtsäge mit Ferritmagnet von den NdFeB-Konfigurationen unterscheidet, die die meisten Ausrüstungsanbieter standardmäßig verwenden.
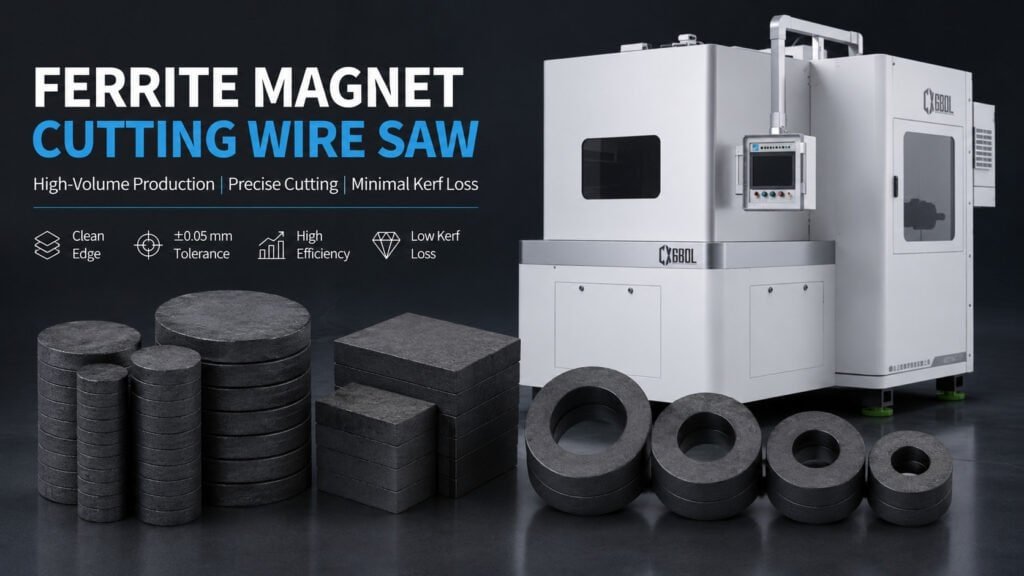
Warum sich die Drahtsäge mit Ferritmagnet von der mit NdFeB unterscheidet
Ferritmagnete — auch Keramikmagnete genannt — bestehen aus Eisenoxid, das mit Barium- oder Strontiumcarbonat kombiniert und bei hoher Temperatur zu einer dichten, harten Keramik gesintert wird. Ihre Mohs-Härte liegt bei etwa 5,5–7, was mit NdFeB vergleichbar ist, aber ihr Bruchverhalten unter Schnittbelastung ist anders.
NdFeB versagt durch Delamination entlang der Korngrenzen, wenn die Drahtspannung ansteigt. Ferrit versagt durch Absplitterungen an Ecken und Austrittskanten, wenn die seitliche Kraft in der Schnittzone die Querbiegefestigkeit des Materials überschreitet. Dieser Unterschied ist für die Auswahl der Ausrüstung wichtig: Das Management der Drahtspannung ist die dominierende Sorge bei NdFeB; die Steuerung der Austrittskantenkraft und die Befestigungsunterstützung sind die dominierenden Sorgen bei Ferrit.
Der andere bedeutsame Unterschied ist das Produktionsvolumen. Ferritmagnete werden in Lautsprechermagneten, kleinen Gleichstrommotoren, Sensoren und Haltemagneten eingesetzt – Anwendungen, die bei Produktionsvolumen laufen, bei denen NdFeB-äquivalente Anwendungen selten vorkommen. Ein Ferritbetrieb, der Lautsprechermagnete für Unterhaltungselektronik schneidet, kann Hunderte von Brammen pro Woche bearbeiten. Bei diesem Volumen sehen die wirtschaftlichen Aspekte von Schnittverlust, Drahtverbrauch und Zykluszeit anders aus als bei einem NdFeB-Betrieb, der Windturbinensegmente schneidet.
Diese Kostensensibilität macht die Wahl der Drahtsäge für Ferrit zu einem Durchsatzproblem, nicht nur zu einem Qualitätsproblem. Siehe NdFeB-Schneidemaschine für einen Vergleich, wie sich die Logik der Maschinenauswahl über verschiedene Magnetmaterialien hinweg unterscheidet.
Ferrit-Materialeigenschaften, die das Schneiden beeinflussen
Das Verständnis des Schneidverhaltens von Ferrit beginnt mit drei Eigenschaften, die die Parameterauswahl direkt bestimmen:
Härte und Abriebfestigkeit. Die Härte von Ferrit (5,5–7 Mohs) liegt in dem Bereich, in dem Diamantdraht effizient schneidet, aber wo der abrasive Verschleiß am Draht bedeutsam ist. Ferrit ist härter als die meisten Polymere und weichen Metalle, aber weicher als Siliziumkarbid oder Saphir. Die Drahtlebensdauer bei Ferrit ist im Allgemeinen länger als bei NdFeB bei gleichen Schnittflächen, da Ferrit nicht die gleiche metallische Bindungsmatrix hat, die die abrasive Beladung beschleunigt.
Sprödigkeit und Spanbildung. Ferrit bricht unter Schnittbelastung in einem spröden, transkristallinen Modus. Bei langsamen Vorschubgeschwindigkeiten erfolgt der Schnitt durch kontrollierte Materialabfuhr. Wenn die Vorschubgeschwindigkeit einen Schwellenwert überschreitet, erzeugt die Schnittzone eine ausreichende seitliche Kraft, um an der Austrittskante – dem Punkt, an dem der Draht das Werkstück verlässt – Absplitterungen zu verursachen. Diese Absplitterungen an der Austrittskante sind die primäre Fehlerursache bei der Ferrit-Drahtsägeproduktion, und sie sind der Grund, warum die Vorschubgeschwindigkeit nicht einfach maximiert werden kann, wie es bei duktileren Materialien manchmal möglich ist.
Thermische Stabilität. Im Gegensatz zu NdFeB verliert Ferrit bei moderater Hitzeeinwirkung keine magnetische Leistung und oxidiert während des Schneidens nicht aggressiv. Das bedeutet, dass die Kühlmittelanforderungen für Ferrit in Bezug auf die chemische Verträglichkeit weniger kritisch sind als für NdFeB – aber der Kühlmittelfluss ist immer noch wichtig für das Spülen von Ablagerungen aus der Schnittzone und die Verhinderung des abrasiven Wiederbeschneidens des Drahtweges.
Parameter für Drahtsägen mit Ferritmagnet
Vier Parametergruppen bestimmen die Ergebnisse beim Schneiden von Ferrit. Alle vier gleichzeitig richtig einzustellen, trennt einen stabilen Produktionsprozess von einem, der ständige Anpassungen erfordert.
Drahtdurchmesser. Für Ferritbrammen im Abmessungsbereich von 20–80 mm ist ein Diamantdraht im Durchmesserbereich von 0,3–0,5 mm geeignet. Ein Draht mit kleinerem Durchmesser reduziert den Schnittverlust – entscheidend beim Schneiden von Tausenden von Brammen – und reduziert die seitliche Kraft an der Schnittfläche. Ein kleinerer Draht erfordert jedoch eine präzisere Spannungsregelung, um einen stabilen Drahtweg aufrechtzuerhalten. Bei Produktionsvolumen, bei denen die Drahtkosten ein erheblicher Budgetposten sind, übertrifft eine gut kontrollierte 0,35-mm-Drahtkonfiguration eine einfachere 0,5-mm-Konfiguration bei der Materialrückgewinnung pro Kilogramm Rohferrit.
Vorschubgeschwindigkeit. Ferrit verträgt schnellere Vorschubgeschwindigkeiten als YIG-Granat oder optische Kristalle, da sein Spaltverhalten unterhalb des Absplitterschwellenwerts weniger empfindlich auf seitliche Kräfte reagiert. Der praktische Ansatz besteht darin, eine Basisvorschubgeschwindigkeit festzulegen, die bei ersten Zuschnitten saubere Austrittskanten erzeugt, und dann in gemessenen Schritten zu erhöhen, während die Austrittskante unter Vergrößerung überwacht wird. Der Absplitterschwellenwert für eine bestimmte Ferritsorte und Brammergeometrie ist einmal gefunden konsistent – er verschiebt sich während eines Produktionslaufs nicht, es sei denn, die Drahtbeschaffenheit ändert sich.
Eine wichtige Einschränkung: Der Absplitterschwellenwert verschiebt sich beim Wechsel zwischen Ferritsorten. Bariumferrit und Strontiumferrit haben leicht unterschiedliche Querbiegefestigkeiten, und die Schwellenwert-Vorschubgeschwindigkeit unterscheidet sich entsprechend. Wenn Ihre Produktion zwischen Sorten wechselt, stellen Sie die Basislinie neu ein, anstatt davon auszugehen, dass derselbe Parametersatz gilt.
Drahtspannung. Das Schneiden von Ferrit erfordert eine ausreichende Spannung, um die Geradheit des Drahtwegs aufrechtzuerhalten – Dimensionsabweichungen durch einen wandernden Drahtweg führen zu außerhalb der Spezifikation liegenden Dicken, die in der nächsten Verarbeitungsstufe fehlschlagen. Im Gegensatz zu NdFeB, wo Spannungsspitzen zu Delaminationen führen, ist das primäre spannungsbedingte Versagen bei Ferrit die Bahnabweichung durch unzureichende Spannung, nicht Materialbruch durch übermäßige Spannung. Der praktische Bereich ist enger als bei weicheren Materialien, aber breiter als bei empfindlichen optischen Kristallen.
Kühlmittel. Wasserbasierte Kühlmittel mit schneidspezifischen Zusatzstoffen sind Standard für Ferrit-Drahtsägeoperationen. Die Hauptfunktion ist das Spülen von Ablagerungen – Ferritpartikel sind fein und abrasiv, und ohne kontinuierlichen Fluss treten sie wieder in die Schnittzone ein und beschleunigen den Drahtverschleiß. Eine sekundäre Funktion ist die Kühlung des Werkstücks, obwohl die thermische Stabilität von Ferrit bedeutet, dass dies weniger kritisch ist als bei NdFeB- oder optischen Kristalloperationen. Der pH-Wert des Kühlmittels sollte im neutralen bis leicht alkalischen Bereich (7–9) gehalten werden, um Oberflächenätzungen auf den Schnittflächen zu vermeiden. Für Hintergrundinformationen zu Sintern – dem Verdichtungsprozess, der die endgültige Härte und Kornstruktur von Ferrit vor dem Schneiden bestimmt – ist die Übersicht von Wikipedia eine nützliche Referenz, um zu verstehen, warum Ferrit von verschiedenen Lieferanten selbst bei gleicher Nennqualität unterschiedlich schneidet.
Ferrit vs. NdFeB vs. SmCo: Vergleich des Schneidverhaltens
| Eigenschaft | Ferrit | NdFeB | SmCo |
|---|---|---|---|
| Härte (Mohs) | 5.5–7 | ~6 | ~6–7 |
| Hauptversagensmodus | Abplatzen der Austrittskante | Delamination / Bruch der Korngrenzen | Oberflächenrisse |
| Thermische Empfindlichkeit | Niedrig | Hoch (oxidiert, entmagnetisiert) | Niedrig–moderat |
| Vorschubratentoleranz | Moderat–hoch | Niedrig–moderat | Niedrig |
| Empfindlichkeit der Drahtspannung | Niedrig–moderat | Hoch | Hoch |
| Typisches Produktionsvolumen | Sehr hoch | Mäßig | Niedrig |
| Kritikalität des Kühlmittels | Mäßig | Hoch | Hoch |
| Einfluss des Schnittspaltverlusts | Moderat (kostenempfindlich) | Hoch (Materialkosten) | Sehr hoch (Materialkosten) |
Praktische Auswirkungen für einen gemischten Materialbetrieb:
Wenn Ihre Produktionslinie sowohl Ferrit als auch NdFeB schneidet, kann dieselbe Maschine beide mit separaten Parametersätzen handhaben – aber die Vorrichtungseinstellung unterscheidet sich. NdFeB erfordert magnetkompatible Vorrichtungen, die das Werkstückfeld während des Schneidens nicht stören. Ferrit erfordert diese Überlegung nicht, was die Vorrichtung für die Hochvolumen-Batchproduktion vereinfacht.
Für Operationen, bei denen SmCo neben Ferrit geschnitten wird, siehe SmCo-Magnet-Schneidemaschine da die Sprödigkeit und Korrosionsanfälligkeit von SmCo die Parameterlogik im Vergleich zum fehlerverzeihenderen Profil von Ferrit verändern.
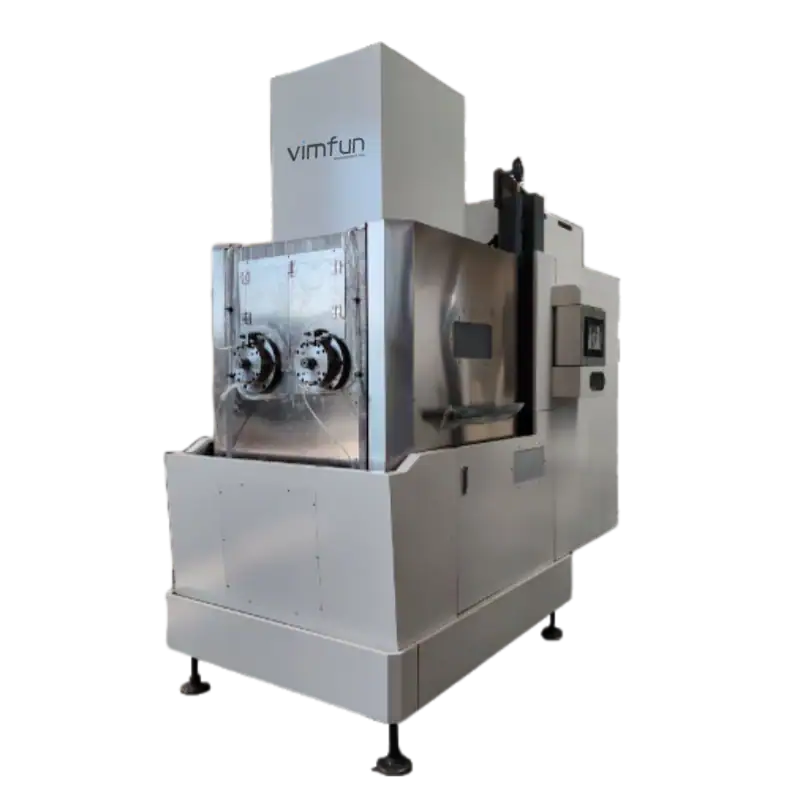
Überlegungen zur Großserienfertigung für Ferrit
Ferrit-Operationen unterscheiden sich von NdFeB-Operationen nicht nur in den Materialparametern, sondern auch in der Produktionsstruktur. Einige Faktoren, die im großen Maßstab wichtig sind:
Chargengröße und Verhältnis von Rüstzeit zu Bearbeitungszeit. Bei den typischen Volumina der Ferritproduktion – Lautsprechermagnete, kleine Motormagnete – ist das Verhältnis von Rüstzeit zu Schneidzeit wichtiger als bei NdFeB-Operationen mit geringem Volumen. Eine Maschinenplattform, die 30 Minuten Kalibrierung pro Charge erfordert, stellt bei über 50 Chargen pro Woche eine sinnvolle Durchsatzbeschränkung dar. Mehrdrahtkonfigurationen, die mehrere Brammen gleichzeitig schneiden, verbessern dieses Verhältnis auf Kosten des anfänglichen Kapitals.
Wirtschaftlichkeit des Drahtverbrauchs. Bei hohen Volumina werden die Drahtkosten zu einer erheblichen Betriebsausgabe. Die Drahtlebensdauer bei Ferrit hängt stark davon ab, ob die Spülung von Ablagerungen ausreichend ist – ein Kühlmittelflussproblem, das eine halbe Schicht lang unbemerkt bleibt, kann Draht in zwei Stunden verbrauchen, der normalerweise einen ganzen Tag halten würde. Die Überwachung des Drahtzustands in definierten Intervallen (nicht nur am Ende der Lebensdauer) und die Verfolgung von Schnitten pro Draht als Produktions-KPI fängt dies auf, bevor es zu einem Kostenproblem wird.
Maßhaltigkeit über eine Charge hinweg. Die Spezifikationen von Ferritkäufern für Lautsprechermagnete, Motormagnete und Sensoren umfassen typischerweise enge Dickentoleranzen – ±0,05 mm sind in wettbewerbsorientierten Lieferantenbeziehungen üblich. Das Einhalten dieser Toleranz über eine Charge von mehreren hundert Stück erfordert, dass Drahtspannung und Vorschubgeschwindigkeit während des gesamten Laufs stabil bleiben, nicht nur am Anfang. Hier rechnet sich die Closed-Loop-Parameterüberwachung: Eine Maschine, die im letzten Viertel eines langen Chargenlaufs abweicht, produziert außerhalb der Spezifikation liegende Teile, die zu Beginn der Charge nicht vorhergesagt wurden.
Für die Einrichtung von Produktionslinien mit mehreren Maschinen und die Integration des Ferritschneidens in nachgelagerte Schleif- und Beschichtungsstufen siehe Magnetproduktionslinienausrüstung.
Auswahl der Ausrüstung für die Ferrit-Drahtsägeproduktion
Die Auswahl einer Drahtsägeplattform für die Ferritmagnetproduktion erfordert die Abstimmung der Maschinenkapazität auf das Produktionsvolumen, nicht auf einzelne Qualitätsmetriken.
Für geringes bis mittleres Volumen (unter 50 Brammen/Tag): Eine Einzeldrahtsäge mit manueller oder halbautomatischer Beschickung, geschlossener Spannungsregelung und Parameterabruffunktion deckt die meisten Anforderungen ab. Die Flexibilität, verschiedene Ferritsorten und Geometrien ohne signifikante Rekonfigurationszeit zu bearbeiten, ist in diesem Maßstab wertvoller als der reine Durchsatz.
Für die Großserienfertigung (50+ Brammen/Tag): Mehrdrahtkonfigurationen, die mehrere Brammen pro Durchgang schneiden, werden wirtschaftlich gerechtfertigt. In diesem Maßstab summieren sich die Schnittverluste pro Bramme über eine Produktionswoche erheblich, und die Materialrückgewinnungsverbesserung durch eine gut konfigurierte Mehrdrahtanlage gleicht den Kapitalaufschlag aus. Die automatische Beschickung und Entladung wird auswertenswert, da die manuelle Handhabung bei hohem Durchsatz Variabilität einführt, die die Maßhaltigkeit beeinträchtigt.
Was Sie für Ferrit speziell nicht priorisieren sollten:
- Maximale Drahtgeschwindigkeitsbewertung (Ferrit benötigt selten die Höchstgeschwindigkeit, die jede Produktionsmaschine bietet)
- Oberflächengüte für Einzelteile (nachgelagertes Schleifen korrigiert die Oberflächenstruktur; die Drahtsäge muss nur die korrekte Geometrie liefern)
- Spannungspräzision zur Vermeidung von NdFeB-Spitzen (die primäre Spannungsanforderung bei Ferrit ist die Mindestspannung für Pfadstabilität, nicht die Spitzenvermeidung)
Für vollständige Ausrüstungskonfigurationsoptionen, die für die Ferrit-, SmCo- und NdFeB-Produktion in derselben Anlage gelten, übermitteln Sie Ihr Tagesvolumen, Ihre Brammendimensionen und Ihre Toleranzanforderungen über das Angebotsformular. Die Konfiguration, die für eine Lautsprechermagnetproduktion mit Bariumferrit bei 200 Stück/Tag funktioniert, unterscheidet sich von der für eine gemischte Produktion, die Seltenerdmetalle umfasst – ein Gespräch vor der Angebotserstellung vermeidet eine Über- oder Unterdimensionierung der Plattform.
Für verwandte Schneidanwendungen im gesamten Bereich der magnetischen Materialien siehe Schneidanlagen für Seltene Erden-Magnete und die magnetische Werkstoffe Übersichtsseite.
FAQ
Kann ich Ferrit auf derselben Drahtsäge schneiden, die ich für NdFeB verwende?
Ja, mit einem anderen Parametersatz und Ansatz für die Spannvorrichtung. Ferrit läuft mit höheren Vorschubgeschwindigkeiten und erfordert nicht die gleiche Spannungsspitzenvermeidung wie NdFeB. Wenn Ihre Maschine über eine Parametererinnerung verfügt, speichern Sie separate Profile für jedes Material. Die Hauptänderung der Einrichtung ist die Spannvorrichtung – Ferrit erfordert nicht die magnetfeldkompatible Spannvorrichtung, die einige NdFeB-Setups benötigen.
Was verursacht Kantenabsplitterungen beim Schneiden von Ferrit mit der Drahtsäge?
Vorschubgeschwindigkeit über dem Ab splitterungsschwellenwert für die spezifische Ferritsorte und Brammergeometrie. Der Schwellenwert ist für eine gegebene Einrichtung konstant – finden Sie ihn bei den ersten Teilen, indem Sie die Vorschubgeschwindigkeit schrittweise erhöhen, bis Ab splitterungen auftreten, und gehen Sie dann zurück und sperren Sie den Parameter. Ab splitterungen, die zufällig über eine Charge auftreten, deuten normalerweise auf eine Änderung des Drahtzustands hin (abgenutzter Draht erfordert eine langsamere Vorschubgeschwindigkeit, um ein sauberes Schneiden aufrechtzuerhalten) und nicht auf ein Parameterproblem.
Wie verhält sich das Schneiden von Ferrit mit der Drahtsäge im Vergleich zum Schneiden mit Diamantscheiben für die Großserienfertigung?
Die Drahtsäge erzeugt eine schmalere Schnittfuge (weniger Materialverschwendung), weniger Wärme an der Schnittfläche und weniger seitliche Kraft in der Schnittzone. Bei hohen Produktionsvolumina, bei denen die Rohmaterialkosten pro Kilogramm und nicht pro Einheit gemessen werden, summiert sich der Unterschied bei den Schnittverlusten erheblich. Das Schneiden mit Diamantscheiben bleibt für Einzelschnitte an großen Brammen schneller, ist aber für das mehrteilige Aufschneiden in großen Mengen weniger wirtschaftlich.
Welcher Kühlmittel wird für das Schneiden von Ferrit mit der Drahtsäge empfohlen?
Wasserbasierte Schneidflüssigkeit, pH 7–9, mit ausreichender Durchflussrate, um Ferritpartikel aus der Schnittzone zu spülen. Ölbasierten Kühlmitteln hinterlassen Rückstände, die die Phosphat- oder Nickelbeschichtungsprozesse erschweren, die typischerweise nach dem Schleifen auf Ferritmagnete angewendet werden. Alkalische Kühlmittel über pH 9 riskieren Oberflächenätzungen auf frisch geschnittenen Ferritoberflächen.
Wie sollte ich die Parameter beim Wechsel zwischen Bariumferrit- und Strontiumferrit-Sorten anpassen?
Stellen Sie die Vorschubgeschwindigkeit bei ersten Zuschnitten für jeden Notenwechsel wieder her. Barium- und Strontiumferrit haben leicht unterschiedliche Biegefestigkeiten, was die Absplitterungsschwelle verschiebt. Gehen Sie nicht davon aus, dass die Parameter, die für eine Sorte funktioniert haben, direkt auf die andere übertragbar sind – eine kurze Validierung des ersten Artikels vermeidet eine Charge abgesplitterter Teile.