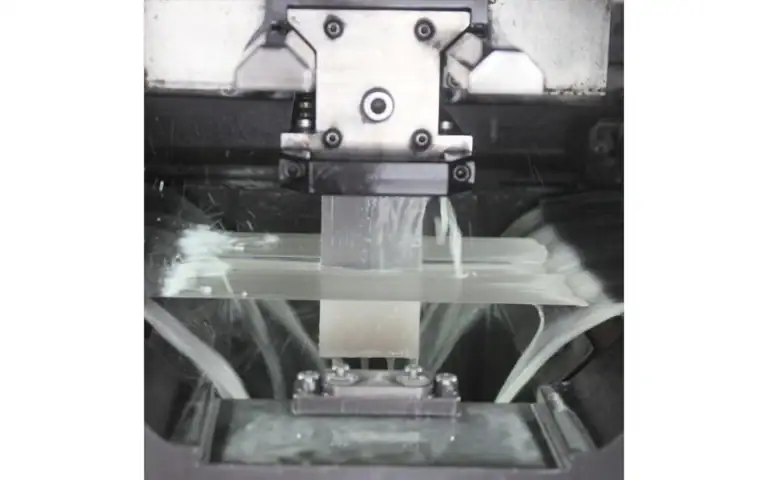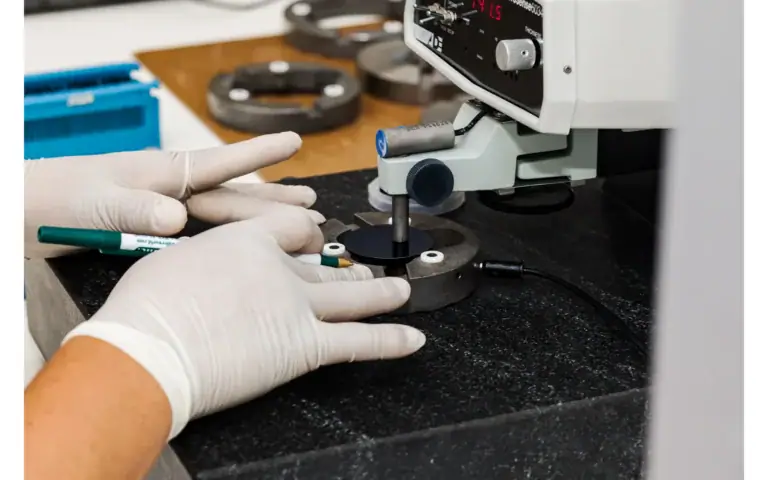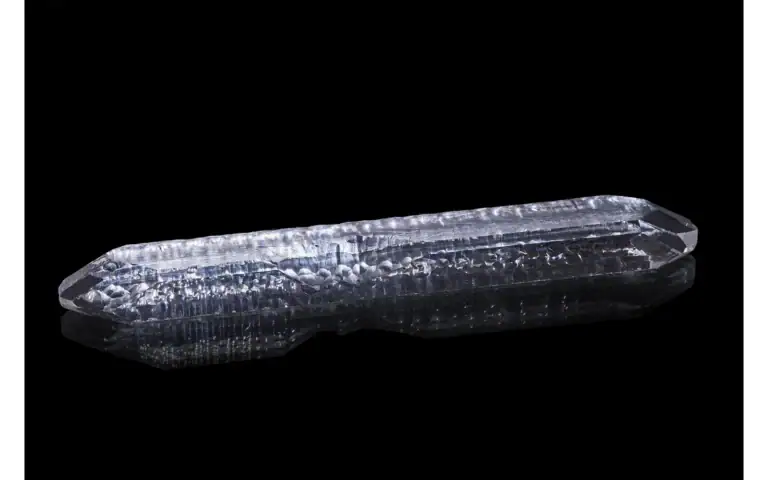
A Машина для резки магнитов SmCo представляет собой специализированное режущее оборудование, настроенное для обработки редкоземельных сплавов самария-кобальта без сколов, трещин или термически индуцированного размагничивания. Поскольку SmCo тверже и более хрупкий, чем NdFeB, а его главное преимущество — стабильность при повышенных температурах — каждый параметр резки должен быть точно настроен для сохранения коэрцитивной силы и поддержания жестких допусков по размерам на протяжении всего производственного цикла.
Что такое машина для резки магнитов SmCo?
Машина для резки магнитов SmCo — это прецизионная система резки, чаще всего алмазно-проволочная пила или пила с внутренним диаметром (ID), оптимизированная для сплавов самария-кобальта. Стандартные настройки для NdFeB нельзя переносить напрямую. Более высокая твердость SmCo по Виккерсу (~550–650 HV по сравнению с ~450–500 HV для спеченного NdFeB) и более низкая трещиностойкость (K₁c ≈ 1,0–1,3 МПа·м^0,5) означают, что скорость подачи должна быть ниже, а контроль вибрации — более жестким, чтобы предотвратить образование подповерхностных микротрещин, ухудшающих однородность магнитных свойств от среза к срезу.
SmCo производится в двух основных марках, каждая из которых имеет свои особенности обработки:
- SmCo₅ — максимальная непрерывная рабочая температура ~250 °C; более простой состав сплава; немного проще в резке
- Sm₂Co₁₇ — рабочая температура до 350 °C; более высокая удельная магнитная энергия (BHmax до 34 МГОе); более чувствителен к тепловым всплескам во время резки
Обе марки обрабатываются на одном классе машин, но Sm₂Co₁₇ требует более консервативных параметров резки, поскольку любое локальное повышение температуры вблизи точки Кюри несет риск необратимого размагничивания готового среза.

Ключевые параметры работы машины для резки магнитов SmCo
| Параметр | Рекомендуемый диапазон для SmCo | Типичный диапазон для NdFeB | Примечания |
|---|---|---|---|
| Диаметр проволоки (алмазная проволока) | 0,20–0,28 мм | 0,22–0,32 мм | Более тонкая проволока уменьшает потери на ширину реза дорогостоящего слитка |
| Скорость движения проволоки | 800–1200 м/мин | 1000–1500 м/мин | Более низкая скорость снижает сколы на границах зерен |
| Скорость подачи | 0,3–0,8 мм/мин | 0,5–1,2 мм/мин | Хрупкость SmCo требует более медленной подачи |
| Натяжение проволоки | 18–25 Н | 20–30 Н | Регулируется в соответствии со спецификацией руководства по эксплуатации для данного диаметра проволоки |
| Температура охлаждающей жидкости | 18–22 °C | 20–25 °C | Контроль ±1 °C предотвращает термическое микрорастрескивание |
| Допуск на толщину среза | ±0,03–0,05 мм | ±0,05–0,08 мм | Спецификации аэрокосмической и сенсорной техники часто требуют более узкого диапазона |
Диапазоны отражают распространенную отраслевую практику обработки спеченных редкоземельных магнитов. Всегда проверяйте руководство производителя вашего оборудования и сертификат на материал для каждой партии слитка.
Как настроить машину для резки магнитов SmCo
Шаг 1: Подтвердите марку материала и крепление
Определите, обрабатываете ли вы SmCo₅ или Sm₂Co₁₇, прежде чем выбирать скорость проволоки и целевые значения подачи — эти две марки различаются по индексу хрупкости и термочувствительности. Закрепите слиток с помощью эпоксидной смолы с низким газовыделением или механического зажима. Избегайте использования клеев, содержащих влагу: взаимодействие с охлаждающей жидкостью может загрязнить поверхность реза и вызвать пятна, которые ошибочно принимаются за поверхностные трещины при контроле качества.
Шаг 2: Установите натяжение проволоки и проверьте прогиб
Протяните алмазную проволоку в соответствии со спецификацией и измерьте прогиб в условиях отсутствия нагрузки при рабочей скорости. Твердость SmCo вызывает больший прогиб проволоки, чем у более мягких магнитных материалов. Если прогиб в середине превышает 0,05 мм, уменьшите скорость проволоки на 50 м/мин или увеличьте натяжение на 1 Н постепенно — никогда не более чем на 1 Н за шаг регулировки — и проверьте снова перед резкой любого производственного материала.
Шаг 3: Установите поток охлаждающей жидкости и выполните пробный рез
Используйте водорастворимую охлаждающую жидкость с pH 8,5–9,5. SmCo более устойчив к коррозии, чем NdFeB, поэтому химия охлаждающей жидкости здесь в основном связана со смазывающей способностью и удалением шлама, а не с защитой от ржавчины. Убедитесь, что поток насоса непрерывен, а заданная температура чиллера стабильна перед резкой. Затем вырежьте один кусок из испытательного блока того же класса и осмотрите под 10-кратным увеличением на предмет сколов по краям, следов от проволоки глубже 5 мкм и TTV, превышающего 0,05 мм. При необходимости отрегулируйте перед использованием производственных слитков.
Резка SmCo против NdFeB: почему параметры различаются
Инженеры, переходящие от Станки для резки NdFeB к SmCo, часто сталкиваются со сколами и трещинами при первом производственном запуске. Основная причина — трещиностойкость: K₁c SmCo примерно на 30–40% ниже, чем у спеченного NdFeB, поэтому пики вибрации, которые поглощает NdFeB, вызовут распространение трещин по границам зерен SmCo.
Второе отличие — стоимость материала. Слитки SmCo имеют значительно более высокую стоимость сырья, чем NdFeB эквивалентного объема, что делает потери на ширину реза прямым фактором затрат, а не второстепенной проблемой. Переход с проволоки диаметром 0,28 мм на проволоку диаметром 0,20 мм позволяет вернуть значительное количество материала с каждого среза и быстро окупается при ценах на SmCo, особенно для марок Sm₂Co₁₇, используемых в прецизионных аэрокосмических приводах и высокотемпературных сенсорных массивах.
Для производств, работающих с обоими сплавами, самая безопасная практика — использовать отдельные комплекты проволоки для SmCo. Частично изношенная проволока для NdFeB передает более высокие ударные нагрузки, которые SmCo не может выдержать.
По данным Arnold Magnetic Technologies, магниты Sm₂Co₁₇ сохраняют более 95% своей плотности магнитного потока при комнатной температуре при 150 °C — коэффициент удержания, который делает их предпочтительным выбором в оборудовании для резки редкоземельных магнитов линиях, обслуживающих аэрокосмическую и промышленную приводную технику, где NdFeB потребовал бы снижения мощности или активного охлаждения.
Устранение распространенных проблем при резке магнитов SmCo
Сколы по краю на каждом срезе
Немедленно уменьшите скорость подачи на 10–15% и проверьте крутящий момент зажима приспособления. Сколы почти всегда возникают из-за механического удара при входе или выходе среза. Если проблема сохраняется после замедления подачи, проверьте проволоку под увеличением на предмет потери алмазов или микротрещин — изношенная проволока воздействует на заготовку, а не режет чисто, и этой энергии удара достаточно, чтобы инициировать разрушение в SmCo.
TTV вне допуска (> 0,05 мм)
Сначала проверьте прогиб проволоки на полной рабочей скорости. Если прогиб в пределах нормы, повторно осмотрите приспособление: SmCo имеет плотность примерно 8,2–8,4 г/см³, что несколько выше, чем у NdFeB, а это означает, что заготовка той же геометрии несет больший вес. Недостаточная поддержка в середине пролета позволяет прогибаться, что напрямую приводит к ошибке TTV при многосрезовом прогоне.
Термическое растрескивание в середине резки
Причиной является всплеск температуры или перерыв в подаче охлаждающей жидкости. Убедитесь, что поток насоса не прерывается и что чиллер не отклонился от заданного значения. Термические трещины в SmCo не поддаются восстановлению — изолируйте все срезы из этого прогона и проверьте каждую деталь индивидуально перед передачей на следующий этап процесса. В прикладных заметках Vacuumschmelze указано, что отклонения температуры выше 80 °C на интерфейсе резки достаточны для инициирования микротрещин в срезах Sm₂Co₁₇ толщиной менее 3 мм.
Решения для станков для резки магнитов SmCo для высокотемпературных применений
Наше оборудование проходит проверку на самарий-кобальтовых и других редкоземельных сплавах перед отгрузкой. Независимо от того, производите ли вы кольца SmCo₅ для сенсорных массивов, дуговые сегменты Sm₂Co₁₇ для высокотемпературных двигателей или тонкие срезы для аэрокосмических приводов, мы настраиваем каждый станок для резки магнитов SmCo в соответствии с вашим классом материала, целевой геометрией и годовым объемом производства.
Наша линейка SmCo интегрируется с более широким оборудование для нарезки магнитов для двигателей портфелем, охватывающим крутящие кольца, дуговые сегменты и пользовательские профили для высокотемпературных приводных применений. Если ваш процесс после резки переходит к шлифовке или обработке поверхности, наша Шлифовка и полировка магнитов NdFeB страница охватывает эталонные показатели обработки поверхности после резки, применимые ко всем спеченным редкоземельным сплавам, включая SmCo. Свяжитесь с нашей командой инженеров-прикладников, указав ваш класс материала, размеры срезов и целевую производительность — мы порекомендуем подходящую машину и предоставим рекомендации по параметрам процесса перед вашей первой резкой.
Внешние ссылки: