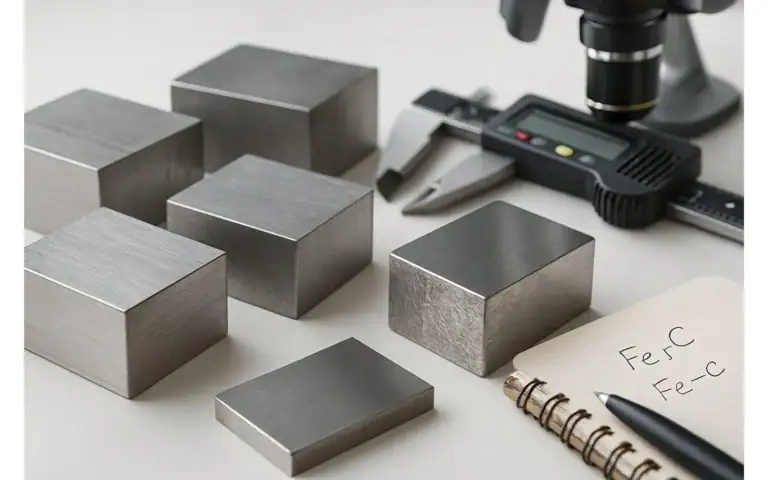
A SmCo磁石切断機 サマリウムコバルト希土類合金を、欠け、割れ、または熱誘起減磁なしで加工するために構成された特殊なスライシング装置です。SmCoはNdFeBよりも硬く脆いため、また、その主な利点は高温での安定性であるため、保磁力を維持し、生産ラン全体で厳しい寸法公差を維持するために、すべての切断パラメータを調整する必要があります。.
SmCo磁石切断機とは何ですか?
SmCo磁石切断機は、サマリウムコバルト合金用に最適化された精密切断システムであり、最も一般的にはダイヤモンドマルチワイヤーソーまたは内径(ID)ソーです。標準のNdFeB設定を直接引き継ぐことはできません。SmCoの高いビッカース硬度(焼結NdFeBの約450〜500 HVに対して約550〜650 HV)と低い破壊靭性(K₁c ≈ 1.0–1.3 MPa·m^0.5)は、スライス間の磁気均一性を低下させるサブサーフェス微細割れを防ぐために、送り速度を遅くし、振動制御をより厳密にする必要があることを意味します。.
SmCoは、それぞれ異なる加工要件を持つ2つの主要グレードで製造されています。
- SmCo₅ — 最大連続使用温度約250°C。より単純な合金組成。スライスがわずかに容易
- Sm₂Co₁₇ — 最大350°Cの動作温度。より高いエネルギー積(BHmax最大34 MGOe)。切断中の熱スパイクに対してより敏感
両方のグレードは同じクラスのマシンで加工されますが、Sm₂Co₁₇は、キュリー点付近の局所的な温度上昇が完成したスライスで不可逆的な減磁を引き起こすリスクがあるため、より保守的な切断パラメータが必要です。.

SmCo磁石切断機の主要パラメータ
| パラメータ | SmCo推奨範囲 | NdFeB標準範囲 | 備考 |
|---|---|---|---|
| ワイヤ径(ダイヤモンドワイヤ) | 20–0.28 mm | 22–0.32 mm | 細いワイヤは、高価なビレットの切り込み損失を削減します |
| ワイヤースピード | 800~1,200 m/分 | 1,000~1,500 m/分 | 低速は結晶粒界での欠けを制限します |
| 送り速度 | 3–0.8 mm/min | 5–1.2 mm/min | SmCoの脆性は、より遅いインフィードを必要とします |
| Wire tension | 18~25 N | 20~30 N | ワイヤ径ワークブック仕様に従って調整 |
| クーラント温度 | 18~22 °C | 20~25 °C | ±1°C制御は熱による微細割れを防ぎます |
| スライス厚さ公差 | ±0.03~0.05 mm | ±0.05~0.08 mm | 航空宇宙およびセンサー仕様では、より厳しい範囲が要求されることがよくあります |
範囲は、焼結希土類磁石加工の一般的な業界慣行を反映しています。常に、機械メーカーのワークブックおよび各ビレットロットの材料認証シートで検証してください。.
SmCo磁石切断機のセットアップ方法
ステップ1:材料グレードと固定具の確認
ワイヤ速度と送りターゲットを選択する前に、SmCo₅またはSm₂Co₁₇のどちらを加工しているかを確認してください。両方のグレードは、脆性指数と熱感度が異なります。低アウトガスエポキシまたは機械的クランプでビレットを取り付けます。水分を含む接着剤は避けてください。クーラントとの相互作用は、切断面に汚染を引き起こし、QC検査中に表面の割れとして誤読される可能性のある汚れを引き起こす可能性があります。.
ステップ2:ワイヤ張力を設定し、弓を確認します
仕様に従ってダイヤモンドワイヤをスレッドし、動作速度での無負荷条件での弓を測定します。SmCoの硬度は、より柔らかい磁性材料よりも大きなワイヤの弓を引き起こします。中央の弓が0.05 mmを超える場合は、ワイヤ速度を50 m/min減らすか、張力を1 Nずつ増やしてください。調整ステップごとに1 Nを超えないようにしてください。製品材料を切断する前に再確認してください。.
ステップ3:クーラントフローを確立し、トライアルカットを実行します
pH 8.5〜9.5の水性クーラントを使用します。SmCoはNdFeBよりも耐食性が高いため、ここでのクーラント化学は主に潤滑性とスラリー除去に関するものであり、防錆ではありません。スライスする前に、ポンプフローが連続しており、チラー設定値が安定していることを確認してください。次に、同じグレードの犠牲ブロックから1つのピースをカットし、10倍の倍率でエッジの欠け、5μmを超えるワイヤマーク、およびTTVが0.05 mmを超えるかどうかを検査します。生産ビレットにコミットする前に、必要に応じて調整してください。.
SmCo対NdFeB切断:パラメータが異なる理由
NdFeBからSmCoに移行するエンジニアは、最初の生産ランで欠けや割れをよく目にします。根本原因は破壊靭性です。SmCoのK₁cは、焼結NdFeBよりも約30〜40%低いため、NdFeBが吸収する振動スパイクはSmCoの結晶粒界に割れを伝播させます。 NdFeB切断機 2番目の違いは材料コストです。SmCoビレットは、同等の体積のNdFeBよりも原材料価値が大幅に高いため、切り込み損失は二次的な懸念ではなく直接的なコストレバーになります。0.28 mmワイヤから0.20 mmワイヤに切り替えると、スライスごとに意味のある材料が回収され、特に精密航空宇宙アクチュエータや高温センサーアレイで使用されるSm₂Co₁₇グレードでは、SmCo価格で迅速に元が取れます。.
両方の合金を実行する操作の場合、最も安全な方法は、専用のSmCoワイヤセットを維持することです。部分的に摩耗したNdFeBワイヤは、SmCoが許容できない高い衝撃力を伝達します。.
Arnold Magnetic Technologiesによると、Sm₂Co₁₇磁石は、150°Cで室温での磁束密度の95%以上を維持します。この保持率は、NdFeBが定格低下またはアクティブ冷却を必要とする航空宇宙および産業用ドライブアプリケーションにサービスを提供する.
希土類磁石切断装置 ラインで好まれる選択肢となっています。 SmCo磁石切断の一般的な問題のトラブルシューティング.
SmCo磁石の一般的な切断問題のトラブルシューティング
スライスごとのエッジ欠け
送り速度を直ちに10〜15%低減し、治具のクランプトルクを確認してください。欠けは、スライス挿入時または取り出し時の機械的衝撃にほぼ常に起因します。低速化後も問題が続く場合は、ダイヤモンドの損失または微小亀裂がないか拡大鏡でワイヤーを点検してください。摩耗したワイヤーは、ワークピースをきれいに切断するのではなく、ワークピースに衝撃を与え、その衝撃エネルギーはSmCoの破壊を開始するのに十分です。.
TTV公差外 (> 0.05 mm)
まず、全運転速度でのワイヤーのたわみを確認してください。たわみが仕様内であれば、治具を再点検してください。SmCoはNdFeBよりもやや高い、約8.2〜8.4 g/cm³の密度を持つため、同じビレット形状でもより重くなります。中央部のサポートが不十分だとたわみが生じ、これはマルチスライスラン全体でTTVエラーに直接変換されます。.
カット中の熱割れ
温度スパイクまたはクーラント供給の中断が原因です。ポンプ流量が中断されていないこと、およびチラーが設定値からずれていないことを確認してください。SmCoの熱割れは回復不可能であり、そのランからのすべてのスライスを隔離し、次の工程ステップにリリースする前に各ピースを個別に点検してください。Vacuumschmelzeの応用ノートによると、カットインターフェースで80℃を超える温度変動は、3mm未満のスライスであるSm₂Co₁₇に微小亀裂を開始するのに十分です。.
高温用途向けSmCo磁石切断機ソリューション
当社の装置は、出荷前にサマリウムコバルトおよびその他の希土類合金で検証されています。センサーアレイ用のSmCo₅リング、高温モーター用のSm₂Co₁₇アークセグメント、または航空宇宙用アクチュエーター用の薄切りスライスを製造しているかどうかにかかわらず、各SmCo磁石切断機をお客様の材料グレード、目標形状、および年間生産量に合わせて構成します。.
当社のSmCoラインは、より広範な モーター磁石スライシング装置 高温駆動用途向けのトルクリング、アークセグメント、およびカスタムプロファイルをカバーするポートフォリオと統合されています。スライス後にラッピングまたは表面仕上げを続ける場合は、当社の NdFeB磁石の研削および研磨 ページで、SmCoを含む焼結希土類合金全体に適用されるカット後の表面処理ベンチマークをカバーしています。お客様の材料グレード、スライス寸法、およびスループット目標を当社のアプリケーションエンジニアリングチームにお知らせください。適切な機械を推奨し、最初のカット前にプロセスパラメータガイダンスを提供します。.
外部参照: