NdFeB磁石の研削・研磨は、スライスされた磁石ブロックをコーティングと組み立てに適した寸法精度を持つ部品に変換する最終工程です。スライス加工で磁石は最終寸法に近づけられますが、モーターの積層コア、精密センサー、またはダイレクトドライブ発電機では「近い」だけでは不十分です。これらの用途では、平行度の許容誤差が±2μm、表面粗さがRa 0.5μm未満であることが標準的な要件となります。.
このページでは、NdFeB磁石の研削・研磨の完全なワークフローについて説明します。スライスされたブランクから完成した磁石までの工程順序、用途別の表面品質要件、両面ラップ装置の選定、および厳しいTTV制御を実現するための主要なパラメータについて解説します。.
NdFeBスライス後ワークフロー概要
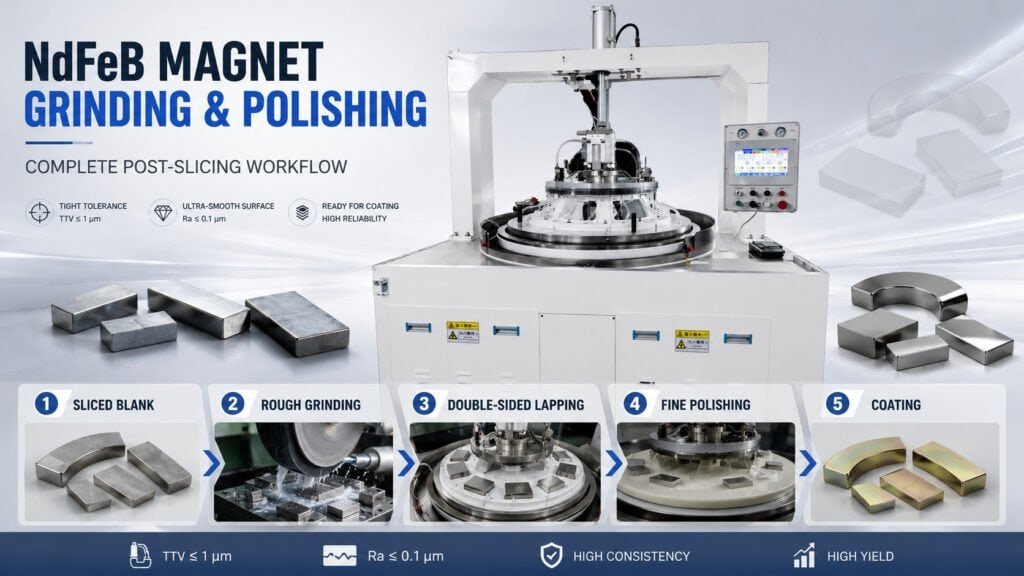
NdFeB磁石の研削・研磨は、固定されたシーケンスに従います。各工程で一定量の材料が除去され、次の工程に特定の表面状態が引き渡されます。.
スライスされたブランク → 粗研削 → 両面ラップ → 鏡面研磨 → コーティング
スライスされたブランクの状態: ワイヤーソー切断により、典型的な50×25mmの磁石でRa 0.5~1.5μmの表面粗さと5~15μmのTTV(全厚変動)が得られます。多くの用途ではこれは不十分です。モーター磁石はTTV≤5μm、センサー磁石はTTV≤2μmが必要です。.
粗研削: スライス加工による損傷を除去し、磁石を最終厚さに近づけます。通常、樹脂結合ダイヤモンド砥石を使用して片面あたり50~150μm除去します。出力:Ra 0.3~0.8μm、TTV 3~8μm。.
両面ラップ: 回転するラップ盤上で、研磨スラリーを使用して両面を同時に加工します。厳密な平行度(TTV≤1~2μm)と、生産バッチ全体にわたる一貫した厚さを実現します。これは組み立て時の寸法精度を決定する工程です。.
鏡面研磨: Ra < 0.1μmを必要とする用途ではオプションです。センサー磁石、精密アセンブリ、および表面状態が渦電流損失に影響を与える高周波サーボ用途で使用されます。.
コーティング: 研磨後にNi、Zn、またはエポキシコーティングが施されます。ラップ工程終了時の表面状態は、コーティングの密着性に直接影響します。粗い表面や汚染された表面は、コーティングの早期剥離を引き起こします。.
の マグネットスライシングマシン 上流工程で、研削で除去する必要がある材料の量が決まります。ダイヤモンドワイヤーソー切断は、IDソーやブレード切断よりも浅いサブサーフェスダメージを生成するため、必要な研削ストックが減少し、仕上げサイクル時間が短縮されます。.
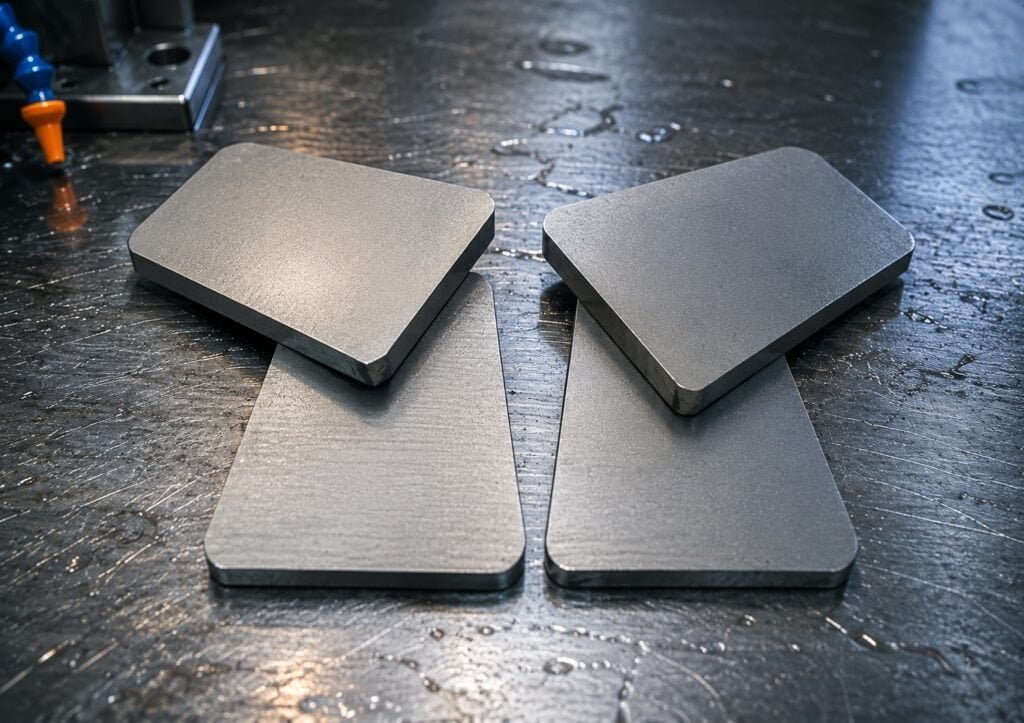
最終用途別の表面品質要件
NdFeB磁石の研削・研磨の目標値は、用途によって大きく異なります。表面品質の過剰指定はサイクル時間を浪費し、過小指定は下流での組み立て問題を引き起こします。.
| 応用 | Ra目標値 | TTV目標値 | 平行度 |
|---|---|---|---|
| EVトラクションモーター磁石 | 8 μm以下 | 5 μm以下 | 10 μm以下 |
| サーボモーター磁石 | 4 μm以下 | 3 μm以下 | 5 μm以下 |
| 風力タービン発電機磁石 | 0 μm以下 | 8 μm以下 | 15 μm以下 |
| 精密センサー磁石 | 2 μm以下 | 2 μm以下 | 3 μm以下 |
| スピーカー磁石 | 5 μm以下 | 10 μm以下 | 20 μm以下 |
| 医療/MRI磁石 | 1 μm以下 | 1 μm以下 | 2 μm以下 |
ほとんどのモーター磁石の生産では、RaよりもTTVが支配的な仕様となります。Raを満たしていてもTTVが8μmの磁石は、積層アセンブリで不均一な積層高さを生み出し、ギャップのばらつきが発生してモーター効率の低下や振動の原因となります。.
NdFeB磁石の研削・研磨:両面ラップ装置
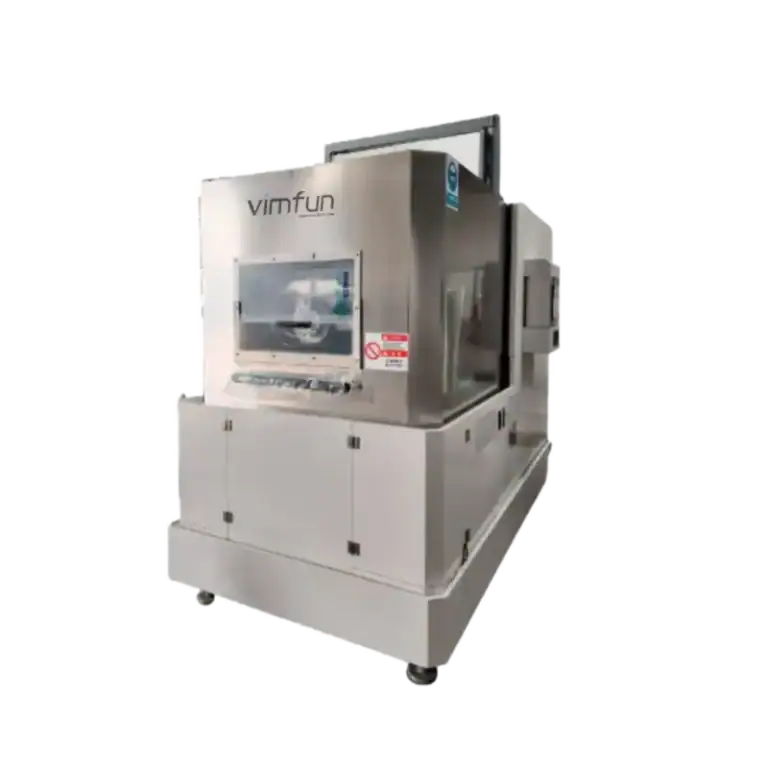
両面ラップは、NdFeB磁石の研削・研磨における中心的な装置です。ワークピースは、反対方向に回転する2つの水平ラップ盤の間にあるキャリアプレートにセットされ、研磨スラリーがプレートとワークピースの間を流れます。両面が同時にラップされ、片面研削では達成できない一致した平行度が得られます。.
�¤の機械サイズで、研究開発から大量生産までの生産範囲をカバーします。
13B-6LY/P — R&Dおよび小ロット生産
- ラップ盤径: Φ210 mm
- 最適: 材料評価、プロトタイプ磁石評価、少量特殊生産
- 達成可能なTTV: ≤ 2 μm 校正スラリー付き
の 13Bラッピングマシン はNdFeBラッピングのエントリーレベルのマシンです。コンパクトな設置面積により、既存のワークショップスペースに専用の仕上げエリアなしで設置できます。.
16B-5LY/P — 中量生産
- ラップ盤径: Φ390 mm
- 最適: 中量モーターマグネットの生産ライン
- 達成可能なTTV: 5 μm以下
の 16B-5LY-P ラッピングマシン は、中量NdFeB生産で最も一般的な構成です。5枚のキャリアプレート設計により、平行度制御を犠牲にすることなく、より大きなバッチを処理できます。サーボ駆動の圧力制御により、キャリアプレートが回転しても一貫したラッピング力を維持します。.
22BF-5LY/P — 大量生産
- ラップ盤径: Φ480 mm
- 最適: 大量EVモーターマグネット生産
- 達成可能なTTV: 1 μm以下
の 両面研磨 22BF は、ラッピングと精密研磨の両方のモードに対応します — スラリー組成が出力表面の状態を決定します。精密研磨面が必要な用途では、同じマシンでラッピング研磨材から研磨コンパウンドに切り替えることで、転写工程が不要になります。.
研削および研磨プロセスの組み合わせ
すべてのNdFeB用途で、研削-ラッピング-研磨の全シーケンスが必要なわけではありません。プロセスの組み合わせは、スライスからの開始表面品質と必要な最終仕様によって異なります。.
組み合わせA — 研削 + ラップ(最も一般的):
EVモーターマグネット、サーボマグネット、およびほとんどの産業用途に使用されます。粗研削はスライスダメージを除去し、ラッピングは最終的な平行度を実現します。典型的な除去量:片面あたり合計80〜200μm。Ra 0.3〜0.8μmおよびTTV ≤ 3μmを達成します。.
組み合わせB — ラップのみ(高品質スライス入力):
ワイヤーソー切断がRa < 0.8μmで一貫したカーフ幅を生成する場合、粗研削なしで直接ラッピングが可能です。組み合わせAと比較してサイクル時間を節約しますが、スライス段階で厳密なプロセス制御が必要です。.
組み合わせC — 研削 + ラップ + 研磨:
センサーマグネット、医療用途、および高周波サーボモーターに必要です。研磨工程では、研磨パッド上で0.5〜1.0μmのダイヤモンドまたはアルミナスラリーを使用します。Ra < 0.1μmを達成します。.
モーターローターに使用されるアークセグメントマグネットの場合、シーケンスにはフラットラッピング後の追加のアーク研削工程が含まれます。Vimfunの アークマグネット研削マシン VMG4-90 そして 内外アーク研削盤 は、アークマグネットの湾曲した面を、必要な内径および外径寸法と表面仕上げに加工します。.
±2 μm公差およびTTV ≤ 1 μmの達成
±2 μmの厚さ公差とTTV ≤ 1 μmを生産バッチ全体で一貫して達成するには、4つの変数を制御する必要があります:
キャリアプレートの平面度。. ラッピングキャリアプレートは±0.5μm以内の平面度が必要です。摩耗または反りのあるキャリアは、生産におけるTTVドリフトの最も一般的な原因です。500〜1000サイクルごとにキャリアを点検およびドレッシングしてください。.
スラリー濃度と温度。. 研磨材の濃度は除去率と表面仕上げに影響します。温度変化はスラリーの粘度と除去率を変化させます。一貫したバッチ間結果を得るために、スラリーを20〜25°Cに保ち、クローズドループ温度制御を使用してください。.
ラッピング圧力。. Vimfunラッピングマシンは、固定重量ではなくサーボ制御圧力を使用します。これにより、圧力プロファイリングが可能になります — サイクル開始時は除去量を増やすために高い圧力、表面品質を得るためにサイクル終了時は低い圧力。典型的な圧力:マグネットサイズとスラリーに応じて0.5〜2.0 N/cm²。.
コンディショニングリング。. ラッピングプレートの内側と外側のエッジで回転するコンディショニングリングは、生産中にプレートの平面度を維持します。コンディショニングがないと、ラッピングプレートは凸または凹のプロファイルを発達させ、それがワークピースに転写されます。当社の 両面ラッピングマシン 概要を参照して、コンディショニングリングの仕様を確認してください。.
NdFeBマグネットの研削および研磨後のコーティング適合性
NdFeBマグネットは、組み立て前に保護コーティングが必要です — 素地のNdFeBは湿った環境で急速に腐食します。ラッピング後の表面状態は、コーティングの品質と接着性に影響します。.
Ni/Cu/Ni(トリプルレイヤーニッケル): 最も一般的なコーティングです。Ra ≤ 0.8μmおよび埋め込まれた研磨材のないきれいな表面が必要です。無電解または電解めっき、合計厚さ15〜25μm。.
亜鉛コーティング: Niよりも低コストで、要求の少ない用途に使用されます。Ra 1.2μmまで許容します。塩水噴霧耐性48〜96時間。.
エポキシコーティング: スプレーまたはディップで塗布、15〜30μm。均一な被覆のために、最も滑らかな基材 — Ra ≤ 0.5μm — が必要です。金属コーティングが剥離する可能性のある高温モーター用途に推奨されます。.
リン酸塩 + エポキシ: 複雑な形状のマグネットに使用される2段階プロセスです。リン酸塩化成層は接着ベースを提供し、エポキシトップコートは耐食性を提供します。.
ラッピングスラリーからの表面汚染は、コーティング接着不良の最も一般的な原因です。ラッピング後の徹底的な超音波洗浄、それに続くDI水ですすぎ、コーティング前の乾燥により、この故障モードを排除します。.
Vimfun NdFeBラッピングおよび研削装置ラインナップ
| 機械 | タイプ | 作業エリア | 最適 |
|---|---|---|---|
| 13B-6LY/P | 両面ラッパー | Φ210 mm | 研究開発、小バッチ |
| 16B-5LY/P | 両面ラッパー | Φ390 mm | 中量生産 |
| 22BF-5LY/P | 両面ラップ・ポリッシャー | Φ480 mm | 大量生産 |
| VMG4-90 | 円弧磁石研削盤 | 90°円弧範囲 | モーター円弧セグメント |
| 内径/外径円弧研削盤 | 円弧磁石研削盤 | カスタム円弧半径 | 複雑な円弧形状 |
仕様、価格、およびNdFeB材料でのサンプルラップ試験については、エンジニアリングチームまでお問い合わせください。 磁性材料 ソリューションページ.
によると Arnold Magnetic Technologies NdFeB加工ガイド, 、ラップ後の表面仕上げは、精密モータースタックのアセンブリ歩留まりに直接相関します。TTVが2μm以下の操作では、片面研削のみに依存する操作と比較して、アセンブリ拒否率が8〜12%低くなります。 マグネティクス・ビジネス&テクノロジー誌 は、サーボモーターおよびセンサー磁石アプリケーション全体で同様の発見を文書化しています。.