マグネットが研削ラインで粉々に割れるのを見たことがありますか?私は7年以上、精密マグネット研削およびマグネットアーク研削機のビジネスに携わってきましたが、熱がどれほど早くバッチを損傷する可能性があるかを知っています。.
この記事では、クーラントがなぜ重要なのかを説明します。熱、流れ、フラッシング、そして日常のメンテナンスについて、すべて簡単な段階で学びます。.
マグネットアーク研削機とは何か、そしてなぜ熱が発生するのか?
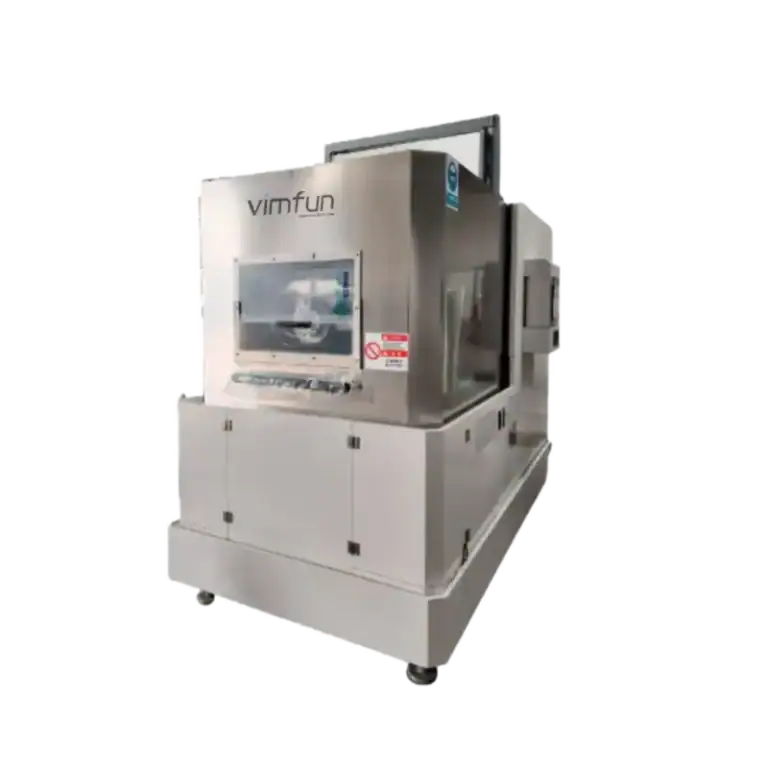
A マグネットアーク研削機 モーター、センサー、ジェネレーターのマグネットをアーク形状に加工するために使用されます。研削ホイールは、硬質マグネットの表面に対して急速に回転します。これにより摩擦が発生します。摩擦は熱を発生させます。.
熱が多すぎるとマグネットが粉々に割れたり、磁力が低下したりします。この問題は、内側アーク研削機、外側アーク研削機、タイルマグネット研削機に共通しています。熱は精密マグネット研削の最大の敵です。解決策はクーラントです。.
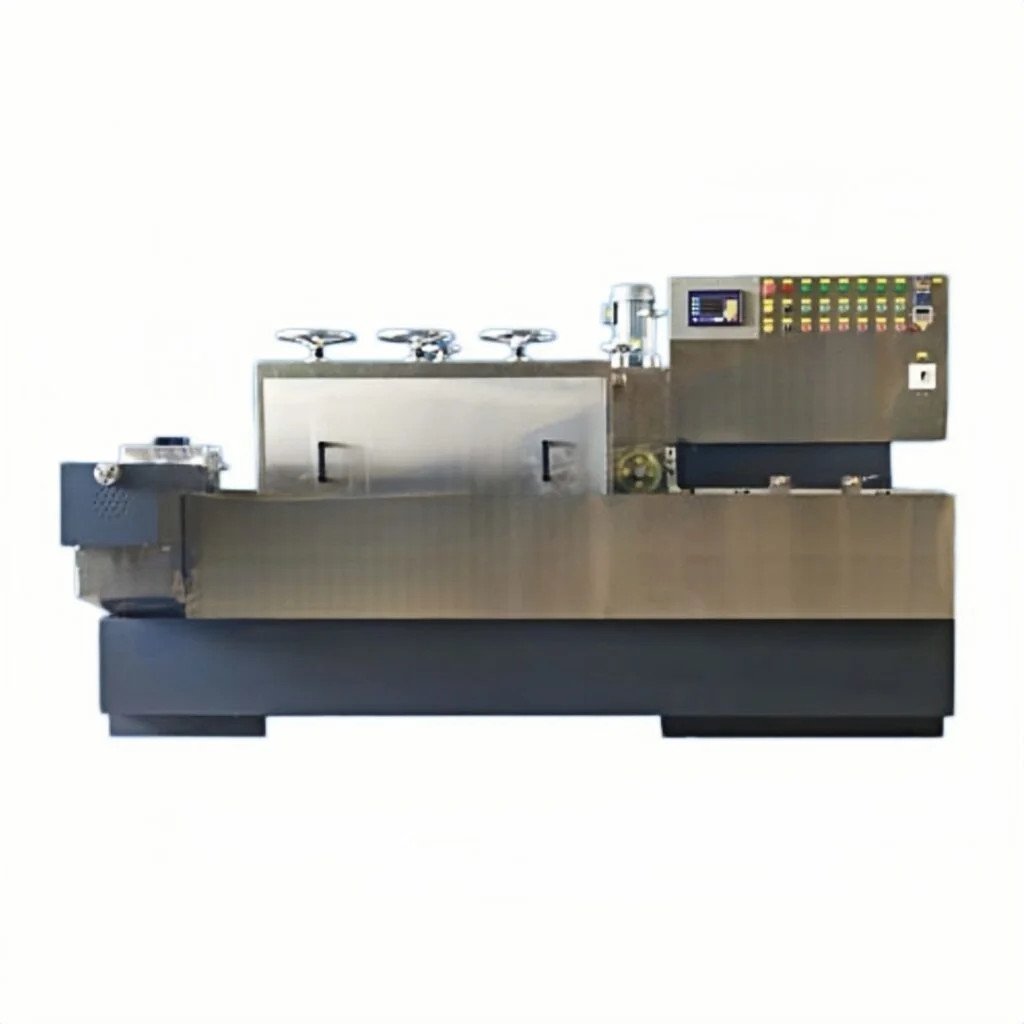
マグネットアーク研削機部品への熱の影響
| コンポーネント | 過熱の影響 | 損傷レベル | 予防方法 |
| マグネット表面 | ひび割れ、磁力低下 | 高い | 安定したクーラントの流れ |
| 研磨ホイール | グレーズ、急速な摩耗 | 中~高 | 頻繁にクーラントをフラッシュする |
| 機械スピンドル | 膨張、位置ずれ | ミディアム | クーラント温度を安定させる |
| ワークピース固定具 | 反り、グリップ力低下 | ミディアム | 接触ゾーンを冷却する |
| クーラントタンク | スラッジやバクテリアが繁殖する | 低〜中程度 | 定期的にクーラントを交換する |
クーラントの流れの方向は、研削品質に本当に影響しますか?
はい、そしてこれは多くのオペレーターが見落としている点です!クーラントの流れは、単にホイールの近くに水を供給するだけではありません。方向、圧力、量が重要です。クーラントが不適切な場所に滴下すると、熱は依然として蓄積します。.
について 永久磁石研削装置, 、クーラントを接触点に直接適用します。これにより、領域が冷却され、ゴミが除去されます。2ステーションのパススルー研削機での2つの研削ゾーンには、十分な流量が必要です。.
クーラントフローシステムのタイプ
フラッドクーラント
フラッドクーラントは、研削領域に大量の液体を供給します。これは、マグネット製造機で最も一般的に使用されるアプローチです。迅速に冷却し、チッピングを効果的に排除します。しかし、タンクが大きく、より多くのクーラントが必要です。.
- 大規模生産のタイルマグネット研削機に最適
- 長いライドでのホイールローディングを軽減します
- ほとんどの内側アークグラインダーに簡単に設置できます
- 非常に繊細な仕上げ作業には最適ではありません
ミストクーラント
ミストクーラントは、空気とともに薄いミストを噴霧します。液体ははるかに少なくて済みます。作業エリアを清潔でクリアに保ちます。穏やかなパスでの外側アーク研削機に適しています。.
- フラッドシステムよりも70〜80%少ないクーラントを使用
- オペレーターの視界を清潔に保ちます
- 小さなアーク部品の精密マグネット研削に適しています
- 実行するにはエアコンプレッサーが必要です
クーラントフロータイプの比較
| 特徴 | フラッドクーラント | ミストクーラント | 高圧クーラント |
| 流量 | 高い | 低い | ミディアム |
| 冷却能力 | 良い | 普通 | 優秀な |
| チップ除去 | 良い | 不良 | 優秀な |
| ベストユース | 大量生産 | 軽い仕上げ | ハードマグネット研削 |
| 料金 | 低い | 低〜中程度 | 中~高 |
クーラントフラッシングを怠ると、研削装置に何が起こるか?
フラッシングを怠ると、永久磁石研削装置がすぐにダメになります。使用済みクーラントは、ほこり、砥石の破片、粒子を吸い上げます。それらは濃い粘液になります。スラッジがノズルを詰まらせます。すると、クーラントは研削ゾーンに到達しなくなります。熱が上昇します。.
磁石の表面がこすれています。 two-station pass-through grinding machine, 、1つのステーションが詰まると、バッチ全体が台無しになります。定期的なフラッシングは、システムを清潔に保ち、ポンプ、フィルター、研削砥石を保護します。.
フラッシング方法の比較
手動ドレン&リフィル
オペレーターが手動でタンクを清掃して排出します。その後、新しいクーラントで補充します。シンプルで安価ですが、時間がかかります。.
- 小型アークマグネットグラインダー、低出力に適しています
- 製造コストが低い
- キューの混雑具合に応じて1〜2週間ごとに繰り返します。.
- 清掃中は機械を停止する必要があります
自動フラッシングシステム
多くの最新のマグネット製造機械には、自動フラッシングシステムが組み込まれています。機械はスケジュールに従ってタンクを清掃します。停止する必要はありません。.
- 省力化
- シフト全体でクーラントの品質を一貫して維持します
- 24時間年中無休の精密マグネット研削ラインに最適
- 初期費用は高いが、長期的には安価
手動フラッシングと自動フラッシングの比較
| 特徴 | 手動フラッシング | 自動フラッシング |
| セットアップコスト | 低い | 初期費用が高い |
| 生産停止時間 | はい | いいえ |
| 品質の一貫性 | オペレーター次第 | 常に一貫している |
| 最適 | 小規模な工場 | 大量生産工場 |
定期的なクーラントフラッシングの利点:
- タンクにスラッジが溜まるのを防ぎます
- 研削砥石の寿命を延ばします
- 滑らかで清潔な磁気表面を保証します
- 機械のダウンタイムと修理を削減します。.
- クーラントポンプの損傷保護
フラッシングを怠るとどうなるか:
- ノズルが詰まる - 研削ゾーンにクーラントが供給されない
- タイヤがより早くゴミで詰まる
- 浮遊粒子によって磁石表面が傷つく
- クーラントでバクテリアが発生 - 不快な臭い、錆びの危険性
- タイムマシンの寿命が大幅に短くなります
適切なクーラントセットアップは実際に生産ラインを救うことができますか?
そして、実際の工場で検証されています。精密な マグネットアーク研削機を使用している多くの施設 では、バッチの10〜20%を失っていました。亀裂や表面の欠陥が主な原因でした。クーラントの流れを調整し、フラッシュサイクルを追加した後、不良率は2%未満になりました。.
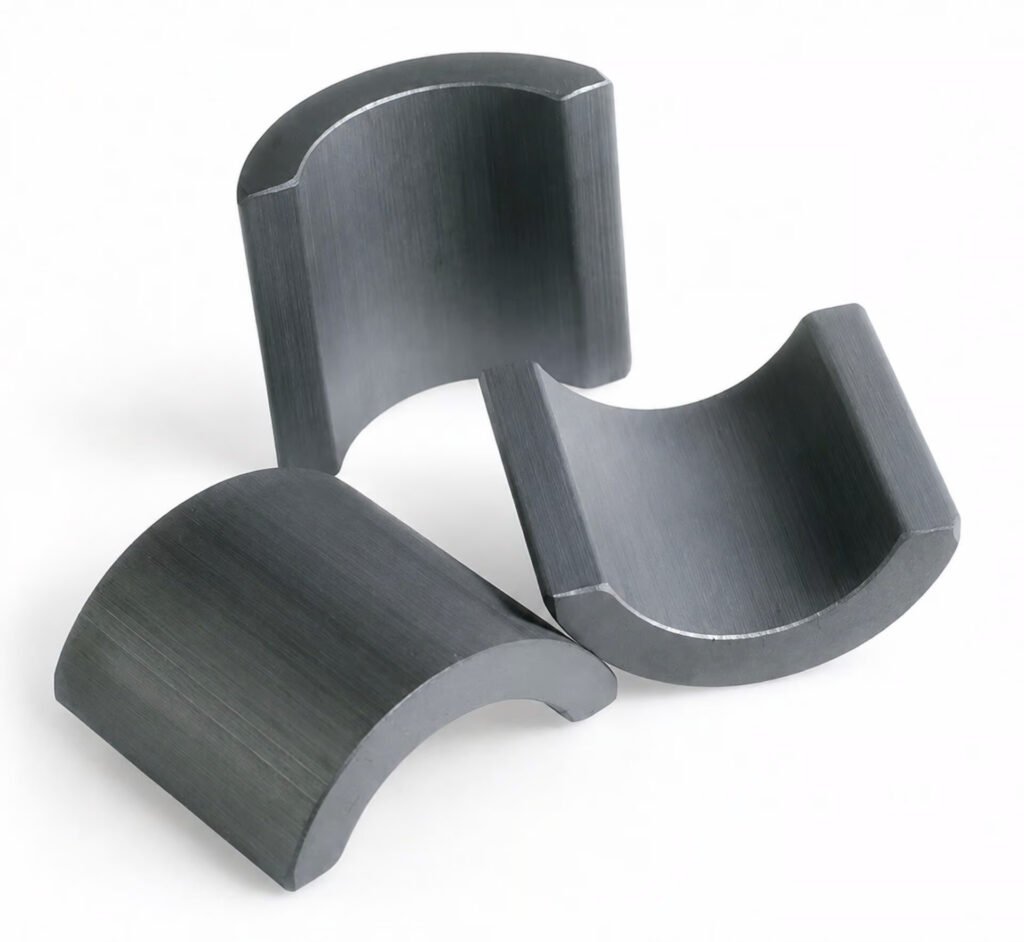
適切な冷却システムは、マグネットを節約します。また、利益率も維持します。これらのケースは、インナーアーク研削機、アウターアーク研削機、または完全なマグネット製造機械ラインで何が可能かを示しています。.
実際の工場事例研究
| 工場 | 機械タイプ | Problem Found | 使用されたクーラント修正 | 結果 |
| モーターマグネット工場(中国) | Two-station pass-through | 15%亀裂率 | 高圧噴霧クーラント | 亀裂が1.5%に低下 |
| センサーマグネットショップ(ドイツ) | 内側アーク研削盤 | 砥石の摩耗が速い | ミストクーラント+フラッシュサイクル | 砥石寿命が倍増 |
| 発電機部品工場(インド) | Tile magnet grinding machine | 表面傷欠陥 | ノズル方向を変更 | 欠陥が80%削減 |
| EVモーターサプライヤー(米国) | 外側アーク研削盤 | クーラントスラッジの蓄積 | 自動フラッシュシステムを追加 | Zero downtime for 6 months |
これらの工場からの主な教訓:
- クーラントの方向は、クーラントの量と同じくらい重要です
- 砥石の摩耗が速いのは、砥石の問題ではなく、クーラントの問題であることがよくあります
- 自動フラッシュシステムは、忙しい工場ではすぐに元が取れます
- 大きな表面欠陥の問題は、小さなノズル変更で解決できる場合があります
どのタイプのクーラントを選択すべきか?
すべてのクーラントがマグネット材料に対して同等ではありません。基本的なガイドは次のとおりです。
- 水溶性クーラント – 大量の材料を除去するアークマグネット研削盤に最適です
- 合成クーラント – 表面の平滑性が重要な精密マグネット研削に最適です
- 混合製造におけるタイルマグネット研削盤の優れた中間代替品は、半合成クーラントです。.
- 常に濃度を定期的に確認してください – 薄すぎると冷却が悪く、濃すぎると泡立ちます
研削盤で毎日これらのクーラントチェックを行っていますか?
マグネットアーク研削盤を最高の状態に保つための毎日の点検。ほとんどのチェックはシフトあたり10分未満で完了します。これらは迅速かつ簡単に準備できます。これらをスキップすると、ノズルが詰まり、熱による損傷が発生し、機械の寿命が短くなります。.
クーラントを怠ると、小さな問題が急速に発生します。毎日数回の簡単な対策を行うだけで、後で大きな修理を避けることができます。これらの検査を毎日行えば、コンピューターが感謝するでしょう。.
毎日のクーラントメンテナンスチェックリスト:
- クーラントレベルを確認 – 最低線より低い場合は補充してください
- 屈折計を使用してクーラント濃度を確認し、範囲外の場合は修理してください
- すべてのノズルを確認 – 詰まっている、または狙いがずれているものを清掃または修正してください
- クーラントの色と臭いを確認 – 濁った、または不快なクーラントは交換が必要です
- チップフィルターまたはコンベアを清掃 – 廃棄物がクーラントに入る前に除去してください
- ポンプ圧力を確認、低圧はフィルターの詰まりまたはポンプの摩耗です
クーラント濃度クイックガイド
| クーラントタイプ | 適切な濃度 | 確認頻度 | Warning Sign |
| 水溶性 | 5–8% | 毎日 | 泡立ちまたは焦げ臭い |
| 合成 | 4–6% | 2日ごと | 色の変化 |
| 半合成 | 6–10% | 毎日 | タンク底部のスラッジ |
マグネットアーク研削盤クーラントに関するFAQ
マグネットアーク研削盤はクーラントを使用しても過熱するのはなぜですか?
クーラントが研削ゾーンに到達していない可能性があります。ノズルが間違ったものを指している可能性があります。または、クーラントが薄すぎて冷却できない可能性があります。まず、ノズルの向きを修正してください。次に、クーラントの混合比を確認してください。.
- ノズルを砥石とマグネットの接触点に向けてください
- 屈折計を使用してクーラント濃度をテストおよび調整してください
- ポンプが十分な流量を生み出していることを確認してください
精密マグネット研削盤のクーラントはどのくらいの頻度で交換する必要がありますか?
ほとんどの場合、2〜4週間ごとに交換してください。稼働率の高い工場では、定期的な調整が必要になる場合があります。ひどい臭いがしたり、黒ずんで見えたりする場合は、すぐに処分してください。.
- 高生産工場:毎週クーラントを交換してください
- 中生産工場:2週間ごと
- 小規模工場:3〜4週間のローテーション
- 悪臭がしたり、見た目がひどい場合は、スケジュールに関係なくすぐに交換してください
内弧または外弧研削盤に任意のクーラントを使用できますか?
いいえ。一部のクーラントはマグネット材料と反応します。マグネットの表面を酸化または腐食させる可能性があります。セラミックまたは希土類マグネットに安全なクーラントのみを使用してください。適切な種類については、機械の供給元に相談してください。.
- アークマグネット研削作業は、ストレートカットオイルで行うべきではありません。.
- クーラントがNdFeBまたはフェライトマグネット材料と互換性があることを確認してください
- クーラントは、Vimfunおよびその他のブランドの機械に推奨されています
What is the right coolant flow rate for a two-station pass-through grinding machine?
ほとんどの2ステーションパススルー研削盤では、各ステーションで15〜30 l / minが必要です。具体的な数値については、機械のマニュアルを参照してください。流量計で実際の供給を確認してください。.
- 流量計を使用して、各ステーションでの実際の流量を確認してください。.
- ポンプ速度を調整して、必要な流量を得てください
- 両方のステーションに均等な流量を供給してください – 各ステーションを確認してください
- シングルステーションの低流量は、一貫性のないバッチ研削につながります
マグネット材料の種類によって、使用すべきクーラントに影響はありますか?
はい。NdFeB(ネオジム)マグネットは錆びる可能性があります。良好な防錆剤を含むクーラントを使用してください。フェライトマグネットはより頑丈ですが、表面のマーキングにはきれいなクーラントが必要です。.
- NdFeBマグネット:高防錆剤を含むクーラントを選択してください
- フェライトマグネット 通常の水溶性クーラントはうまく機能します
- SmCoマグネット:サプライヤーに相談してください。非常に高温で動作するため、特別な注意が必要です。.
- 製造ライン全体を変更する前に、常に新しいクーラントをテストしてください
結論
マグネットの品質は、多くの場合、新しい機械ではなく、クーラントメンテナンスの品質から始まります。熱、流れの悪さ、汚れたクーラントは、3つの大きな問題です。これら3つはすべて簡単に修正できます。.
内弧研削盤、外弧研削盤、または永久磁石研削装置のいずれを使用する場合でも、鍵はクーラントです。.
大型の組み込み冷却システムを備えた機械には、Vimfunを選択してください。. ヴィムファン Vimfunは、完全なクーラントサポートを備えた信頼性の高いマグネットアーク研削盤を製造しています。今日Vimfunをチェックしてください。.