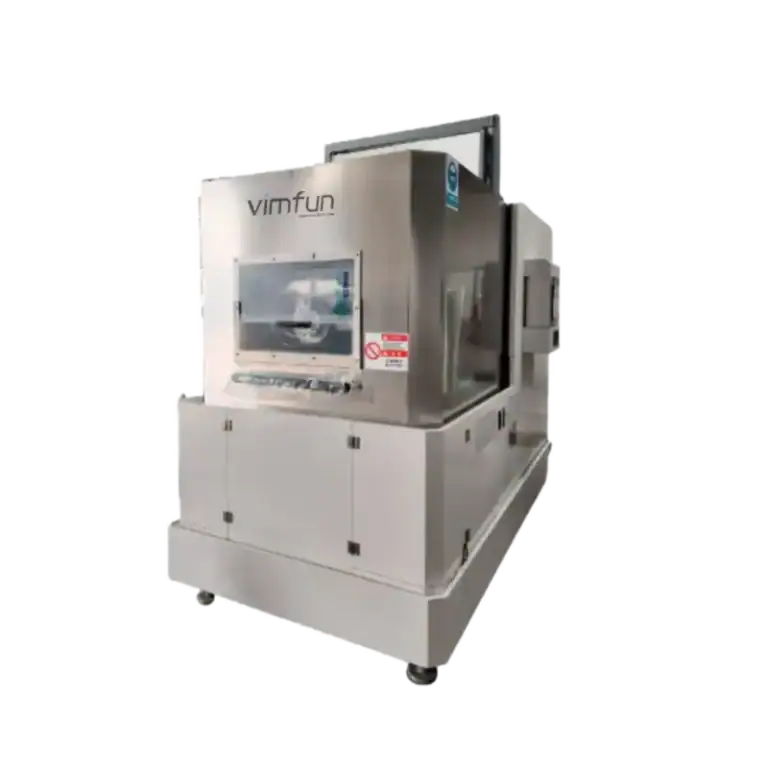
Вы когда-нибудь видели, как магнит разбивается прямо на шлифовальной линии? Я занимаюсь бизнесом по производству прецизионных шлифовальных станков для магнитов и дуговых шлифовальных станков для магнитов более 7 лет, и я знаю, как быстро тепло может повредить партию.
В этой статье я объясню вам, почему охлаждающая жидкость важна. Вы узнаете о тепле, потоке, промывке и повседневном обслуживании — все в простых этапах.
Что такое дуговая шлифовальная машина для магнитов и почему возникает тепло?
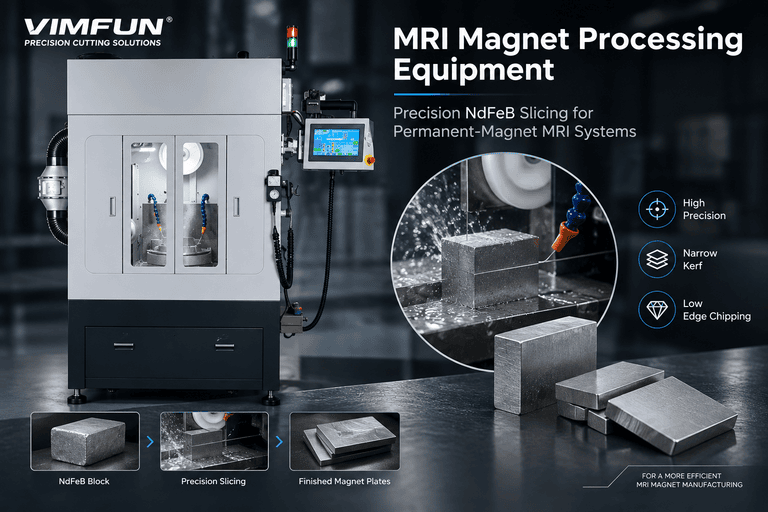
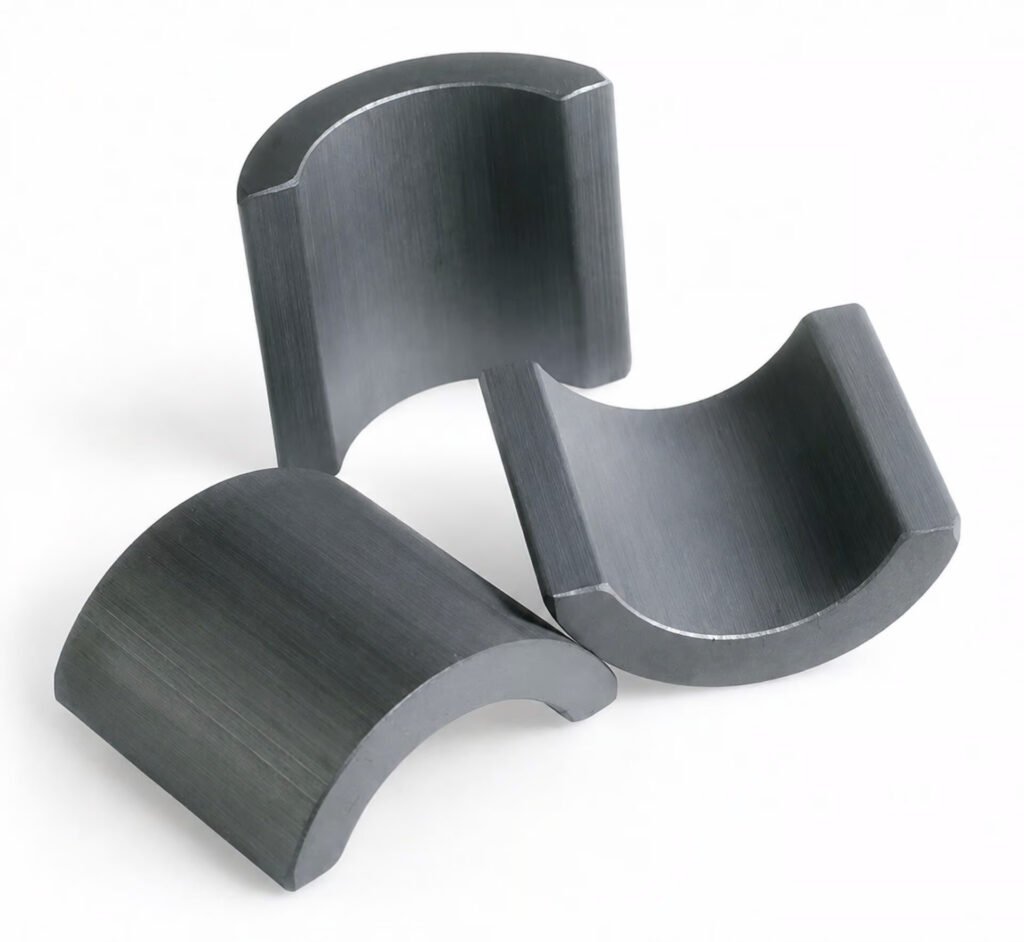
A Дуговая шлифовальная машина для магнитов используется для придания постоянным магнитам формы дуг для двигателей, датчиков и генераторов. Шлифовальный круг быстро вращается по поверхности твердого магнита. Это создает трение. Трение создает тепло — быстро.
Слишком много тепла приведет к разрушению магнита или уменьшению его мощности. Эта трудность характерна для внутренних дуговых шлифовальных станков, внешних дуговых шлифовальных станков и шлифовальных станков для плиточных магнитов. Тепло — злейший враг прецизионной шлифовки магнитов. Решение — охлаждающая жидкость.
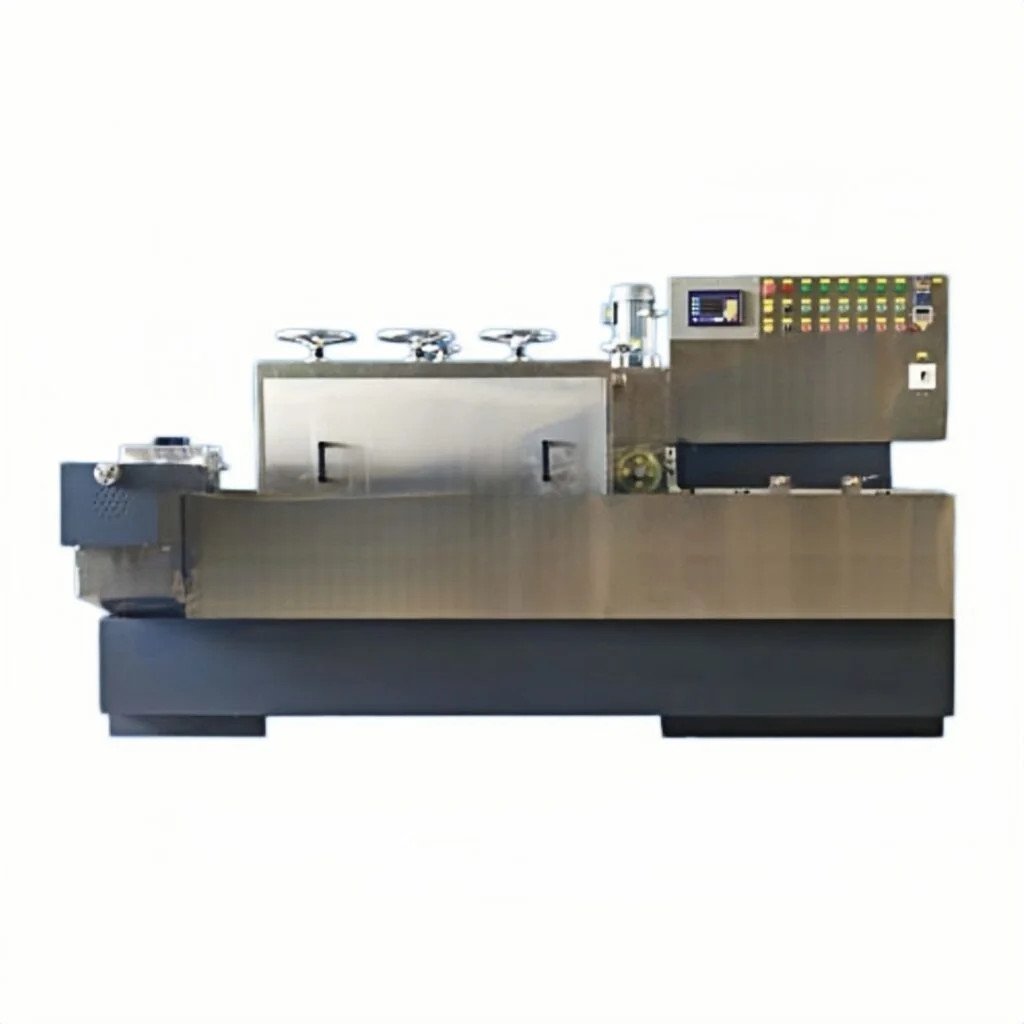
Влияние тепла на детали дуговой шлифовальной машины для магнитов
| Компонент | Влияние перегрева | Уровень повреждения | Метод предотвращения |
| Поверхность магнита | Трещины, потеря намагниченности | Высокий | Стабильный поток охлаждающей жидкости |
| Круг для шлифовки | Глазурование, быстро изнашивается | Средне-высокий | Часто промывайте охлаждающей жидкостью |
| Шпиндель станка | Расширяется, теряет выравнивание | Средний | Поддерживайте стабильную температуру охлаждающей жидкости |
| Крепление заготовки | Деформируется, теряет захват | Средний | Охладите зону контакта |
| Бак для охлаждающей жидкости | Нарастает шлам и бактерии | Низкий-средний | Регулярно меняйте охлаждающую жидкость |
Действительно ли направление потока охлаждающей жидкости влияет на качество шлифовки?
Да, и это упускают из виду многие операторы! Поток охлаждающей жидкости — это не просто подведение воды к кругу. Направление, давление и объем имеют значение. Если охлаждающая жидкость капает в неправильное место, тепло все равно накапливается.
Для Оборудование для шлифовки постоянных магнитов, подавайте охлаждающую жидкость непосредственно в точку контакта. Это охлаждает область и очищает мусор. Две зоны шлифовки на двухстанковом проходном шлифовальном станке должны иметь достаточный поток.
Типы систем потока охлаждающей жидкости
Подача охлаждающей жидкости
Подача охлаждающей жидкости подает большое количество жидкости в зону шлифовки. Это наиболее часто используемый подход в машинах для производства магнитов. Он быстро охлаждает и эффективно устраняет сколы. Но у него больший бак и требуется больше охлаждающей жидкости.
- Отлично подходит для крупносерийных шлифовальных станков для плиточных магнитов
- Уменьшает загрузку круга при длительных проходах
- Легко устанавливается на большинство внутренних дуговых шлифовальных станков
- Не лучший вариант для очень деликатной финишной обработки
Распыление охлаждающей жидкости
Распыление охлаждающей жидкости распыляет тонкий туман с воздухом. Требуется гораздо меньше жидкости. Он поддерживает рабочую область чистой и прозрачной. Хорошо подходит для внешних дуговых шлифовальных станков при умеренных проходах.
- На 70-80% меньше охлаждающей жидкости используется, чем в системах подачи
- Сохраняет обзор оператора чистым
- Подходит для прецизионной шлифовки мелких дуговых деталей
- Требуется воздушный компрессор для работы
Сравнение типов потока охлаждающей жидкости
| Характеристика | Подача охлаждающей жидкости | Распыление охлаждающей жидкости | Высокое давление охлаждающей жидкости |
| Объем потока | Высокий | Низкий | Средний |
| Охлаждающая мощность | Хорошая | Удовлетворительно | Отлично |
| Удаление стружки | Хорошая | Бедный | Отлично |
| Лучшее применение | Массовое производство | Легкая отделка | Шлифовка твердых магнитов |
| Стоимость | Низкий | Низкий-средний | Средне-высокий |
Что происходит, когда вы пропускаете промывку охлаждающей жидкости на вашем шлифовальном оборудовании?
Пропуск промывок может быстро испортить ваше оборудование для шлифовки постоянных магнитов. Использованная охлаждающая жидкость поднимает пыль, частицы круга и частицы; они образуют густую слизь. Шлам забил форсунки. Затем охлаждающая жидкость больше не достигает зоны шлифовки. Температура повышается.
Поверхность магнита поцарапана. На двухстанковой проходной шлифовальной машине, если одна забитая станция испортит всю партию. Регулярная промывка поддерживает чистоту системы и сохраняет насос, фильтры и шлифовальный круг.
Методы промывки бок о бок
Ручной слив и пополнение
Оператор вручную чистит и сливает бак. Затем пополняет новой охлаждающей жидкостью. Это просто и недорого, но занимает время.
- Подходит для небольших шлифовальных станков для дуговых магнитов с низкой мощностью
- Низкая стоимость производства
- Повторять каждые 1–2 недели в зависимости от загруженности вашей очереди.
- Во время чистки станок должен быть остановлен
Автоматическая система промывки
Многие современные станки для производства магнитов оснащены системами автоматической промывки. Станок очищает бак по расписанию. Нет необходимости останавливаться.
- Экономия труда
- Поддерживает постоянное качество охлаждающей жидкости в течение смены
- Идеально подходит для линий прецизионной шлифовки магнитов 24/7
- Изначально дороже, со временем дешевле
Ручная против автоматической промывки
| Характеристика | Ручная промывка | Автоматическая промывка |
| Стоимость установки | Низкий | Более высокая первоначальная стоимость |
| Время простоя производства | Да | Нет |
| Постоянство качества | Зависит от оператора | Всегда стабильно |
| Лучше всего подходит для | Малые предприятия | Высокопроизводительные заводы |
Преимущества регулярной промывки охлаждающей жидкости:
- Предотвращает накопление грязи в баке
- Продлевает срок службы шлифовальных кругов
- Обеспечивает гладкие, чистые магнитные поверхности
- Сокращает время простоя и ремонт оборудования.
- Защита насоса охлаждающей жидкости от повреждений
Что произойдет, если пропустить промывку:
- Форсунки забиты – охлаждающая жидкость не поступает в зону шлифовки
- Шум быстрее накапливает мусор
- Поверхность магнита поцарапана плавающими частицами
- Бактерии развиваются в охлаждающей жидкости – неприятный запах, опасность ржавчины
- Срок службы машины значительно сокращается
Может ли правильная настройка охлаждающей жидкости действительно спасти производственную линию?
И реальные фабрики подтвердили это. Многие предприятия, использующие прецизионные шлифовальные станки для дуговых магнитов теряли 10-20% своих партий. Трещины и дефекты поверхности были основными причинами. После регулировки потока охлаждающей жидкости и добавления циклов промывки процент брака составил < 2%.
Правильная система охлаждения спасет ваши магниты. Она также сохранит вашу норму прибыли. Эти случаи показывают, что возможно с внутренней шлифовальной машиной для дуговых магнитов, внешней шлифовальной машиной для дуговых магнитов или полной линией станков для производства магнитов.
Реальные примеры из практики на заводах
| Фабрика | Тип станка | Обнаружена проблема | Использованное решение для охлаждающей жидкости | Результат |
| Завод по производству моторных магнитов (Китай) | Двухстанционный проходной | 15% скорость образования трещин | Подача СОЖ под высоким давлением | Трещины снизились до 1,5% |
| Магазин магнитов для датчиков (Германия) | Станок для шлифовки внутренней дуги | Круг быстро износился | СОЖ в виде тумана + цикл промывки | Срок службы круга удвоился |
| Завод по производству генераторных деталей (Индия) | Tile magnet grinding machine | Дефекты царапин на поверхности | Изменено направление сопла | Дефекты сокращены на 80% |
| Поставщик электродвигателей (США) | Станок для шлифовки внешней дуги | Накопление шлама в СОЖ | Добавлена система автоматической промывки | Нулевое время простоя в течение 6 месяцев |
Ключевые уроки этих заводов:
- Направление подачи СОЖ так же важно, как и объем СОЖ
- Быстрый износ круга часто является проблемой СОЖ, а не круга
- Системы автоматической промывки быстро окупаются на загруженных заводах
- Большие проблемы с поверхностными дефектами могут быть решены небольшими модификациями сопла
Какой тип СОЖ выбрать?
Не все СОЖ одинаковы для магнитных материалов. Вот базовое руководство:
- Водорастворимые СОЖ – лучше всего подходят для шлифовальных станков для магнитов с дуговым разрядом, которые снимают большие объемы материала
- Синтетические СОЖ – идеально подходят для прецизионной шлифовки магнитов, когда критически важна гладкость поверхности
- Отличной промежуточной альтернативой для шлифовальных станков для магнитов с плиткой в смешанном производстве являются полусинтетические СОЖ.
- Всегда регулярно проверяйте концентрацию – слишком низкая = плохое охлаждение, слишком высокая = пена
Вы выполняете эти проверки СОЖ каждый день на своем шлифовальном станке?
Ежедневные проверки для поддержания вашего шлифовального станка для магнитов в идеальном состоянии. Большинство проверок занимает менее 10 минут за смену. Они быстрые и простые в подготовке. Пропустите их, и вы получите заблокированные сопла, термические повреждения и короткий срок службы станка.
Мелкие проблемы быстро развиваются, когда вы пренебрегаете СОЖ. Всего несколько простых мер в день спасут вас от серьезного ремонта в будущем. Проводите эти проверки каждый день, и ваш компьютер будет вам благодарен.
Ежедневный контрольный список обслуживания СОЖ:
- Проверьте уровень СОЖ – если ниже минимальной отметки, долейте
- Проверьте концентрацию СОЖ с помощью рефрактометра, отрегулируйте, если она выходит за пределы диапазона
- Проверьте все сопла – очистите или отрегулируйте любые засоренные или смещенные
- Проверьте цвет и запах СОЖ – мутная или неприятная СОЖ требует замены
- Очистите фильтр для стружки или конвейер – удалите мусор, прежде чем он попадет в СОЖ
- Проверьте давление насоса, низкое давление указывает на забитый фильтр или изношенный насос
Краткое руководство по концентрации СОЖ
| Тип охлаждающей жидкости | Правильная концентрация | Как часто проверять | Warning Sign |
| Водорастворимая | 5–8% | Ежедневно | Пенообразование или запах гари |
| Синтетическая | 4–6% | Каждые 2 дня | Изменение цвета |
| Полусинтетическая | 6–10% | Ежедневно | Шлам на дне бака |
Часто задаваемые вопросы о СОЖ для шлифовальных станков для магнитов с дуговым разрядом
Почему мой шлифовальный станок для магнитов с дуговым разрядом все еще перегревается при включенной СОЖ?
Охладитель, вероятно, не достигает зоны шлифования. Сопло может быть направлено не туда. Или охладитель слишком разбавлен, чтобы охлаждать. Прежде всего, отрегулируйте направление сопла. Затем проверьте смесь охладителя.
- Направьте сопло на точку контакта круга с магнитом
- Проверьте и отрегулируйте содержание охлаждающей жидкости с помощью рефрактометра
- Убедитесь, что насос обеспечивает достаточное давление потока
Как часто следует менять охлаждающую жидкость в станке для прецизионного шлифования магнитов?
В большинстве случаев меняйте каждые 2–4 недели. На загруженных производствах может потребоваться регулярная корректировка. Если он ужасно пахнет или выглядит темным, немедленно избавьтесь от него.
- Производства с высокой производительностью: меняйте охлаждающую жидкость еженедельно
- Мастерские со средней производительностью: каждые две недели
- Небольшие мастерские: ротация каждые 3-4 недели
- Если он воняет или выглядит ужасно, немедленно замените его, независимо от графика
Можно ли использовать любой охладитель в шлифовальном станке для внутреннего или внешнего круга?
Нет. Некоторые охладители вступают в реакцию с материалами магнитов. Они могут окислять или корродировать поверхность магнита. Используйте только охладитель, безопасный для керамических или редкоземельных магнитов. Проконсультируйтесь с поставщиком оборудования для получения правильного типа.
- Шлифование магнитов дугой не следует выполнять с использованием чистого смазочно-охлаждающего масла.
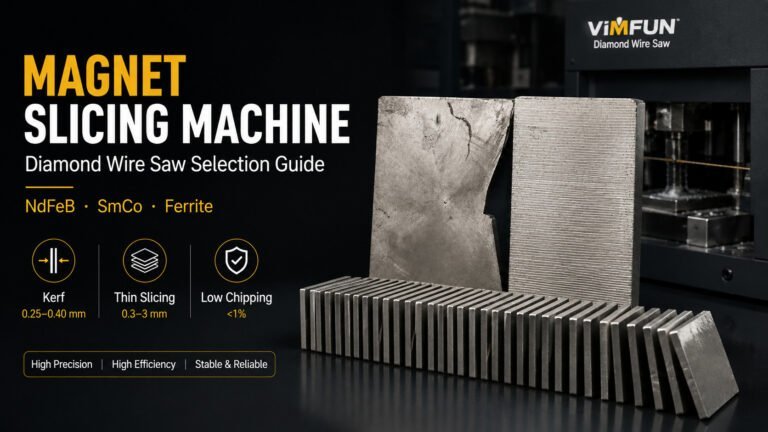
- Убедитесь, что охладитель совместим с материалами магнитов NdFeB или ферритовыми
- Охладитель рекомендуется Vimfun и другими брендами для их станков
Какова правильная скорость потока охлаждающей жидкости для двухстанционного проходного шлифовального станка?
Большинству двухстанционных проходных шлифовальных станков требуется 15–30 л/мин на каждой станции. Посмотрите конкретное значение в руководстве вашего станка. Проверьте фактическую подачу с помощью расходомера.
- Проверьте фактический поток на каждой станции с помощью расходомера.
- Отрегулируйте скорость насоса для достижения требуемой скорости потока
- Равный поток на обе станции – проверьте каждую станцию
- Низкий поток на одной станции приводит к неравномерному шлифованию партии
Влияет ли тип материала магнита на выбор охлаждающей жидкости?
Да. Магниты NdFeB (неодимовые) могут ржаветь. Используйте охладитель с хорошим ингибитором коррозии. Ферритовые магниты более прочные, но поверхность требует чистого охладителя.
- Магниты NdFeB: выбирайте охладитель с высоким ингибитором коррозии
- Ферритовые магниты Обычные водорастворимые охладители хорошо справляются с работой
- Магниты SmCo: проконсультируйтесь с вашим поставщиком. Они очень сильно нагреваются и требуют особого ухода.
- Всегда тестируйте новый охладитель перед изменением всей производственной линии
Заключение
Качество магнита часто начинается с качества обслуживания охладителя, а не с нового станка. Тепло, плохой поток и грязный охладитель — три большие проблемы. Все три легко исправить.
Ключевым является охладитель, независимо от того, используете ли вы шлифовальный станок для внутреннего круга, шлифовальный станок для внешнего круга или оборудование для шлифования постоянных магнитов.
Выбирайте Vimfun для станков с большими встроенными системами охлаждения. Vimfun производит надежные станки для шлифования магнитов дугой с полной поддержкой охлаждения. Ознакомьтесь с Vimfun сегодня.