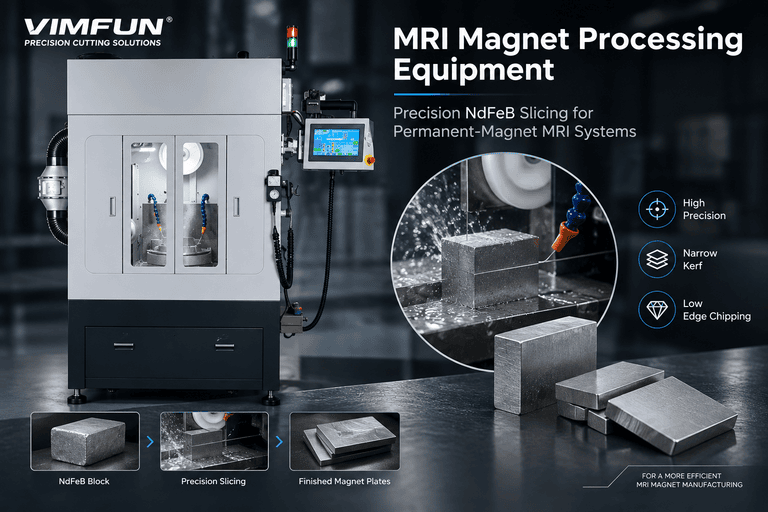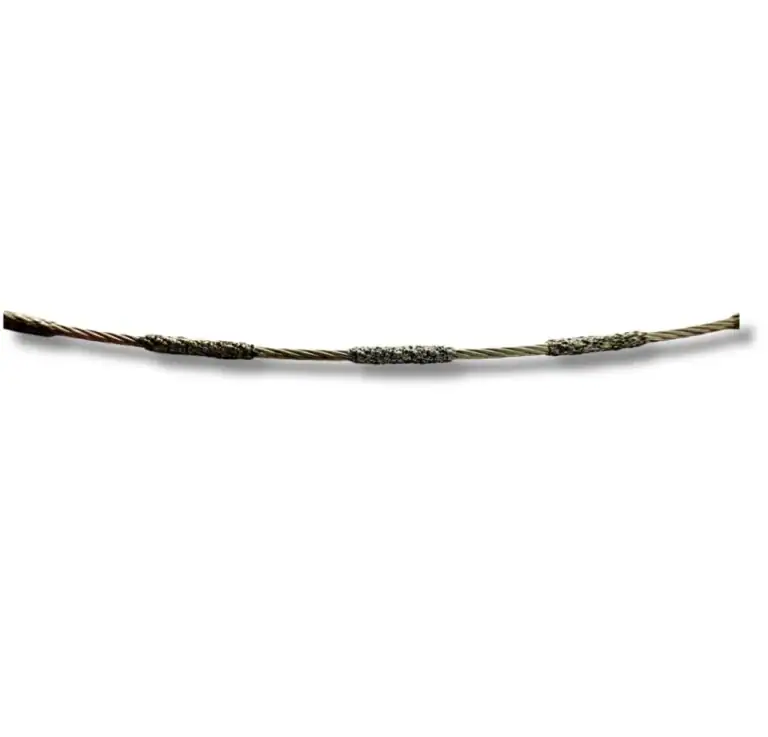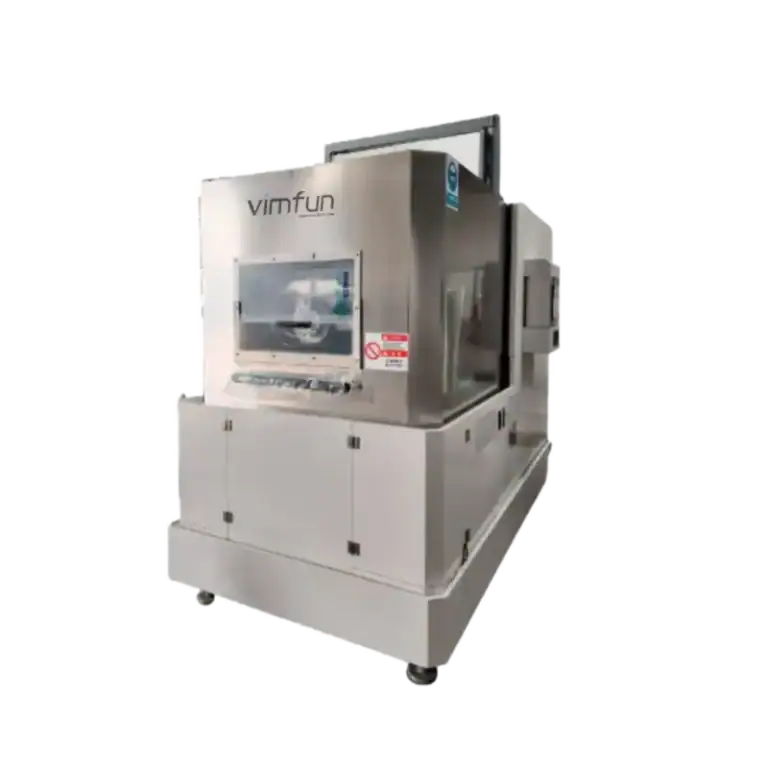
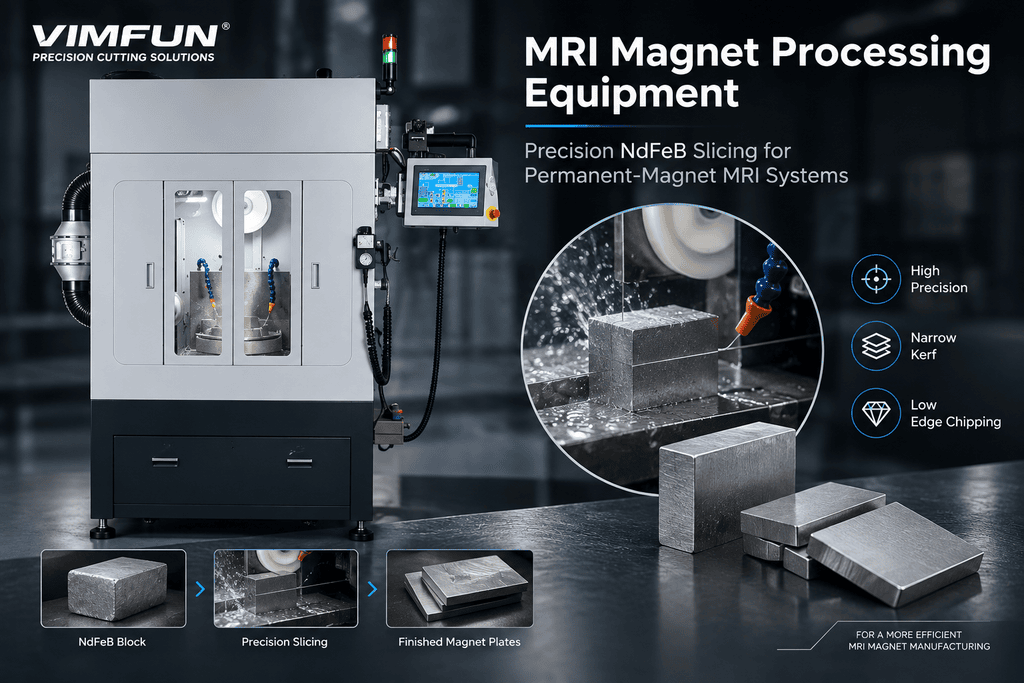
Оборудование для обработки магнитов МРТ для систем с постоянными магнитами должно делать больше, чем просто разрезать спеченный блок NdFeB до нужного размера. Основное решение Vimfun использует бесконечную алмазно-проволочную пилу для получения повторяемых размеров с низким усилием резки, гибким позиционированием детали и стабильным однонаправленным путем резки. Затем шлифовальное и полировальное оборудование контролирует конечное состояние поверхности и однородность партии, необходимые для сборки магнитных модулей.
Это различие имеет значение, поскольку не каждый МРТ-сканер использует одну и ту же технологию магнитов. Клинические системы высокого поля обычно используют сверхпроводящие магниты, в то время как некоторые низкопольные и открытые МРТ-системы используют большие сборки постоянных магнитов. Оборудование Vimfun поддерживает этапы резки, шлифовки и полировки для компонентов NdFeB или других постоянных магнитов, используемых в последней категории. Оно не производит сверхпроводящие катушки или полные МРТ-сканеры.
Обзор производства магнитов для МРТ
Сборочный узел МРТ с постоянными магнитами состоит из множества магнитных блоков или пластин, расположенных внутри стального возвращающего ярма и полюсной структуры. Магнитная конструкция определяет марку материала, направление намагничивания, геометрию сегмента и размещение каждого компонента. Затем производство должно воспроизвести эти физические детали с достаточной степенью постоянства, чтобы интегратор магнитов мог завершить сборку, регулировку, картирование поля и валидацию системы.
Типичный рабочий процесс компонента:
Спеченный магнитный блок → прецизионная резка → шлифовка/полировка → очистка → покрытие → проверка размеров и магнитных свойств → намагничивание или сборка
Этап резки определяет основную геометрию и выход материала. Затем шлифовка и полировка доводят критические поверхности до требуемой конечной толщины, плоскостности, параллельности и качества поверхности. Покрытие защищает NdFeB от коррозии, а окончательная проверка подтверждает, что каждая деталь соответствует конструкторскому чертежу и требованиям контроля партии.
Точная последовательность варьируется в зависимости от поставщика. Некоторые производители режут ненамагниченные блоки и намагничивают их позже; другие получают предварительно ориентированный материал и управляют деталями в соответствии с процессом интегратора магнитов. Поэтому выбор оборудования должен начинаться с полного производственного маршрута, а не только с размеров готовой детали.
Требования к точности для компонентов магнитов МРТ
Качество изображения МРТ зависит от напряженности поля, стабильности и однородности всей системы. Обработка компонентов магнита является лишь одним из факторов, но отклонения размеров на уровне компонентов создают дополнительную работу по коррекции во время сборки и регулировки. Поэтому правильной целью обработки является не общий “допуск медицинского класса”. Это допуск и технологическая возможность, определенные чертежом заказчика, магнитной моделью и планом валидации.
Для квалификации оборудования покупатели должны определить:
| Требование | Почему это важно | Контроль обработки |
|---|---|---|
| Толщина и TTV (общая толщина вариации) | Контролирует высоту стопки и положение компонента | Стабильный допуск на резку плюс двусторонняя полировка |
| Плоскостность и параллельность | Обеспечивает повторяемое склеивание и сборку | Жесткое крепление и обработка сопрягаемых поверхностей |
| Целостность кромок | Предотвращает трещины, сколы и разрывы покрытия | Низкоусилительная алмазно-проволочная резка и поддерживаемые выходы |
| Качество поверхности | Влияет на подготовку к очистке, склеиванию и покрытию | Контролируемая последовательность шлифовки/полировки |
| Однородность партии | Уменьшает вариации в магнитном модуле | Записи SPC (статистического контроля процессов) и сериализованные данные инспекции |
Ни один поставщик оборудования не должен назначать универсальный допуск без рассмотрения детали. Большие блоки, тонкие пластины, сложные сегменты и хрупкий NdFeB высокого класса требуют различных допусков и методов обработки. Детали первой партии должны измеряться с использованием той же системы опорных точек и метода инспекции, которые будут использоваться при приемке продукции.
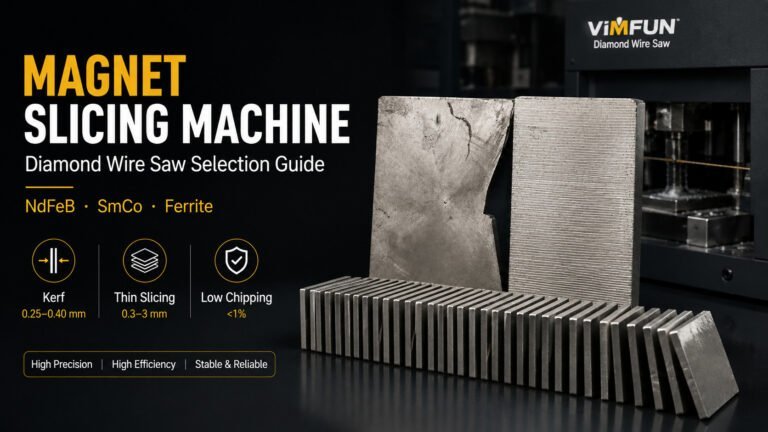
Для этапа предварительной резки см. наш руководство по выбору машины для нарезки магнитов. Для контроля конечной толщины, TTV и поверхности см. Рабочий процесс шлифовки и полировки магнитов NdFeB.
Особые соображения для производства медицинских магнитов
Прослеживаемость и валидация процесса
МРТ-сканеры являются регулируемыми медицинскими устройствами. FDA относит МРТ-системы к медицинским устройствам класса II в Соединенных Штатах, а стандарт IEC 60601-2-33 определяет конкретные требования к безопасности и основным характеристикам диагностического МРТ-оборудования. Машина для обработки компонентов не сертифицирует готовый сканер, но она должна поддерживать систему качества производителя с помощью повторяемых рецептов, контролируемого доступа, записей о калибровке, сигналов тревоги и экспортируемых производственных данных.
ISO 13485 — это международно признанный стандарт управления качеством для медицинских устройств. Когда обрабатывающее оборудование входит в цепочку поставок, контролируемую ISO 13485, покупателям обычно требуются документированная квалификация установки и эксплуатации, контроль изменений, записи об обслуживании и прослеживаемость от партии входящего материала до партии готовых компонентов. Точный пакет валидации должен быть согласован с производителем МРТ; соответствие не может быть выведено только из точности машины.
Контроль коррозии и чистоты NdFeB
Свежесрезанный NdFeB подвержен окислению. При алмазно-проволочной резке следует использовать совместимую водорастворимую охлаждающую жидкость с ингибитором коррозии, за которой следует немедленная очистка и сушка. Шлам шлифовки, свободные частицы и остаточные технологические химикаты должны быть удалены перед нанесением покрытия или склеиванием. Линия должна разделять грязные операции резки от чистых зон инспекции и упаковки.
Хрупкие детали и магнитная безопасность
NdFeB твердый и хрупкий, поэтому агрессивная подача, плохая поддержка или неподдерживаемый выход проволоки могут привести к сколам и скрытым трещинам. Детали следует обрабатывать до намагничивания, когда это позволяет утвержденный производственный маршрут. Если необходимо обрабатывать намагниченные компоненты, для приспособлений, инструментов, защитных устройств и процедур оператора требуется отдельная оценка риска воздействия магнитного поля.
Согласование системы измерений
Микронные допуски имеют смысл только тогда, когда поставщик и заказчик используют согласованные методы измерения. Температура, выбор опорной точки, давление приспособления, калибровка приборов и план отбора проб могут повлиять на результаты. Утвердите метод измерения при первом образце, а затем сохраняйте тот же метод для производственных партий.
Рекомендуемое оборудование для обработки магнитов МРТ
Большинство линий по производству компонентов постоянных магнитов для МРТ требуют двух взаимодополняющих этапов обработки, а не одной универсальной машины.
Зачем использовать бесконечную алмазную проволочную пилу для магнитов МРТ
Бесконечная алмазная проволочная пила использует замкнутый контур проволоки с алмазным покрытием, который непрерывно движется в одном направлении. Поскольку проволока не меняет направление в конце каждого хода, условие резки остается стабильным по всей заготовке. Это особенно полезно для хрупких, дорогостоящих деталей из NdFeB, где повреждение кромок, направленные следы резки и повторные смены оснастки могут подорвать выход годных при первом образце.
Для компонентов магнитов МРТ основные преимущества заключаются в следующем:
- Низкое усилие резки: Распределенный контакт с алмазами снижает концентрированную механическую нагрузку, которая может привести к сколам хрупких спеченных магнитов.
- Однонаправленная резка: Непрерывное одностороннее движение проволоки позволяет избежать следов от реверса, связанных с возвратно-поступательными системами, и обеспечивает более стабильную поверхность реза.
- Гибкая геометрия: Оборудование с одним контуром может вырезать отдельные блоки, пластины, опорные поверхности, угловые секции, а при сопряжении с вращательным или многоосным движением — выбранные контуры и сегментированные геометрии.
- Быстрая переналадка: Машина может переключаться между прототипами или мелкими партиями геометрий без перестройки многопроволочной сетки, что подходит для разработки и квалификации медицинских изделий.
- Варианты более чистого процесса: Фиксированный алмазный абразив исключает использование свободного абразивного шлама. В зависимости от материала магнита и плана чистоты система может использовать контролируемую охлаждающую жидкость с фильтрацией и ингибитором коррозии.
Также следует четко указать компромисс. Бесконечная алмазная проволока обычно имеет более широкий пропил, чем сверхтонкие системы с возвратно-поступательным или многопроволочным движением. Ее ценность для магнитов МРТ заключается не в “самом узком пропиле среди всех технологий проволоки”, а в сочетании скорости, стабильного однонаправленного движения, простой переналадки и гибкости геометрии. Когда задача состоит в изготовлении тысяч идентичных тонких пластин, многопроволочная пила может обеспечить лучшую производительность и выход материала. Когда задача состоит в изготовлении дорогостоящего прототипа, небольшой медицинской партии, толстого блока или геометрии, требующей гибкого позиционирования, пила с бесконечной проволокой часто является лучшим первым процессом для оценки.
Vimfun может сконфигурировать платформу с бесконечной проволокой как стандартный одн роторная алмазная проволочная пила для индексированного или кругового позиционирования, или как 4-осевая станок с ЧПУ для алмазной проволоки для контролируемых многоосных траекторий. Правильная конфигурация зависит от чертежа и должна быть подтверждена пробным резом.
Варианты резки бесконечной и многопроволочной проволокой
Используйте машину с бесконечной алмазной проволокой для производства отдельных деталей, квалификационных образцов, толстых секций или геометрий, требующих вращательного или ЧПУ-позиционирования. Используйте многопроволочную машину обзор станков для резки магнитов когда требуется высокообъемное производство множества идентичных параллельных пластин из одного блока NdFeB. Производительность машины должна выбираться по максимальному габариту блока, глубине резки, толщине среза, геометрии и объему производства, а не по слову “МРТ”.”
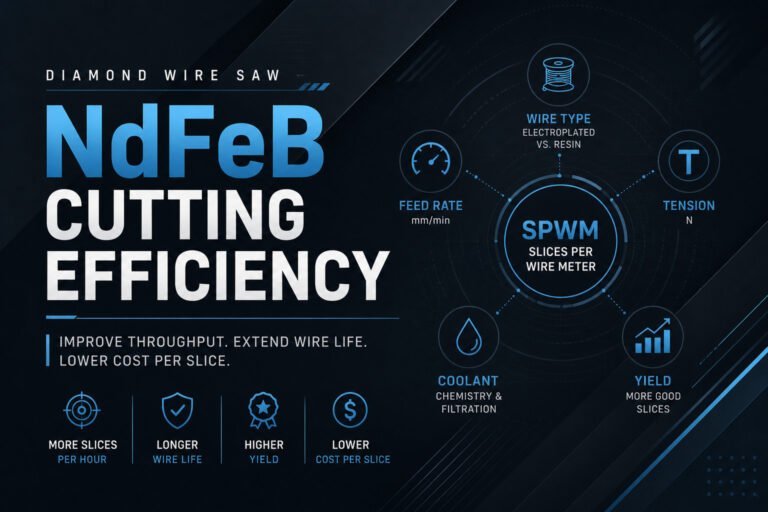
Для тонких деталей связанная поддержка и консервативная подача помогают контролировать сколы и деформацию на выходе. Для более крупных блоков более важными становятся стабильность натяжения проволоки, подача охлаждающей жидкости и автоматическая регулировка подачи. В обоих случаях фактический диаметр проволоки, скорость, натяжение, подача и настройки охлаждающей жидкости должны быть квалифицированы для конкретной марки NdFeB, а не скопированы из общей таблицы параметров.
Двустороннее шлифование и полировка
Используйте двустороннее шлифование, когда обе поверхности должны иметь контролируемую толщину и параллельность в рамках партии. Правильная платформа зависит от размера детали и производительности:
| Потребность в производстве | Рекомендуемая конфигурация | Лучшее решение |
|---|---|---|
| НИОКР и первые опытные образцы | Пила с бесконечной алмазной проволокой + шлифовальный станок 13B-6LY/P | Гибкая резка образцов и квалификация процесса |
| Угловые, индексированные или выбранные контурные резы | Пила с бесконечной алмазной проволокой с вращающейся осью или 4-осевая | Сложные компоненты малого объема |
| Производство компонентов среднего объема | Режущая платформа SOM4-630D + шлифовальный станок 16B-5LY/P | Стандартные пластины и блоки NdFeB |
| Отделка большего объема | Многопроволочная резка + шлифовка/полировка 22BF-5LY/P | Повторяющиеся партии, требующие более строгого контроля процесса |
Окончательная конфигурация должна включать фильтрацию охлаждающей жидкости, контроль коррозии, защищенный сбор шлама, управление рецептами и согласованный пакет инспекций. Опциональная автоматизация должна быть обоснована размером партии и риском обработки; она не должна заменять проверку первого образца или отбор проб в процессе.
Возможности Vimfun
Vimfun может сконфигурировать этапы резки и отделки с учетом материала магнита заказчика, чертежа компонента, объема производства и требований к инспекции. Технический обзор должен охватывать:
- Марка магнита, размеры блока и состояние поставки
- Готовая геометрия, допуски, опорные точки и требования к поверхности
- Припуск на резку, маршрут покрытия и ограничения по очистке
- Размер партии, годовой объем и требования к прослеживаемости
- Требуемый отчет о первом образце и формат производственных данных
Рекомендуемая отправная точка — пробная обработка образца. Отправьте репрезентативный материал и контролируемый чертеж. Мы можем оценить маршрут резки, изготовить образцы, измерить согласованные характеристики и использовать результаты для определения конфигурации оборудования, готового к производству.
Запросить консультацию по медицинским стандартам
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
Производит ли это оборудование полный МРТ-магнит?
Нет. Оно обрабатывает блоки постоянных магнитов или компоненты, используемые квалифицированными производителями магнитов и МРТ-систем. Сборка магнита, регулировка, картирование поля, интеграция системы и проверка соответствия нормативным требованиям остаются за производителем магнитной системы.
Актуальна ли обработка постоянных магнитов для каждого МРТ-сканера?
Нет. Многие клинические МРТ-системы высокого поля используют сверхпроводящие магниты. Эта страница применима к архитектурам МРТ с постоянными магнитами, включая некоторые низкопольные и открытые системы, а также к их требованиям по обработке компонентов NdFeB.
Может ли одна машина выполнять как резку, так и окончательную отделку?
Обычно нет. Резка алмазной проволокой эффективно устанавливает геометрию; шлифование или двустороннее шлифование контролируют окончательную толщину, параллельность и состояние поверхности. Квалифицированная линия объединяет соответствующие этапы.
Какая информация требуется для выбора оборудования?
Предоставьте марку материала, размер входящего блока, готовый чертеж, схему допусков и опорных точек, требования к поверхности, объем партии, последующий маршрут покрытия и требуемые записи инспекции.
Внешние ссылки:
[1] FDA — Информация для промышленности по МРТ: https://www.fda.gov/radiation-emitting-products/mri-magnetic-resonance-imaging/mri-information-industry
[2] IEC 60601-2-33:2022 — Медицинское электрическое оборудование, оборудование для магнитно-резонансной томографии: https://webstore.iec.ch/en/publication/67211
[3] ISO 13485:2016 — Системы менеджмента качества медицинских изделий: https://www.iso.org/standard/59752.html