Pérdida de material en el corte de obleas: Cómo el diámetro del alambre determina el rendimiento del material
Comprenda el ancho de corte, el grosor de la pieza en bruto y el balance de materiales detrás del rendimiento aceptado de obleas.
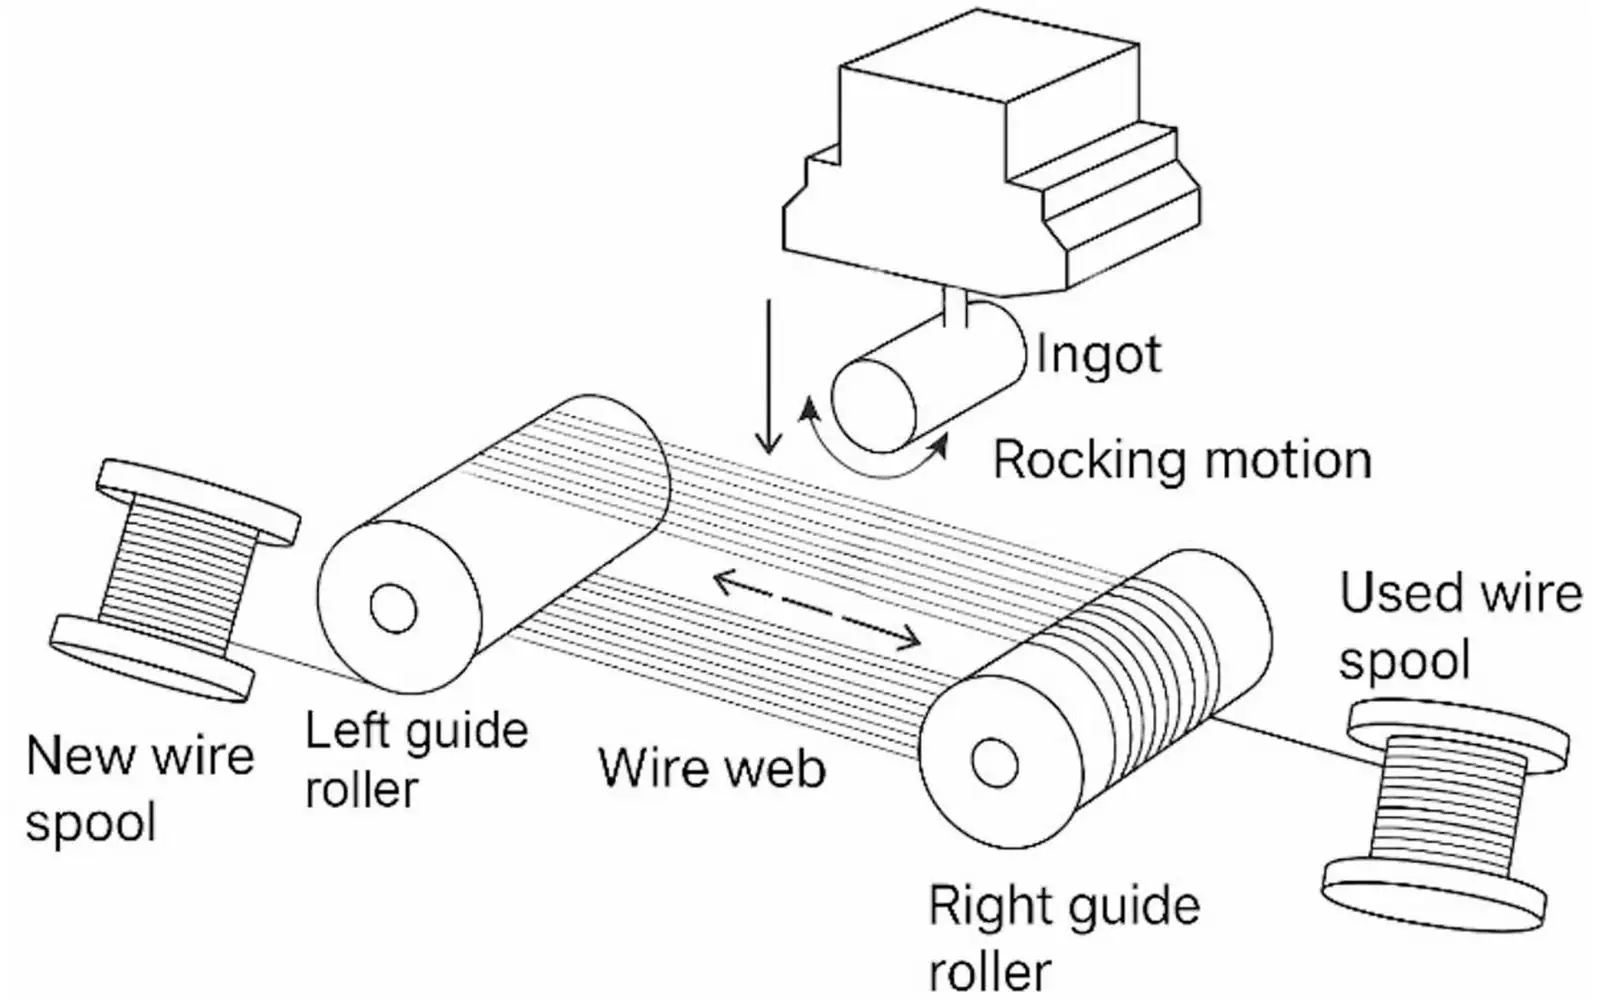
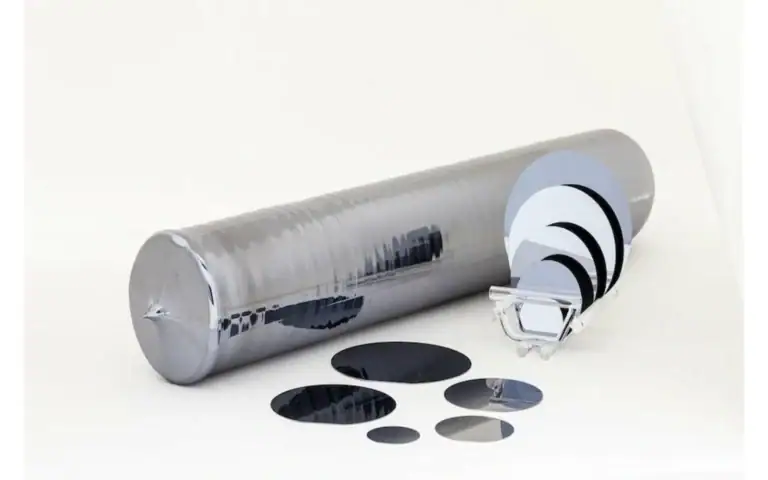
La pérdida de material es el material eliminado entre las rebanadas retenidas durante el corte. Reducirla puede aumentar el número de piezas en bruto disponibles de un lingote, pero solo si esas piezas en bruto sobreviven a la liberación y al acabado. Un diámetro de alambre nominal más pequeño le indica una dimensión de herramienta; no le indica el ancho de corte real, el material sobrante en la pieza en bruto o cuántos sustratos terminados pasarán la inspección.
Comience la comparación con la longitud utilizable del lingote, el grosor requerido de la pieza en bruto y el ancho de corte efectivo medido o justificado. Luego cuente la producción aceptada. Esto evita que un cálculo de pérdida de material se convierta en una reclamación optimista de recuento de rebanadas.
El equipo Vimfun debe compararse con el requisito de pieza en bruto especificado. El enlace del producto de obleas delgadas planificado a continuación proporciona el contexto del equipo; este artículo no asigna un ancho de corte medido a un modelo de catálogo.
Cómo la pérdida de material entra en el balance de materiales
Considere un intervalo de rebanada repetitivo: una pieza en bruto ocupa parte de ese intervalo y el corte ocupa el resto. En una sección utilizable larga, los pequeños cambios en el ancho de corte efectivo se acumulan. Las tolerancias de extremo, las rebanadas finales incompletas y el material rechazado después del corte también importan, por lo que un cálculo de espaciado simplificado es solo una estimación de planificación.
La investigación sobre los mecanismos de eliminación de material muestra por qué la sierra debe tratarse como un proceso en lugar de un divisor dimensional estático. El Resumen de investigación del IIT Bombay sobre corte de silicio describe la pérdida de material como una consideración de eficiencia de material al comparar enfoques de corte. Su contexto experimental no establece una garantía de producción para otra máquina o material.
¿Es el diámetro del alambre lo mismo que el ancho de corte?
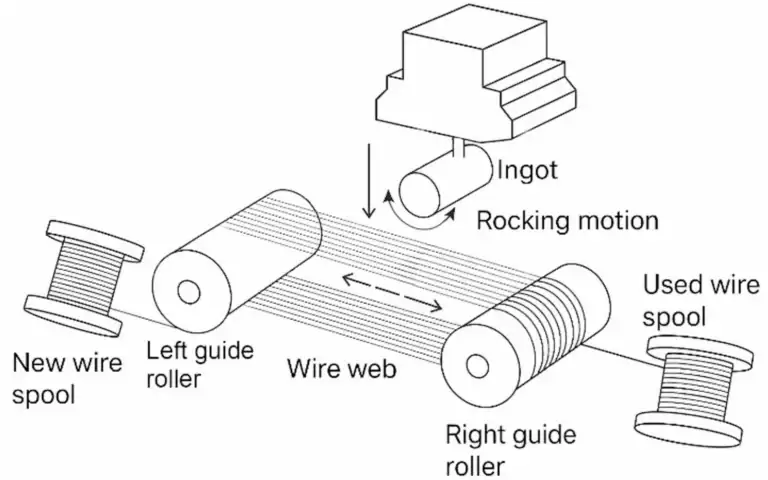
Para una comparación de sierras de alambre con pérdida de material, distinga el núcleo del alambre de su envoltura recubierta de abrasivo y el ancho de corte efectivo. El primero es una dimensión de la herramienta, el segundo incluye la capa de corte y el tercero describe el material eliminado. Un núcleo más delgado no establece esta última cantidad por sí solo.
La dimensión nominal del alambre ayuda a definir la selección de la herramienta, pero el sistema abrasivo, el movimiento del alambre y la condición de corte influyen en el ancho realmente eliminado. Mida o infiera el corte efectivo utilizando un método acordado. No escriba una especificación de compra que asuma que cada micrómetro de reducción de alambre se convierte en una reducción igual en la pérdida de material.
La condición de guía y el seguimiento también merecen atención. Una herramienta que sigue una trayectoria inestable puede sacrificar el beneficio de una dimensión nominal más pequeña. Una comparación que cambia el tipo de alambre, el montaje y las condiciones de operación simultáneamente no puede aislar qué cambio afectó el resultado.
Mantenga la terminología consistente en citas e informes. Pregunte si una dimensión indicada se refiere al núcleo del alambre, a un diámetro general recubierto de abrasivo, al espaciado de las ranuras o al ancho de corte medido. Estos números describen cosas diferentes y no deben colocarse en una sola columna de tabla etiquetada simplemente como “pérdida de material”.”
¿Qué grosor debe incluirse en el cálculo del rendimiento?
El grosor final especificado de una oblea no necesariamente es igual a su grosor de corte. El acabado posterior elimina material para lograr la superficie y la geometría requeridas. Si la prueba deja suficiente material de acabado, una cifra baja de pérdida de material puede ir acompañada de una alta tasa de rechazo.
Pida al equipo de acabado que defina la ventana aceptable de la pieza en bruto antes de comparar las configuraciones de la sierra. Registre tanto el objetivo como la variación permitida. Una pieza en bruto más delgada puede ser útil para una ruta, pero inadecuada para otra ruta que debe eliminar más material dañado.
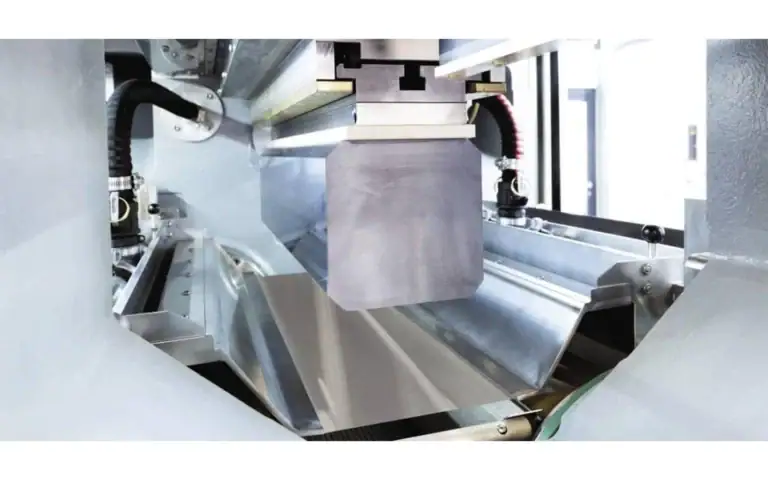
Para configuraciones de equipos destinadas a piezas en bruto delgadas, consulte la máquina de corte de obleas ultrafinas información. La posición de corte delgado de un producto es un punto de partida para la evaluación; el material en particular y la aceptación posterior aún necesitan una prueba representativa.
Utilice un cálculo con suposiciones visibles
Para una estimación simplificada, sea L la longitud utilizable, t el grosor requerido de la pieza en bruto y k el ancho de corte efectivo. Ignorando los efectos de extremo, el recuento es aproximadamente L dividido por el intervalo repetitivo t más k, redondeado hacia abajo. Indique la convención para el corte final porque el trabajo real puede cambiar ese límite.
Como cálculo ilustrativo solamente, imagine 100 mm de material utilizable, piezas en bruto de 1 mm y un corte efectivo de 0.2 mm. El intervalo repetitivo es de 1.2 mm; reducir el corte a 0.15 mm lo cambia a 1.15 mm. Estos valores de ejemplo inventados explican la aritmética, no ninguna especificación o configuración alcanzable de Vimfun.
Esa estimación se refiere a la recuperación geométrica. No tiene en cuenta las rebanadas rotas, los rechazos de acabado o las porciones excluidas del lingote. Informe la pérdida de material como un término en el balance de materiales en lugar de presentar el recuento estimado de rebanadas como producción garantizada.
Usando los números ilustrativos anteriores, piso(100 / 1.20) da 83 intervalos repetitivos, mientras que piso(100 / 1.15) da 86. Esa es una diferencia de tres en este cálculo simplificado, no un aumento medido de una máquina. Las convenciones de corte primero y último aún deben verificarse con el accesorio.
La trampa es poner el grosor final en el denominador cuando la sierra en realidad deja una pieza en bruto más gruesa. Un cálculo de pérdida de material entonces exagera el recuento disponible antes de que se haya realizado un solo corte. Utilice el objetivo de corte aprobado, incluido el material de acabado, e identifique el ancho efectivo como medido o asumido.
Compararía dos columnas de rendimiento: piezas en bruto separadas y piezas en bruto aceptadas después del proceso de recepción. Si la configuración más estrecha produce más piezas pero menos sustratos aceptados, no ha resuelto el problema de producción. La pérdida de material sigue siendo útil como término diagnóstico, pero la decisión de compra sigue la recuperación aceptada.
Tres intervalos geométricos adicionales no son tres sustratos aceptados.
Cuente el material aceptado, no solo las piezas separadas
Un corte puede producir muchas piezas que fallan la operación de recepción. Cuente las planchas aceptables usando una definición acordada antes de la prueba. Incluya el grosor, la condición del borde y cualquier requisito de superficie que afecte el proceso posterior. Separe el material en espera de inspección de la producción confirmada aceptada.
Para la producción por lotes de varias líneas, la sierra multihilo descripción general ayuda a enmarcar la comparación del equipo. La pregunta importante sobre el rendimiento es cómo los intervalos de corte repetidos se traducen en planchas utilizables bajo los mismos criterios de aceptación.
Al comparar la pérdida de material entre pasadas, conserve la geometría inicial. Una sección utilizable más larga o una tolerancia final más pequeña pueden aumentar la producción incluso si el ancho de corte efectivo no cambia. Registre esos cambios en lugar de atribuir toda la mejora al alambre.
¿Cuándo es una mala elección el corte más estrecho?
Una elección de herramienta más estrecha debe mantener un corte estable y una producción aceptable. La ventana operativa puede depender del material, la luz libre, la condición del utillaje y el sistema abrasivo. No existe una selección de alambre universal que maximice la recuperación de material para cada cristal.
Evalúe el tiempo de corte, las pasadas interrumpidas, el uso de consumibles y la demanda de acabado junto con la pérdida de material. Una configuración que ahorra una pequeña cantidad de material pero requiere un extenso reprocesamiento puede ser menos útil que el proceso establecido. Por el contrario, el material valioso puede justificar una ruta más lenta si el rendimiento aceptado mejora.
No asuma que una superficie rugosa visible mide la profundidad del daño subsuperficial. La apariencia de la superficie y los defectos internos requieren diferentes métodos de evaluación. Pregunte al equipo de producción aguas abajo cómo verifica que la tolerancia de acabado planificada es suficiente.
Diseñe una comparación que pueda interpretarse
Comience con un lote de material de referencia y documente la entrada utilizable. Mantenga constante el utillaje, el método de medición y los límites de aceptación donde sea práctico. Identifique qué variable se cambia deliberadamente y enumere las diferencias inevitables. Sin ese registro, la prueba puede demostrar la producción pero no explicar la causalidad.
Recopile las posiciones de las rodajas, el recuento aceptado y los motivos del rechazo. Mida el grosor utilizando el mismo patrón de muestreo en ambas pasadas. Si es posible, devuelva planchas aceptadas y rechazadas representativas para la evaluación de acabado en lugar de enviar solo los ejemplos visualmente mejores.
Un informe de pérdida de material debe incluir un balance de material con un denominador claro. Indique si la recuperación se expresa por masa, volumen, recuento nominal de rodajas o piezas terminadas aceptadas. Diferentes denominadores pueden revertir una mejora aparente.
Calcule la fracción de material eliminada
Para un intervalo repetido con un grosor de plancha t y un ancho de corte efectivo k, la fracción de corte es k / (t + k). Esto describe solo la sección repetida; excluye los extremos recortados, el material de montaje y la eliminación posterior de acabado. Indique ese límite junto al porcentaje.
Usando los mismos valores ilustrativos, 0.2 / 1.2 da aproximadamente 16.7%, mientras que 0.15 / 1.15 da aproximadamente 13.0%. Estos son ejemplos aritméticos, no resultados medidos de la máquina. La diferencia es de aproximadamente 3.6 puntos porcentuales de ese intervalo repetido, no una ganancia prometida en el rendimiento final.
Un balance de masa responde a una pregunta diferente. Pesar el material retenido frente a la entrada utilizable puede incluir piezas rotas o material de unión residual a menos que esas categorías se separen. El recuento de rodajas, el volumen retenido y la producción terminada aceptada son medidas útiles, pero no deben compartir una columna de rendimiento sin etiquetar.
Empareje la selección del alambre con la plancha requerida
El alambre debe eliminar material manteniendo una trayectoria estable. El tamaño del núcleo, el envolvente abrasivo, la luz libre y la condición de la guía pertenecen a la configuración de corte. Una dimensión más pequeña vale la pena compararla cuando la configuración aún puede entregar el grosor de plancha y la condición de daño especificados. Una reducción en la pérdida de material que crea una demanda de acabado adicional puede perder su ventaja de material aguas abajo.
Utilice el máquina de corte de obleas ultrafinas página para la configuración de equipo relevante. Solicite las dimensiones reales de la herramienta y la evidencia de prueba específica del material en lugar de derivar el ancho de corte de la categoría del producto.
En una comparación, conserve la misma entrada utilizable, el objetivo de espesor posterior al corte y los criterios de aceptación finales. Registre qué configuración de alambre cambia. Evalúe el esfuerzo completo de corte y acabado, así como la salida aceptada; un corte más delgado es una opción de ingeniería, no una mejora de producción automática.
Elija la página que responde a su pregunta
Este artículo responde: ¿Un intervalo de corte más estrecho realmente aumenta la producción aceptada? No reemplaza los siguientes alcances de equipo o aplicación.
| Su pregunta | Página relevante | Límite |
|---|---|---|
| ¿Qué configuración está pensada para blancos delgados? | máquina de corte de obleas ultrafinas | Configuración del equipo y su alcance declarado |
| ¿Cómo difiere el equipo de corte de alambre por lotes? | sierra multihilo | Contexto de aplicación o proceso para la tarea receptora |
| ¿Cómo se evalúa la pérdida de material para NdFeB? | Discusión sobre la pérdida de material de NdFeB | Contexto de aplicación o proceso para la tarea receptora |
PREGUNTAS FRECUENTES
¿Es el diámetro del alambre una medida directa de la pérdida de kerf?
No. La pérdida de kerf se refiere al material eliminado por el corte. Una dimensión nominal de la herramienta es una entrada, no una medida directa de la eliminación efectiva. Identifique la dimensión recubierta de abrasivo y el método de medición antes de usar cualquiera de los valores en una estimación de rendimiento.
¿Puede una menor pérdida de kerf ir acompañada de un menor rendimiento aceptado?
Puede acompañar una peor recuperación aceptada si los blancos resultantes fallan los requisitos de liberación o acabado. Compare las piezas aceptadas bajo los mismos criterios de recepción. No utilice un mayor recuento de piezas separadas como prueba de que la ruta general mejoró.
¿Qué controles hacen que una prueba de pérdida de kerf sea comparable?
Mantenga el límite del material, el objetivo del blanco y el método de aceptación equivalentes, y nombre la variable cambiada deliberadamente. Registre las diferencias inevitables y la condición de la herramienta. La aritmética de la pérdida de kerf apoya entonces la investigación en lugar de disfrazar productos diferentes como una comparación de rendimiento.
Aplique el método sin transferir reclamaciones de material
El enfoque contable también ayuda al evaluar imanes, pero el comportamiento del material y el proceso posterior siguen siendo diferentes. El Discusión sobre la pérdida de material de NdFeB aborda esa aplicación. No transfiera un resultado de corte de silicio a una garantía de rendimiento de imanes.
Para una nueva prueba, proporcione la geometría real del stock, el espesor requerido y el plan de inspección. Solicite un registro de la condición de corte efectiva, la salida y el material rechazado. La evidencia resultante hace que la pérdida de kerf sea útil en las decisiones de compra en lugar de dejarla como un porcentaje destacado.
La mejora más creíble es un aumento repetible en la recuperación aceptada bajo requisitos sin cambios. Vale la pena reducir la pérdida de kerf, pero debe juzgarse junto con el acabado y la calidad. Esa combinación protege el valor del lingote, así como la economía del corte.
Construya la línea de base a partir de un lote de material y un requisito de acabado. Registre la longitud utilizable, el objetivo del blanco, el ancho de corte, la tolerancia final, el recuento de piezas separadas y el recuento aceptado. Recalcule la pérdida de kerf solo después de que esos límites se hayan fijado. La siguiente prueba debe cambiar una variable nombrada, como la configuración del alambre, en lugar de cambiar el accesorio, los límites de aceptación y la herramienta juntos.