機器比較

ワイヤーソー対切断ソー:どちらがあなたのカットに適していますか?

ワイヤーソー対セクショニングソーの選択は、出力から始まります。1つの検査標本、個別のプロファイル、または一連の平行スライス。速度や材料損失を比較する前に、そのジョブに合わせて切断配置を一致させます。.

ワイヤーソー対セクショニングソー:シングルワイヤー、ワイヤーウェブ、および円形ブレードの概念シングルワイヤーマルチワイヤーウェブセクショニングブレード個別のカットパス平行スライス回転ディスク
切断コンセプトのみ。機械レイアウトやスケールの比較ではありません。.

ワイヤーソー対セクショニングソー:必要なカットから始める

精密セクショニングソーは、指定された場所から1つの標本を除去するための実用的な出発点となることがよくあります。ブランクの形状や必要な輪郭が円形ブレードに適さない場合は、シングルワイヤーマシンを詳しく検討する価値があります。マルチワイヤーシステムは、別のジョブ、つまり1つの取り付けられたブランクから一連の平行スライスを生成することに対応します。.

これらのカテゴリは重複します。精密ウェービングソーは薄いスライスを作成でき、ワイヤーソーは単一のスライスを作成できます。機器名をパフォーマンス仕様として扱うのではなく、実際の機械、治具、消耗品をドローイングと比較してください。.

カッティングツールの違い

ブレードベースのセクショニングマシンは、回転ディスクで材料を除去します。ブレード、そのサポートフランジ、および治具が、アクセス可能なカットを決定します。ダイヤモンドセクショニングマシンは、研磨工具を説明しています。それは機械の利用可能な容量や特定の標本に残された損傷を確立するものではありません。.

スプール付きシングルワイヤーソーは、研磨ワイヤーを切断ゾーンにガイドします。工具へのアクセスとサポートされたワークピースの動きが、可能なパスを決定します。マルチワイヤー配置では、ワイヤーの繰り返しパスが複数の切断線を持つウェブを形成します。取り付けられたブランクがそのウェブに入り、平行スライスを生成します。.

ここでは、「セクショニングソー」とは、一般的なワークショップのチョップソーではなく、標本準備のための精密ブレードマシンを意味します。.
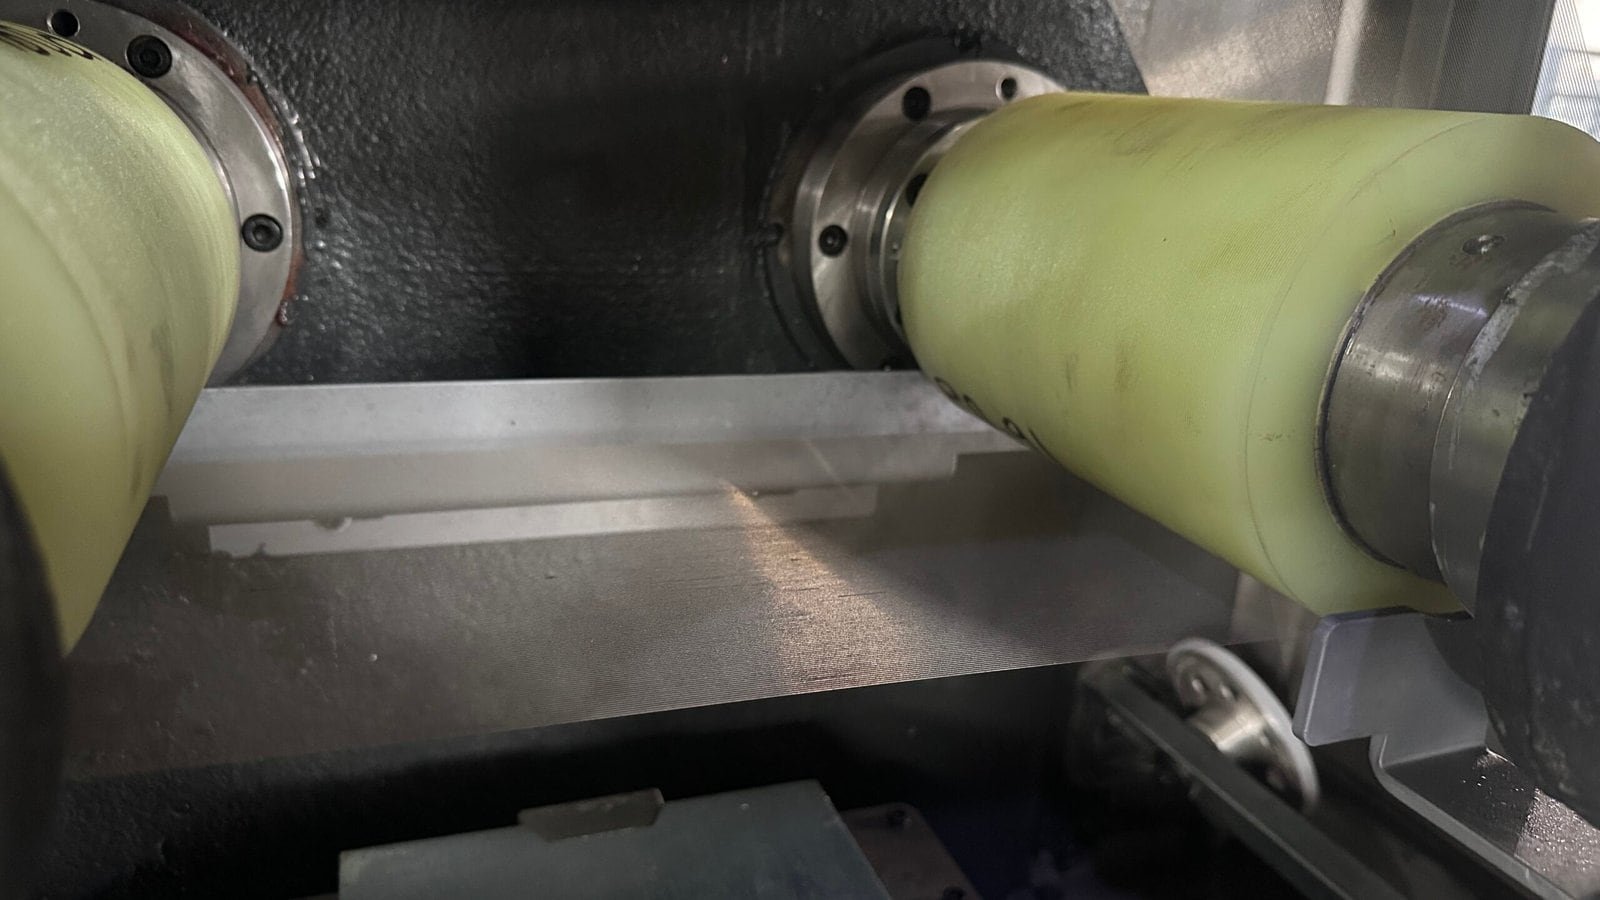
ガイドローラー間の平行ダイヤモンドワイヤーウェブ
マルチワイヤー切断機内の平行ワイヤーウェブとガイドローラー。.

公称カーフだけでなく、セットアップを比較する

決定シングル/マルチワイヤー精密セクショニングソー
必要な出力個別のパスをバッチ平行スライスから分離します。.標本の位置、カットの深さ、およびインデックス化された繰り返しカット機能をチェックします。.
利用可能な容量ワイヤーガイド、治具、移動、およびブランクの向きを考慮します。.スピンドル、フランジ、ガード、および治具を考慮します。ブレード径のみでは不十分です。.
材料消費量実際のカーフと仕上げストックを測定します。ワイヤー径のみでは不十分です。.ブレード仕様と測定されたカット幅を確認し、仕上げストックを追加します。.
表面許容性トライアルでワイヤーマーク、厚さのばらつき、エッジの状態を確認します。.研磨中の変形、エッジの状態、および除去された材料を確認します。.
バッチ経済性セットアップ、受け入れられたスライス数、ワイヤーの使用量、および分離処理を含みます。.位置決め、各カット、ブレードのメンテナンス、および受け入れられた標本数を含みます。.

精密ブレードは、標本への損傷を制限するように設計されています。Buehlerの 精密切断技術ノート 材料、ブレードの選択、送り、およびクーラントが損傷層にどのように影響するかを説明しています。ブレードが常にワイヤーよりも標本に損傷を与えるという包括的な主張は、健全な選択規則ではありません。.

Three jobs, three selection priorities

検査用の1つの標本

検査プレーンがどこに落ちる必要があるかから始めます。部品がブレードマシンにしっかりと収まり、選択したブレードが材料に適している場合、そのルートには特別な工具はほとんど必要ないかもしれません。低速精密切断機の場合、完全なサイクルを評価します。低速設定自体が低損傷の証拠ではありません。.

プロファイルまたは扱いにくいブランク

シングルワイヤーパス、ワーク保持、および残りのセクションをカットの進行中にレビューします。内部開口部には、実行可能なワイヤーエントリーとスレッディング配置が必要です。垂直ワイヤーの写真から内部カット機能を推測しないでください。.

繰り返しの平行スライス

必要な出力が類似スライスのバッチである場合は、マルチワイヤーウェブを評価します。有用な比較は、セットアップあたりの受け入れられたスライス数です。これには、ロード、カット、アンロード、および仕上げが含まれます。壊れやすいスライスを確実に分離および処理できない場合、多数の名目上のスライス数はほとんど価値がありません。.

有用な比較トライアル

両方のルートで同等の材料と同じ完成部品の要件を使用します。切断前に検査方法に同意し、結果を消耗品と設定に関連付けたままにします。.

  1. 入力を記録します: ブランク寸法、材料グレード、向き、および固定具。.
  2. プロセスを記録します。 ワイヤーまたはブレードの仕様、送り、工具速度、クーラント、および中断。.
  3. 結果を測定します。 実際のカーフ、定義された点での厚さ、エッジの状態、および仕上げに必要なストック。.
  4. 受け入れられた出力をカウントします。 処理損失および合意された下流ステップ後の拒否された部品を含みます。.
  5. 完全なジョブを比較します。 セットアップとオペレーターの時間、消耗品、仕上げの労力、および受け入れられた数量。.

材料損失とカット幅は別にしてください。. 完成したスライスあたりの消費材料には、カット損失と後で除去されるストックの両方が含まれます。より狭いカットは、残りのスライスが仕上げおよび処理要件を満たす場合にのみ役立ちます。.

レビューに含めるべきVimfun機器

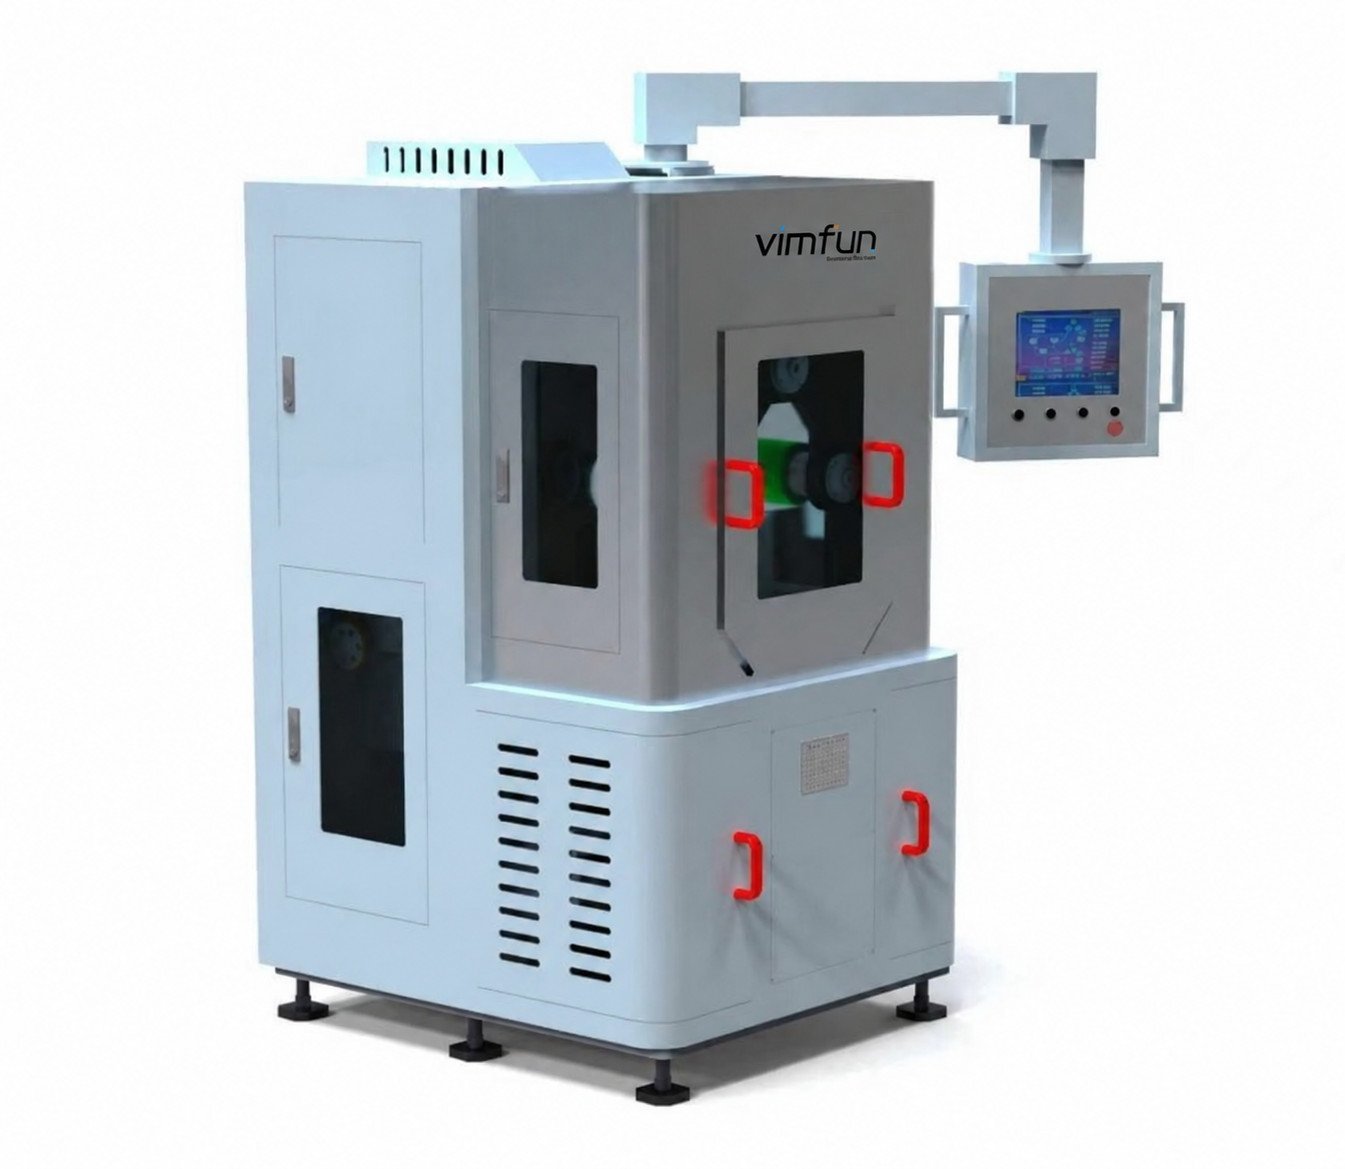
エンクローズドカッティングエリアとコントロールパネルを備えたSOM200コンパクトマルチワイヤーソー
ラボおよびパイロットバッチのスライス用のSOM200機器ビュー。.

SVO-40

個々のカットおよびCNCプロファイル用の垂直シングルワイヤーオプション。アクセスとワーク保持を確認するために、ブランクとカットパスの図面を提出してください。.

SVO-40構成を確認します。

SOM200

ラボおよびパイロットバッチ用のコンパクトなマルチワイヤーオプション。そのリストされたワークピースエンベロープは200 x 200 x 200 mmで、スライス範囲は0.3〜12 mmです。これらは容量値であり、材料固有の品質保証ではありません。.

SOM200の仕様を確認します。

よくある質問

ワイヤーは常にブレードセクショニングよりも安いですか?

いいえ。結果は、受け入れられた数量、セットアップ、消耗品、機械時間、および後続の仕上げによって異なります。試行データを使用して、受け入れられた検体またはスライスのコストを比較してください。.

マルチワイヤーソーは、すべてのラボセクショニングソーを置き換えることができますか?

いいえ。ワイヤーウェブは、平行スライスを中心に編成されています。部品のさまざまなコレクションで単一の検査平面を見つけることは、異なる固定具要件を持つ別のタスクになる可能性があります。.

どちらの方法でもラップや研磨は不要になりますか?

それは受け入れ基準によります。必要な最終表面を指定し、仕上げステップを事前に省略するのではなく、サンプルから仕上げ許容範囲を決定してください。.

代表的なサンプルを比較します。

材料、ブランク寸法、必要なカット、および受け入れ基準を送信します。バッチあたりのピース数と計画された仕上げ操作を含めます。.

サンプルカットについて話し合います。
トップに戻る
Vimfunチームへのお問い合わせ
お見積もり、サポート、パートナーシップのご相談など、お気軽にお問い合わせください。ぜひご連絡ください。