Потери на пропил при резке пластин: как диаметр проволоки определяет выход материала
Поймите ширину резки, толщину заготовки и баланс материалов, лежащий в основе приемлемого выхода пластин.
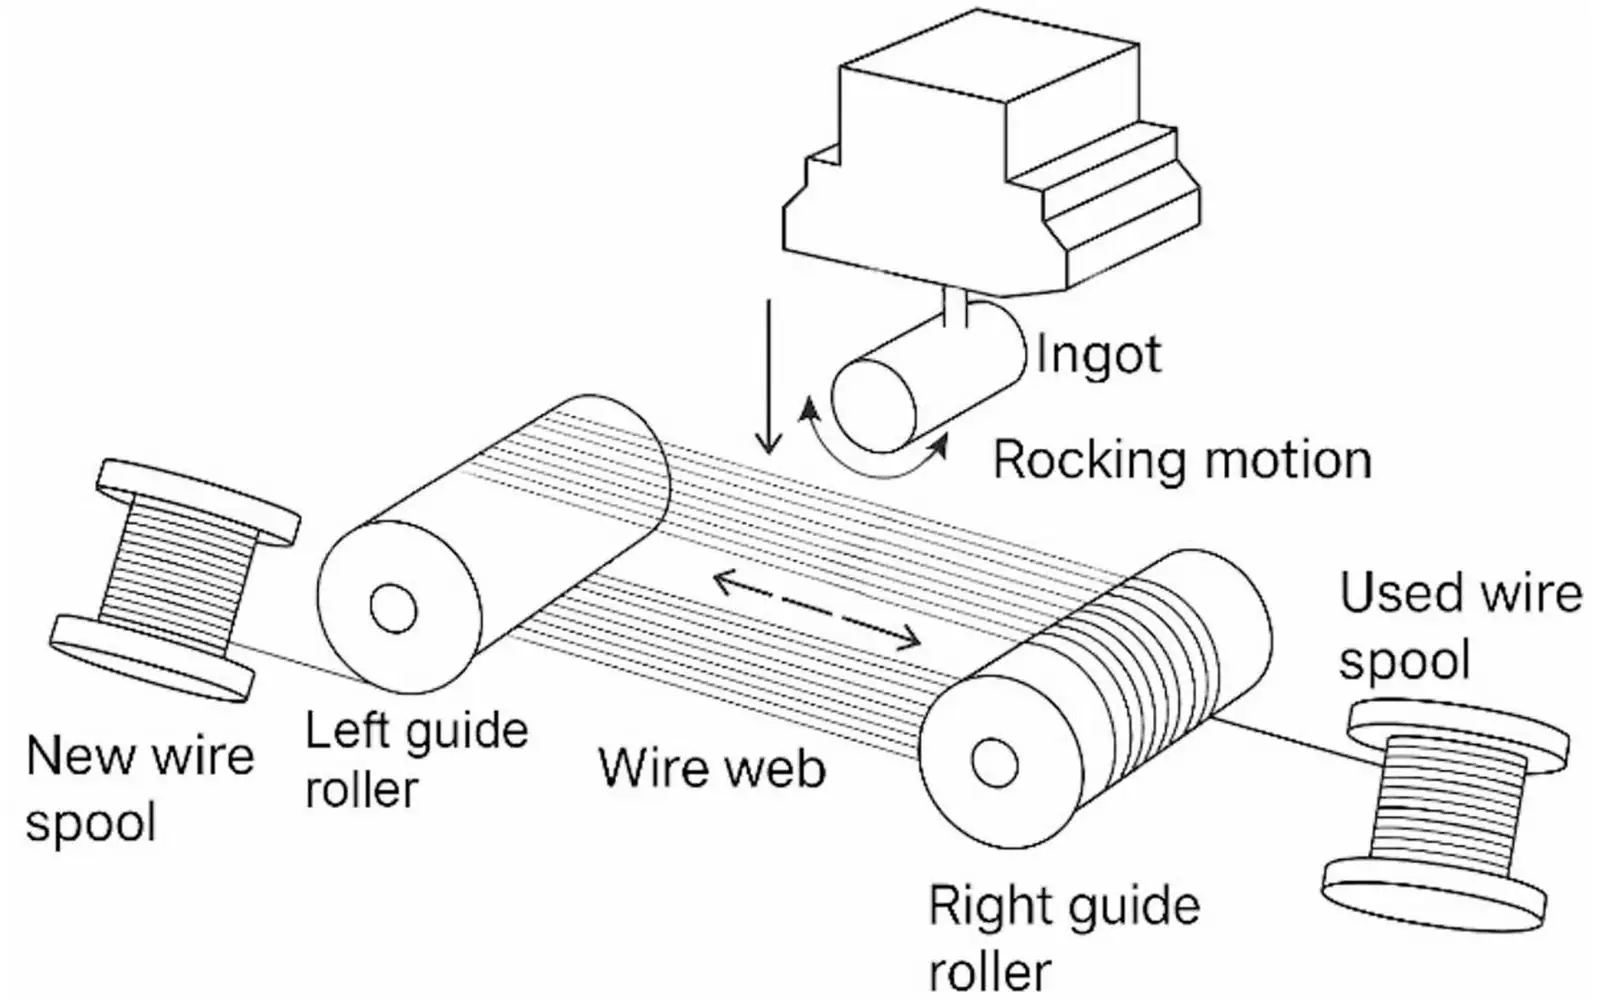
Потери на резку — это материал, удаляемый между удерживаемыми срезами во время резки. Уменьшение их может увеличить количество заготовок, доступных из слитка, но только в том случае, если эти заготовки выдержат выпуск и отделку. Меньший номинальный диаметр проволоки указывает на одно измерение инструмента; он не указывает фактическую ширину резки, остаток материала в заготовке или количество готовых подложек, которые пройдут проверку.
Начните сравнение с полезной длины слитка, требуемой толщины заготовки и измеренной или обоснованной эффективной ширины резки. Затем подсчитайте принятый выход. Это не позволит расчету потерь на резку превратиться в оптимистичное заявление о количестве срезов.
Оборудование Vimfun следует сравнивать при указанных требованиях к заготовке. Ссылка на планируемый продукт тонких пластин ниже предоставляет контекст оборудования; эта статья не присваивает измеренную ширину резки каталожной модели.
Как потери на резку входят в баланс материалов
Рассмотрим один повторяющийся интервал среза: заготовка занимает часть этого интервала, а резка — остальное. На длинном полезном участке накапливаются небольшие изменения эффективной ширины резки. Также имеют значение припуски на торцы, неполные конечные срезы и материал, отклоненный после резки, поэтому упрощенный расчет интервалов является лишь оценочным планом.
Исследования механизмов удаления материала показывают, почему пилу следует рассматривать как процесс, а не как статичный размерный делитель. Краткий обзор исследований IIT Bombay по резке кремния описывает потери на резку как фактор эффективности материалов при сравнении подходов к резке. Его экспериментальный контекст не устанавливает производственную гарантию для другой машины или материала.
Является ли диаметр проволоки тем же, что и ширина резки?
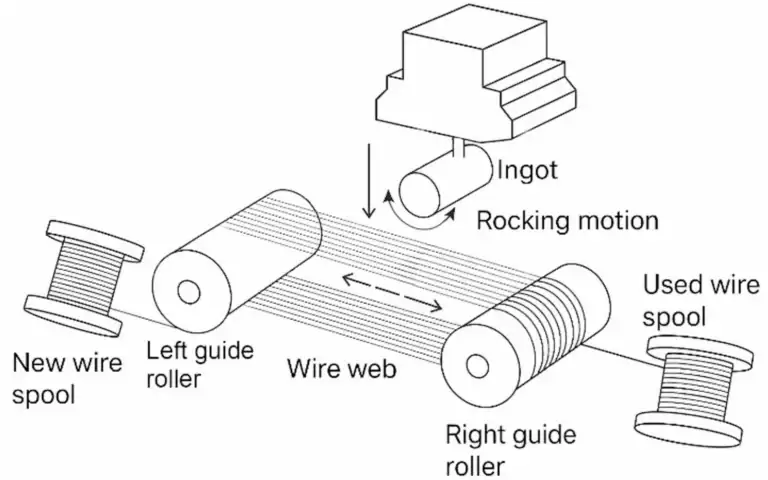
Для сравнения проволочных пил с потерями на резку различайте сердечник проволоки, ее абразивную оболочку и эффективную ширину резки. Первое — это измерение инструмента, второе включает режущий слой, а третье описывает удаляемый материал. Более тонкий сердечник сам по себе не определяет последнюю величину.
Номинальный размер проволоки помогает определить выбор инструмента, но абразивная система, движение проволоки и условия резки влияют на фактическую ширину удаления. Измерьте или выведите эффективную резку, используя согласованный метод. Не пишите спецификацию покупки, которая предполагает, что каждый микрометр уменьшения проволоки приводит к равному уменьшению потерь на резку.
Условия направляющей и отслеживание также заслуживают внимания. Инструмент, который следует по нестабильной траектории, может свести на нет преимущества меньшего номинального размера. Сравнение, которое одновременно изменяет тип проволоки, крепление и условия эксплуатации, не может изолировать, какое изменение повлияло на результат.
Сохраняйте терминологию последовательной в цитатах и отчетах. Спрашивайте, относится ли указанный размер к сердечнику проволоки, общему диаметру с абразивным покрытием, расстоянию между канавками или измеренной ширине резки. Эти числа описывают разные вещи и не должны помещаться в одну таблицу под названием просто “потери на резку”.”
Какая толщина должна быть включена в расчет выхода?
Указанная конечная толщина пластины не обязательно равна ее толщине после резки. Последующая отделка удаляет материал для достижения требуемой поверхности и геометрии. Если пробная резка оставляет недостаточный припуск на отделку, низкий показатель потерь на резку может сопровождаться высоким уровнем брака.
Попросите команду отделки определить допустимое окно заготовки перед сравнением конфигураций пил. Запишите как целевое значение, так и допустимое отклонение. Более тонкая заготовка может быть полезна для одного маршрута, но непригодна для другого маршрута, который должен удалить больше поврежденного материала.
Для конфигураций оборудования, предназначенных для тонких заготовок, обратитесь к машине для резки ультратонких пластин информация. Позиционирование продукта для тонкой резки является отправной точкой для оценки; конкретный материал и последующий прием все еще требуют репрезентативной пробной резки.
Используйте расчет с видимыми предположениями
Для упрощенной оценки пусть полезная длина будет L, требуемая толщина заготовки — t, а эффективная ширина резки — k. Игнорируя торцевые эффекты, количество примерно равно L, деленному на повторяющийся интервал t плюс k, округленное вниз. Укажите соглашение для конечного среза, поскольку реальное крепление может изменить эту границу.
В качестве иллюстративного расчета предположим 100 мм полезного материала, заготовки толщиной 1 мм и эффективную ширину резки 0,2 мм. Повторяющийся интервал составляет 1,2 мм; уменьшение резки до 0,15 мм изменяет его до 1,15 мм. Эти вымышленные примеры значений объясняют арифметику, а не какие-либо спецификации Vimfun или достижимые настройки.
Эта оценка касается геометрического восстановления. Она не учитывает сломанные срезы, отбраковку при отделке или части, исключенные из слитка. Отчитывайтесь о потерях на резку как о члене баланса материалов, а не представляйте оценку количества срезов как гарантированный выход.
Используя приведенные выше иллюстративные числа, floor(100 / 1,20) дает 83 повторяющихся интервала, а floor(100 / 1,15) дает 86. Это разница в три в этом упрощенном расчете, а не измеренное увеличение от машины. Соглашения о первом и последнем срезе все еще нуждаются в проверке по отношению к приспособлению.
Ловушка заключается в том, чтобы подставить конечную толщину в знаменатель, когда пила фактически оставляет более толстую заготовку. Расчет потерь на резку затем завышает доступное количество до того, как был сделан первый разрез. Используйте утвержденную целевую толщину после резки, включая припуск на отделку, и определите эффективную ширину как измеренную или предполагаемую.
Я бы сравнил два столбца выхода: разделенные заготовки и принятые заготовки после приемной операции. Если более узкая конфигурация производит больше деталей, но меньше принятых подложек, она не решила производственную проблему. Потери на резку остаются полезным диагностическим термином, но решение о покупке следует принятому восстановлению.
Три дополнительных геометрических интервала — это не три принятые подложки.
Считайте принятый материал, а не просто разделенные детали
Резка может привести к получению множества деталей, не прошедших приемку. Подсчитывайте приемлемые заготовки, используя определение, согласованное до начала испытания. Учитывайте толщину, состояние кромок и любые требования к поверхности, влияющие на последующий процесс. Отделяйте материал, ожидающий проверки, от подтвержденного принятого результата.
Для многострочного пакетного производства многопильный станок обзор помогает структурировать сравнение оборудования. Важный вопрос о выходе заключается в том, как повторяющиеся интервалы резки преобразуются в пригодные заготовки при тех же критериях приемки.
При сравнении потерь на резку между прогонами сохраняйте исходную геометрию. Более длинный полезный участок или меньший припуск на конец могут увеличить выход, даже если эффективная ширина резки не изменилась. Записывайте эти изменения вместо того, чтобы приписывать все улучшение проволоке.
Когда более узкая резка является плохой сделкой?
Выбор более узкого инструмента должен по-прежнему обеспечивать стабильную резку и приемлемый выход. Рабочий диапазон может зависеть от материала, неподдерживаемого пролета, состояния оснастки и абразивной системы. Не существует универсального выбора проволоки, который максимизирует извлечение материала для каждого кристалла.
Оценивайте время резки, прерывания прогонов, расход расходных материалов и потребность в чистовой обработке наряду с потерями на резку. Конфигурация, которая экономит небольшое количество материала, но требует обширной доработки, может быть менее полезной, чем установленный процесс. И наоборот, ценный материал может оправдать более медленный маршрут, если приемлемый выход улучшится.
Не предполагайте, что видимая шероховатая поверхность измеряет глубину подповерхностного повреждения. Внешний вид поверхности и внутренние дефекты требуют разных методов оценки. Спросите команду следующего этапа, как она проверяет, достаточен ли запланированный припуск на чистовую обработку.
Разработайте сравнение, которое можно интерпретировать
Начните с базовой партии материала и задокументируйте используемый входной материал. Сохраняйте постоянными оснастку, метод измерения и пределы приемки, где это практически возможно. Определите, какая переменная намеренно изменена, и перечислите любые неизбежные различия. Без этой записи тест может продемонстрировать выход, но не может объяснить причинно-следственную связь.
Соберите позиции срезов, количество принятых и причины отказа. Измеряйте толщину, используя ту же схему выборки для обоих прогонов. По возможности, верните репрезентативные принятые и отклоненные заготовки для оценки чистовой обработки, а не отправляйте только визуально лучшие образцы.
Отчет о потерях на резку должен включать материальный баланс с четким знаменателем. Укажите, выражается ли выход по массе, объему, номинальному количеству срезов или принятым готовым деталям. Различные знаменатели могут изменить кажущееся улучшение.
Рассчитайте долю удаленного материала
Для повторяющегося интервала с толщиной заготовки t и эффективной шириной резки k, доля резки составляет k / (t + k). Это описывает только повторяющийся участок; он исключает обрезанные концы, монтажный материал и последующее удаление при чистовой обработке. Укажите эту границу рядом с процентом.
Используя те же иллюстративные значения, 0,2 / 1,2 дает около 16,71%, а 0,15 / 1,15 дает около 13,01%. Это арифметические примеры, а не измеренные результаты работы машины. Разница составляет примерно 3,6 процентных пункта этого повторяющегося интервала, а не обещанный прирост готового выхода.
Массовый баланс отвечает на другой вопрос. Взвешивание оставшегося материала по отношению к используемому входу может включать сломанные куски или остаточный материал крепления, если эти категории не разделены. Количество срезов, оставшийся объем и принятый готовый выход являются полезными показателями, но они не должны находиться в одной немаркированной колонке выхода.
Сопоставьте выбор проволоки с требуемой заготовкой
Проволока должна удалять материал, сохраняя при этом стабильный путь. Размер сердечника, абразивная оболочка, поддерживаемый пролет и состояние направляющих относятся к конфигурации резки. Меньший размер стоит сравнить, когда конфигурация все еще может обеспечить заданную толщину заготовки и состояние повреждения. Уменьшение потерь на резку, которое создает дополнительную потребность в чистовой обработке, может потерять свое материальное преимущество на последующих этапах.
Используйте машине для резки ультратонких пластин страница для соответствующей конфигурации оборудования. Запросите фактические размеры инструмента и подтверждение испытаний для конкретного материала, а не выводите ширину резки из категории продукта.
При сравнении сохраняйте одинаковые используемые входные данные, целевую толщину после резки и критерии окончательного приемки. Запишите, какая конфигурация проволоки изменилась. Оцените полные затраты на резку и отделку, а также принятый выход; более тонкий рез является инженерным решением, а не автоматическим улучшением производства.
Выберите страницу, которая отвечает на ваш вопрос
Эта статья отвечает: действительно ли более узкий интервал резки увеличивает принятый выход? Он не заменяет следующее оборудование или области применения.
| Ваш вопрос | Соответствующая страница | Граница |
|---|---|---|
| Какая конфигурация предназначена для тонких заготовок? | машине для резки ультратонких пластин | Конфигурация оборудования и ее заявленная область применения |
| Чем отличается оборудование для пакетной резки проволокой? | многопильный станок | Контекст применения или процесса для принимаемой задачи |
| Как оценивается потеря материала для NdFeB? | Обсуждение потери материала NdFeB | Контекст применения или процесса для принимаемой задачи |
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
Является ли диаметр проволоки прямым измерением потери реза?
Нет. Потеря реза касается материала, удаленного при резке. Номинальный размер инструмента является входным параметром, а не прямым измерением фактического удаления. Определите размер с абразивным покрытием и метод измерения перед использованием любого значения в оценке выхода.
Может ли меньшая потеря реза сопровождаться меньшим принятым выходом?
Это может сопровождаться худшим принятым восстановлением, если полученные заготовки не соответствуют требованиям к выпуску или отделке. Сравнивайте принятые детали по одинаковым критериям приемки. Не используйте большее количество разделенных деталей как доказательство того, что общий маршрут улучшился.
Какие элементы управления делают испытание потери реза сопоставимым?
Сохраняйте эквивалентными границу материала, целевую заготовку и метод приемки, а также намеренно называйте измененную переменную. Записывайте неизбежные различия и состояние инструмента. Арифметика потери реза затем поддерживает исследование, а не маскирует разные продукты под сравнение производительности.
Применяйте метод без передачи заявлений о материале
Подход к учету также помогает при оценке магнитов, но поведение материала и последующий процесс остаются разными. Обсуждение потери материала NdFeB адресует это применение. Не переносите результат резки кремния в гарантию выхода магнитов.
Для нового испытания предоставьте фактическую геометрию исходного материала, требуемую толщину и план проверки. Запросите запись об эффективном состоянии резки, выходе и отбракованном материале. Полученные данные делают потерю реза полезной при принятии решений о закупках, а не оставляют ее в виде заголовка в процентах.
Наиболее достоверным улучшением является повторяемое увеличение принятого восстановления при неизменных требованиях. Потерю реза стоит уменьшать, но ее следует оценивать вместе с отделкой и качеством. Эта комбинация защищает ценность слитка, а также экономику резки.
Постройте базовую линию из одной партии материала и одного требования к отделке. Запишите используемую длину, целевую заготовку, ширину резки, припуск на конец, количество разделенных и принятое количество. Пересчитайте потерю реза только после фиксации этих границ. Следующее испытание должно изменять названную переменную, такую как конфигурация проволоки, а не одновременно изменять приспособление, пределы приемки и инструмент.