Натяжение проволоки при многопроволочной резке: почему оно определяет качество среза
Натяжение проволочной пилы взаимодействует с изгибом, подачей и состоянием инструмента. Узнайте, что следует записывать во время испытания и почему одно лишь заданное значение не может обеспечить качество резки.
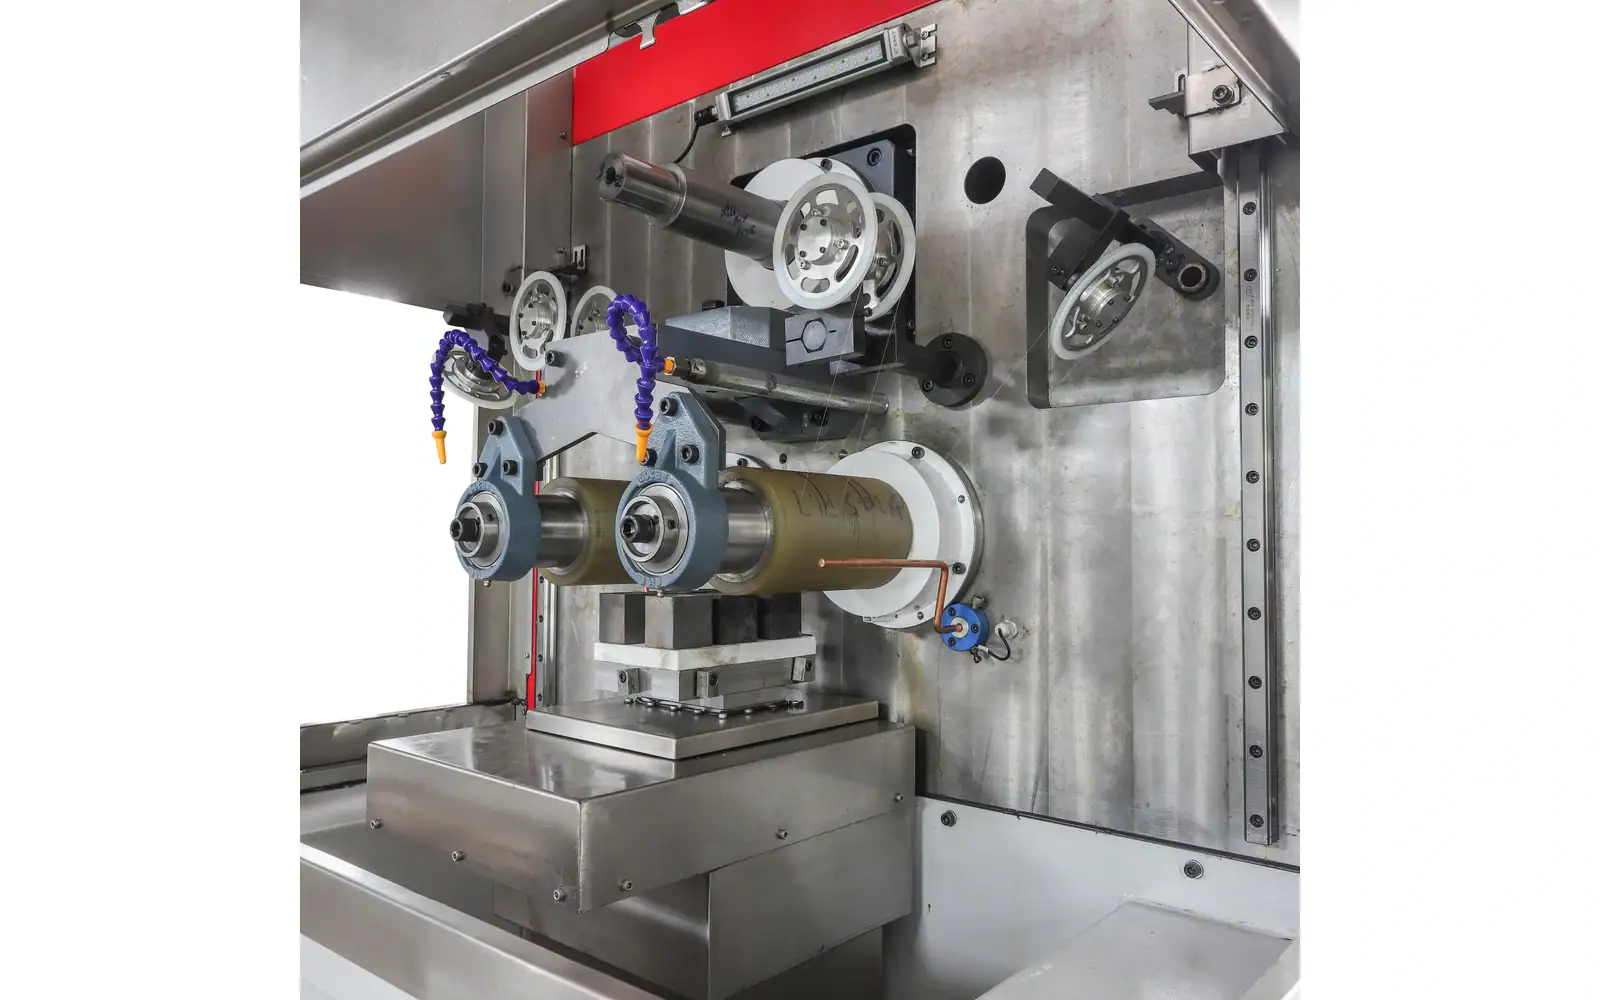
Натяжение проволочной пилы не следует увеличивать только потому, что проволока изгибается. Сначала определите, что сообщает дисплей, изменилось ли состояние подачи или инструмента, и когда возникает изгиб в цикле. Заданное значение — это команда; это не доказательство стабильной нагрузки на протяжении всего реза.
Полезное исследование натяжения проволочной пилы связывает сигналы процесса с измеренными размерами резки. Без этой связи кажущаяся успешной корректировка может скрыть изношенный расходный материал, проблему отслеживания или измененное состояние поддержки.
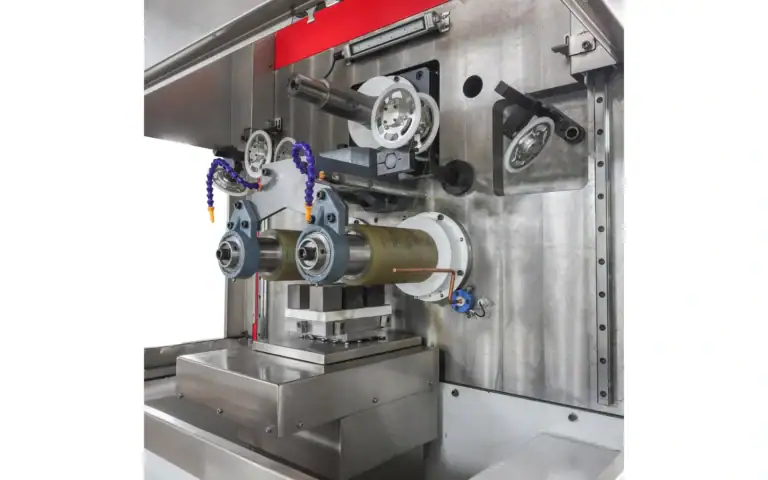
Vimfun SOM4-630D указывает на замкнутое управление натяжением проволоки. Это определяет функцию управления, а не универсальное значение натяжения проволочной пилы или доказательство стабильной нагрузки; испытание должно связать сообщаемый сигнал с фактическим резом и проверенным результатом.
Что измеряет дисплей натяжения проволочной пилы?
Натяжение — это растягивающая нагрузка, которую несет проволока. Его следует отличать от силы подачи заготовки, тока двигателя и программного процента, который может представлять другую величину. Спросите, какую переменную фактически сообщает дисплей оператора и как система ее получает.
A Опубликованное исследование моделирования изгиба проволоки связывает поведение резки с деформацией проволоки и измеренной нагрузкой в экспериментальной системе. Оно предоставляет контекст исследования, а не целевое значение натяжения для другой машины. Используйте квалифицированную процедуру оборудования, а не переносите значения из исследования напрямую.
Заданное значение и фактическое поведение различаются
Заданное значение — это инструкция системе управления. Фактическое состояние проволоки может меняться из-за контакта, изменений движения и других событий во время цикла. Одно лишь отображаемое целевое значение не показывает, как процесс вел себя в эти моменты.
Записывайте натяжение проволочной пилы, используя информацию, доступную от машины, и определите, измеряется ли трасса, оценивается ли она или просто командуется. Сохраняйте единицы измерения и местоположение или основу измерения. Два дисплея с одинаковым числом могут не описывать одну и ту же физическую величину.
Если проект требует динамических доказательств, спросите, может ли система сохранить соответствующие записи. Фотография панели может показать один момент, но она не может установить стабильность на протяжении всего реза.
Должен ли больший изгиб всегда означать большее натяжение?
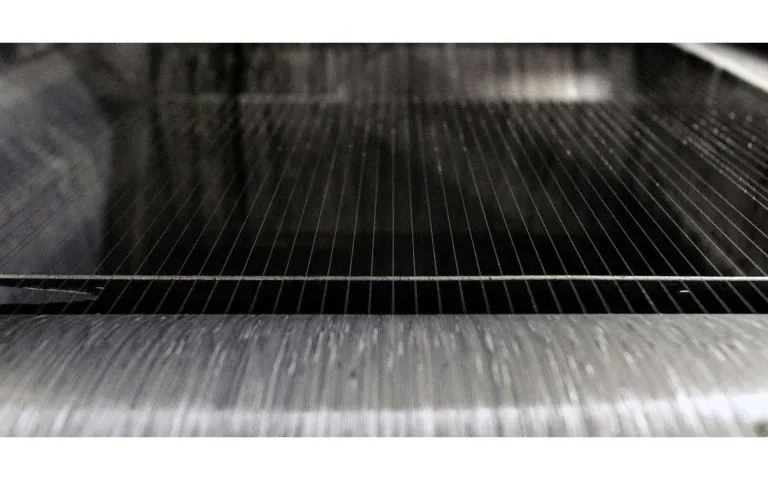
Проволока может отклоняться под нагрузкой резки, а не оставаться идеальным прямым разделителем. Эта деформация обычно обсуждается как изгиб проволоки. Ее значимость зависит от настройки и процесса, включая длину контакта и соотношение между подачей и съемом материала.
Натяжение проволочной пилы участвует в этом соотношении, но его увеличение не является универсальным решением. Инструмент и система направляющих имеют утвержденные рабочие пределы, и корректировка может изменить другие риски или поведение. Следуйте процедуре машины и контролируемому испытанию.
Наблюдение за изгибом следует записывать вместе с положением заготовки и состоянием процесса. Изображение без масштаба или известной ссылки полезно качественно, но не должно преобразовываться в точное измерение отклонения.
Подача и съем материала должны рассматриваться вместе
Управление натяжением проволоки направлено на поддержание выбранного состояния нагрузки при изменении нагрузки резки. Нагрузка должна интерпретироваться вместе с подачей, длиной контакта и состоянием инструмента: увеличение натяжения для скрытия изгиба может оставить нерешенной основную проблему съема материала. Полезным сравнением является реакция процесса и качество резки при документированной конфигурации, а не то, какой поставщик указывает максимальное натяжение.
Подача продвигает заготовку в режущую систему. Реакция на съем материала зависит от выбранного инструмента, материала и текущего состояния. Чрезмерный спрос по отношению к съему материала может изменить нагрузку и поведение проволоки, но симптом требует исследования.
При оценке натяжения проволочной пилы записывайте историю подачи, перерывы и соответствующие изменения оператора. Не сравнивайте два прогона, в которых изменились и подача, и натяжение, а затем приписывайте каждое различие только натяжению.
Если машина предоставляет другие сигналы процесса, сохраняйте их с той же временной или позиционной ссылкой. Их взаимосвязь может помочь объяснить переходное событие, в то время как ни один из них не должен рассматриваться как универсальная замена проверке выходных данных.
Постройте одну временную шкалу с подачей, сообщаемой переменной натяжения и перерывами или реверсами, доступными от записи машины. Сохраняйте единицы измерения и определения переменных. Ток двигателя, командуемый процент и измеренная растягивающая нагрузка — это разные сигналы; их не следует помещать под одним заголовком отчета.
Для натяжения проволочной пилы я бы сначала сравнил затронутый интервал с незатронутым из того же сетапа. Отметьте развитие контакта и любые изменения расходного материала или оператора. Это более целенаправленное исследование, чем изменение нескольких настроек и обнаружение того, что следующий кусок выглядит лучше.
Ловушка — это потеря причинно-следственной связи: новая проволока и одновременная регулировка натяжения не позволяют изолировать регулировку. Рассматривайте результат как комбинированное изменение. Натяжение проволочной пилы должно оставаться в пределах утвержденной процедуры оборудования, а выходные данные по-прежнему нуждаются в проверке геометрии и соответствующих дефектов.
Заданное значение — это не трасса.
Пролет и геометрия влияют на интерпретацию
Направляющий пролет и контакт с заготовкой изменяют реакцию системы на нагрузку. Маленький образец и большая производственная заготовка могут не представлять одинаковое состояние, даже при идентичном номинальном заданном значении. Смонтированная геометрия должна быть включена в сравнение.
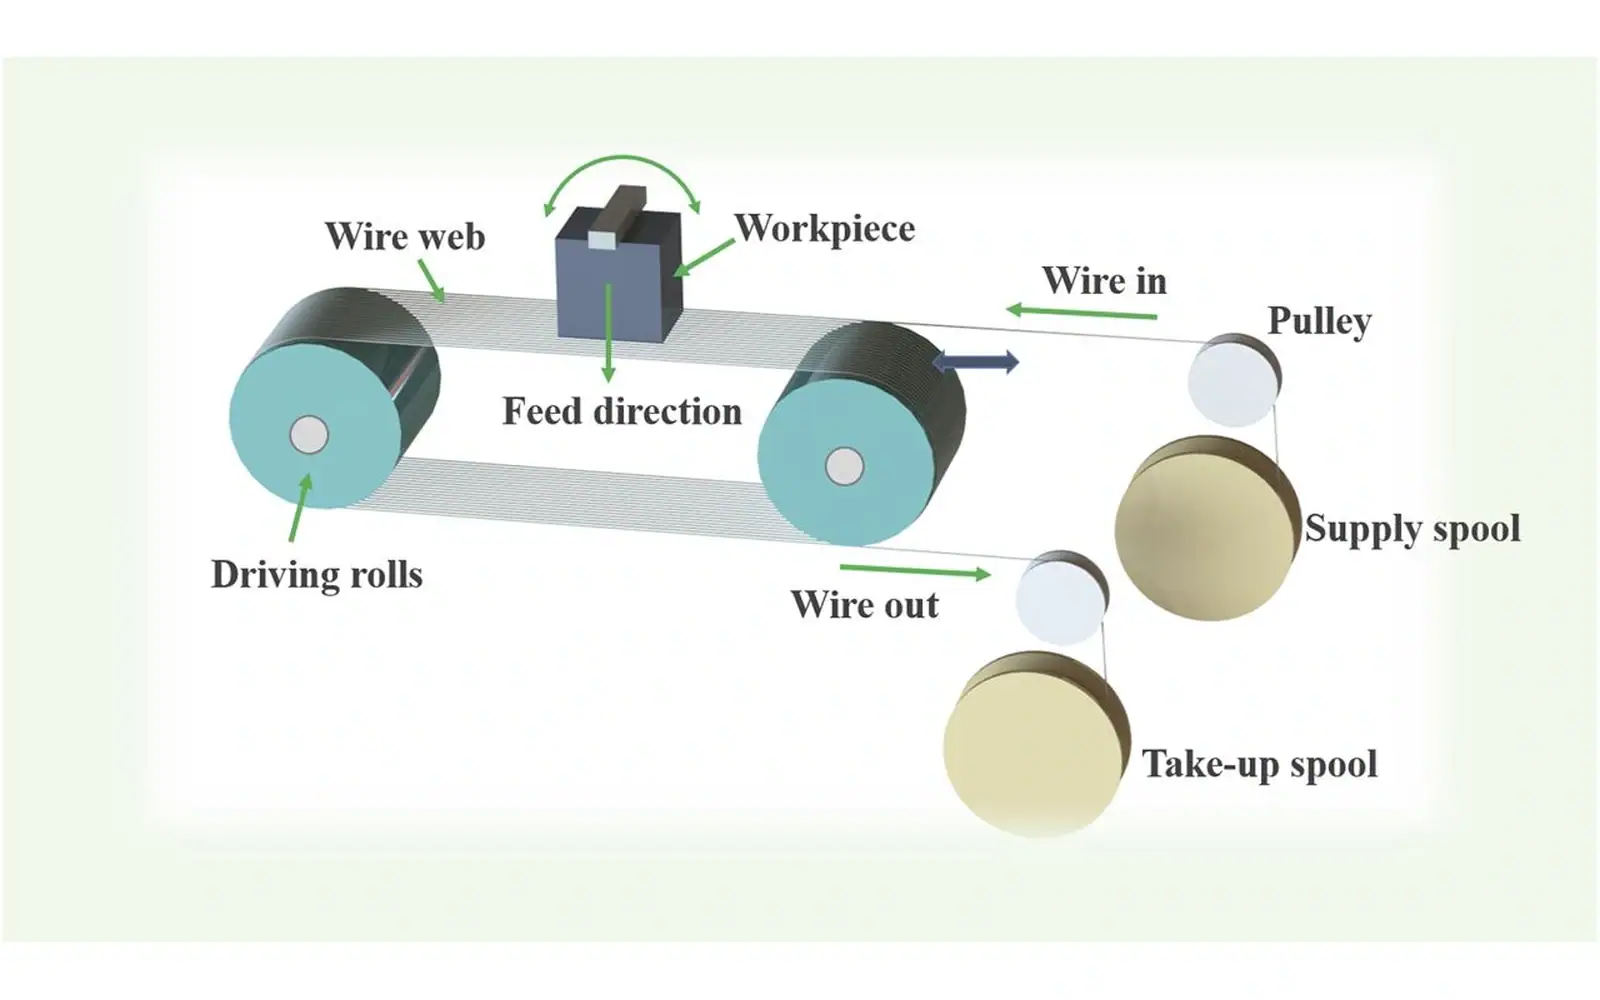
Испытания натяжения проволочной пилы должны документировать размер входных данных, расположение приспособления и используемые позиции резки. Подтвердите, что запланированный материал и смонтированная сборка находятся в пределах оцененной конфигурации. Избегайте распространения результата испытания на малом образце на заявление о полной производственной мощности без дополнительных доказательств.
Для концепции оборудования обратитесь к многопильный станок обзору. Его общая рабочая схема не предоставляет правильное заданное значение для материала заказчика.
Изменился ли инструмент во время сравнения?
Изменение выходных данных может совпадать с износом расходных материалов, состоянием направляющих или их выравниванием, а не с настройкой управления. Запишите соответствующую историю инструмента и проверки машины, выполненные в соответствии с утвержденной процедурой технического обслуживания.
Исследование натяжения проволочной пилы не следует начинать с изменения числа для сокрытия неустраненной проблемы отслеживания или механической проблемы. Сначала подтвердите настройку и состояние системы, затем протестируйте авторизованное регулирование с определенной целью.
Сохраняйте результаты осмотра до и после, связанные с одним и тем же испытанием. Если расходный материал заменяется во время сравнения, задокументируйте это. В противном случае улучшение может быть приписано натяжению, когда замена инструмента также способствовала этому.
Просмотрите полный цикл резки
Вход, основной рез и окончательное разделение могут представлять различные условия контакта и поддержки. Стабильная средняя часть не доказывает, что весь прогон был стабильным. Сохраняйте запись процесса и отмечайте события в переходных точках.
Для натяжения проволочной пилы определите, являются ли изменения нормальными командами, измеренными реакциями или неожиданными отклонениями. Поставщик оборудования должен объяснить логику управления, относящуюся к интерпретации в рамках утвержденной рабочей процедуры.
Прерванный цикл требует четкой записи того, что произошло и какие срезы могут быть затронуты. Без этого контекста среднее значение партии может скрыть состояние, связанное с поврежденной областью.
Свяжите сигналы процесса с проверкой среза
Осмотрите распределение толщины, соответствующие дефекты кромок и состояние поверхности с использованием согласованного метода. Сохраняйте порядок срезов, если это помогает связать выходные данные с историей процесса. Трассировка панели является свидетельством процесса, а не приемкой готовой детали.
Сайт 4-осевая многопроволочная пила предоставляет одну конфигурацию для обзора проекта. Его пригодность зависит от фактического материала и настройки; управление натяжением проволочной пилы само по себе не гарантирует определенный допуск по толщине.
Если дефект появляется только после выпуска или очистки, расследуйте и этот этап. Не используйте удобное объяснение натяжения, когда доказательства не устанавливают время или причину повреждения.
Отделите команду управления от расследования
Начните со значения отображаемого сигнала. Получите документацию контроллера или машины, необходимую для идентификации сообщаемого количества, его единиц измерения и его связи с командой. Дисплей, который следует за заданным значением, может установить одно наблюдение, не доказывая состояние везде вдоль движущейся проволоки.
Для натяжения проволочной пилы время имеет значение. Запишите, когда наблюдаемое провисание или изменение сигнала происходит относительно входа, основного реза, реверса и выхода. Значение, взятое в произвольный момент времени, не может объяснить зависимое от цикла наблюдение. Сохраняйте запись времени, связанную с тем же прогоном и состоянием инструмента.
Просмотрите, что изменилось перед корректировкой команды. Секция материала, подача, крепление или состояние инструмента могут отличаться от базовых. Перечислите эти различия и решите, какие из них можно контролировать. Более высокая настройка, выбранная без этого обзора, может изменить процесс, оставив первопричину нерешенной.
Расследование должно связывать сигналы с упорядоченными измерениями заготовок. Если появляется тенденция к изменению размеров, сохраняйте положение среза и условия проверки. Сравните эквивалентные состояния измерений перед интерпретацией тенденции как реакции на нагрузку. В противном случае изменение поддержки или выборки может усложнить вывод.
Испытание натяжения проволочной пилы требует авторизованной рабочей границы от фактического оборудования и оснастки, а не значения, скопированного из иллюстрации исследования. Эта статья описывает, что следует записывать; она не предписывает безопасную настройку для неуказанной конфигурации. Сохраняйте любые предлагаемые корректировки в рамках утвержденной процедуры процесса.
Регистрируйте вмешательства во время работы. Изменение проволоки, изменение подачи или прерванный цикл могут изменить значение сравнения до и после. Такие записи не аннулируют работу, но ограничивают причину, которую можно отнести к одному изменению команды.
Выберите следующую корректировку из вопроса, который подтверждается доказательствами. Если определение сигнала все еще неясно, сначала решите эту документацию. Если состояние инструмента изменилось, восстановите интерпретируемую базовую линию. Если тенденция выходных данных остается при эквивалентных условиях, разработайте контролируемое последующее наблюдение, а не увеличивайте настройку до тех пор, пока не исчезнет один видимый симптом.
| Поле решения | Доказательства для сохранения |
|---|---|
| Сигнал | Значение, единицы измерения и время в цикле |
| Базовый уровень | Состояние инструмента, материала, подачи и крепления |
| Результат | Заказанные измерения и запись вмешательств |
Выберите страницу, которая отвечает на ваш вопрос
Эта статья отвечает на вопрос: Какие наблюдения оправдывают изменение натяжения, а не другую коррекцию процесса? Она не заменяет следующее оборудование или области применения.
| Ваш вопрос | Соответствующая страница | Граница |
|---|---|---|
| Чем отличается оборудование для пакетной резки проволокой? | многопильный станок | Контекст применения или процесса для принимаемой задачи |
| Нужен контекст многопроволочной пилы с 4 осями? | 4-осевая многопроволочная пила | Конфигурация оборудования и ее заявленная область применения |
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
Должно ли натяжение проволочной пилы увеличиваться всякий раз, когда проволока изгибается?
Не автоматически. Натяжение проволочной пилы необходимо учитывать вместе с подачей, состоянием инструмента и геометрией. Определите, когда появляется изгиб и что изменилось, а затем следуйте утвержденной процедуре. Один видимый симптом сам по себе не определяет корректирующую настройку.
Контроль натяжения проволочной пилы гарантирует приемлемые заготовки?
Нет. Это описывает функцию управления. Качество выходных данных по-прежнему зависит от фактической задачи и должно проверяться согласованным методом. Сохраняйте наблюдения контроллера и приемку по размерам как связанные, но отдельные записи.
Можно ли скопировать опубликованную настройку натяжения проволочной пилы?
Не относитесь к этому как к универсальной инструкции. Проверьте материал, оснастку, конфигурацию и рабочие границы фактического оборудования. Исследовательская настройка может объяснить эксперимент, не определяя утвержденное производственное значение для другой машины.
Создайте запись контролируемого испытания
Определите партию материала, геометрию, инструмент, приспособление, утвержденные настройки и лист приемки. Измените одну предполагаемую переменную, где это практически возможно, и запишите неизбежные различия. Верните репрезентативные заготовки и сохраните данные, необходимые для их сравнения.
Сохраните утвержденную базовую линию и запишите определение дисплея, выбранное заданное значение, историю подачи, состояние инструмента и время события. Свяжите эту запись с положениями срезов и проверкой. Если предлагается изменить натяжение проволочной пилы, определите симптом, который оно должно устранить, и измените его в соответствии с процедурой машины; оценивайте результат по принятым заготовкам, а не только по заданному значению.