Drahtspannung beim Mehrdrahtsägen: Warum sie die Schnittqualität bestimmt
Drahtspannung interagiert mit Bogen, Vorschub und Werkzeugzustand. Erfahren Sie, was Sie bei einem Versuch aufzeichnen sollten und warum ein Sollwert allein keine Schnittqualität festlegen kann.
Die Drahtspannung sollte nicht erhöht werden, nur weil sich der Draht biegt. Identifizieren Sie zuerst, was die Anzeige meldet, ob sich der Vorschub oder der Werkzeugzustand geändert hat und wann der Bogen im Zyklus auftritt. Ein Sollwert ist ein Befehl; er ist kein Beweis für eine stabile Belastung während des gesamten Schnitts.
Die nützliche Untersuchung der Drahtspannung verbindet Prozesssignale mit geordneten Schnittmessungen. Ohne diese Verbindung kann eine scheinbar erfolgreiche Anpassung einen verschlissenen Verbrauchsmaterial, ein Nachführungsproblem oder einen geänderten Unterstützungszustand verbergen.
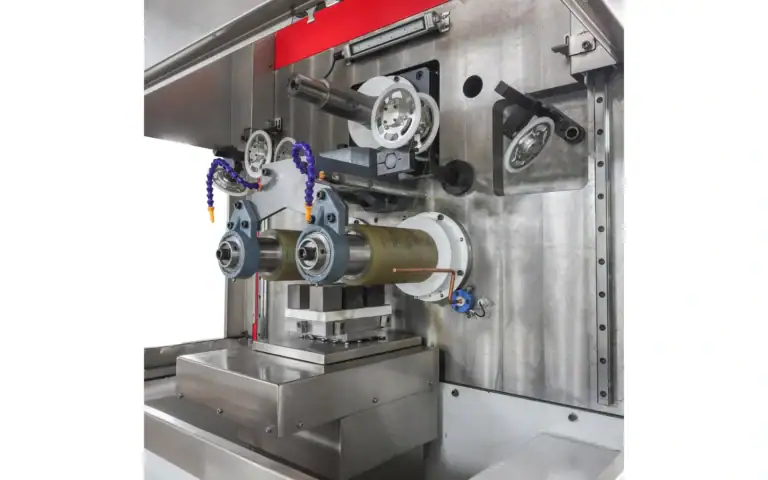
Vimfun SOM4-630D spezifiziert eine geschlossene Drahtspannungsregelung. Dies identifiziert ein Regelungsmerkmal, nicht eine universelle Drahtspannungseinstellung oder einen Beweis für eine stabile Belastung; ein Versuch muss das gemeldete Signal mit dem tatsächlichen Schnitt und dem inspizierten Ergebnis verbinden.
Was misst die Anzeige der Drahtspannung?
Spannung ist die Zugbelastung, die der Draht trägt. Sie sollte von der Werkstückvorschubkraft, dem Motorstrom und einem Softwareprozentsatz, der eine andere Größe darstellen kann, unterschieden werden. Fragen Sie, welche Variable eine Bedieneranzeige tatsächlich meldet und wie das System sie erhält.
A Veröffentlichte Studie zur Modellierung von Drahtbiegungen bezieht das Schneidverhalten auf die Drahtverformung und die gemessene Belastung in seinem experimentellen System. Sie liefert Forschungskontext, kein Spannungsziel für eine andere Maschine. Verwenden Sie das qualifizierte Verfahren des Geräts, anstatt Studienergebnisse direkt zu übertragen.
Sollwert und tatsächliches Verhalten sind unterschiedlich
Ein Sollwert ist eine Anweisung an das Steuerungssystem. Der tatsächliche Drahtzustand kann sich durch Kontakt, Bewegungsänderungen und andere Ereignisse während des Zyklus ändern. Ein angezeigtes Ziel allein zeigt nicht, wie der Prozess zu diesen Zeitpunkten verhalten hat.
Zeichnen Sie die Drahtspannung mit den verfügbaren Informationen der Maschine auf und identifizieren Sie, ob eine Spur gemessen, geschätzt oder lediglich befohlen wird. Bewahren Sie Einheiten und den Ort oder die Grundlage der Messung. Zwei Anzeigen mit derselben Zahl beschreiben möglicherweise nicht dieselbe physikalische Größe.
Wenn das Projekt dynamische Beweise erfordert, fragen Sie, ob das System relevante Aufzeichnungen speichern kann. Ein Foto des Bedienfelds kann einen Moment zeigen, aber es kann keine Stabilität während eines vollständigen Schnitts nachweisen.
Bedeutet mehr Bogen immer mehr Spannung?
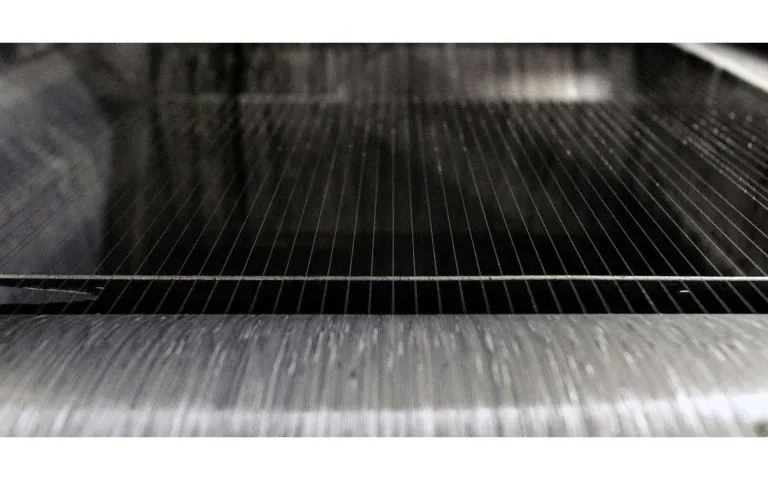
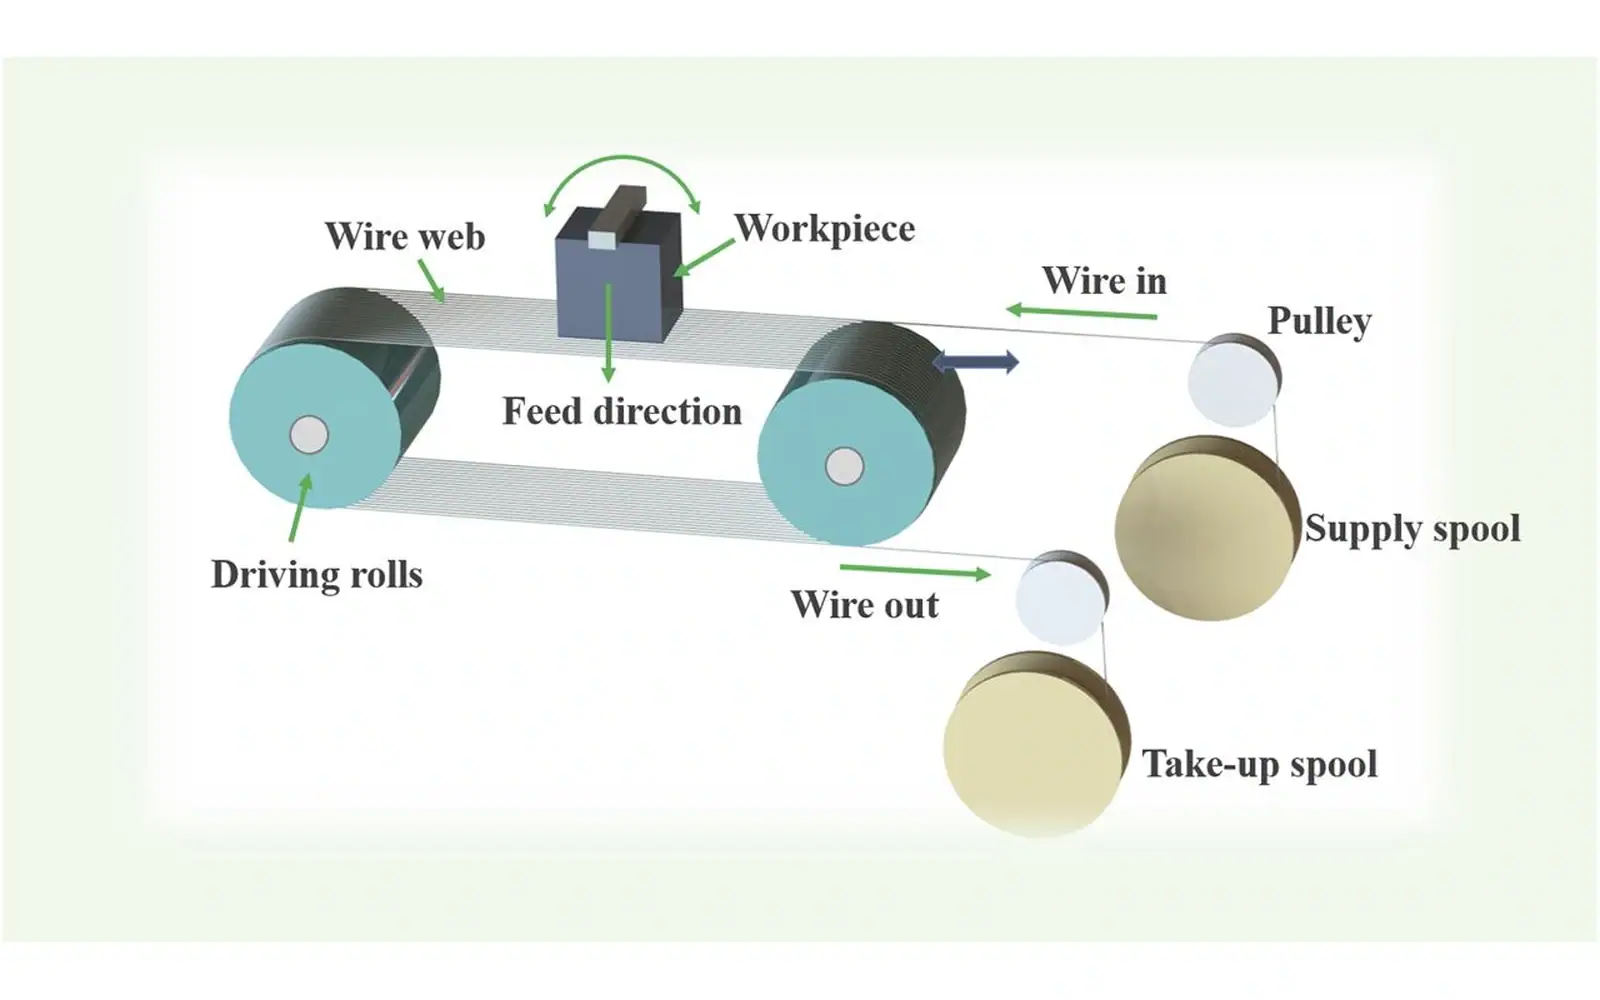
Der Draht kann sich unter Schnittlast ablenken, anstatt ein ideal gerader Teiler zu bleiben. Diese Verformung wird üblicherweise als Drahtbiegung diskutiert. Ihre Bedeutung hängt von der Einrichtung und dem Prozess ab, einschließlich der Kontaktlänge und des Verhältnisses zwischen Vorschub und Materialabtrag.
Die Drahtspannung nimmt an diesem Verhältnis teil, aber ihre Erhöhung ist keine universelle Lösung. Das Werkzeug- und Führungssystem haben zugelassene Betriebsgrenzen, und eine Anpassung kann andere Risiken oder Verhaltensweisen ändern. Befolgen Sie das Maschinenverfahren und einen kontrollierten Versuch.
Eine Bogenbeobachtung sollte mit der Werkstückposition und dem Prozesszustand aufgezeichnet werden. Ein Bild ohne Maßstab oder eine bekannte Referenz ist qualitativ nützlich, sollte aber nicht in eine präzise Durchbiegungsmessung umgewandelt werden.
Vorschub und Abtrag müssen zusammen betrachtet werden
Die Drahtspannungsregelung zielt darauf ab, die gewählte Belastungsbedingung aufrechtzuerhalten, während sich die Schnittlast ändert. Die Last muss neben Vorschub, Kontaktlänge und Werkzeugzustand interpretiert werden: Eine Erhöhung der Spannung, um den Bogen zu verbergen, kann das zugrunde liegende Abtragsproblem ungelöst lassen. Der nützliche Vergleich ist die Prozessreaktion und die Schnittqualität unter einer dokumentierten Konfiguration, nicht welcher Lieferant die höchste Spannung angibt.
Der Vorschub bewegt das Werkstück in die Schneidanordnung. Die Materialabtragungsreaktion hängt vom gewählten Werkzeug, Material und aktuellen Zustand ab. Eine übermäßige Anforderung im Verhältnis zum Abtrag kann die Belastung und das Drahtverhalten ändern, aber das Symptom muss untersucht werden.
Bei der Bewertung der Drahtspannung zeichnen Sie die Vorschubhistorie, Unterbrechungen und relevante Bedieneränderungen auf. Vergleichen Sie nicht zwei Läufe, bei denen sowohl Vorschub als auch Spannung geändert wurden, und schreiben Sie dann jede Differenz der Spannung allein zu.
Wenn die Maschine andere Prozesssignale liefert, bewahren Sie diese mit demselben Zeit- oder Positionsbezug auf. Ihre Beziehung kann helfen, ein transientes Ereignis zu erklären, während keines als universeller Ersatz für die Inspektion des Ergebnisses behandelt werden sollte.
Erstellen Sie eine Zeitachse mit Vorschub, der gemeldeten Spannungsvariable und Unterbrechungen oder Umkehrungen, die aus dem Maschinenprotokoll verfügbar sind. Behalten Sie die Einheiten und Definitionen der Variablen bei. Motorstrom, ein befohlener Prozentsatz und eine gemessene Zuglast sind unterschiedliche Signale; sie sollten nicht unter derselben Berichtsüberschrift aufgeführt werden.
Bei der Drahtspannung würde ich zuerst ein betroffenes Intervall mit einem unbetroffenen aus derselben Einrichtung vergleichen. Beachten Sie die Kontaktentwicklung und jegliche Änderungen am Verbrauchsmaterial oder am Bediener. Das ist eine gezieltere Untersuchung, als mehrere Einstellungen zu ändern und festzustellen, dass das nächste Teil besser aussieht.
Die Fallstricke sind der Verlust der Kausalität: Ein neuer Draht und eine vorgenommene Spannungsanpassung können die Anpassung nicht isolieren. Behandeln Sie das Ergebnis als kombinierte Änderung. Die Drahtspannung sollte innerhalb des zugelassenen Ausrüstungsverfahrens bleiben, und das Ergebnis muss immer noch seine Geometrie und relevante Fehlerinspektion aufweisen.
Ein Sollwert ist keine Spur.
Spannweite und Geometrie beeinflussen die Interpretation
Die geführte Spannweite und der Werkstückkontakt ändern, wie das System auf Belastung reagiert. Ein kleines Exemplar und ein großes Produktionswerkstück präsentieren möglicherweise nicht denselben Zustand, selbst bei einem identischen Nennsollwert. Die montierte Geometrie gehört in den Vergleich.
Drahtspannungsversuche sollten die Eingangsgröße, die Vorrichtung und die verwendeten Schnittpositionen dokumentieren. Bestätigen Sie, dass das geplante Material und die montierte Baugruppe innerhalb der bewerteten Konfiguration liegen. Vermeiden Sie es, ein Ergebnis aus einer kleinen Stichprobe ohne weitere Beweise auf eine vollständige Fähigkeitsaussage auszuweiten.
Für das Ausrüstungskonzept konsultieren Sie die Mehrseilsäge Übersicht. Seine allgemeine Betriebsweise liefert nicht den richtigen Sollwert für das Material eines Kunden.
Hat sich das Werkzeug während des Vergleichs geändert?
Eine sich ändernde Ausgabe kann mit dem Verschleiß von Verbrauchsmaterialien, dem Zustand der Führung oder der Ausrichtung zusammenfallen und nicht mit einer Einstellung der Steuerung. Zeichnen Sie die relevanten Historien des Werkzeugs und die durchgeführten Maschinenkontrollen gemäß dem genehmigten Wartungsverfahren auf.
Eine Untersuchung der Drahtsägenspannung sollte nicht damit beginnen, eine Zahl zu ändern, um ein ungelöstes Spurführungs- oder mechanisches Problem zu verbergen. Bestätigen Sie zuerst die Einrichtung und den Systemzustand, testen Sie dann eine autorisierte Anpassung mit einem definierten Ziel.
Bewahren Sie die Inspektionsergebnisse vor und nach der Inspektion für denselben Versuch auf. Wenn das Verbrauchsmaterial während des Vergleichs ausgetauscht wird, dokumentieren Sie dies. Andernfalls kann eine Verbesserung der Spannung zugeschrieben werden, wenn auch der Werkzeugwechsel dazu beigetragen hat.
Überprüfen Sie den vollständigen Schnittzyklus
Eintritt, der Hauptschnitt und die endgültige Trennung können unterschiedliche Kontakt- und Unterstützungsbedingungen aufweisen. Ein stabiler mittlerer Abschnitt beweist nicht, dass der gesamte Lauf stabil war. Behalten Sie den Prozessdatensatz bei und notieren Sie Ereignisse an den Übergangspunkten.
Identifizieren Sie für die Drahtsägenspannung, ob Änderungen normale befohlene Ereignisse, gemessene Reaktionen oder unerwartete Abweichungen sind. Der Ausrüstungshersteller sollte die Steuerlogik erläutern, die für die Interpretation im Rahmen des autorisierten Betriebsverfahrens relevant ist.
Ein unterbrochener Zyklus erfordert eine klare Aufzeichnung dessen, was passiert ist und welche Scheiben betroffen sein könnten. Ohne diesen Kontext kann ein Batch-Durchschnitt den Zustand einer beschädigten Region verbergen.
Prozesssignale mit Scheibeninspektion verknüpfen
Überprüfen Sie die Dickenverteilung, relevante Kantenfehler und den Oberflächenzustand mit der vereinbarten Methode. Behalten Sie die Scheibenreihenfolge bei, wenn dies hilft, die Ausgabe mit der Prozesshistorie zu verbinden. Eine Panel-Spur ist ein Prozessnachweis, keine Abnahme des Fertigteils.
Die 4-Achsen-Mehrdrahtsäge bietet eine Konfiguration für die Projektprüfung. Ihre Eignung hängt vom tatsächlichen Material und der Einrichtung ab; die Drahtsägenspannungsregelung verspricht allein keine bestimmte Dickentoleranz.
Wenn ein Fehler erst nach der Freigabe oder Reinigung auftritt, untersuchen Sie auch diese Phase. Verwenden Sie keine bequeme Spannungsbegründung, wenn die Beweise nicht den Zeitpunkt oder die Ursache der Beschädigung feststellen.
Trennen Sie den Steuerbefehl von der Untersuchung
Beginnen Sie mit der Bedeutung des angezeigten Signals. Beschaffen Sie die Steuerungs- oder Maschinen dokumentation, die erforderlich ist, um die gemeldete Menge, ihre Einheiten und ihre Beziehung zum Befehl zu identifizieren. Eine Anzeige, die ihrem Sollwert folgt, kann eine Beobachtung feststellen, ohne die Bedingung überall entlang des sich bewegenden Drahtes zu beweisen.
Bei der Drahtsägenspannung zählt die Zeit. Zeichnen Sie auf, wann die beobachtete Biegung oder Signaländerung im Verhältnis zum Eintritt, zum Hauptschnitt, zur Umkehrung und zum Austritt auftritt. Ein Wert, der zu einem beliebigen Zeitpunkt abgetastet wird, kann eine zyklusabhängige Beobachtung nicht erklären. Behalten Sie die Zeitaufzeichnung mit demselben Lauf und demselben Werkzeugzustand verbunden.
Überprüfen Sie, was sich vor der Anpassung des Befehls geändert hat. Der Materialabschnitt, die Zuführung, die Montage oder der Werkzeugzustand können sich von der Basislinie unterscheiden. Listen Sie diese Unterschiede auf und entscheiden Sie, welche gesteuert werden können. Eine höhere Einstellung, die ohne diese Überprüfung gewählt wird, kann den Prozess verändern, während die ursprüngliche Ursache ungelöst bleibt.
Die Untersuchung sollte Signale mit geordneten Blankmessungen verbinden. Wenn ein Trend bei den Abmessungen auftritt, behalten Sie die Scheibenposition und die Inspektionsbedingungen bei. Vergleichen Sie äquivalente Messzustände, bevor Sie den Trend als Reaktion auf die Belastung interpretieren. Andernfalls kann eine Unterstützungs- oder Abtaständerung die Schlussfolgerung verkomplizieren.
Ein Drahtsägenspannungsversuch benötigt eine autorisierte Betriebsgrenze aus der tatsächlichen Ausrüstung und den Werkzeugen, nicht einen Wert, der aus einer Forschungsillustration kopiert wurde. Dieser Artikel beschreibt, was aufzuzeichnen ist; er schreibt keine sichere Einstellung für eine nicht spezifizierte Konfiguration vor. Halten Sie jede vorgeschlagene Anpassung innerhalb des genehmigten Prozessverfahrens ein.
Melden Sie Eingriffe während des Laufs. Ein Drahtwechsel, ein Zuführungswechsel oder ein unterbrochener Zyklus können die Bedeutung eines Vorher-Nachher-Vergleichs verändern. Solche Aufzeichnungen machen den Lauf nicht ungültig, schränken aber die Ursache, die einem einzelnen Befehlswechsel zugeordnet werden kann, ein.
Wählen Sie die nächste Anpassung aus der Frage, die die Beweise stützen. Wenn die Signaldefinition noch unklar ist, lösen Sie zuerst diese Dokumentation. Wenn sich die Werkzeugbedingung geändert hat, stellen Sie eine interpretierbare Basislinie wieder her. Wenn der Ausgabetrend unter äquivalenten Bedingungen bleibt, entwerfen Sie eine kontrollierte Nachverfolgung, anstatt die Einstellung zu erhöhen, bis ein sichtbares Symptom verschwindet.
| Entscheidungsfeld | Zu behaltende Beweise |
|---|---|
| Signal | Bedeutung, Einheiten und Timing im Zyklus |
| Basiswert | Werkzeug-, Material-, Zuführungs- und Montagezustand |
| Ausgabe | Bestellt Messungen und Eingriffsaufzeichnung |
Wählen Sie die Seite, die Ihre Frage beantwortet
Dieser Artikel beantwortet: Welche Beobachtungen rechtfertigen eine Spannungsänderung anstelle einer anderen Prozesskorrektur? Er ersetzt nicht die folgenden Geräte- oder Anwendungsbereiche.
| Ihre Frage | Relevante Seite | Grenze |
|---|---|---|
| Wie unterscheidet sich die Chargendrahtschneidanlage? | Mehrseilsäge | Anwendungs- oder Prozesskontext für die empfangende Aufgabe |
| Benötigen Sie den 4-Achsen-Mehrdrahtsäge-Kontext? | 4-Achsen-Mehrdrahtsäge | Ausrüstungskonfiguration und ihr angegebener Umfang |
FAQ
Sollte die Drahtsägespannung steigen, wann immer sich der Draht wölbt?
Nicht automatisch. Die Drahtsägespannung muss mit der Zuführung, dem Werkzeugzustand und der Geometrie berücksichtigt werden. Stellen Sie fest, wann die Wölbung auftritt und was sich geändert hat, und befolgen Sie dann das genehmigte Verfahren. Ein sichtbares Symptom allein identifiziert nicht die korrigierende Einstellung.
Garantiert die Drahtsägespannungsregelung akzeptable Zuschnitte?
Nein. Sie beschreibt eine Steuerungsfunktion. Die Ausgabequalität hängt immer noch von der tatsächlichen Aufgabe ab und muss nach der vereinbarten Methode inspiziert werden. Bewahren Sie die Beobachtungen des Controllers und die Dimensionsakzeptanz als zusammenhängende, aber getrennte Aufzeichnungen auf.
Kann eine veröffentlichte Drahtsägespannungseinstellung kopiert werden?
Behandeln Sie sie nicht als universelle Anweisung. Überprüfen Sie das Material, die Werkzeuge, die Konfiguration und die Betriebsgrenze der tatsächlichen Ausrüstung. Eine Forschungseinstellung kann ein Experiment erklären, ohne einen genehmigten Produktionswert für eine andere Maschine zu definieren.
Erstellen Sie eine kontrollierte Versuchsdokumentation
Identifizieren Sie die Materialcharge, Geometrie, das Werkzeug, die Vorrichtung, die genehmigten Einstellungen und das Abnahmeprotokoll. Ändern Sie eine beabsichtigte Variable, wo immer dies praktisch ist, und zeichnen Sie unvermeidliche Unterschiede auf. Geben Sie repräsentative Zuschnitte zurück und bewahren Sie die Daten auf, die für deren Vergleich erforderlich sind.
Bewahren Sie die genehmigte Basislinie auf und protokollieren Sie die Anzeigedefinition, den ausgewählten Sollwert, die Zuführhistorie, den Werkzeugzustand und die Ereigniszeitplanung. Verknüpfen Sie diese Aufzeichnung mit Scheibenpositionen und Inspektion. Wenn eine Änderung der Drahtsägespannung vorgeschlagen wird, definieren Sie das Symptom, das sie beheben soll, und ändern Sie sie innerhalb des Maschinenverfahrens; beurteilen Sie das Ergebnis anhand akzeptierter Zuschnitte, nicht allein anhand des Sollwerts.