Tensión del alambre en el aserrado multialambre: por qué decide la calidad del corte
La tensión del alambre de sierra interactúa con la comba, la alimentación y el estado de la herramienta. Aprenda qué registrar en una prueba y por qué un punto de ajuste por sí solo no puede establecer la calidad del corte.
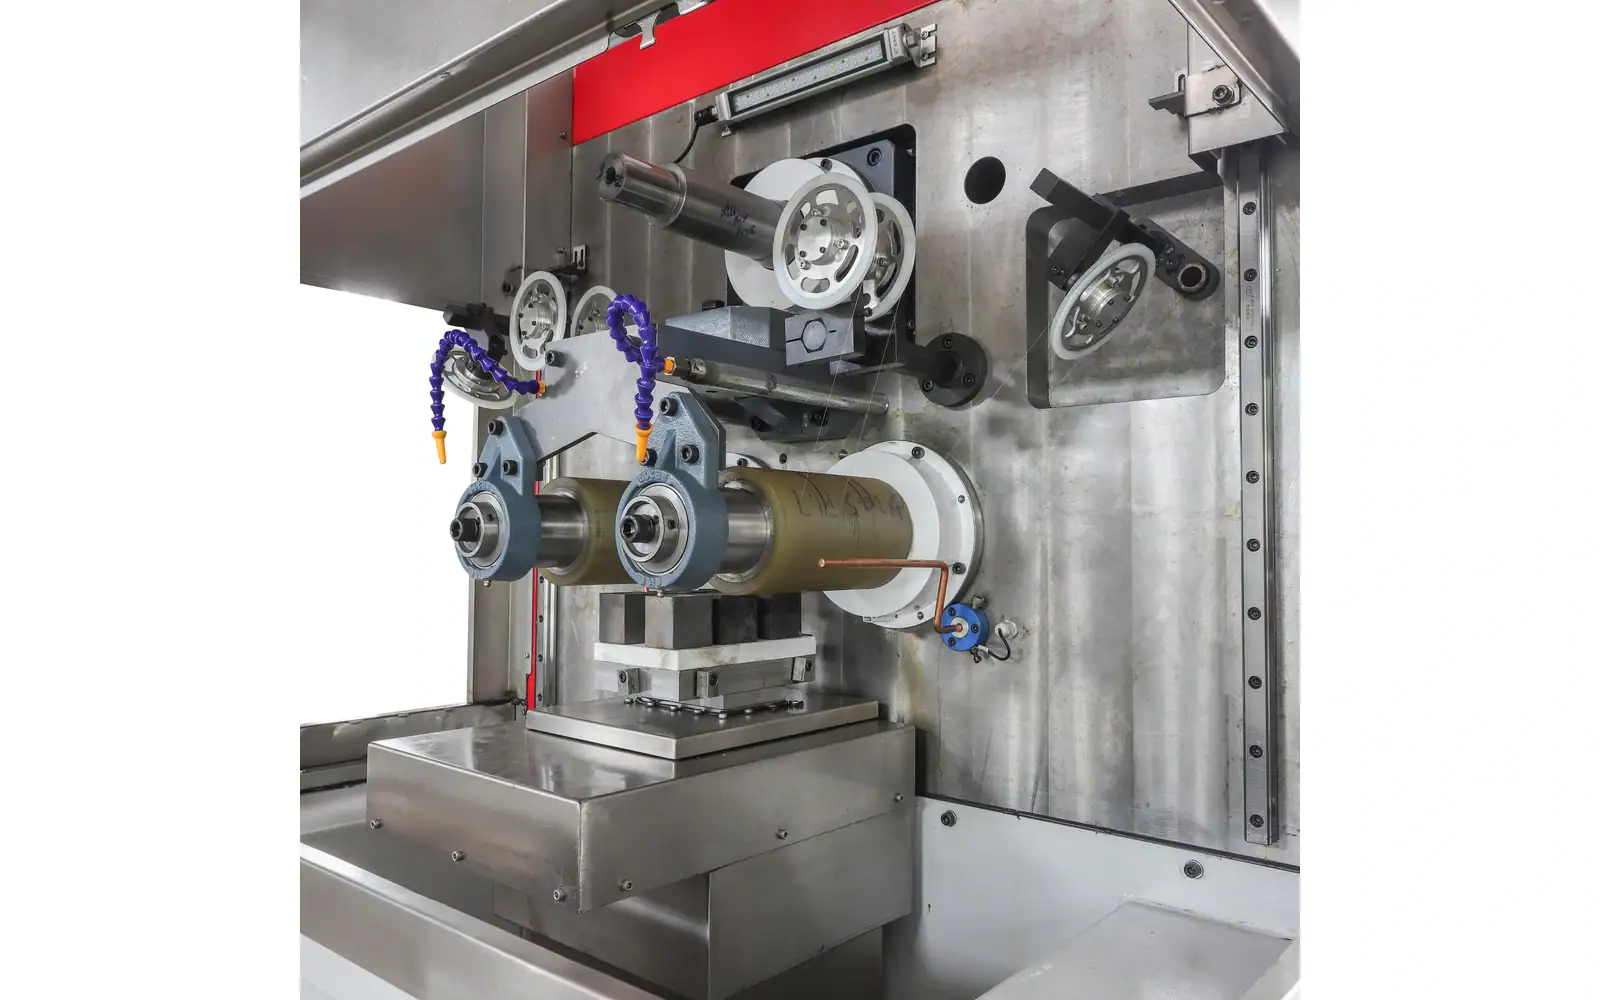
La tensión del alambre de sierra no debe aumentarse solo porque el alambre se comba. Primero identifique lo que informa la pantalla, si la alimentación o el estado de la herramienta cambiaron, y cuándo aparece la comba en el ciclo. Un punto de ajuste es una orden; no es prueba de carga estable durante el corte.
La investigación útil de la tensión del alambre de sierra conecta las señales del proceso con las mediciones de corte ordenadas. Sin esa conexión, un ajuste aparentemente exitoso puede ocultar un consumible desgastado, un problema de seguimiento o una condición de soporte cambiada.
Vimfun SOM4-630D especifica el control de tensión del alambre en circuito cerrado. Eso identifica una característica de control, no una configuración universal de tensión del alambre de sierra o prueba de carga estable; una prueba debe conectar la señal informada con el corte real y el resultado inspeccionado.
¿Qué mide la pantalla de tensión del alambre de sierra?
La tensión es la carga de tracción que soporta el alambre. Debe distinguirse de la fuerza de avance de la pieza, la corriente del motor y un porcentaje de software que puede representar otra cantidad. Pregunte qué variable informa realmente una pantalla del operador y cómo la obtiene el sistema.
A estudio de modelado de comba de alambre publicado relaciona el comportamiento de corte con la deformación del alambre y la carga medida en su sistema experimental. Proporciona contexto de investigación, no un objetivo de tensión para otra máquina. Utilice el procedimiento calificado del equipo en lugar de transferir los valores del estudio directamente.
Punto de ajuste y comportamiento real son diferentes
Un punto de ajuste es una instrucción para el sistema de control. La condición real del alambre puede variar debido al contacto, cambios de movimiento y otros eventos durante el ciclo. Un objetivo mostrado por sí solo no muestra cómo se comportó el proceso en esos momentos.
Registre la tensión del alambre de sierra utilizando la información disponible de la máquina, e identifique si una traza se mide, se estima o simplemente se ordena. Conserve las unidades y la ubicación o base de la medición. Dos pantallas con el mismo número pueden no describir la misma cantidad física.
Si el proyecto requiere evidencia dinámica, pregunte si el sistema puede retener registros relevantes. Una fotografía del panel puede mostrar un momento, pero no puede establecer la estabilidad durante un corte completo.
¿Más comba siempre significa más tensión?
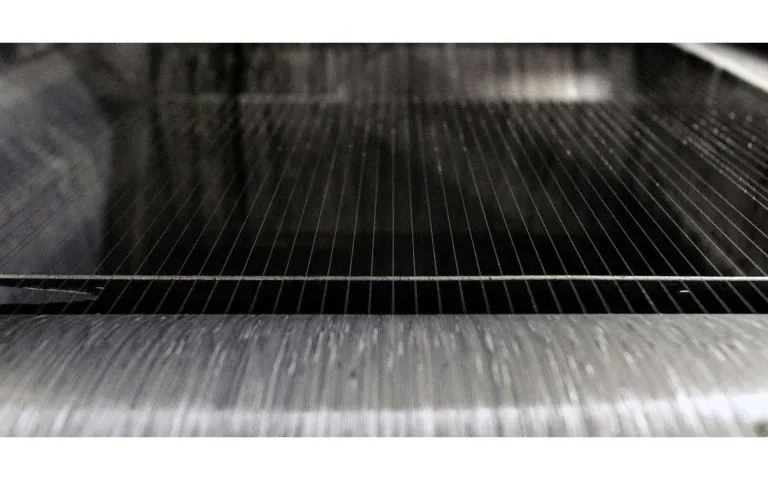
El alambre puede desviarse bajo la carga de corte en lugar de permanecer un divisor recto ideal. Esta deformación se discute comúnmente como comba del alambre. Su importancia depende de la configuración y el proceso, incluida la longitud de contacto y la relación entre la alimentación y la eliminación de material.
La tensión del alambre de sierra participa en esa relación, pero aumentarla no es una solución universal. El sistema de herramientas y guías tiene límites operativos aprobados, y un ajuste puede cambiar otros riesgos o comportamientos. Siga el procedimiento de la máquina y una prueba controlada.
Una observación de comba debe registrarse con la posición de la pieza y la condición del proceso. Una imagen sin escala o una referencia conocida es útil cualitativamente pero no debe convertirse en una medición precisa de deflexión.
La alimentación y la eliminación deben considerarse juntas
El control de tensión del alambre tiene como objetivo mantener la condición de carga seleccionada mientras cambia la carga de corte. La carga debe interpretarse junto con la alimentación, la longitud de contacto y el estado de la herramienta: aumentar la tensión para ocultar la comba puede dejar sin resolver el problema subyacente de eliminación. La comparación útil es la respuesta del proceso y la calidad del corte bajo una configuración documentada, no qué proveedor cotiza la tensión más alta.
La alimentación avanza la pieza hacia el arreglo de corte. La respuesta de eliminación de material depende de la herramienta seleccionada, el material y la condición actual. Una demanda excesiva en relación con la eliminación puede cambiar la carga y el comportamiento del alambre, pero el síntoma necesita investigación.
Al evaluar la tensión del alambre de sierra, registre el historial de alimentación, las interrupciones y los cambios relevantes del operador. No compare dos pasadas que cambiaron tanto la alimentación como la tensión y luego atribuya cada diferencia solo a la tensión.
Si la máquina proporciona otras señales de proceso, consérvelas con la misma referencia de tiempo o posición. Su relación puede ayudar a explicar un evento transitorio, mientras que ninguna debe tratarse como un sustituto universal para inspeccionar el resultado.
Construya una línea de tiempo con la alimentación, la variable de tensión informada y las interrupciones o reversiones disponibles del registro de la máquina. Mantenga las unidades y definiciones de las variables. La corriente del motor, un porcentaje ordenado y una carga de tracción medida son señales diferentes; no deben colocarse bajo el mismo encabezado de informe.
Para la tensión del alambre de sierra, primero compararía un intervalo afectado con uno no afectado de la misma configuración. Observe el desarrollo del contacto y cualquier cambio en el consumible u operador. Esa es una investigación más enfocada que cambiar varias configuraciones y descubrir que la siguiente pieza se ve mejor.
La trampa es perder la causalidad: un alambre nuevo y un ajuste de tensión realizados juntos no pueden aislar el ajuste. Trate el resultado como un cambio combinado. La tensión del alambre de sierra debe permanecer dentro del procedimiento aprobado del equipo, y el resultado aún necesita su inspección de geometría y defectos relevantes.
Un punto de ajuste no es una traza.
El tramo y la geometría afectan la interpretación
El tramo guiado y el contacto de la pieza cambian cómo responde el sistema a la carga. Una muestra pequeña y una pieza de producción grande pueden no presentar la misma condición, incluso con un punto de ajuste nominal idéntico. La geometría montada pertenece a la comparación.
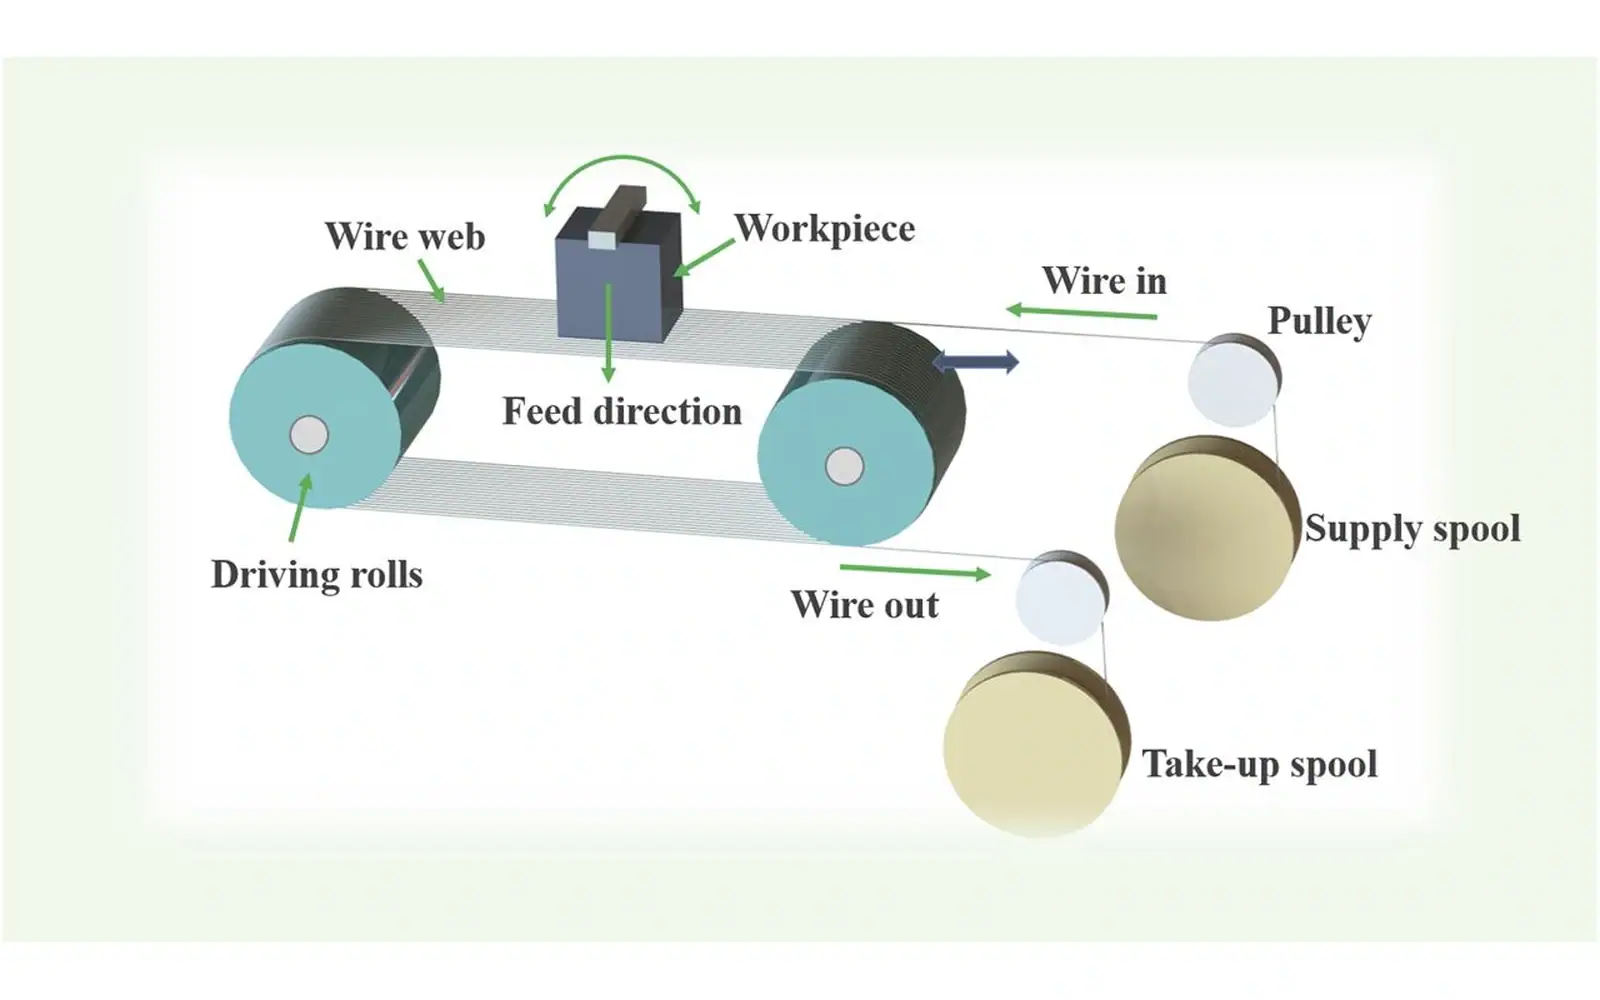
Las pruebas de tensión del alambre de sierra deben documentar el tamaño de entrada, la disposición del accesorio y las posiciones de corte utilizadas. Confirme que el material planificado y el ensamblaje montado estén dentro de la configuración evaluada. Evite extender un resultado de muestra pequeña a una afirmación de capacidad a gran escala sin evidencia adicional.
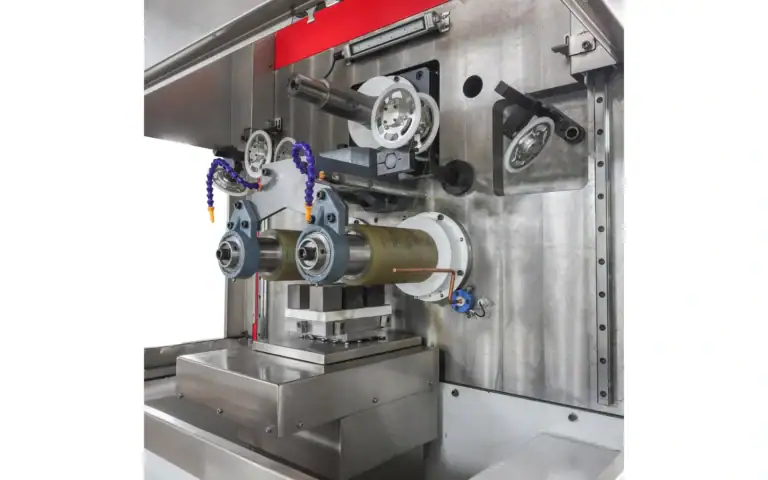
Para el concepto del equipo, consulte el sierra multihilo resumen. Su disposición operativa general no proporciona el punto de ajuste correcto para el material de un cliente.
¿Cambió la herramienta durante la comparación?
Un cambio en la salida puede coincidir con el desgaste de los consumibles, la condición o la alineación de la guía, en lugar de una configuración de control. Registre el historial relevante de la herramienta y las comprobaciones de la máquina realizadas según el procedimiento de mantenimiento aprobado.
Una investigación de la tensión de la sierra de alambre no debe comenzar cambiando un número para ocultar un problema de seguimiento o mecánico no resuelto. Confirme primero la configuración y el estado del sistema, luego pruebe un ajuste autorizado con un objetivo definido.
Mantenga los resultados de la inspección antes y después vinculados a la misma prueba. Si el consumible se reemplaza durante la comparación, documéntelo. De lo contrario, una mejora puede atribuirse a la tensión cuando el cambio de herramienta también contribuyó.
Revise el Ciclo de Corte Completo
La entrada, el corte principal y la separación final pueden presentar diferentes condiciones de contacto y soporte. Una sección media estable no demuestra que toda la carrera fuera estable. Conserve el registro del proceso y anote los eventos en los puntos de transición.
Para la tensión de la sierra de alambre, identifique si los cambios son eventos comandados normales, respuestas medidas o desviaciones inesperadas. El proveedor del equipo debe explicar la lógica de control relevante para la interpretación dentro del procedimiento operativo autorizado.
Un ciclo interrumpido necesita un registro claro de lo que sucedió y qué rebanadas podrían verse afectadas. Sin ese contexto, un promedio de lote puede ocultar la condición asociada con una región dañada.
Vincule las Señales del Proceso con la Inspección de la Rebanada
Inspeccione la distribución del espesor, los defectos de borde relevantes y la condición de la superficie utilizando el método acordado. Conserve el orden de las rebanadas donde ayude a conectar la salida con el historial del proceso. Un rastro del panel es evidencia del proceso, no aceptación de la pieza terminada.
En Sierra multicable de 4 ejes proporciona una configuración para la revisión del proyecto. Su idoneidad depende del material y la configuración reales; el control de la tensión de la sierra de alambre no garantiza por sí solo una tolerancia de espesor particular.
Si un defecto aparece solo después de la liberación o limpieza, investigue también esa etapa. No utilice una explicación conveniente de la tensión cuando la evidencia no establezca el momento o la causa del daño.
Separe el Comando de Control de la Investigación
Comience con el significado de la señal mostrada. Obtenga la documentación del controlador o de la máquina necesaria para identificar la cantidad informada, sus unidades y su relación con el comando. Una pantalla que sigue su punto de ajuste puede establecer una observación sin probar la condición en todas partes a lo largo del alambre en movimiento.
Para la tensión de la sierra de alambre, el tiempo importa. Registre cuándo ocurre la desviación observada o el cambio de señal en relación con la entrada, el corte principal, la reversa y la salida. Un valor muestreado en un momento arbitrario no puede explicar una observación dependiente del ciclo. Mantenga el registro de tiempo conectado a la misma carrera y condición de la herramienta.
Revise lo que cambió antes de ajustar el comando. La sección del material, la alimentación, el montaje o el estado de la herramienta pueden diferir de la línea de base. Enumere esas diferencias y decida cuáles se pueden controlar. Una configuración más alta elegida sin esa revisión puede alterar el proceso y dejar sin resolver la causa original.
La investigación debe conectar las señales con las mediciones ordenadas del blanco. Si aparece una tendencia dimensional, conserve la posición de la rebanada y las condiciones de inspección. Compare los estados de medición equivalentes antes de interpretar la tendencia como una respuesta a la carga. De lo contrario, un cambio de soporte o de muestreo puede complicar la conclusión.
Una prueba de tensión de sierra de alambre necesita un límite operativo autorizado del equipo y las herramientas reales, no un valor copiado de una ilustración de investigación. Este artículo describe qué registrar; no prescribe una configuración segura para una configuración no especificada. Mantenga cualquier ajuste propuesto dentro del procedimiento de proceso aprobado.
Registrar las intervenciones durante la ejecución. Un cambio de hilo, un cambio de alimentación o un ciclo interrumpido pueden alterar el significado de una comparación antes y después. Dichos registros no invalidan la ejecución, pero limitan la causa que se puede asignar a un solo cambio de comando.
Elija el próximo ajuste a partir de la pregunta que respalda la evidencia. Si la definición de la señal aún no está clara, resuelva primero esa documentación. Si la condición de la herramienta cambió, restaure una línea de base interpretable. Si la tendencia de salida permanece bajo condiciones equivalentes, diseñe un seguimiento controlado en lugar de aumentar la configuración hasta que desaparezca un síntoma visible.
| Campo de decisión | Evidencia a retener |
|---|---|
| Señal | Significado, unidades y tiempo en el ciclo |
| Línea base | Condición de la herramienta, material, alimentación y montaje |
| Salida | Mediciones ordenadas y registro de intervención |
Elija la página que responde a su pregunta
Este artículo responde: ¿Qué observaciones justifican un cambio de tensión en lugar de otra corrección de proceso? No reemplaza los alcances de equipo o aplicación siguientes.
| Su pregunta | Página relevante | Límite |
|---|---|---|
| ¿Cómo difiere el equipo de corte de alambre por lotes? | sierra multihilo | Contexto de aplicación o proceso para la tarea receptora |
| ¿Necesita el contexto de la sierra de hilo múltiple de 4 ejes? | Sierra multicable de 4 ejes | Configuración del equipo y su alcance declarado |
PREGUNTAS FRECUENTES
¿Debería aumentar la tensión de la sierra de hilo cada vez que el hilo se arquea?
No automáticamente. La tensión de la sierra de hilo debe considerarse junto con la alimentación, el estado de la herramienta y la geometría. Establezca cuándo aparece el arco y qué cambió, luego siga el procedimiento aprobado. Un síntoma visible por sí solo no identifica la configuración correctiva.
¿El control de la tensión de la sierra de hilo garantiza cortes aceptables?
No. Describe una característica de control. La calidad de salida aún depende de la tarea real y debe inspeccionarse según el método acordado. Mantenga las observaciones del controlador y la aceptación dimensional como registros relacionados pero separados.
¿Se puede copiar una configuración de tensión de sierra de hilo publicada?
No lo trate como una instrucción universal. Verifique el material, las herramientas, la configuración y el límite operativo del equipo real. Una configuración de investigación puede explicar un experimento sin definir un valor de producción aprobado para otra máquina.
Construir un registro de prueba controlada
Identifique el lote de material, la geometría, la herramienta, el accesorio, las configuraciones aprobadas y la hoja de aceptación. Cambie una variable prevista donde sea práctico y registre las diferencias inevitables. Devuelva cortes representativos y conserve los datos necesarios para compararlos.
Conserve la línea de base aprobada y registre la definición de la pantalla, el punto de ajuste seleccionado, el historial de alimentación, la condición de la herramienta y el tiempo del evento. Vincule ese registro con las posiciones de corte y la inspección. Si se propone un cambio en la tensión de la sierra de hilo, defina el síntoma que debe resolver y cámbielo dentro del procedimiento de la máquina; juzgue el resultado por los cortes aceptados, no solo por el punto de ajuste.