Tension du fil dans le sciage multi-fils : pourquoi elle détermine la qualité de la tranche
La tension de la scie à fil interagit avec la déformation, l'avance et l'état de l'outil. Apprenez ce qu'il faut enregistrer lors d'un essai et pourquoi un point de consigne seul ne peut pas établir la qualité de la tranche.
La tension de la scie à fil ne doit pas être augmentée simplement parce que le fil se déforme. Identifiez d'abord ce que l'affichage indique, si l'avance ou l'état de l'outil a changé, et quand la déformation apparaît dans le cycle. Un point de consigne est une commande ; il ne prouve pas un chargement stable tout au long de la coupe.
L'investigation utile sur la tension de la scie à fil relie les signaux du processus aux mesures de tranches ordonnées. Sans cette connexion, un ajustement apparemment réussi peut masquer un consommable usé, un problème de suivi ou un changement de condition de support.
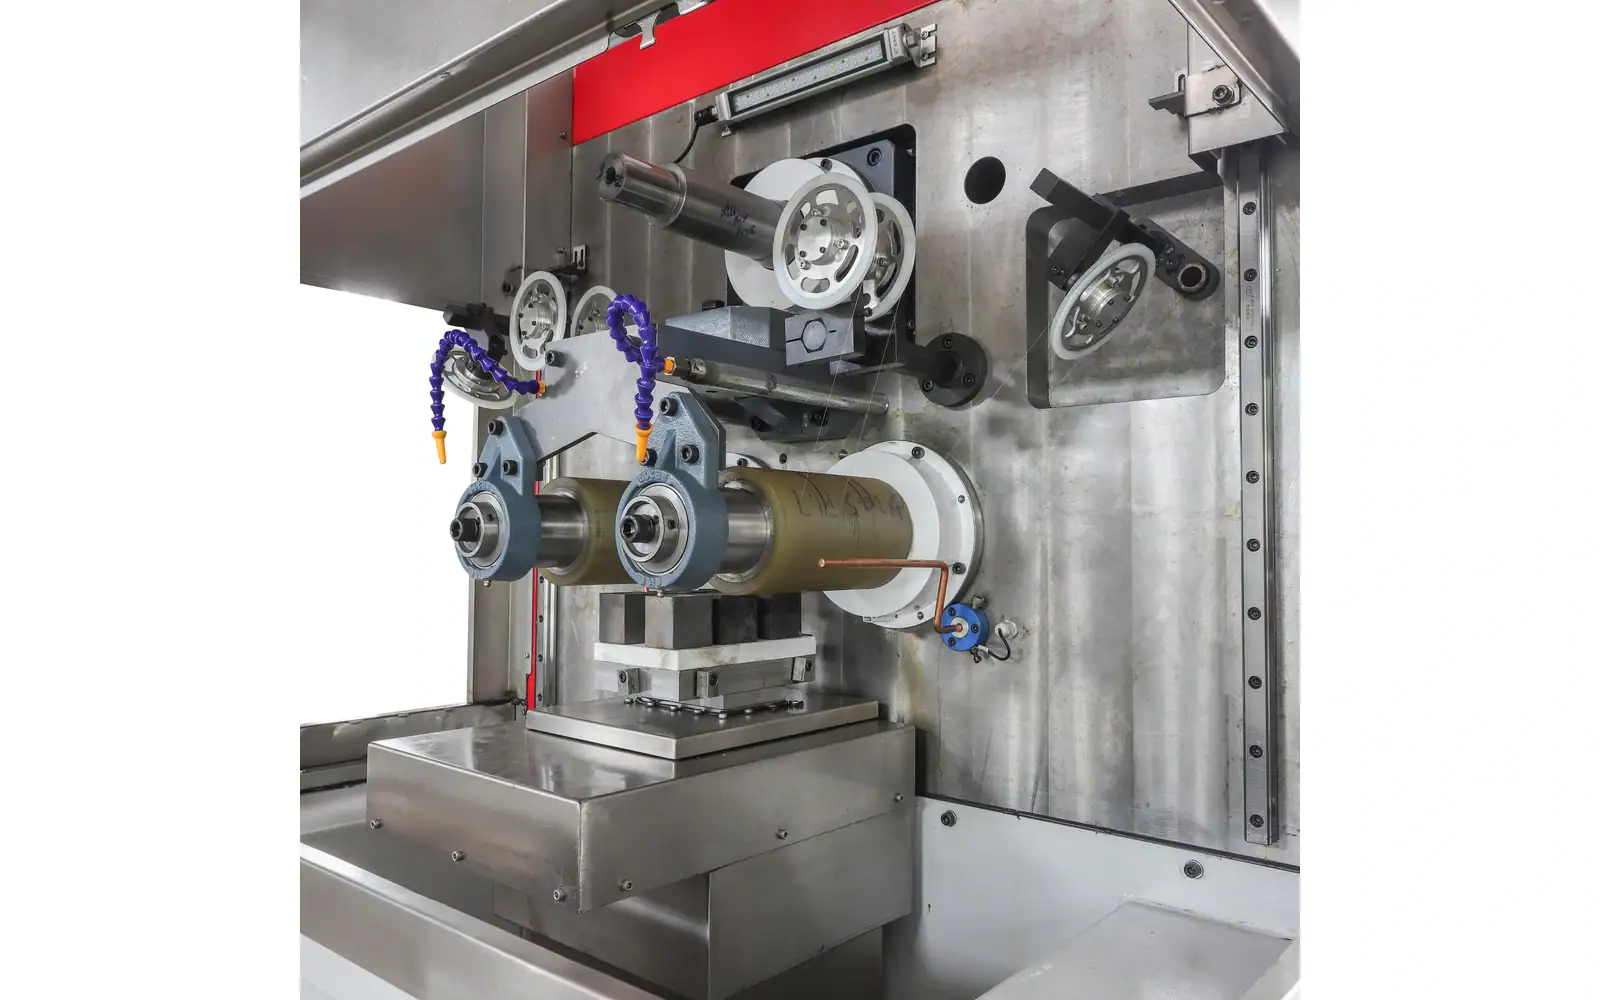
Le Vimfun SOM4-630D spécifie un contrôle de tension de fil en boucle fermée. Cela identifie une caractéristique de contrôle, pas un réglage universel de la tension de la scie à fil ou une preuve de chargement stable ; un essai doit relier le signal rapporté à la coupe réelle et au résultat inspecté.
Que mesure l'affichage de la tension de la scie à fil ?
La tension est la charge de traction supportée par le fil. Elle doit être distinguée de la force d'avance de la pièce, du courant du moteur et d'un pourcentage logiciel qui peut représenter une autre quantité. Demandez quelle variable un affichage opérateur rapporte réellement et comment le système l'obtient.
A étude de modélisation de la déformation du fil de scie publiée relie le comportement de coupe à la déformation du fil et à la charge mesurée dans son système expérimental. Elle fournit un contexte de recherche, pas une cible de tension pour une autre machine. Utilisez la procédure qualifiée de l'équipement plutôt que de transférer directement les valeurs de l'étude.
Le point de consigne et le comportement réel sont différents
Un point de consigne est une instruction au système de contrôle. L'état réel du fil peut varier en raison du contact, des changements de mouvement et d'autres événements pendant le cycle. Une cible affichée seule ne montre pas comment le processus s'est comporté à ces moments-là.
Enregistrez la tension de la scie à fil en utilisant les informations disponibles sur la machine, et identifiez si une trace est mesurée, estimée ou simplement commandée. Préservez les unités et l'emplacement ou la base de la mesure. Deux affichages avec le même nombre peuvent ne pas décrire la même quantité physique.
Si le projet nécessite des preuves dynamiques, demandez si le système peut conserver les enregistrements pertinents. Une photographie du panneau peut montrer un moment, mais elle ne peut pas établir la stabilité tout au long d'une coupe complète.
Une plus grande déformation signifie-t-elle toujours plus de tension ?
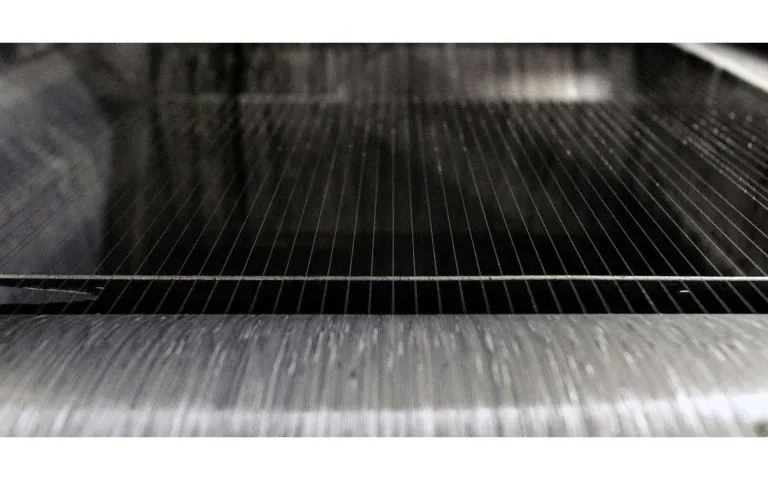
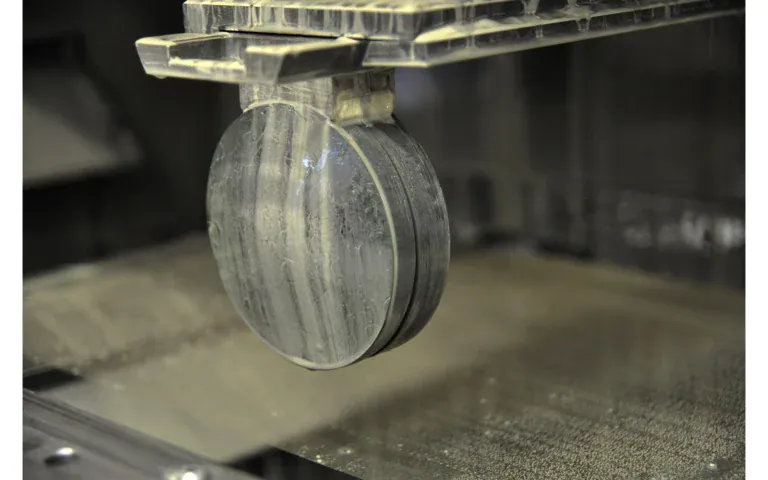
Le fil peut fléchir sous la charge de coupe au lieu de rester un diviseur droit idéal. Cette déformation est couramment appelée déformation du fil. Son importance dépend de la configuration et du processus, y compris de la longueur de contact et de la relation entre l'avance et l'enlèvement de matière.
La tension de la scie à fil participe à cette relation, mais l'augmenter n'est pas une solution universelle. Le système d'outil et de guidage a des limites de fonctionnement approuvées, et un ajustement peut modifier d'autres risques ou comportements. Suivez la procédure de la machine et un essai contrôlé.
Une observation de déformation doit être enregistrée avec la position de la pièce et la condition du processus. Une image sans échelle ou référence connue est utile qualitativement mais ne doit pas être convertie en une mesure de déflexion précise.
L'avance et l'enlèvement doivent être considérés ensemble
Le contrôle de la tension du fil vise à maintenir la condition de charge sélectionnée pendant que la charge de coupe change. La charge doit être interprétée en conjonction avec l'avance, la longueur de contact et l'état de l'outil : augmenter la tension pour masquer la déformation peut laisser le problème d'enlèvement sous-jacent non résolu. La comparaison utile est la réponse du processus et la qualité de la tranche dans une configuration documentée, pas quel fournisseur cite la tension la plus élevée.
L'avance fait avancer la pièce dans le dispositif de coupe. La réponse d'enlèvement de matière dépend de l'outil sélectionné, du matériau et de l'état actuel. Une demande excessive par rapport à l'enlèvement peut modifier la charge et le comportement du fil, mais le symptôme nécessite une investigation.
Lors de l'évaluation de la tension de la scie à fil, enregistrez l'historique de l'avance, les interruptions et les changements pertinents de l'opérateur. Ne comparez pas deux passes qui ont modifié à la fois l'avance et la tension, puis attribuez chaque différence à la seule tension.
Si la machine fournit d'autres signaux de processus, conservez-les avec la même référence temporelle ou de position. Leur relation peut aider à expliquer un événement transitoire, tandis qu'aucun ne doit être traité comme un substitut universel à l'inspection du résultat.
Construisez une chronologie avec l'avance, la variable de tension rapportée et les interruptions ou inversions disponibles à partir de l'enregistrement de la machine. Conservez les unités et les définitions des variables. Le courant du moteur, un pourcentage commandé et une charge de traction mesurée sont des signaux différents ; ils ne doivent pas être placés sous le même titre de rapport.
Pour la tension de la scie à fil, je comparerais d'abord un intervalle affecté avec un intervalle non affecté de la même configuration. Notez le développement du contact et tout changement de consommable ou d'opérateur. C'est une investigation plus ciblée que de modifier plusieurs réglages et de constater que la pièce suivante semble meilleure.
Le piège est de perdre la causalité : un nouveau fil et un ajustement de tension effectués ensemble ne permettent pas d'isoler l'ajustement. Traitez le résultat comme un changement combiné. La tension de la scie à fil doit rester dans la procédure approuvée de l'équipement, et le résultat nécessite toujours son inspection géométrique et des défauts pertinents.
Un point de consigne n'est pas une trace.
L'envergure et la géométrie affectent l'interprétation
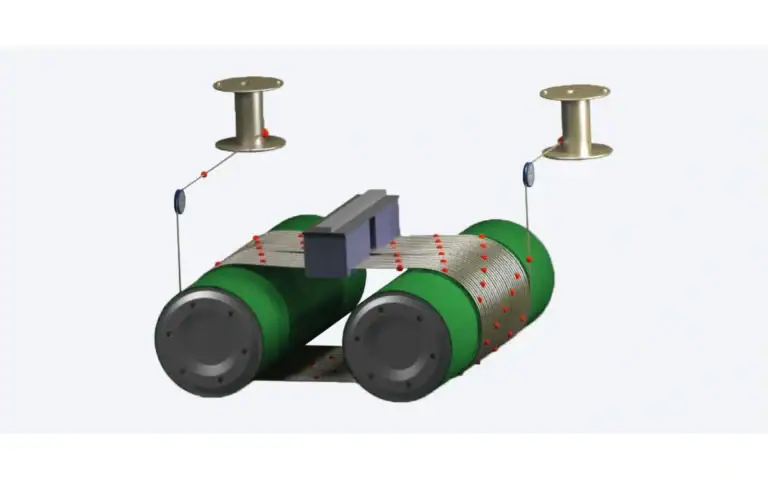
L'envergure guidée et le contact de la pièce modifient la façon dont le système répond à la charge. Un petit spécimen et une grande pièce de production peuvent ne pas présenter la même condition, même à un point de consigne nominal identique. La géométrie montée appartient à la comparaison.
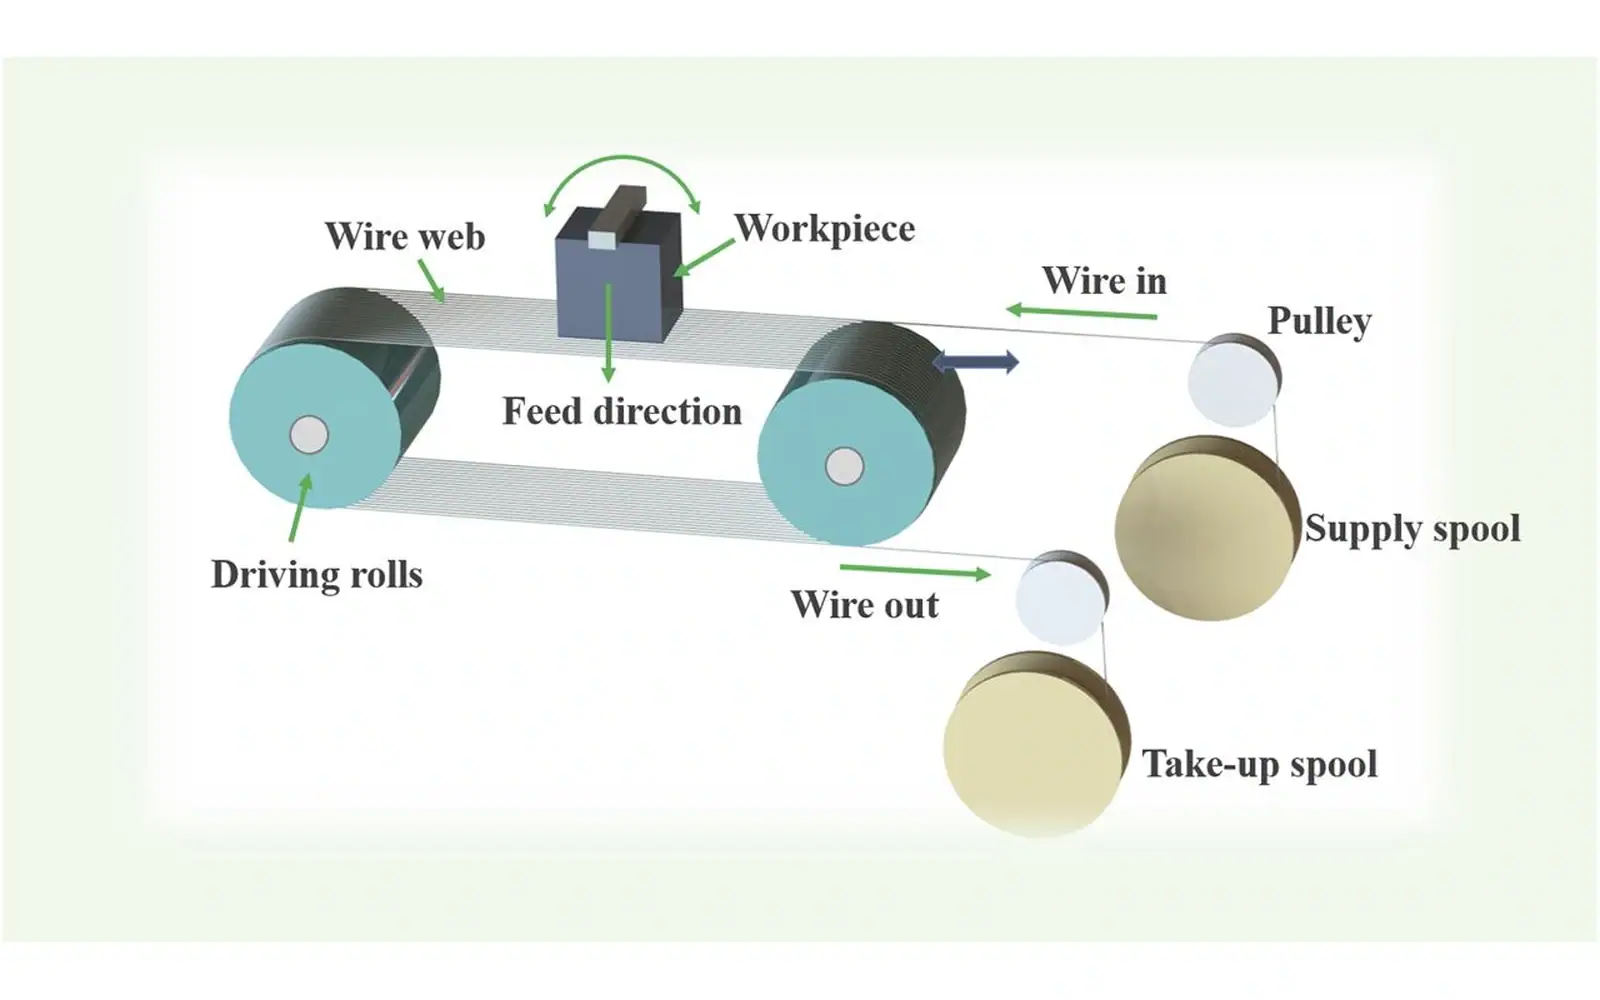
Les essais de tension de scie à fil doivent documenter la taille de l'entrée, la disposition du montage et les positions de coupe utilisées. Confirmez que le stock prévu et l'assemblage monté sont dans la configuration évaluée. Évitez d'étendre un résultat d'échantillon réduit à une revendication de capacité à grande échelle sans preuves supplémentaires.
Pour le concept d'équipement, consultez la scie multifilaire vue d'ensemble. Son arrangement de fonctionnement général ne fournit pas le point de consigne correct pour le matériau d'un client.
L'outil a-t-il été changé pendant la comparaison ?
Une sortie changeante peut coïncider avec l'usure des consommables, l'état ou l'alignement du guide plutôt qu'avec un réglage de contrôle. Enregistrez l'historique pertinent de l'outil et les vérifications de la machine effectuées selon la procédure de maintenance approuvée.
Une enquête sur la tension du fil de scie ne doit pas commencer par modifier un chiffre pour masquer un problème de suivi ou mécanique non résolu. Confirmez d'abord la configuration et l'état du système, puis testez un ajustement autorisé avec un objectif défini.
Conservez les résultats d'inspection avant et après, liés au même essai. Si le consommable est remplacé pendant la comparaison, documentez-le. Sinon, une amélioration peut être attribuée à la tension alors que le changement d'outil y a également contribué.
Examiner le cycle de coupe complet
L'entrée, la coupe principale et la séparation finale peuvent présenter des conditions de contact et de support différentes. Une section médiane stable ne prouve pas que toute la course a été stable. Conservez l'enregistrement du processus et notez les événements aux points de transition.
Pour la tension du fil de scie, déterminez si les changements sont des événements commandés normaux, des réponses mesurées ou des déviations inattendues. Le fournisseur de l'équipement doit expliquer la logique de contrôle pertinente pour l'interprétation dans le cadre de la procédure d'exploitation autorisée.
Un cycle interrompu nécessite un enregistrement clair de ce qui s'est passé et quelles tranches pourraient être affectées. Sans ce contexte, une moyenne de lot peut masquer la condition associée à une région endommagée.
Relier les signaux du processus à l'inspection des tranches
Inspectez la distribution de l'épaisseur, les défauts de bord pertinents et l'état de surface selon la méthode convenue. Conservez l'ordre des tranches lorsqu'il aide à relier la sortie à l'historique du processus. Une trace de panneau est une preuve de processus, pas une acceptation de pièce finie.
Le scie multi-fils à 4 axes fournit une configuration pour l'examen du projet. Sa pertinence dépend du matériau et de la configuration réels ; le contrôle de la tension du fil de scie ne promet pas à lui seul une tolérance d'épaisseur particulière.
Si un défaut apparaît seulement après la libération ou le nettoyage, enquêtez également sur cette étape. N'utilisez pas une explication de tension commode lorsque les preuves n'établissent pas le moment ou la cause des dommages.
Séparer la commande de contrôle de l'enquête
Commencez par la signification du signal affiché. Obtenez la documentation du contrôleur ou de la machine nécessaire pour identifier la quantité signalée, ses unités et sa relation avec la commande. Un affichage qui suit son point de consigne peut établir une observation sans prouver la condition partout le long du fil en mouvement.
Pour la tension du fil de scie, le temps est important. Enregistrez quand le débattement observé ou le changement de signal se produit par rapport à l'entrée, la coupe principale, l'inversion et la sortie. Une valeur échantillonnée à un moment arbitraire ne peut pas expliquer une observation dépendante du cycle. Conservez l'enregistrement du timing connecté à la même course et à l'état de l'outil.
Examinez ce qui a changé avant d'ajuster la commande. La section du matériau, l'alimentation, le montage ou l'état de l'outil peuvent différer de la référence. Listez ces différences et décidez lesquelles peuvent être contrôlées. Un réglage plus élevé choisi sans cet examen peut modifier le processus tout en laissant la cause d'origine non résolue.
L'enquête doit relier les signaux aux mesures de blancs commandés. Si une tendance dimensionnelle apparaît, conservez la position de la tranche et les conditions d'inspection. Comparez les états de mesure équivalents avant d'interpréter la tendance comme une réponse au chargement. Sinon, un changement de support ou d'échantillonnage peut compliquer la conclusion.
Un essai de tension de fil de scie nécessite une limite de fonctionnement autorisée à partir de l'équipement et de l'outillage réels, et non une valeur copiée d'une illustration de recherche. Cet article décrit ce qu'il faut enregistrer ; il ne prescrit pas un réglage sûr pour une configuration non spécifiée. Conservez tout ajustement proposé dans la procédure de processus approuvée.
Signaler les interventions pendant le fonctionnement. Un changement de fil, un changement d'alimentation ou un cycle interrompu peut modifier la signification d'une comparaison avant et après. Ces enregistrements n'invalident pas le fonctionnement, mais ils limitent la cause qui peut être attribuée à un seul changement de commande.
Choisir le prochain ajustement à partir de la question que les preuves soutiennent. Si la définition du signal n'est toujours pas claire, résolvez d'abord cette documentation. Si l'état de l'outil a changé, rétablissez une base de référence interprétable. Si la tendance de sortie reste sous des conditions équivalentes, concevez un suivi contrôlé plutôt que d'augmenter le réglage jusqu'à ce qu'un symptôme visible disparaisse.
| Champ de décision | Preuves à conserver |
|---|---|
| Signal | Signification, unités et synchronisation dans le cycle |
| Référence | État de l'outil, du stock, de l'alimentation et du montage |
| Sortie | Mesures commandées et enregistrement des interventions |
Choisissez la page qui répond à votre question
Cet article répond : Quelles observations justifient un changement de tension plutôt qu'une autre correction de processus ? Il ne remplace pas les portées d'équipement ou d'application suivantes.
| Votre question | Page pertinente | Limite |
|---|---|---|
| En quoi l'équipement de tranchage de fil par lots diffère-t-il ? | scie multifilaire | Contexte d'application ou de processus pour la tâche de réception |
| Besoin du contexte de la scie multi-fils 4 axes ? | scie multi-fils à 4 axes | Configuration de l'équipement et sa portée déclarée |
FAQ
La tension de la scie à fil doit-elle augmenter chaque fois que le fil se courbe ?
Pas automatiquement. La tension de la scie à fil doit être considérée avec l'alimentation, l'état de l'outil et la géométrie. Établissez quand la courbure apparaît et ce qui a changé, puis suivez la procédure approuvée. Un symptôme visible seul n'identifie pas le réglage correctif.
Le contrôle de la tension de la scie à fil garantit-il des ébauches acceptables ?
Non. Il décrit une fonction de contrôle. La qualité de sortie dépend toujours de la tâche réelle et doit être inspectée selon la méthode convenue. Conservez les observations du contrôleur et l'acceptation dimensionnelle comme des enregistrements liés mais distincts.
Un réglage de tension de scie à fil publié peut-il être copié ?
Ne le traitez pas comme une instruction universelle. Vérifiez le matériau, l'outillage, la configuration et les limites de fonctionnement de l'équipement réel. Un réglage de recherche peut expliquer une expérience sans définir une valeur de production approuvée pour une autre machine.
Construire un enregistrement d'essai contrôlé
Identifiez le lot de matériau, la géométrie, l'outil, le montage, les réglages approuvés et la feuille d'acceptation. Changez une variable prévue lorsque cela est possible et enregistrez les différences inévitables. Retournez des ébauches représentatives et conservez les données nécessaires pour les comparer.
Préservez la base de référence approuvée et enregistrez la définition de l'affichage, le point de consigne sélectionné, l'historique de l'alimentation, l'état de l'outil et la synchronisation des événements. Liez cet enregistrement aux positions de coupe et à l'inspection. Si un changement de tension de la scie à fil est proposé, définissez le symptôme qu'il devrait résoudre et modifiez-le dans la procédure de la machine ; jugez le résultat par les ébauches acceptées, pas seulement par le point de consigne.