マルチワイヤーソーイングにおけるワイヤー張力:スライス品質が決まる理由
ワイヤーソーの張力は、弓なり、送り、工具の状態と相互作用します。試行で記録すべきこと、および設定値だけではスライス品質を確立できない理由を学びましょう。.
ワイヤーが弓なりになったからといって、ワイヤーソーの張力を上げるべきではありません。まず、ディスプレイが何を報告しているか、送りや工具の状態が変化したかどうか、そしてサイクル中に弓なりがいつ現れるかを特定してください。設定値はコマンドであり、カット全体での安定した負荷の証拠ではありません。.
有用なワイヤーソー張力調査は、プロセス信号と注文されたスライス測定値を結びつけます。その接続がないと、一見成功した調整が、摩耗した消耗品、トラッキングの問題、またはサポート状態の変化を隠してしまう可能性があります。.
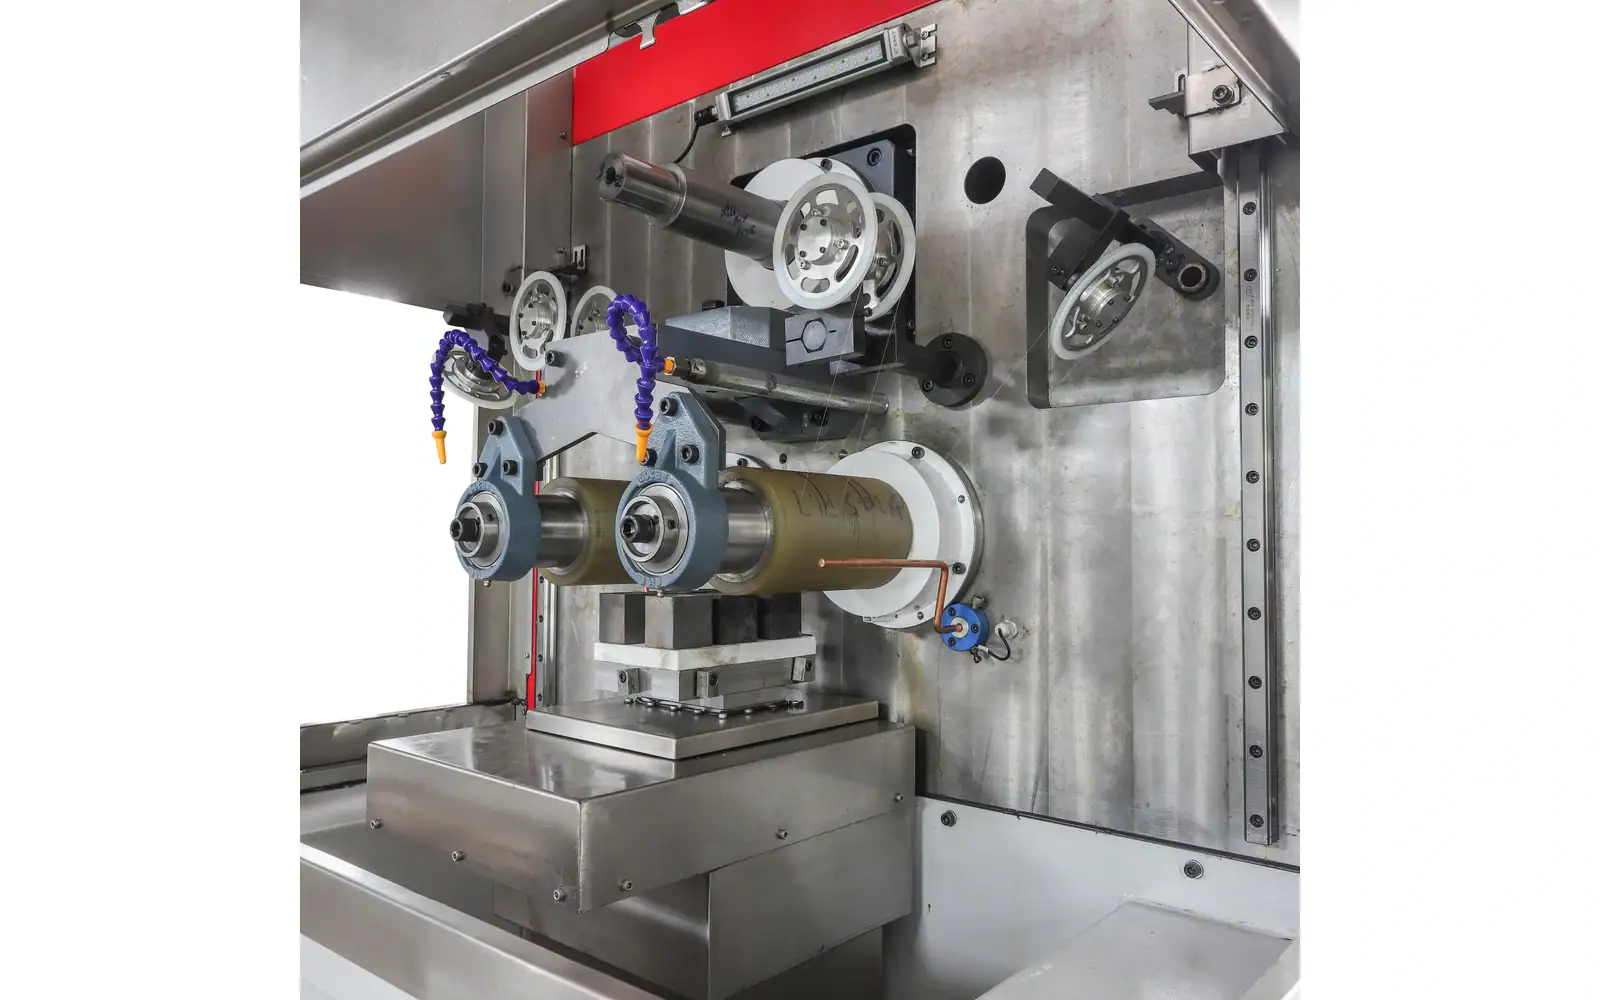
Vimfun SOM4-630Dは、クローズドループワイヤー張力制御を指定しています。これは制御機能であり、普遍的なワイヤーソー張力設定や安定した負荷の証拠ではありません。試行では、報告された信号と実際のカットおよび検査された出力を結びつける必要があります。.
ワイヤーソーの張力ディスプレイは何を測定しますか?
張力とは、ワイヤーが受ける引張負荷のことです。ワークピースの送り力、モーター電流、および他の量を表す可能性のあるソフトウェアのパーセンテージとは区別する必要があります。オペレーターディスプレイが実際にどの変数を報告しているか、そしてシステムがそれをどのように取得しているかを尋ねてください。.
A 公表されたワイヤーボウモデリング研究 切断挙動とワイヤーの変形および実験システムでの測定負荷との関係を示しています。これは研究の文脈を提供するものであり、他の機械の張力ターゲットではありません。研究値を直接転送するのではなく、装置の認定された手順を使用してください。.
設定値と実際の挙動は異なります
設定値は制御システムへの指示です。実際のワイヤーの状態は、サイクル中の接触、動きの変化、その他のイベントによって変動する可能性があります。表示されたターゲットだけでは、それらの瞬間のプロセスの挙動を示すことはできません。.
機械から利用可能な情報を使用してワイヤーソーの張力を記録し、トレースが測定されたものか、推定されたものか、単にコマンドされたものかを特定してください。単位と測定の場所または基準を保持してください。同じ数値を持つ2つのディスプレイが、同じ物理量を表しているとは限りません。.
プロジェクトで動的な証拠が必要な場合は、システムが関連する記録を保持できるかどうかを尋ねてください。パネルの写真は1つの瞬間を示すことはできますが、完全なカット全体での安定性を確立することはできません。.
弓なりが大きくなると、常に張力も大きくなるべきですか?
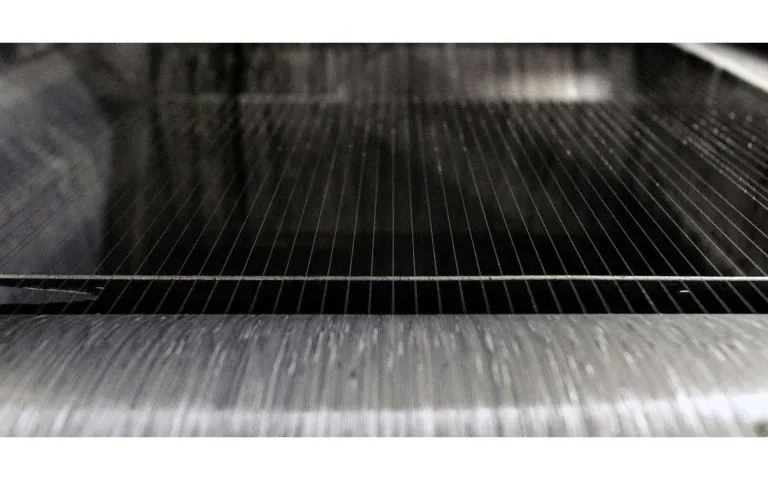
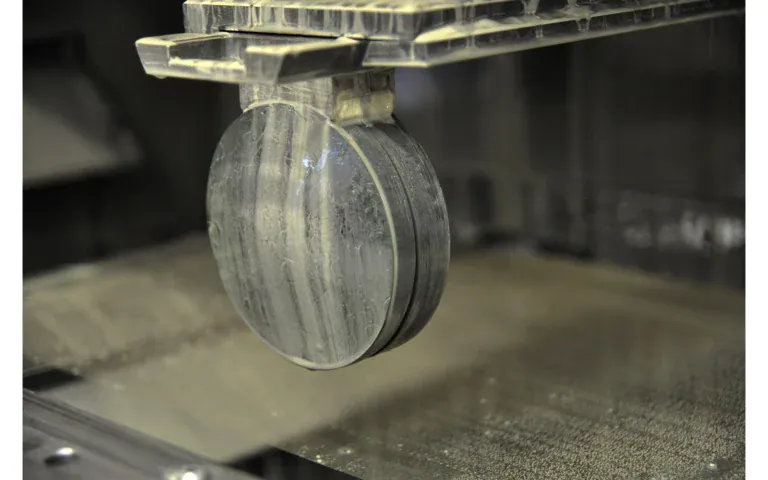
ワイヤーは、理想的な直線的な仕切りとして残るのではなく、切断荷重下でたわむことがあります。この変形は、一般的にワイヤーボウとして議論されます。その重要性は、セットアップとプロセス、接触長、送りと材料除去の関係を含めて依存します。.
ワイヤーソーの張力はその関係に関与しますが、それを増やすことは普遍的な解決策ではありません。工具およびガイドシステムには承認された動作限界があり、調整は他のリスクや挙動を変える可能性があります。機械の手順と管理された試行に従ってください。.
弓なりの観測は、ワークピースの位置とプロセス条件とともに記録されるべきです。スケールや既知の参照がない画像は、定性的には有用ですが、正確なたわみ測定値に変換されるべきではありません。.
送りと除去は一緒に考慮する必要があります
ワイヤー張力制御は、切断荷重が変化する間に選択された負荷条件を維持することを目的としています。負荷は、送り、接触長、工具の状態と並行して解釈される必要があります。弓なりを隠すために張力を上げても、根本的な除去の問題が未解決のままになる可能性があります。有用な比較は、どのサプライヤーが最高の張力を引用しているかではなく、文書化された構成の下でのプロセス応答とスライス品質です。.
送りはワークピースを切断配置に前進させます。材料除去の応答は、選択された工具、材料、および現在の状態に依存します。除去に対して過剰な要求は、負荷とワイヤーの挙動を変える可能性がありますが、その症状は調査が必要です。.
ワイヤーソーの張力を評価する際は、送り履歴、中断、および関連するオペレーターの変更を記録してください。送りと張力の両方が変更された2つの実行を比較し、すべての違いを張力のみに起因させないでください。.
機械が他のプロセス信号を提供する場合は、同じ時間または位置参照でそれらを保持してください。それらの関係は、一時的なイベントを説明するのに役立つかもしれませんが、出力の検査の普遍的な代替として扱われるべきではありません。.
送り、報告された張力変数、および機械記録から利用可能な中断または反転を含む1つのタイムラインを構築してください。変数の単位と定義を保持してください。モーター電流、コマンドされたパーセンテージ、および測定された引張負荷は異なる信号です。それらを同じレポートヘッダーの下に配置しないでください。.
ワイヤーソーの張力については、まず影響を受けた区間を同じセットアップの無影響の区間と比較します。接触の進展と、消耗品またはオペレーターの変更をメモしてください。これは、いくつかの設定を変更して次のピースが良くなったことを見つけるよりも、より焦点を絞った調査です。.
落とし穴は因果関係の喪失です。新しいワイヤーと張力調整を同時に行うと、調整を分離できません。結果を複合的な変更として扱ってください。ワイヤーソーの張力は、承認された装置の手順内に留まるべきであり、出力は依然としてその幾何学的形状と関連する欠陥検査を必要とします。.
設定値はトレースではありません。.
スパンとジオメトリが解釈に影響します
ガイド付きスパンとワークピースの接触は、システムが負荷にどのように応答するかを変えます。小さなサンプルと大きな生産ワークピースは、同じ公称設定値であっても、同じ状態を示さない場合があります。取り付けられたジオメトリは比較に含まれるべきです。.
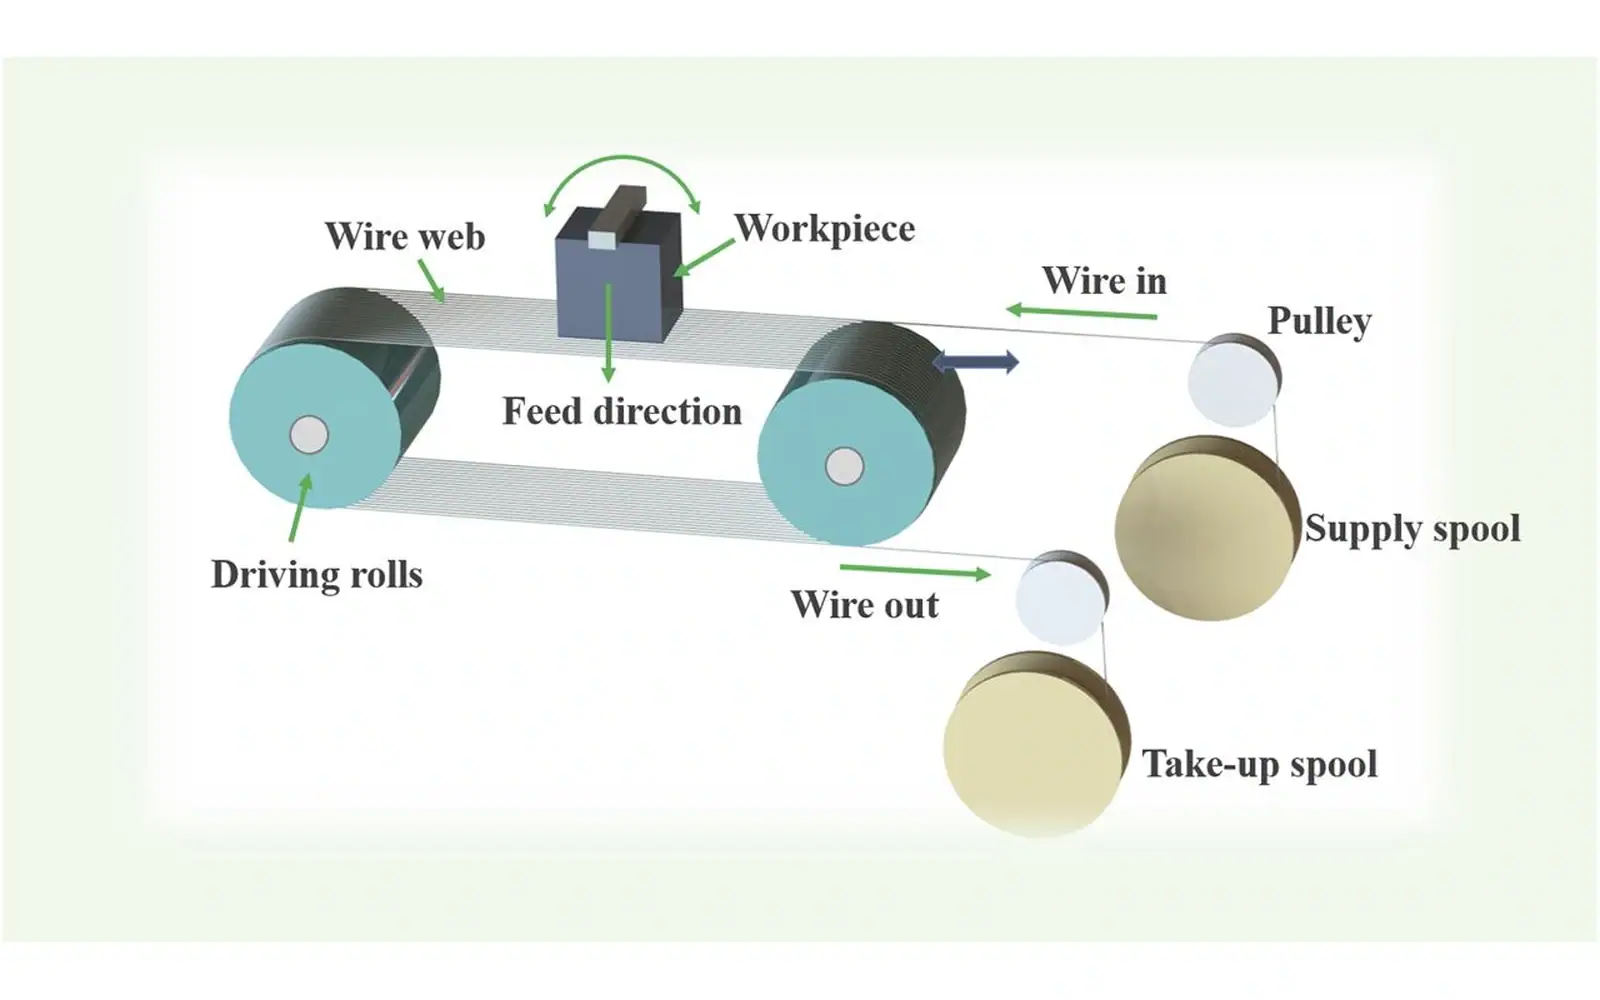
ワイヤーソーの張力試験では、入力サイズ、固定具の配置、および使用された切断位置を文書化する必要があります。計画された在庫と取り付けられたアセンブリが、評価された構成内にあることを確認してください。追加の証拠なしに、小規模サンプルの結果を大規模な能力主張に拡張することは避けてください。.
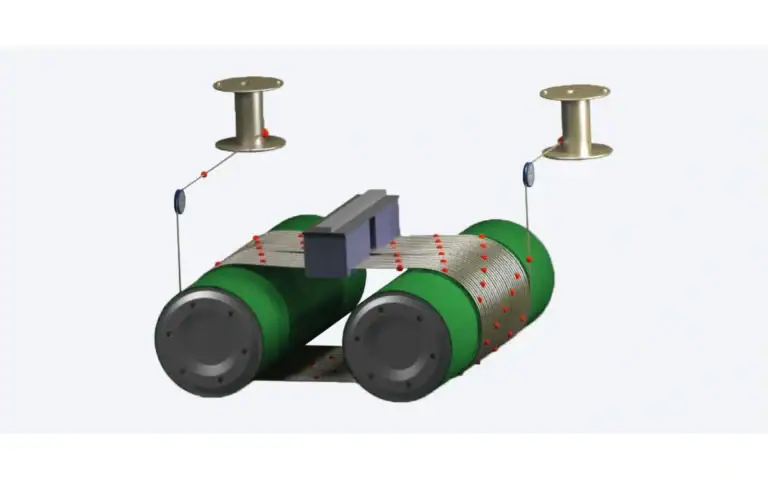
装置のコンセプトについては、 マルチワイヤーソー 概要を参照してください。その一般的な動作構成は、顧客の材料の正しい設定値を提供しません。.
比較中に工具は交換されましたか?
出力の変化は、制御設定ではなく、消耗品の摩耗、ガイドの状態、または位置合わせと一致する可能性があります。ツールの関連履歴と、承認された保守手順の下で実行された機械チェックを記録してください。.
ワイヤーソーの張力調査は、未解決のトラッキングまたは機械的な問題を隠すために数値を変更することから始めるべきではありません。最初にセットアップとシステムの条件を確認し、次に定義された目的で承認された調整をテストしてください。.
前後の検査結果を同じトライアルに結び付けてください。比較中に消耗品が交換された場合は、それを文書化してください。そうしないと、ツールの変更も寄与した場合に、張力の改善が認められる可能性があります。.
完全なカットサイクルを確認する
入り、メインカット、最終分離は、異なる接触およびサポート条件を示す可能性があります。安定した中間セクションは、実行全体が安定していたことを証明するものではありません。プロセスレコードを保持し、遷移点でのイベントをメモしてください。.
ワイヤーソーの張力については、変更が通常のコマンドイベント、測定された応答、または予期しない偏差であるかどうかを特定してください。機器サプライヤーは、承認された運用手順内の解釈に関連する制御ロジックを説明する必要があります。.
中断されたサイクルには、何が起こったのか、どのスライスが影響を受ける可能性があるのかについての明確な記録が必要です。そのコンテキストなしでは、バッチ平均は損傷した領域に関連する状態を隠す可能性があります。.
プロセス信号をスライス検査に結び付ける
合意された方法を使用して、厚さ分布、関連するエッジの欠陥、および表面の状態を検査します。出力とプロセス履歴を関連付けるのに役立つ場合は、スライス順序を保持してください。パネルトレースは、完成品の受け入れではなく、プロセス証拠です。.
の 4軸マルチワイヤソー プロジェクトレビュー用の1つの構成を提供します。その適合性は、実際の材料とセットアップに依存します。ワイヤーソーの張力制御は、それ自体では特定の厚さ許容範囲を約束するものではありません。.
リリースまたはクリーニング後にのみ欠陥が現れた場合は、その段階も調査してください。証拠が損傷のタイミングまたは原因を確立しない場合に、都合の良い張力の説明を使用しないでください。.
制御コマンドと調査を分離する
表示される信号の意味から始めてください。報告された数量、その単位、およびコマンドとの関係を特定するために必要なコントローラーまたは機械のドキュメントを取得します。セットポイントに従う表示は、移動するワイヤーに沿ったすべての場所の状態を証明することなく、1つの観測を確立できます。.
ワイヤーソーの張力については、タイミングが重要です。入り、メインカット、反転、出口に対して、観察された弓または信号の変化が発生した時期を記録してください。任意の瞬間にサンプリングされた値は、サイクル依存の観測を説明できません。タイミング記録を同じランとツールの状態に接続したままにしてください。.
コマンドを調整する前に、何が変わったかを確認してください。材料セクション、フィード、取り付け、またはツールの状態は、ベースラインと異なる場合があります。これらの違いをリストし、制御できるものを決定してください。そのレビューなしに選択されたより高い設定は、元の原因を未解決のままにしてプロセスを変更する可能性があります。.
調査は、信号を順序付けられたブランク測定に接続する必要があります。次元の傾向が現れた場合は、スライス位置と検査条件を保持してください。ロードへの応答として傾向を解釈する前に、同等の測定状態を比較してください。そうしないと、サポートまたはサンプリングの変更が結論を複雑にする可能性があります。.
ワイヤーソーの張力トライアルには、研究イラストからコピーされた値ではなく、実際の機器とツーリングからの承認された運用境界が必要です。この記事は、記録すべきことを説明しています。指定されていない構成の安全な設定を処方するものではありません。提案された調整は、承認されたプロセス手順内に留めてください。.
ラン中の介入を報告します。ワイヤーの交換、フィードの変更、またはサイクルの割り込みは、前後比較の意味を変える可能性があります。このような記録は、実行を無効にするものではありませんが、単一のコマンド変更に割り当てることができる原因を制限します。.
証拠が支持する質問から次の調整を選択します。信号の定義がまだ不明な場合は、まずそのドキュメントを解決してください。ツールの状態が変更された場合は、解釈可能なベースラインを復元してください。同等の条件下で出力トレンドが依然として残っている場合は、目に見える症状がなくなるまで設定を増やすのではなく、制御されたフォローアップを設計してください。.
| 決定フィールド | 保持する証拠 |
|---|---|
| 信号 | 意味、単位、およびサイクル内のタイミング |
| ベースライン | ツール、ストック、フィード、および取り付け状態 |
| 出力 | 注文された測定値と介入記録 |
質問に答えるページを選択してください
この記事は次の質問に答えます:どの観察結果が、他のプロセス修正ではなく、張力変更を正当化しますか?これは、以下の機器またはアプリケーションの範囲を置き換えるものではありません。.
| あなたの質問 | 関連ページ | 境界 |
|---|---|---|
| バッチワイヤーソーイング機器はどのように異なりますか? | マルチワイヤーソー | 受信タスクのアプリケーションまたはプロセスコンテキスト |
| 4軸マルチワイヤーソーのコンテキストが必要ですか? | 4軸マルチワイヤソー | 機器構成とその指定された範囲 |
よくあるご質問
ワイヤーソーの張力は、ワイヤーが弓なりになったときに上昇する必要がありますか?
自動ではありません。ワイヤーソーの張力は、フィード、ツールの状態、およびジオメトリと合わせて考慮する必要があります。弓なりが発生したときと何が変更されたかを確立し、承認された手順に従ってください。目に見える症状だけでは、修正設定を特定できません。.
ワイヤーソーの張力制御は、許容可能なブランクを保証しますか?
いいえ。これは制御機能を表します。出力品質は依然として実際のタスクに依存し、合意された方法で検査する必要があります。コントローラーの観察と寸法上の許容を、関連するが別個の記録として保持してください。.
公表されたワイヤーソーの張力設定をコピーできますか?
万能の指示として扱わないでください。実際の機器のマテリアル、ツーリング、構成、および操作境界を確認してください。研究設定は、別の機械の承認された生産値を定義することなく、実験を説明することができます。.
制御されたトライアルレコードを作成する
材料ロット、ジオメトリ、ツール、治具、承認された設定、および受け入れシートを特定します。可能な場合は、意図した変数を1つ変更し、避けられない違いを記録します。代表的なブランクを返し、それらを比較するために必要なデータを保持します。.
承認されたベースラインを保持し、ディスプレイ定義、選択された設定値、フィード履歴、ツールの状態、およびイベントタイミングを記録します。その記録をスライス位置と検査にリンクします。ワイヤーソーの張力変更が提案されている場合は、それが解決すべき症状を定義し、機械の手順内で変更してください。設定値だけでなく、受け入れられたブランクによって結果を判断してください。.