Pour les petits blocs magnétiques et les tranches droites dans la plage d'épaisseur spécifiée.
220 × 220 × 150 mmPièce par poste
2–8 mmÉpaisseur de tranche
Axe quadruple · Double poste de travail
Voir SOM-220D
Des blocs frittés aux tranches droites et segments d'aimants en arc. Comparez les SOM-220D et SOM4-750D par la géométrie de la pièce, la taille de la pièce et la voie de finition dont votre production a besoin.
NdFeB · Validation d'échantillons spécifiques au matériau · Production en série
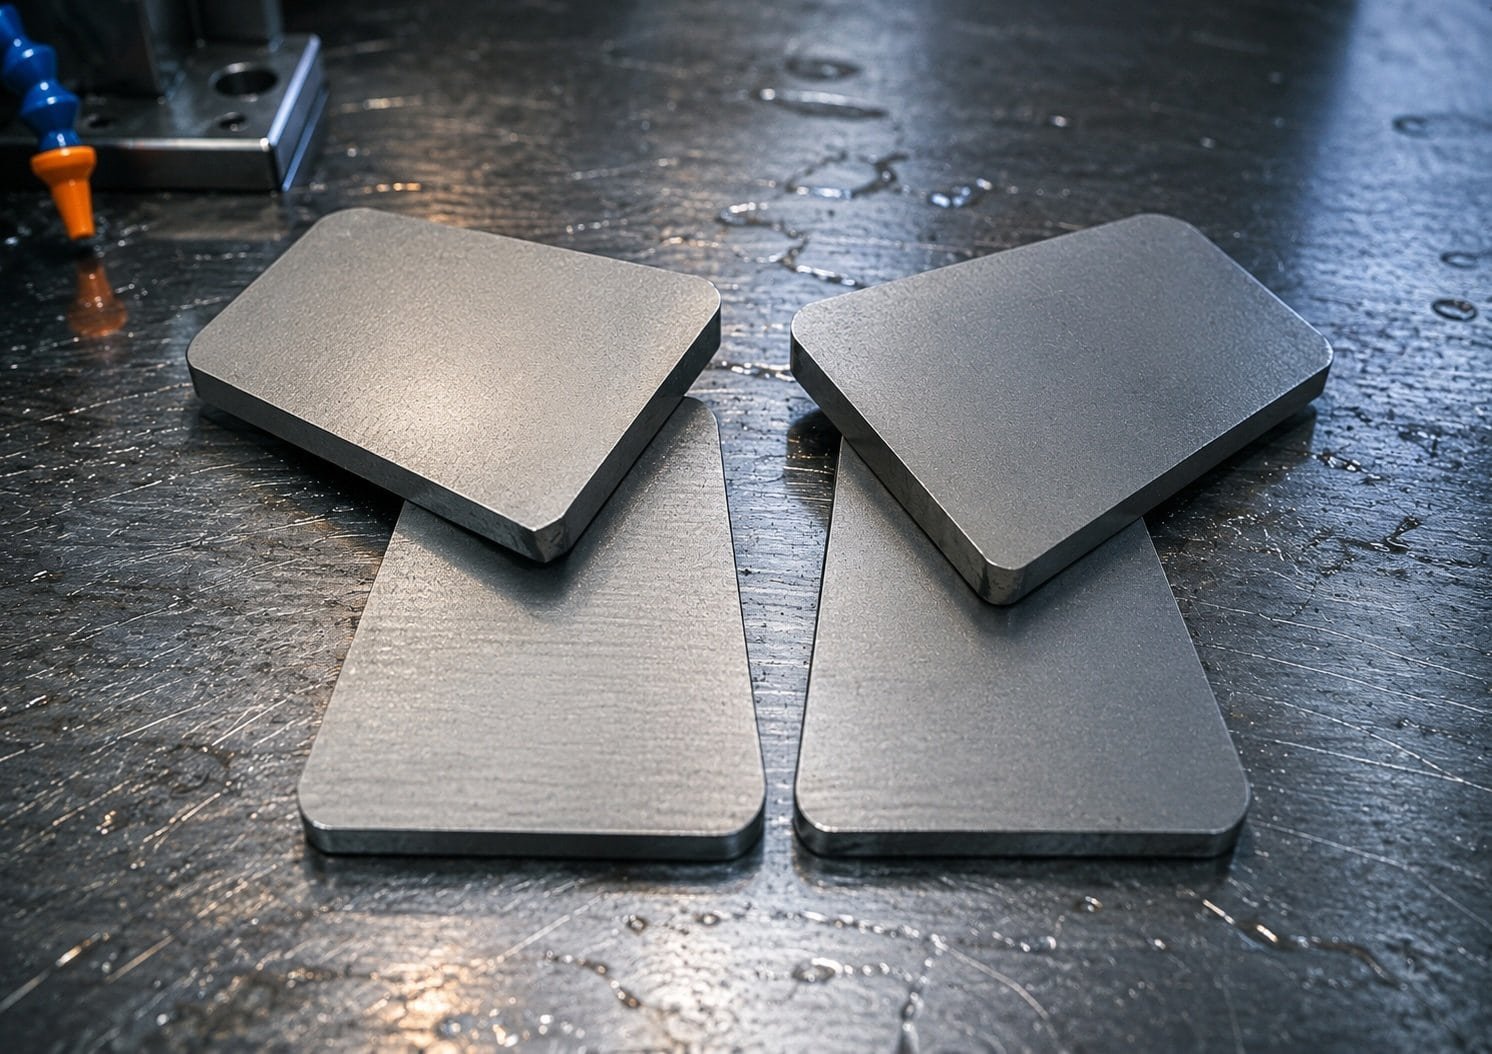
Le tranchage crée la pièce brute. Le meulage, le rodage et le processus en aval établissent la pièce finie. Planifiez ensemble l'allocation de coupe et les exigences d'acceptation.
Qualité, orientation, dimensions et surface de maintien.
Tranches droites ou géométrie en arc avec le montage convenu.
Épaisseur, état des bords et allocation de finition.
Épaisseur finale, planéité ou géométrie de surface courbe.
Continuer vers la voie de revêtement ou d'assemblage spécifiée.
Explorer Meulage et polissage NdFeB ou examiner équipement de ligne de production d'aimants lorsque le goulot d'étranglement s'étend au-delà de la découpe.
This video shows NdFeB magnet slicing with a diamond multi-wire saw. For a sample-cutting trial, send the magnet grade, block dimensions and target slice thickness.
Watch on YouTube ↗Pour les tranches droites, une toile multi-fils effectue des coupes parallèles à travers une pièce. L'agencement des rainures de rouleaux est sélectionné pour l'espacement de coupe cible ; l'épaisseur de tranche résultante dépend également de la kerf réelle. Le diamètre du fil seul n'est pas une mesure garantie de la kerf.
Pour les aimants en arc ou en tuiles, envoyez les rayons intérieur et extérieur, la longueur de l'arc, l'épaisseur et les exigences de tolérance. La spécification SOM4-750D comprend le traitement des tranches droites et des segments en arc. Cette capacité n'établit pas que chaque dessin courbe peut être fini en une seule opération de coupe : le montage, les exigences de l'arc et tout meulage ultérieur doivent être examinés pour la pièce.
Pour les petits blocs magnétiques et les tranches droites dans la plage d'épaisseur spécifiée.
Axe quadruple · Double poste de travail
Voir SOM-220DPour les pièces plus longues et la production nécessitant une coupe magnétique à la fois droite et en arc.
Axe quadruple · Double poste de travail
Voir SOM4-750DCes deux modèles couvrent différentes exigences de production de magnets. Les chiffres ci-dessus proviennent des spécifications des modèles respectifs. Ce sont des limites de capacité de la machine, pas une garantie de rendement, de finition de surface ou de temps de cycle sur une qualité particulière de NdFeB.
Le SOM4-750D accepte une pièce plus longue, mais sa largeur spécifiée est plus petite que celle du SOM-220D. Comparez les trois dimensions, pas seulement le numéro de modèle. De même, une exigence de tranche magnétique sub-millimétrique est en dehors des plages d'épaisseur indiquées pour les deux modèles. Elle nécessite un équipement séparé et une analyse d'échantillon coupé.
Pour la famille d'équipements plus large, voir le guide des modèles de scies multi-fils. Une liste générale des modèles ne doit pas remplacer une analyse de votre dessin de magnet réel.
Les équipements de coupe d'aimants à terres rares sont souvent considérés comme une seule catégorie, mais le NdFeB et le SmCo ne doivent pas se voir attribuer la même recette de coupe sans vérification. La ferrite est une autre famille de matériaux. Gardez l'identification du matériau visible dans la demande d'échantillon coupé et dans la configuration de production.
| Matériau | Examen lors de la sélection | Prochaine étape pertinente |
|---|---|---|
| NdFeB | Qualité, orientation du bloc, intégrité des bords, perte de matière et état requis avant la finition ou le revêtement | Comparez le SOM-220D et le SOM4-750D par rapport à la pièce et au dessin |
| SmCo | Support de fixation et comportement de fracture sur la qualité réelle ; vérifiez le processus séparément d'un essai NdFeB | Guide de coupe pour aimants SmCo; demander un essai sur le grade spécifié |
| Ferrite | État du bord, usure abrasive, support de pièce et voie de finition requise | Guide de coupe des aimants en ferrite |
Ne transférez pas un taux d'avance, une durée de vie du fil ou un taux de rejet d'une famille d'aimants à une autre. L'arrangement proposé de fil, de fixation et de liquide de refroidissement doit être examiné pour le matériau fourni. Suivez les informations de sécurité du fournisseur de matériaux et la procédure d'exploitation approuvée pour le liquide de refroidissement, la manipulation des copeaux et le nettoyage ; un guide général de l'équipement ne définit pas ces procédures.
Commencez par le dessin de la pièce et le bloc qui entrera dans la machine. “Magnet de moteur” seul ne définit pas une exigence de coupe : les tranches rectangulaires droites, les segments courbes et les petites pièces minces peuvent nécessiter des fixations et des voies de processus différentes. Fournissez au fournisseur les entrées suivantes :
Une machine qui accueille le bloc n'est que le point de départ. L'espace de fixation, le support de tranche et la marge de finition doivent également s'adapter à la voie proposée. Comparez les équipements en utilisant la même pièce et les mêmes critères d'acceptation, plutôt qu'un chiffre de vitesse de coupe tiré d'un matériau différent.
Pour les lots de laboratoire et pilotes sur différents matériaux, comparez le SOM200 petite scie multi-fils. Sa capacité indiquée est de 200 × 200 × 200 mm avec une plage de tranches de 0,3 à 12 mm ; l'adéquation du magnet et la qualité après coupe nécessitent toujours un examen d'échantillon spécifique au matériau.
Utilisez une coupe d'échantillon pour tester la voie proposée avant de considérer une spécification catalogue comme un résultat de production. Convenez d'abord du matériau, du dessin et des critères d'acceptation. Les vérifications utiles comprennent l'épaisseur de tranche atteinte, la variation d'épaisseur, l'état du bord, la largeur de coupe mesurée et la marge restante pour la finition.
Une machine de découpe d'aimants multi-fils effectue des coupes parallèles dans une ébauche. Évaluez-la lorsque le travail nécessite des coupes répétées à un espacement défini. Pour des coupes individuelles, des prototypes ou un changement de profil, comparez une configuration à fil unique appropriée et ses exigences de fixation. Les segments d'arc nécessitent un examen spécifique à la géométrie ; une toile de fils parallèles seule n'établit pas la capacité de contour.
Lors de la comparaison de la découpe au fil diamanté avec une scie à alésage, utilisez le même grade d'aimant, les mêmes dimensions d'ébauche et les mêmes exigences de pièce finie. Mesurez le trait de scie réel, l'état du bord, le rendement accepté et la marge de finition. Un résultat obtenu avec un matériau différent ou une épaisseur de coupe différente n'est pas une prévision de production pour votre pièce.
Estimez la production à partir des pièces acceptées par cycle et du temps de cycle complet. Incluez le chargement, la tenue ou le collage, la coupe, le déchargement, l'inspection et le changement. Deux postes de travail offrent une capacité pour deux pièces, mais n'établissent pas un doublement garanti de la production acceptée. Le matériau, la préparation de la fixation et le reste de la ligne déterminent toujours la production du poste.
Inclure l'ébauche d'aimant, la consommation de fil, le liquide de refroidissement et la filtration, la préparation du montage, le temps opérateur, la maintenance, les coupes rejetées et la finition en aval. Divisez le coût total du lot par le nombre de pièces qui répondent aux critères d'acceptation convenus. Enregistrez les conditions d'essai à côté du résultat afin que les devis puissent être comparés sur la même base.
Modifier les paramètres du processus par un essai contrôlé plutôt que d'adopter des ajustements en pourcentage d'un matériau non apparenté. Enregistrer le résultat et ses conditions afin que le réglage sélectionné puisse être réévalué sur un lot ultérieur.
Le NdFeB est l'application principale couverte ici. Le NdFeB et le SmCo sont des aimants de terres rares ; la ferrite appartient à une famille de matériaux différente. La comparaison des matériaux ci-dessus renvoie aux guides séparés sur le SmCo et la ferrite. Un essai sur NdFeB ne qualifie pas la même configuration de machine pour un autre matériau.
Commencer par SOM-220D lorsque la pièce correspond à 220 × 220 × 150 mm par station et que la plage d'épaisseur spécifiée de 2 à 8 mm couvre le travail. Examiner le SOM4-750D pour son enveloppe de pièce différente ou lorsqu'une coupe d'arc-segment est également requise. Confirmer le montage et le résultat de l'échantillon avant la sélection finale.
La spécification SOM4-750D comprend les deux modes. Envoyez le dessin de l'arc pour un examen de la géométrie, du maintien en place et des besoins de finition. Ne supposez pas qu'un montage de tranche droite établit également les paramètres pour une pièce en arc.
Non. Comparez la largeur de coupe mesurée, le rendement accepté, la consommation de fil, le temps de cycle et les besoins de finition ensemble. Un changement qui permet d'économiser du matériau par coupe peut toujours être inadapté s'il augmente la casse, les temps d'arrêt ou le travail de finition.
Non. La plage d'épaisseur décrit les tranches nominales que l'équipement est spécifié pour produire. Ce n'est pas une garantie de planéité, de parallélisme ou de variation d'épaisseur. Convenez séparément des exigences d'acceptation de la pièce telle que coupée et de la pièce finie.
Partagez la nuance du matériau, les dimensions du bloc, le dessin droit ou en arc, les tolérances et la production requise. Nous examinerons la voie d'équipement avec vous.
Certifié CE · Garantie 12 mois
Réponse en 12 heures · Coupe d'échantillon gratuite
Les exigences en matière d'utilités et d'installation sont confirmées avec votre commande — demandez-nous.