Kerbverlust beim Wafer-Schneiden: Wie der Drahtdurchmesser die Materialausbeute bestimmt
Verstehen Sie die Schnittbreite, die Dicke des Rohlings und die Materialbilanz hinter der akzeptierten Wafer-Ausbeute.
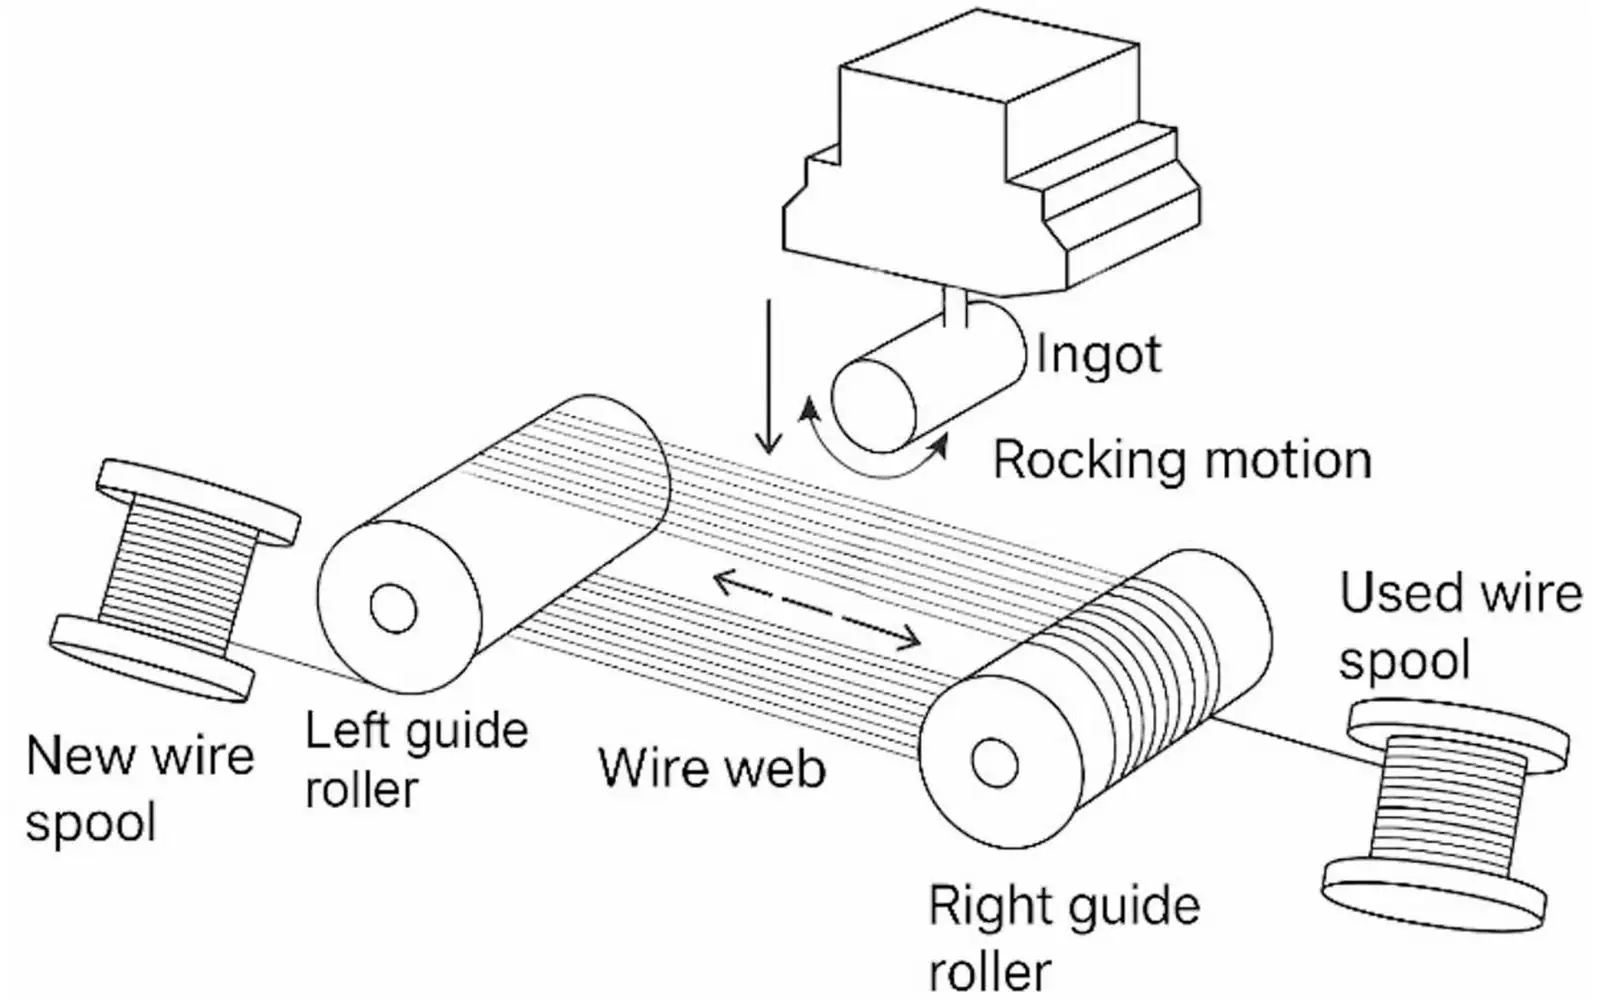
Kerbverlust ist das Material, das zwischen den zurückbehaltenen Scheiben während des Schneidens entfernt wird. Eine Reduzierung kann die Anzahl der aus einem Barren verfügbaren Rohlinge erhöhen, aber nur, wenn diese Rohlinge die Freigabe und die Endbearbeitung überstehen. Ein kleinerer Nenndrahtdurchmesser gibt eine Werkzeugabmessung an; er gibt nicht die tatsächliche Schnittbreite, den im Rohling verbleibenden Material oder die Anzahl der fertigen Substrate an, die die Inspektion bestehen.
Beginnen Sie den Vergleich mit der nutzbaren Barrenlänge, der erforderlichen Rohlingsdicke und der gemessenen oder begründeten effektiven Schnittbreite. Zählen Sie dann die akzeptierte Ausgabe. Dies verhindert, dass eine Kerbverlustberechnung zu einer optimistischen Angabe der Schnittanzahl wird.
Vimfun-Geräte sollten anhand der angegebenen Rohlingsanforderungen verglichen werden. Der unten stehende Link zum geplanten Dünnwafer-Produkt liefert den Gerätekontext; dieser Artikel weist keinem Katalogmodell eine gemessene Schnittbreite zu.
Wie der Kerbverlust in die Materialbilanz eingeht
Betrachten Sie ein sich wiederholendes Schnittintervall: Ein Rohling nimmt einen Teil dieses Intervalls ein und der Schnitt den Rest. Über einen langen nutzbaren Abschnitt summieren sich kleine Änderungen der effektiven Schnittbreite. Endzulagen, unvollständige Endscheiben und nach dem Schneiden abgewiesenes Material spielen ebenfalls eine Rolle, sodass eine vereinfachte Abstandsberechnung nur eine Planungsschätzung ist.
Die Forschung zu Materialabtragmechanismen zeigt, warum die Säge als Prozess und nicht als statischer Dimensions-Teiler behandelt werden sollte. Die IIT Bombay Forschungszusammenfassung zum Silizium-Schneiden beschreibt den Kerbverlust als eine Überlegung zur Materialeffizienz beim Vergleich von Schneidverfahren. Sein experimenteller Kontext begründet keine Produktionsgarantie für eine andere Maschine oder ein anderes Material.
Ist der Drahtdurchmesser gleich der Schnittbreite?
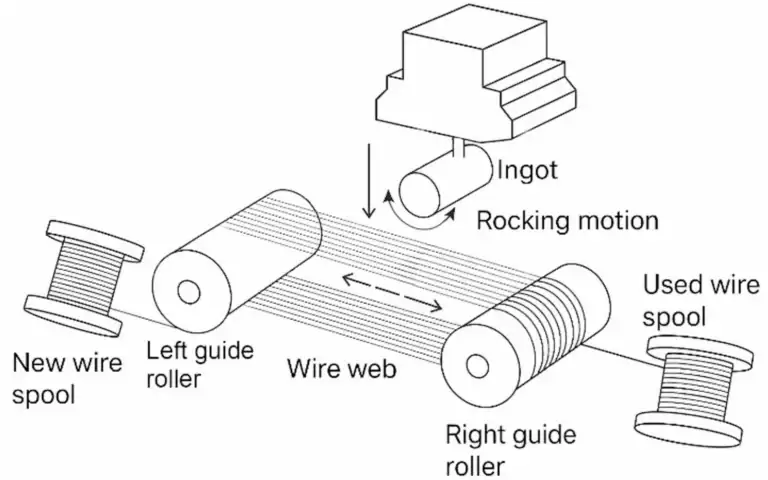
Unterscheiden Sie bei einem Kerbverlust-Drahtsägenvergleich den Drahtkern von seiner abrasiv beschichteten Hülle und der effektiven Schnittbreite. Der erste ist eine Werkzeugabmessung, der zweite enthält die Schneidschicht und der dritte beschreibt das entfernte Material. Ein dünnerer Kern legt die letzte Größe nicht allein fest.
Die Nenndrahtabmessung hilft bei der Auswahl des Werkzeugs, aber das Schleifsystem, die Drahtbewegung und die Schnittbedingungen beeinflussen die tatsächlich entfernte Breite. Messen oder leiten Sie den effektiven Schnitt mit einer vereinbarten Methode ab. Schreiben Sie keine Kaufspezifikation, die davon ausgeht, dass jedes Mikrometer Drahtreduzierung zu einer gleichen Reduzierung des Kerbverlusts führt.
Führungsbedingungen und Nachführung verdienen ebenfalls Aufmerksamkeit. Ein Werkzeug, das einem instabilen Pfad folgt, kann den Vorteil einer kleineren Nenndimension opfern. Ein Vergleich, der Drahttyp, Montage und Betriebsbedingungen gleichzeitig ändert, kann nicht isolieren, welche Änderung das Ergebnis beeinflusst hat.
Halten Sie die Terminologie in Zitaten und Berichten konsistent. Fragen Sie, ob sich eine angegebene Abmessung auf den Drahtkern, einen gesamten abrasiv beschichteten Durchmesser, den Nutabstand oder die gemessene Schnittbreite bezieht. Diese Zahlen beschreiben unterschiedliche Dinge und sollten nicht in einer einzigen Tabellenspalte mit der einfachen Bezeichnung “Kerb” aufgeführt werden.”
Welche Dicke gehört in die Ertragsberechnung?
Die angegebene Enddicke eines Wafers entspricht nicht unbedingt seiner Schnittdicke. Spätere Bearbeitungen entfernen Material, um die erforderliche Oberfläche und Geometrie zu erreichen. Wenn der Versuch nicht genügend Bearbeitungsspielraum lässt, kann eine niedrige Kerbverlustzahl mit einer hohen Ausschussrate einhergehen.
Bitten Sie das Bearbeitungsteam, das akzeptable Rohlingsfenster zu definieren, bevor Sie Sägekonfigurationen vergleichen. Erfassen Sie sowohl das Ziel als auch die zulässige Abweichung. Ein dünnerer Rohling kann für einen Weg nützlich sein, aber für einen anderen Weg ungeeignet, der mehr beschädigtes Material entfernen muss.
Konsultieren Sie für Gerätekonfigurationen, die für dünne Rohlinge bestimmt sind, die Maschine zum Schneiden von ultra-dünnen Wafern Informationen. Die Dünnschnittpositionierung eines Produkts ist ein Ausgangspunkt für die Bewertung; das spezifische Material und die nachgelagerte Akzeptanz erfordern immer noch einen repräsentativen Versuch.
Verwenden Sie eine Berechnung mit sichtbaren Annahmen
Für eine vereinfachte Schätzung sei die nutzbare Länge L, die erforderliche Rohlingsdicke t und die effektive Schnittbreite k. Unter Vernachlässigung von Endeffekten ist die Anzahl ungefähr L geteilt durch das sich wiederholende Intervall t plus k, abgerundet. Geben Sie die Konvention für den letzten Schnitt an, da die tatsächliche Werkstückaufnahme diese Grenze ändern kann.
Als rein illustrative Berechnung stellen Sie sich 100 mm nutzbaren Vorrat, 1 mm Rohlinge und einen 0,2 mm effektiven Schnitt vor. Das sich wiederholende Intervall beträgt 1,2 mm; eine Reduzierung des Schnitts auf 0,15 mm ändert es auf 1,15 mm. Diese erfundenen Beispielwerte erklären die Arithmetik, nicht eine Vimfun-Spezifikation oder eine erreichbare Einstellung.
Diese Schätzung betrifft die geometrische Rückgewinnung. Sie berücksichtigt keine gebrochenen Scheiben, Bearbeitungsabfälle oder Teile, die aus dem Barren ausgeschlossen sind. Berichten Sie den Kerbverlust als einen Begriff in der Materialbilanz, anstatt die geschätzte Schnittanzahl als garantierte Ausgabe darzustellen.
Mit den obigen illustrativen Zahlen ergibt floor(100 / 1,20) 83 sich wiederholende Intervalle, während floor(100 / 1,15) 86 ergibt. Dies ist ein Unterschied von drei in dieser vereinfachten Berechnung, nicht eine gemessene Erhöhung durch eine Maschine. Die Konventionen für den ersten und letzten Schnitt müssen immer noch gegen die Vorrichtung geprüft werden.
Die Falle ist, die Enddicke in den Nenner zu setzen, wenn die Säge tatsächlich einen dickeren Rohling hinterlässt. Eine Kerbverlustberechnung überschätzt dann die verfügbare Anzahl, bevor auch nur ein Schnitt gemacht wurde. Verwenden Sie das genehmigte Schnittziel, einschließlich des Bearbeitungsspielraums, und identifizieren Sie die effektive Breite als gemessen oder angenommen.
Ich würde zwei Ertragsspalten vergleichen: getrennte Rohlinge und akzeptierte Rohlinge nach dem Empfangsprozess. Wenn die schmalere Konfiguration mehr Teile produziert, aber weniger akzeptierte Substrate, hat sie das Produktionsproblem nicht gelöst. Der Kerbverlust bleibt als Diagnosebegriff nützlich, aber die Kaufentscheidung folgt der akzeptierten Ausbeute.
Drei zusätzliche geometrische Intervalle sind keine drei akzeptierten Substrate.
Zählen Sie akzeptiertes Material, nicht nur getrennte Teile
Ein Schnitt kann viele Teile erzeugen, die den Empfangsvorgang nicht bestehen. Zählen Sie akzeptable Rohlinge anhand einer vor dem Test vereinbarten Definition. Berücksichtigen Sie Dicke, Kantenbeschaffenheit und alle Oberflächenanforderungen, die den nachfolgenden Prozess beeinflussen. Trennen Sie Material, das auf Inspektion wartet, von bestätigten akzeptierten Ausgaben.
Für die Mehrlinien-Batch-Produktion hilft der Mehrseilsäge Überblick, den Gerätevergleich zu gestalten. Die wichtige Ertragsfrage ist, wie sich die wiederholten Schnittintervalle unter denselben Akzeptanzkriterien in nutzbare Rohlinge übersetzen.
Bewahren Sie beim Vergleich des Kerf-Verlusts zwischen Läufen die Ausgangsgeometrie auf. Ein längerer nutzbarer Abschnitt oder ein kleinerer Endabstand kann die Leistung steigern, auch wenn die effektive Schnittbreite unverändert bleibt. Protokollieren Sie diese Änderungen, anstatt die gesamte Verbesserung dem Draht zuzuschreiben.
Wann ist der schmalere Schnitt ein schlechter Handel?
Eine schmalere Werkzeugwahl muss immer noch ein stabiles Schneiden und eine akzeptable Ausgabe gewährleisten. Das Betriebsfenster kann vom Material, der ungestützten Spannweite, dem Zustand der Vorrichtung und dem Schleifmittelsystem abhängen. Es gibt keine universelle Drahtauswahl, die die Materialrückgewinnung für jeden Kristall maximiert.
Bewerten Sie Schnittzeit, unterbrochene Läufe, Verbrauchsmaterialverbrauch und Nachbearbeitungsbedarf neben dem Kerf-Verlust. Eine Konfiguration, die eine kleine Menge Material spart, aber eine umfangreiche Nacharbeit erfordert, ist möglicherweise weniger nützlich als der etablierte Prozess. Umgekehrt kann wertvolles Material einen langsameren Weg rechtfertigen, wenn die akzeptierte Rückgewinnung verbessert wird.
Gehen Sie nicht davon aus, dass eine sichtbare raue Oberfläche die Tiefe von Unterflächenschäden misst. Oberflächenaussehen und innere Defekte erfordern unterschiedliche Bewertungsmethoden. Fragen Sie das nachgelagerte Team, wie es überprüft, ob der geplante Nachbearbeitungszuschlag ausreichend ist.
Entwerfen Sie einen Vergleich, der interpretiert werden kann
Beginnen Sie mit einer Basis-Materialcharge und dokumentieren Sie den nutzbaren Input. Halten Sie die Vorrichtung, die Messmethode und die Akzeptanzgrenzen, wo praktisch möglich, konstant. Identifizieren Sie, welche Variable bewusst geändert wird, und listen Sie alle unvermeidbaren Unterschiede auf. Ohne diese Aufzeichnung kann der Test die Ausgabe demonstrieren, aber keine Ursachen erklären.
Sammeln Sie die Schnittpositionen, die akzeptierte Anzahl und die Ablehnungsgründe. Messen Sie die Dicke mit demselben Stichprobenmuster über beide Läufe hinweg. Senden Sie nach Möglichkeit repräsentative akzeptierte und abgelehnte Rohlinge zur Nachbearbeitungsbewertung zurück, anstatt nur die optisch besten Beispiele zu senden.
Ein Kerf-Verlustbericht sollte eine Materialbilanz mit einem klaren Nenner enthalten. Geben Sie an, ob die Rückgewinnung nach Masse, Volumen, Nennschnittanzahl oder akzeptierten Fertigteilen ausgedrückt wird. Unterschiedliche Nenner können eine scheinbare Verbesserung umkehren.
Berechnen Sie den entfernten Materialanteil
Für ein wiederholtes Intervall mit der Rohdicke t und der effektiven Schnittbreite k ist der Schnittanteil k / (t + k). Dies beschreibt nur den wiederholten Abschnitt; es schließt abgeschnittene Enden, Montagebestände und spätere Nachbearbeitungsentfernungen aus. Geben Sie diese Grenze neben dem Prozentsatz an.
Mit denselben illustrativen Werten ergibt 0,2 / 1,2 etwa 16,71 %, während 0,15 / 1,15 etwa 13,01 % ergibt. Dies sind arithmetische Beispiele, keine gemessenen Maschinenresultate. Der Unterschied beträgt ungefähr 3,6 Prozentpunkte dieses wiederholten Intervalls, nicht ein versprochener Gewinn an Fertigertrag.
Eine Massenbilanz beantwortet eine andere Frage. Das Wiegen von zurückgehaltenem Material gegen den nutzbaren Input kann zerbrochene Teile oder Restmaterial enthalten, es sei denn, diese Kategorien werden getrennt. Schnittanzahl, zurückgehaltenes Volumen und akzeptierte Fertigproduktion sind nützliche Messungen, aber sie sollten keine unbeschriftete Ertragspalte teilen.
Passen Sie die Drahtauswahl an den erforderlichen Rohling an
Der Draht muss Material entfernen und dabei einen stabilen Pfad beibehalten. Kerngröße, Schleifmittelumhüllung, unterstützte Spannweite und Führungszustand gehören zur Schnittkonfiguration. Eine kleinere Abmessung ist einen Vergleich wert, wenn die Konfiguration immer noch die spezifizierte Zuschnittdicke und den Beschädigungszustand liefern kann. Eine Reduzierung des Schnittverlusts, die zusätzlichen Bearbeitungsaufwand erzeugt, kann ihren Materialvorteil nachgelagert verlieren.
Verwenden Sie die Maschine zum Schneiden von ultra-dünnen Wafern Seite für die relevante Ausrüstungskonfiguration. Fordern Sie die tatsächlichen Werkzeugabmessungen und materialspezifische Versuchsnachweise an, anstatt die Schnittbreite aus der Produktkategorie abzuleiten.
Behalten Sie beim Vergleich die gleiche nutzbare Eingabe, das gleiche Zuschnittdicken-Ziel und die gleichen endgültigen Akzeptanzkriterien bei. Notieren Sie, welche Drahtkonfiguration sich ändert. Bewerten Sie den gesamten Schnitt- und Bearbeitungsaufwand sowie die akzeptierte Ausgabe; ein dünnerer Schnitt ist eine technische Option, keine automatische Produktionsverbesserung.
Wählen Sie die Seite, die Ihre Frage beantwortet
Dieser Artikel beantwortet: Erhöht ein schmalerer Schnittintervall tatsächlich die akzeptierte Ausgabe? Er ersetzt nicht die folgenden Ausrüstungs- oder Anwendungsbereiche.
| Ihre Frage | Relevante Seite | Grenze |
|---|---|---|
| Welche Konfiguration ist für dünne Zuschnitte bestimmt? | Maschine zum Schneiden von ultra-dünnen Wafern | Ausrüstungskonfiguration und ihr angegebener Umfang |
| Wie unterscheidet sich die Chargendrahtschneidanlage? | Mehrseilsäge | Anwendungs- oder Prozesskontext für die empfangende Aufgabe |
| Wie wird der Materialverlust für NdFeB bewertet? | NdFeB-Materialverlustdiskussion | Anwendungs- oder Prozesskontext für die empfangende Aufgabe |
FAQ
Ist der Drahtdurchmesser ein direktes Maß für den Schnittverlust?
Nein. Der Schnittverlust betrifft das durch den Schnitt entfernte Material. Eine Nennwerkzeugabmessung ist eine Eingabe, kein direktes Maß für die effektive Entfernung. Identifizieren Sie die schleifmittelbeschichtete Abmessung und die Messmethode, bevor Sie einen der Werte in einer Ertragsschätzung verwenden.
Kann geringerer Schnittverlust mit geringerem akzeptiertem Ertrag einhergehen?
Es kann mit einer schlechteren akzeptierten Rückgewinnung einhergehen, wenn die resultierenden Zuschnitte die Freigabe- oder Bearbeitungsanforderungen nicht erfüllen. Vergleichen Sie akzeptierte Teile unter den gleichen Empfangskriterien. Verwenden Sie keine größere Anzahl getrennter Teile als Beweis dafür, dass der Gesamtprozess verbessert wurde.
Welche Kontrollen machen einen Schnittverlustversuch vergleichbar?
Halten Sie die Materialgrenze, das Zuschnittziel und die Akzeptanzmethode gleich und benennen Sie die bewusst geänderte Variable. Notieren Sie unvermeidliche Unterschiede und den Werkzeugzustand. Die Arithmetik des Schnittverlusts unterstützt dann die Untersuchung, anstatt unterschiedliche Produkte als Leistungsvergleich zu tarnen.
Wenden Sie die Methode ohne Übertragung von Materialansprüchen an
Der buchhalterische Ansatz hilft auch bei der Bewertung von Magneten, aber das Materialverhalten und der nachgelagerte Prozess bleiben unterschiedlich. Das NdFeB-Materialverlustdiskussion befasst sich mit dieser Anwendung. Übertragen Sie kein Silizium-Schnittresultat in eine Magnetertragsgarantie.
Stellen Sie für einen neuen Versuch die tatsächliche Lagergeometrie, die erforderliche Dicke und den Inspektionsplan bereit. Fordern Sie eine Aufzeichnung der effektiven Schnittbedingungen, der Ausgabe und des abgelehnten Materials an. Die daraus resultierenden Beweise machen den Schnittverlust bei Kaufentscheidungen nützlich, anstatt ihn als Schlagzeilenprozentsatz zu belassen.
Die glaubwürdigste Verbesserung ist eine wiederholbare Steigerung der akzeptierten Rückgewinnung unter unveränderten Anforderungen. Der Schnittverlust ist eine Reduzierung wert, sollte aber zusammen mit der Bearbeitung und der Qualität beurteilt werden. Diese Kombination schützt den Wert des Barrens sowie die Wirtschaftlichkeit des Schnitts.
Erstellen Sie die Basislinie aus einer Materialcharge und einer Bearbeitungsanforderung. Notieren Sie die nutzbare Länge, das Zuschnittziel, die Schnittbreite, den Endabstand, die getrennte Anzahl und die akzeptierte Anzahl. Berechnen Sie den Schnittverlust erst neu, nachdem diese Grenzen festgelegt sind. Der nächste Versuch sollte eine benannte Variable ändern, wie z. B. die Drahtkonfiguration, anstatt die Vorrichtung, die Akzeptanzgrenzen und das Werkzeug zusammen zu ändern.