Vimfun SOMI2-600S · Zweichsen-Inversionsschneiden
Ultra-Dünnschicht-Wafer-Schneidemaschine SOMI2-600S
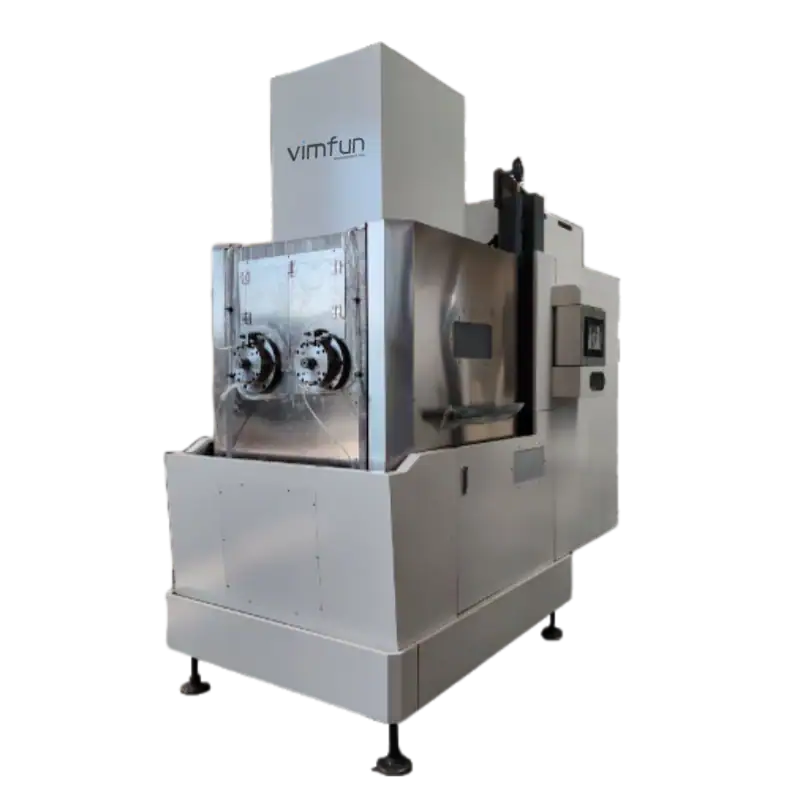
Eine ultradünne Wafer-Schneidemaschine für längere Rohlinge und Hochgeschwindigkeits-Hubdrahtbetrieb. Eine zweichsige Inversionsanordnung mit einer Station unterstützt paralleles Schneiden innerhalb eines Werkstückumfangs von 660 × 160 × 150 mm.
Wo passt die SOMI2-600S in die Wafervorbereitung?
Die Maschine befindet sich in der Schneidstufe zwischen der vorbereiteten Barrenhandhabung und der nachgelagerten Endbearbeitung. Der eingehende Rohling muss nach Abzug der Montage und Unterstützung in den nutzbaren Werkstückumfang passen. Das Ergebnis ist ein geschnittener Wafer; Schleifen, Läppen oder Polieren können erforderlich sein, um die Anforderung an das fertige Substrat zu erfüllen.
Der angegebene Bereich von 0,3–3 mm beschreibt die Waferdicke, nicht die Dickentoleranz, die gesamte Dickenschwankung oder eine universelle Spezifikation für fertige Wafer. Stimmen Sie die Ziel-Schnittdicke und den Bearbeitungszuschlag ab, bevor Sie das Setup auswählen. Die Übersicht über Schleif- und Läppausrüstung deckt die nächste Ausrüstungsstufe ab.
Beginnen Sie mit diesem Modell, wenn ein längerer Rohling oder die angegebene höhere Drahtgeschwindigkeitsfähigkeit für die Prozessüberprüfung wichtig ist. Vergleichen Sie für Rohlinge bis zu einer Länge von 430 mm SOMI-430 bevor Sie zum größeren Umfang übergehen. Die Höchstgeschwindigkeit keiner Maschine legt die Produktionsvorschubrate oder die akzeptierte Stundenausgabe fest.
Wie schneidet das umgekehrte Drahtnetz einen längeren Rohling?
Beim Inversionsschneiden wird das gestützte Werkstück nach oben in das Drahtnetz geführt. Parallele Drahtspannen erzeugen während des Schnitts mehrere Wafer, während sich der Draht im Führungssystem hin und her bewegt. Die Quelle identifiziert zwei Achsen und eine Arbeitsstation im Gegensatz zur Doppelarbeitsstationsanordnung anderer SOM-Modelle.
Nur konzeptionelle Darstellung. Sie vergleicht die Vorschubrichtungen und zeigt nicht die tatsächliche Drahtführung, Abmessungen oder Steuersequenz der Maschine.
Die gerillten Rollen legen den Drahtabstand fest. Die Nenndicke des Wafers hängt vom gewählten Rillenabstand und der effektiven Schnittfuge ab; der Drahtdurchmesser allein ist keine vollständige Spezifikation der Schnittfuge. Rollenabstand, Drahtwahl und Materialbedingungen müssen für die gewünschte Dicke gemeinsam überprüft werden.
Die Quelle beschreibt einen kleineren Mittenabstand in der Einzelplattenanordnung. Dies ist kein Beweis dafür, dass der Waferabstand einfach kleiner wird, nur weil das Schneiden umgekehrt ist. Das Layout und das Schneidrezept müssen separat bewertet werden. Kein unbelegter Anspruch auf Unterschichtschäden oder reduziertes Polieren wird als Ersatz für Versuchsergebnisse verwendet.
Sehen Sie, wie das Mehrdrahtschneideprinzip funktioniert
Ein sich bewegendes Diamantdrahtgeflecht schneidet parallel durch das Werkstück. Sehen Sie sich das Prinzip an, bevor Sie die Maschinenkonfiguration vergleichen.
- Drahtgeflecht
Führungsrollen positionieren die parallelen Diamantdrahtbahnen.
- Werkstückzuführung
Das gestützte Werkstück wird in das sich bewegende Drahtgeflecht zugeführt.
- Parallele Scheiben
Mehrere Schnitte trennen den Block in einem Zyklus in Scheiben.
Auswahl einer ultradünnen Wafer-Schneidemaschine für Ihren Rohling
Längeres Einladen an einer einzelnen Station
Der angegebene Umfang beträgt 660 × 160 × 150 mm. Überprüfen Sie die Rohlingslänge und den Querschnitt zusammen und berücksichtigen Sie dann Vorrichtungen, gebundene Stützen und Ladefreiheit. Eine passende Rohlingslänge allein reicht nicht aus, um festzustellen, dass die montierte Baugruppe passt.
Hochgeschwindigkeits-Drahtfähigkeit
Die angegebene maximale Hubdrahtgeschwindigkeit beträgt 2.200 m/min. Behandeln Sie sie als Ausrüstungsgrenze. Vorschub, Spannung, Kühlmittel und die nutzbare Betriebsgeschwindigkeit müssen für das tatsächliche Material und den angestrebten Oberflächenzustand ausgewählt werden.
Eine Hochgeschwindigkeits-Mehrdrahtsäge sollte anhand der akzeptierten Wafer nach Inspektion verglichen werden, nicht nur anhand der maximalen Drahtgeschwindigkeit. Berücksichtigen Sie bei der Bewertung einer Produktionsroute Vorbereitung, Beladung, Trennung, Inspektion und Umrüstungen. Die Auswahl einer Dünnwafer-Mehrdrahtsäge erfordert auch einen praktischen Handhabungsplan für die getrennten Wafer.
Technische Spezifikationen
| Parameter | SOMI2-600S |
|---|---|
| Maximale Blockgröße | 660 × 160 × 150 mm |
| Angegebene Schnittdicke | 0,3–3 mm |
| Durchmesser der gerillten Rolle | 160–180 mm |
| Maximale Hubdrahtgeschwindigkeit | 200 m/min |
| Gesamtmaschinenabmessungen | 450 × 2.000 × 2.000 mm |
| Schneidanordnung | Zweichsen-Inversionsschneiden mit einer Station |
Die angegebenen Maschinenbereiche garantieren keine materialspezifische Dickentoleranz, Oberflächenrauheit oder Ausbeute. Drahtdurchmesser, Spannung, Vorschubbereich, Maschinenleistung und Gewicht erfordern eine Bestätigung; Werte von anderen SOM-Maschinen werden nicht ersetzt.
Installationsabmessungen beschreiben die Maschine, nicht den gesamten Platzbedarf für Beladung, Zugang und Wartung. Bestätigen Sie die endgültige Installationszeichnung, bevor Sie den Standort vorbereiten. Die angegebene minimale Waferdicke muss auch von der Dicke des fertigen Substrats nach Materialabtrag unterschieden werden.
Welche Materialinformationen werden vor einem Versuch benötigt?
Vergleichen Sie für Siliziumprojekte die Rohlingskapazität, den Bearbeitungszuschlag und die Abnahmekriterien im Anwendungsleitfaden für das Schneiden von Siliziumbarren. unterscheiden. Bestätigen Sie die Einrichtungs- und Versuchsanforderungen für Ihr Werkstück.
Dieses Modell ist für die Wafer- und Dünnschneidvorbereitung positioniert. Die Materialeignung muss anhand der tatsächlichen Güteklasse, Kristallstruktur, Geometrie und des erforderlichen Ergebnisses bestätigt werden. Eine generische Liste von Halbleitermaterialien reicht nicht aus, um festzustellen, dass ein Rezept oder eine Dickentoleranz für alle gilt.
| Eingabe | Was ist bereitzustellen | Warum es wichtig ist |
|---|---|---|
| Material | Güteklasse, Zusammensetzung und Kristallorientierung, wo relevant | Definiert das Versuchsmaterial anstelle der Annahme eines breiten Familiennamens |
| Eingehender Rohling | Abmessungen, Form, Referenzflächen und Montagemethode | Überprüft den nutzbaren Umfang und die Stützordnung |
| Erforderlicher Wafer | Schnittdicke, Bearbeitungszuschlag und Inspektionskriterien | Trennt die Schneidanforderungen von der endgültigen Substratabnahme |
Hier wird keine materialspezifische Mindestdicke oder garantierte Schnittausbeute behauptet. Senden Sie die Materialinformationen mit der Zeichnung, damit das Team einen repräsentativen Versuch überprüfen kann, anstatt das Ergebnis einer nicht verwandten Maschine zu übertragen.
Hauptbaugruppen und ihre Funktionen
Gerillte Rollen und Drahtgeflecht
Die Zwei-Achsen-Anordnung stützt die parallelen Schneidbereiche. Die Geometrie der Nut und die Drahtwahl müssen auf die vorgesehene Scheibeneinrichtung abgestimmt sein. Der dokumentierte Rollendurchmesserbereich liegt zwischen 160 und 180 mm; für dieses Modell ist kein nicht verifizierter Drahtdurchmesser zugewiesen.
Einzelarbeitsplatz
Der Arbeitsplatz unterstützt eine montierte Schneidanordnung. Überprüfen Sie die Vorrichtung, die Referenzflächen und den Zugang, bevor Sie entscheiden, wie die gesamte Rohling-Hüllkurve genutzt wird. Eine Einzelstationsanordnung darf nicht als Doppelplattenschneidmaschine beschrieben werden.
Invertierte Zuführeinrichtung
Das Werkstück wird nach oben in das Drahtgeflecht zugeführt. Das Laden, die Unterstützung und die Handhabung der Scheiben sollten zusammen betrachtet werden, wobei das tatsächliche Werkstück und die Werkzeuge verwendet werden. Das vereinfachte Diagramm erklärt die Richtung, anstatt eine automatische Qualitätsverbesserung zu beweisen.
Reziproke Drahtbewegung
Die Drahtbewegung liefert die Schneidbewegung, während die Werkstückzuführung den Eingriff steuert. Die maximale Fahrgeschwindigkeit und die tatsächliche Produktionszuführung sind separate Parameter. Bestätigen Sie die Betriebseinstellungen durch Prozessüberprüfung und Musterschnitte.
SOMI2-600S oder SOMI-430: Welches passt zu Ihrem Werkstück?
Beide verwenden eine Zwei-Achsen-Invert-Schneidtechnik und listen einen Scheibenbereich von 0,3–3 mm auf. Die wichtigsten dokumentierten Unterschiede sind die Rohlingslänge und die maximale Drahtgeschwindigkeit. Wählen Sie zuerst die erforderliche Hüllkurve und bewerten Sie dann, ob die zusätzliche Geschwindigkeitsfähigkeit für Ihren getesteten Prozess relevant ist.
| Auswahlfaktor | SOMI2-600S | SOMI-430 |
|---|---|---|
| Maximale Blockgröße | 660 × 160 × 150 mm | 430 × 160 × 150 mm |
| Angegebene Schnittdicke | 0,3–3 mm | 0,3–3 mm |
| Maximale Drahtgeschwindigkeit | 200 m/min | 200 m/min |
| Wann auswerten | Längere Rohlinge oder höhere Drahtgeschwindigkeitsfähigkeit | Rohlinge innerhalb der kürzeren Hüllkurve |
Siehe die SOMI-430 Produktdetails für seine vollständigen Spezifikationen. Für Chargen im Labormaßstab überprüfen Sie SOM200. Für andere Schneidanordnungen verwenden Sie die Leitfaden zur Auswahl von Mehrdrahtsägen anstelle der Annahme, dass dieses Modell jede Scheiben- oder Werkstückgröße abdeckt.
Installation, Versuchsplanung und Support
Stromversorgung, Kühlung, Druckluft, Fundament, Hebezugang und Umgebungsanforderungen werden mit Ihrer Bestellung bestätigt – bitte fragen Sie uns. Die kompakten Maschinenabmessungen begründen keine Reinraumtauglichkeit und geben keine erforderliche umgebende Servicefläche an.
Vereinbaren Sie vor dem Versuch die Dickenmessmethode, den Kantenbeschaffenheit, die Oberflächeninspektion und die akzeptable Ausgabe. Erfassen Sie die verwendeten Material-, Montage- und Betriebsbedingungen, damit das Ergebnis im Kontext interpretiert werden kann. Kostenlose Musterschnitte sind verfügbar; die Logistik der Muster und der genaue Umfang sollten mit dem Team vereinbart werden.
CE-zertifiziert · 12 Monate Garantie · Antwort innerhalb von 12 Stunden. Diese Supportbedingungen ersetzen nicht die auftragsspezifische technische Vereinbarung und schaffen kein garantiertes Schnittergebnis.
Fragen vor der Auswahl der Maschine
Ist 0,3 mm die fertige Waferdicke?
Nein. Es ist das untere Ende des aufgeführten Scheibenbereichs. Die erforderliche Schnittdicke muss die nachgeschaltete Bearbeitung und die vereinbarten Akzeptanzkriterien berücksichtigen.
Bedeutet 2.200 m/min die maximale Produktionsrate?
Nein. Es ist die maximale Drahtfahrgeschwindigkeit. Zuführung, Rohlingsabmessungen, Material, Handhabung und Inspektion beeinflussen alle die akzeptierte Produktionsleistung.
Können die gleichen Einstellungen für verschiedene Materialien verwendet werden?
Das sollte nicht angenommen werden. Materialgüte, Werkstückunterstützung, Drahtkonfiguration und Zielergebnis müssen für den tatsächlichen Schnitt überprüft werden.
Senden Sie Ihre Rohlingsabmessungen und Zielscheibenanforderungen
Teilen Sie die Materialgüte, die Zeichnung und die Inspektionsgrenzen mit, damit das Team SOMI2-600S anhand der tatsächlichen Schneidaufgabe überprüfen kann.
Kostenlose Musterschnitte anfordernCE-zertifiziert · 12 Monate Garantie · 12 Stunden Reaktionszeit · Kostenloser Musterschnitt
- Materialgüte und Ausrichtung
- Rohlings- und Vorrichtungsabmessungen
- Abmessungen nach dem Schnitt und Nachbearbeitungstoleranz
- Chargengröße und Akzeptanzkriterien