Общее отклонение толщины (TTV), коробление и прогиб после алмазно-проволочной резки
Общий перепад толщины отличается от коробления и прогиба. Узнайте, как поддержка, выборка и состояние пластины влияют на осмысленную проверку после резки.
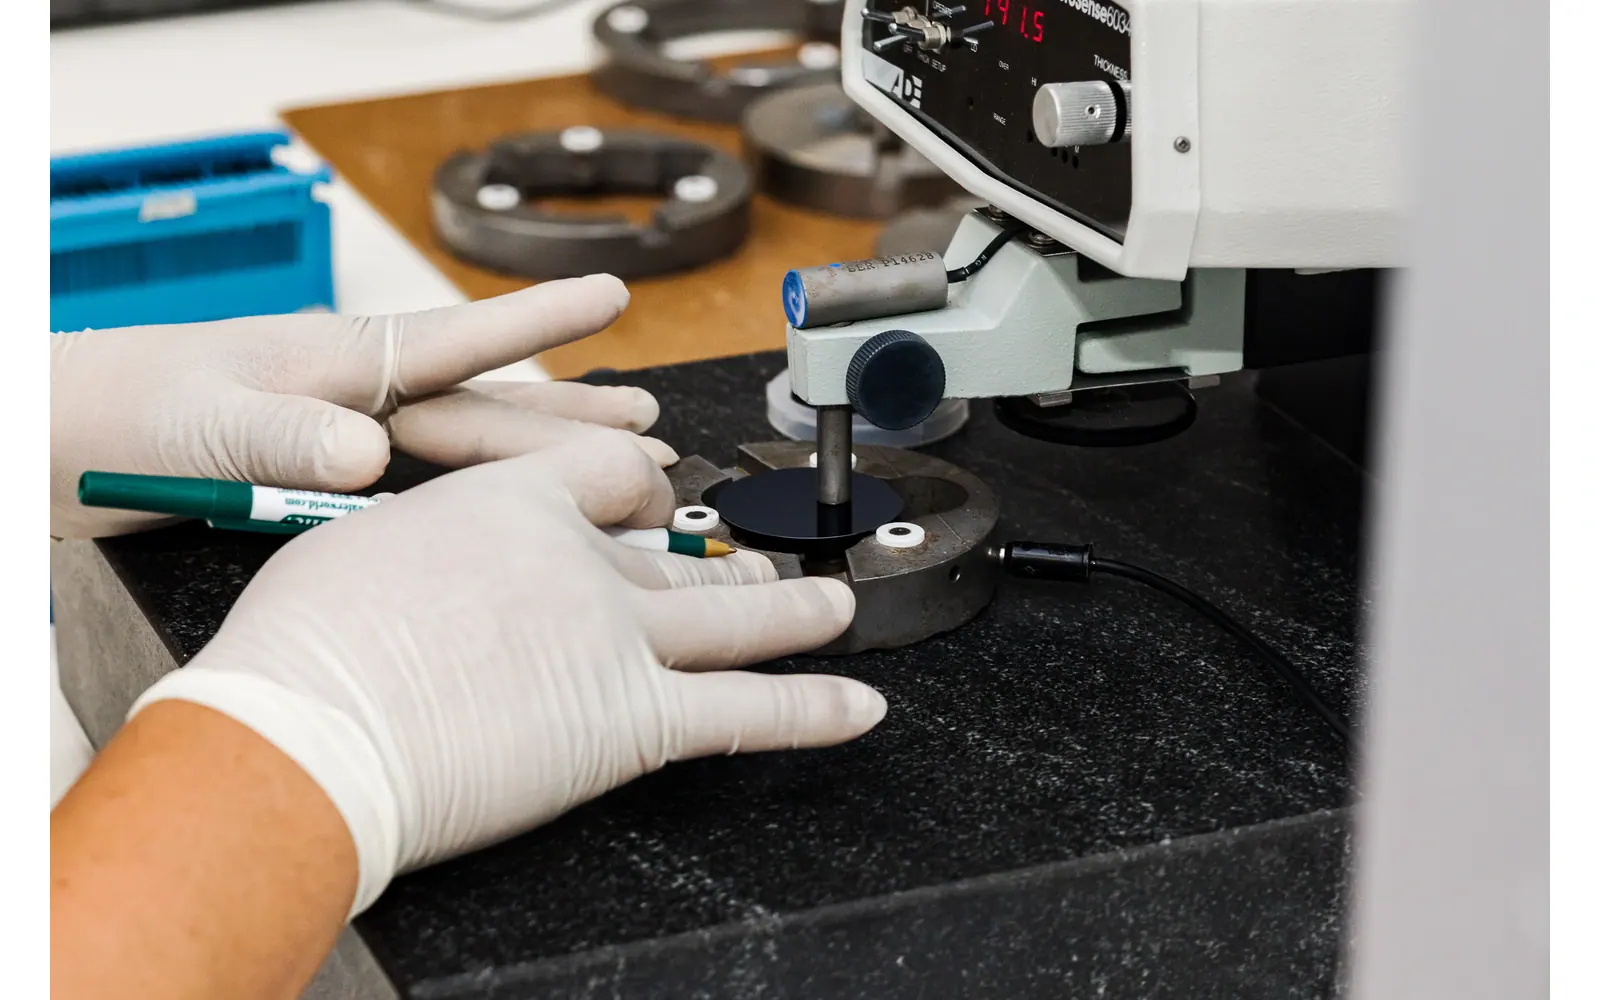
Общее отклонение толщины не является короблением, деформацией или ошибкой считывания центральной толщины. Заготовка может быть равномерно слишком тонкой или соответствовать своей средней целевой толщине, в то время как один регион слишком тонок для обработки. Оценивайте диапазон толщины и номинальную целевую толщину отдельно.
Полезный отчет об общем отклонении толщины также содержит информацию об оцененной площади, опоре и условиях процесса. Без этих полей две лаборатории могут сообщить разные цифры, при этом ни одна из них не изменила пластину.
Vimfun SOM200 — это эталонное оборудование для резки, а не спецификация метрологии. Указанный допуск толщины не должен называться общим отклонением толщины; площадь, опора и метод проверки определяют, что устанавливает измерение.
Определите общее отклонение толщины перед сравнением результатов
Локальная толщина — это расстояние между передней и задней поверхностями в определенном месте, согласно методу измерения. TTV — это диапазон в пределах выбранной области. Это не разница между средней толщиной пластины и ее номинальной целевой толщиной, и это не допуск механической оси позиционирования.
Исследование NIST по измерению толщины пластин изучает отклонение толщины с помощью инфракрасной интерферометрии. Его метрологический контекст иллюстрирует, почему метод измерения имеет значение. Он не устанавливает универсальный предел TTV для каждого разрезанного материала или пилы.
Может ли равномерная пластина все еще быть слишком тонкой?
Представьте себе гипотетическую заготовку, локальные толщины которой варьируются от 0,98 до 1,03 мм. Ее диапазон составляет 0,05 мм по выбранным точкам. Этот вымышленный пример объясняет расчет; это не спецификация или результат работы машины Vimfun.
Этот диапазон не говорит вам, была ли номинальная целевая толщина 1,00 или 1,10 мм. Заготовка может быть равномерно слишком тонкой или иметь правильную среднюю толщину, но чрезмерное отклонение. Поэтому как целевая толщина, так и общее отклонение толщины должны быть указаны в листе приемки, если они важны для последующих этапов.
Укажите, применяется ли допуск толщины к среднему значению, центральной точке или всем оцененным точкам. Без этого различия поставщик и покупатель могут сообщить разные выводы о прохождении/непрохождении на основе одних и тех же данных.
Почему коробление и деформация — это разные измерения?
Деформация пластины описывает форму, тогда как отклонение толщины описывает расстояние между передней и задней поверхностями. Изогнутая пластина может сохранять почти равномерную толщину. И наоборот, относительно плоская заготовка может иметь форму клина. При проверке кремниевых пластин на TTV держите карту толщины отдельно от результата формы; записывайте TTV (общее отклонение толщины) в отчете, а не рассматривайте все три измерения как одно значение плоскостности.
Коробление и деформация касаются отклонений медианной поверхности пластины от заданной эталонной геометрии, причем детали регулируются конвенцией измерения. Это не просто другое название для диапазона толщины. Изогнутая пластина может иметь относительно равномерную толщину, в то время как клиновидная заготовка может иметь разную толщину без такой же кривизны.
Чтобы сравнить общее отклонение толщины с короблением или деформацией, запросите определения, используемые системой проверки. Определите условие опоры и опорную плоскость. Приспособление, удерживающее пластину, может повлиять на измерение формы и не должно быть опущено из отчета.
Не делайте выводов о значении коробления или деформации по фотографии пластины, лежащей на столе. Фотография может задокументировать видимое состояние, но ей не хватает контролируемого эталона и данных измерений, необходимых для количественного утверждения.
Укажите условие процесса образца
Разрезанная заготовка, шлифованная пластина и полированный субстрат — это разные состояния проверки. Обработка может изменить толщину и форму, поэтому результаты должны сохранять метки этапа процесса. Опубликованная спецификация на полированную пластину не может автоматически применяться к выходным данным пилы.
При рассмотрении резка кремниевых слитков, укажите, какое условие принимается. Если цель пилы — поставлять заготовки для обработки, общее отклонение толщины следует оценивать вместе с доступным допуском на обработку.
Сохраняйте историю обработки поверхности вместе с данными. Добавленные пленки или последующая термическая обработка могут изменить интерпретацию измерений геометрии. Принимающая операция должна знать, что произошло с пластиной до проверки.
Разработайте схему выборки
Выберите, где будет оцениваться толщина перед испытанием. Исключение края, количество точек и их распределение влияют на способность обнаруживать клин или локальное отклонение. Несколько точек может быть достаточно для ограниченной задачи скрининга, но они не должны представляться в виде полной карты поверхности.
Сравнение общего отклонения толщины требует одинаковой площади и метода выборки в обоих прогонах. Увеличение количества точек в одном прогоне может выявить экстремумы, которые упускает редкая схема в другом прогоне. Запишите фактические местоположения точек или сохраните карту, если она доступна.
Также определите возможности прибора и статус калибровки. Если окно приемки близко к погрешности измерения, для результата требуется согласованное правило принятия решения, а не дополнительные десятичные знаки в электронной таблице.
Сохраняйте местоположение каждой выборки толщины, а не только минимальное и максимальное. Если дополнительная точка измерения обнаруживает тонкое место, сообщаемый диапазон увеличивается, даже если пластина не изменилась. Вот почему редкую проверку центра и края и полную карту не следует сравнивать без указания их охвата.
Для общего отклонения толщины иллюстративный диапазон 0,98–1,03 мм дает 0,05 мм или 50 мкм в пределах этих выбранных точек. Это ничего не говорит о неизмеренном регионе. Пример является арифметическим, а не результатом измерения пилы.
Я бы поместил три поля рядом с каждым числом общего отклонения толщины: площадь оценки, условие опоры и состояние образца. “Разрезано, исключение края определено, опора названа” более полезно, чем “высокая точность”. Ловушка заключается в том, чтобы представить результат для полированной пластины так, как будто он характеризует необработанную заготовку.
Карта имеет значение.
Что происходит при изменении опоры?
Контактные и бесконтактные методы могут включать различные варианты поддержки. Приспособление должно быть совместимо с толщиной и состоянием образца. Укажите, является ли пластина свободной, поддерживаемой в определенных местах или удерживаемой патроном в соответствии с методом.
Данные об общем отклонении толщины без информации о поддержке могут быть трудны для сравнения, особенно для тонких или изогнутых образцов. Повторное измерение при другом способе удержания может изменить результат по причинам, не связанным с исходным разрезом.
Избегайте чрезмерного усилия при обращении, чтобы сделать показания стабильными. Следуйте процедуре прибора и объекта. Если поверхность после разреза непригодна для выбранного метода, согласуйте другой метод или опишите ограничение вместо того, чтобы молча рассматривать неопределенные показания как принятые данные.
Исследуйте тенденции в последовательности разрезов
Сохраняйте порядок разрезов и сравнивайте карты или измерения по положению. Тенденция в партии может указывать на изменение настройки или процесса, но сама по себе закономерность не определяет причину. Исследуйте условия монтажа, направляющих, поведения при резке, снятия и согласованность измерений.
Для контекста оборудования, многопильный станок обзор и Перевернутая многопроволочная пила конфигурация описывают различные аспекты настройки. Ни одна из ссылок не устанавливает результат общего отклонения толщины для материала заказчика.
Записывайте прерванные циклы и корректировки оператора. В противном случае образцы, измеренные вместе, могут фактически представлять различные условия резки, что делает среднее значение по партии вводящим в заблуждение.
Свяжите результат с финишной обработкой
Принимающая операция нуждается в достаточном запасе, чтобы достичь конечной геометрии, не создавая недоразмеренный элемент. Карта толщины может помочь понять, обеспечивает ли заготовка такое припуск в соответствующей области. Средняя толщина сама по себе может скрывать локально тонкую область.
Оценивайте общее отклонение толщины вместе с дефектами края, состоянием поверхности и любой необходимой оценкой повреждений. Уменьшение TTV при недостаточном запасе для финишной обработки не решает последующую проблему.
Если проводится пробная финишная обработка, сохраняйте измерения до и после для одного и того же образца. Это покажет, что изменил этап финишной обработки, и позволит избежать зачисления на счет пилы результата, измеренного только после коррекции.
Сохраняйте карту измерений вместе с результатом
Сохраняйте измеренные положения, а не только наибольшие и наименьшие числа. Результат без карты не может показать, была ли одна и та же часть поверхности оценена в другом прогоне. Записывайте идентификаторы точек и исключения, чтобы второй инженер мог воспроизвести границу проверки.
Для общего отклонения толщины сохраняйте номинальную толщину в отдельном поле. Малый диапазон измерений не доказывает, что вся заготовка находится в пределах требуемого окна толщины. Получатель нуждается как в целевом соотношении, так и в информации об отклонении. Объединение их под одним ярлыком затрудняет интерпретацию отчета.
Опишите условие поддержки таким образом, чтобы другой оператор мог его воспроизвести. Запишите, какие поверхности контактируют с опорой и отличается ли схема измерения между образцами после разреза и после финишной обработки. Если опора меняется во время исследования, сохраняйте эти результаты в отдельных группах сравнения, пока эффект не будет понят.
Укажите разрешение и соответствующие ограничения измерения из документации прибора и метода. Не сообщайте о большей уверенности, чем позволяет настройка, просто потому, что дисплей показывает дополнительные цифры. Полезный вопрос заключается в том, может ли проверка отличить различия, имеющие значение для приемки.
Общая тенденция изменения толщины по партии должна оставаться связанной с порядком среза. Если наблюдается очевидная тенденция, повторите проверочные проверки перед изменением процесса резки. Перепутанный идентификатор, измененная область исключения или измененная опора могут привести к вводящему в заблуждение сравнению, даже если каждое отдельное измерение было сделано тщательно.
Явно отмечайте отсутствующие измерения. Неизмеренное местоположение не является нулем или интерполированным результатом, если метод отчетности специально не определяет такое обращение. Отделяйте необработанные наблюдения от любого производного отображения, чтобы принимающая команда могла видеть фактические доказательства.
Перед установкой предела приемки спросите, к какому состоянию измерения он относится. Предел скрининга после резки и спецификация готовой подложки могут служить разным решениям. Отчет должен указывать это состояние и его утвержденный критерий, а не рассматривать каждую карту толщины как окончательный сертификат на пластину.
| Поле решения | Доказательства для сохранения |
|---|---|
| Определение области | Местоположения, исключение края и отсутствующие данные |
| Определение настройки | Опора, прибор и состояние измерения |
| Прослеживаемость партии | Положение среза и запись повторной проверки |
Выберите страницу, которая отвечает на ваш вопрос
Эта статья отвечает: Основаны ли два указанных диапазона толщины на одном и том же определении измерения? Он не заменяет следующее оборудование или области применения.
| Ваш вопрос | Соответствующая страница | Граница |
|---|---|---|
| Нужен контекст нарезки кремниевых слитков? | резка кремниевых слитков | Контекст применения или процесса для принимаемой задачи |
| Чем отличается оборудование для пакетной резки проволокой? | многопильный станок | Контекст применения или процесса для принимаемой задачи |
| Нужен контекст инвертированной многопроволочной пилы? | Перевернутая многопроволочная пила | Конфигурация оборудования и ее заявленная область применения |
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
Может ли одно измерение установить общую вариацию толщины?
Нет. Общая вариация толщины описывает диапазон по оцененной области. Одиночное измерение может указывать толщину в этом месте, но не может установить диапазон. Используйте согласованный метод выборки или картирования и сообщите его определение области.
Доказывает ли низкая общая вариация толщины, что заготовка достаточно толстая?
Нет. Проверьте также номинальную толщину и локальное окно толщины. Однородно уменьшенная в размере заготовка все еще может не подходить для обработки. Результат вариации и требуемая целевая толщина отвечают на отдельные вопросы приемки.
Могут ли результаты общей вариации толщины использовать разные опоры?
Только после установления того, что сравнение остается действительным в рамках используемого метода. Запишите измененную опору и состояние проверки. Значения общей вариации толщины без этих условий могут не описывать эквивалентные измерения, даже если единицы измерения совпадают.
Сообщайте о том, что было фактически установлено
Полезный отчет о проверке указывает материал, идентификатор образца, условие процесса, метод измерения, опору, область оценки и шаблон выборки. Включите результаты толщины и любую применимую неопределенность или правило принятия решений. Отделяйте приемку по номинальной толщине, приемку TTV и приемку формы.
Общая вариация толщины становится полезной, когда она описывает воспроизводимое измерение, связанное с четким требованием. Для нового процесса согласуйте это требование перед резкой и верните представительные заготовки для оценки принимающей командой. Цель состоит в том, чтобы получить сопоставимые доказательства пригодной геометрии, а не прилагательное качества, прикрепленное к одному выбранному образцу.
Согласуйте целевую толщину, шаблон картирования, исключение края и опору перед резкой. Верните карту с идентификатором среза и состоянием процесса, а не только диапазон. Если общая вариация толщины чрезмерна, сравните заказанные карты и историю настройки перед регулировкой пилы; сначала исключите измененное измерение или условие удержания.